 Nederlands




Spuitgietmatrijs
- Poor machining of the mold cavity—such as scratches, micro-pores, wear, and rough surfaces—will directly result in inferior gloss on the plastic parts. To solve this, carefully machine the mold to achieve a low surface roughness, and polish or chrome-plate the cavity if necessary.
- Olie, watervlekken of te veel lossingsmiddel op het holteoppervlak kunnen het plastic oppervlak dof en niet-glanzend maken. Verwijder olie- en watervlekken onmiddellijk en gebruik het lossingsmiddel met mate.
- Een onvoldoende trekhoek veroorzaakt moeilijk ontvouwen of overmatige spanning tijdens het uitwerpen, wat de glans van het oppervlak aantast. Vergroot de trekhoek dienovereenkomstig.
- Een slechte ontluchting van de mal houdt overtollig gas vast in de holte, wat leidt tot een slechte glans. Inspecteer en verbeter het ontluchtingssysteem van de mal.
- Een te kleine of abrupt veranderende doorsnede van de poort of loopwagen creëert een hoge schuifkracht en turbulente stroming, waardoor de oppervlakteglans afneemt. Vergroot de doorsnede van de poort en de loopwagen op de juiste manier.
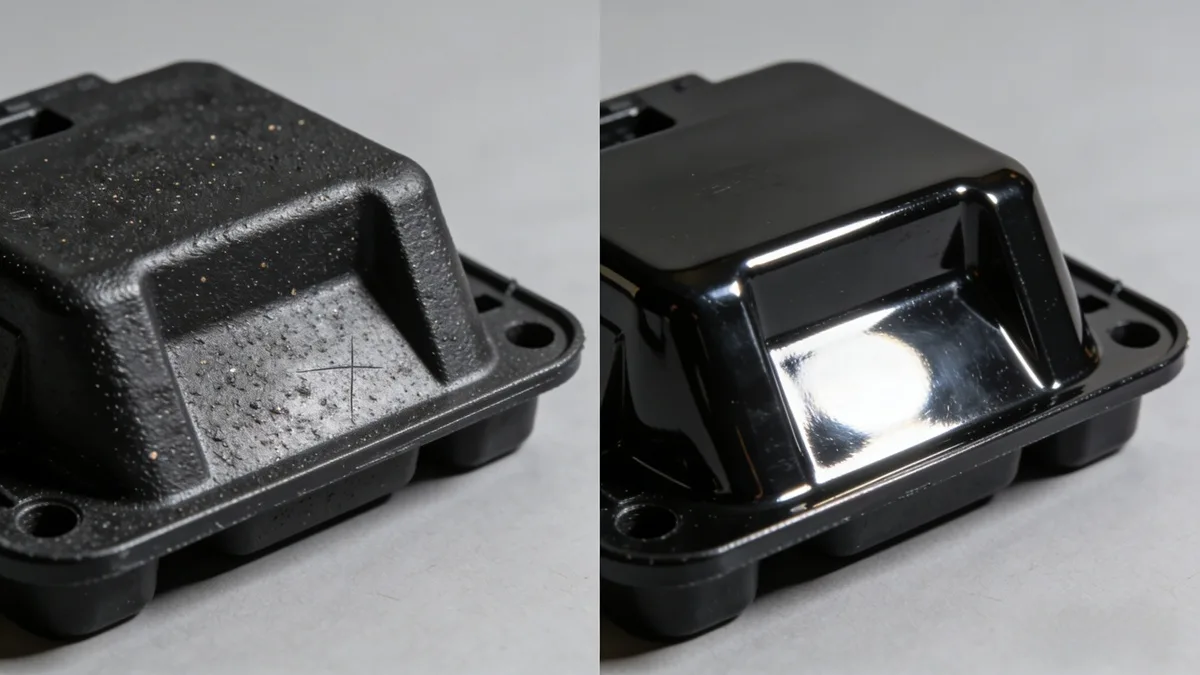
Spuitgieten[^1] Process
- Een lage injectiesnelheid resulteert in een niet-dicht oppervlak en een slechte glans. Verhoog de injectiesnelheid[^2].
- Onvoldoende koeling voor dikwandige onderdelen veroorzaakt een wazig, dof oppervlak. Optimaliseer de koelsysteem[^3].
- Onvoldoende houddruk en korte wachttijd leiden tot lage dichtheid en slechte glans. Verhoog de houddruk en verleng de wachttijd.
- Een lage smelttemperatuur vermindert de vloeibaarheid en veroorzaakt een slechte glans. Verhoog de smelttemperatuur op de juiste manier.
- Voor onderdelen van kristallijne harsen zoals PE, PP, POM veroorzaakt ongelijkmatige koeling een slechte glans. Verbeter het koelsysteem voor gelijkmatige koeling.
- Een te hoge injectiesnelheid in combinatie met een te kleine doorlaat creëert een dof gebied in de buurt van de doorlaat. Verlaag de injectiesnelheid en vergroot de poortdoorsnede.
Conclusie
Samengevat, het bereiken van een superieure glans voor spuitgegoten producten[^4] requires a balance between precise mold surface finishing and optimized injection molding parameters. By addressing issues like poor venting, insufficient cooling, and incorrect injection speed, manufacturers can significantly enhance product aesthetics and quality. This guide serves as a practical reference for solving common gloss problems in production.
[^1]: Explore this resource to discover essential techniques and insights that can enhance your injection molding process and product quality. [^2]: Learning about injection speed's effects can help optimize your processes for better product aesthetics. [^3]: Optimizing your cooling system is crucial for achieving uniform quality and gloss in injection molded products. [^4]: Explore this resource to discover expert techniques that enhance the quality and aesthetics of injection molded products.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean