 Français



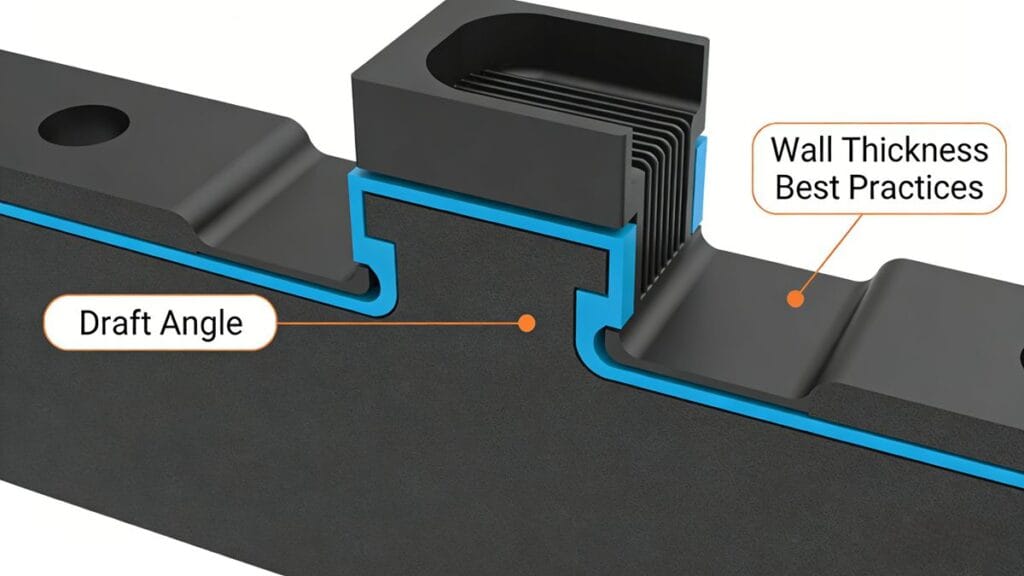
Lignes directrices relatives à l'angle de dépouille et à l'épaisseur de paroi pour les pièces moulées par injection
Optimisation de la conception en vue de la fabrication, de la qualité et de la rentabilité
When designing plastic parts for injection molding, two critical geometric parameters—angle de dépouille et épaisseur de la paroi—directly impact moldability, part quality, cycle time, and tooling longevity. Poor choices can lead to ejection failures, warpage, sink marks, or cosmetic defects. This guide consolidates industry best practices, material-specific recommendations, and design rules of thumb to help you avoid common pitfalls.
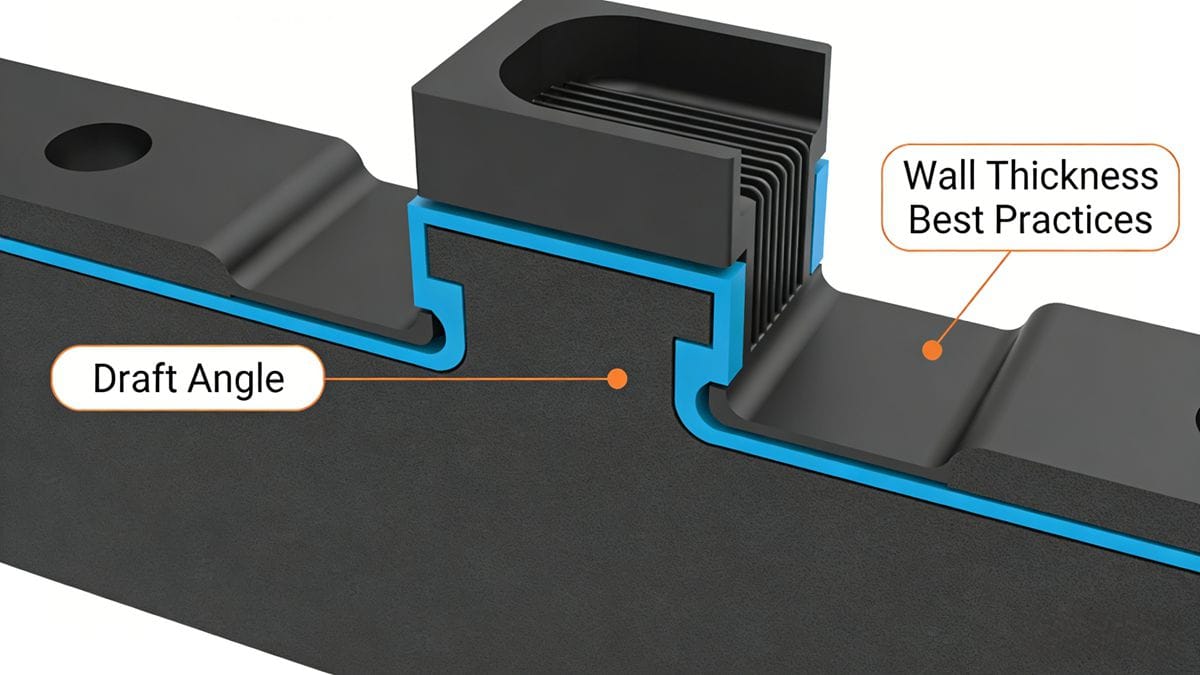
1. Angle de dépouille (angle de démoulage)
Draft angle—the intentional taper applied to vertical surfaces—is essential for smooth part ejection from the mold cavity and core. Without sufficient draft, parts may stick, drag, or get damaged during demolding.
Angles de dépouille typiques par matériau
| Matériau | Cavité (a₁) | Noyau (a₂) |
|---|---|---|
| Nylon (non chargé) | 20′–40′ | 25′–40′ |
| Nylon (renforcé) | 20′–50′ | 20′–40′ |
| Polyéthylène (PE) | 25′–45′ | 20′–45′ |
| Polyoxyméthylène (POM) | 35′–1°30′ | 30′–1° |
| Polyéther (PPO) | 25′–45′ | 20′–45′ |
| Polycarbonate (PC) | 35′–1° | 30′–50′ |
| Polystyrène (PS) | 35′–1°30′ | 30′–1° |
| Acrylique (PMMA) | 35′–1°30′ | 30′–1° |
| ABS | 40′–1°20′ | 30′–1° |
> ⚠️ Note : 1° = 60 minutes (′). E.g., 1°30′ = 90′.
Draft angle is not fixed—it depends on:
- Profondeur/hauteur de la pièce
- Finition de la surface (brillante ou texturée)
- Rétrécissement des matériaux
- Géométrie du moule (par exemple, contre-dépouilles, inserts)
- Volume de production (les volumes plus élevés tolèrent des tolérances plus étroites)
Principales règles de conception pour les angles de dépouille
- Surfaces brillantes de haute précision → Use minimal draft (e.g., 0.5°) afin de préserver la précision des dimensions.
- Caractéristiques hautes/profondes → Apply smaller draft angles (calculated based on height-to-draft ratio).
- Matériaux à retrait élevé (e.g., PP, PE) → Increase draft (≥1° recommended).
- Des murs épais → Higher shrinkage → Larger draft needed (≥1°–1.5°).
- Pièces transparentes (e.g., PS, PC, ABS) → Avoid surface scratches; use ≥2.5°–3° for PS, ≥1.5°–2° for ABS/PC.
- Surfaces texturées (par exemple, grain de cuir, sablage) :
- Projet = 2°–5°, en fonction de la profondeur de la texture.
- Deeper textures → larger draft required.
- Caractéristiques d'emboîtement (p. ex., raccords rapides, fermetures) : Utilisez 1°–3° sur les surfaces d'accouplement.
- Direction du projet:
- Caractéristiques internes (trous): Le tirage se dilate vers l'extérieur (petite extrémité = taille nominale).
- Caractéristiques externes: Le tirage se réduit vers l'intérieur (grande extrémité = taille nominale).
- Tolérance: L'ébauche est généralement exclu des tolérances dimensionnelles, sauf indication contraire.
- Boîtiers pour l'électronique grand public:
- Surfaces cosmétiques extérieures: ≥3°
- Caractéristiques non esthétiques: 1° standard
- Nervures (5 mm): 1.5°
- Renfoncements/cavités: Même chose que pour les côtes.
(Voir les diagrammes de référence ci-dessous pour des indications visuelles).
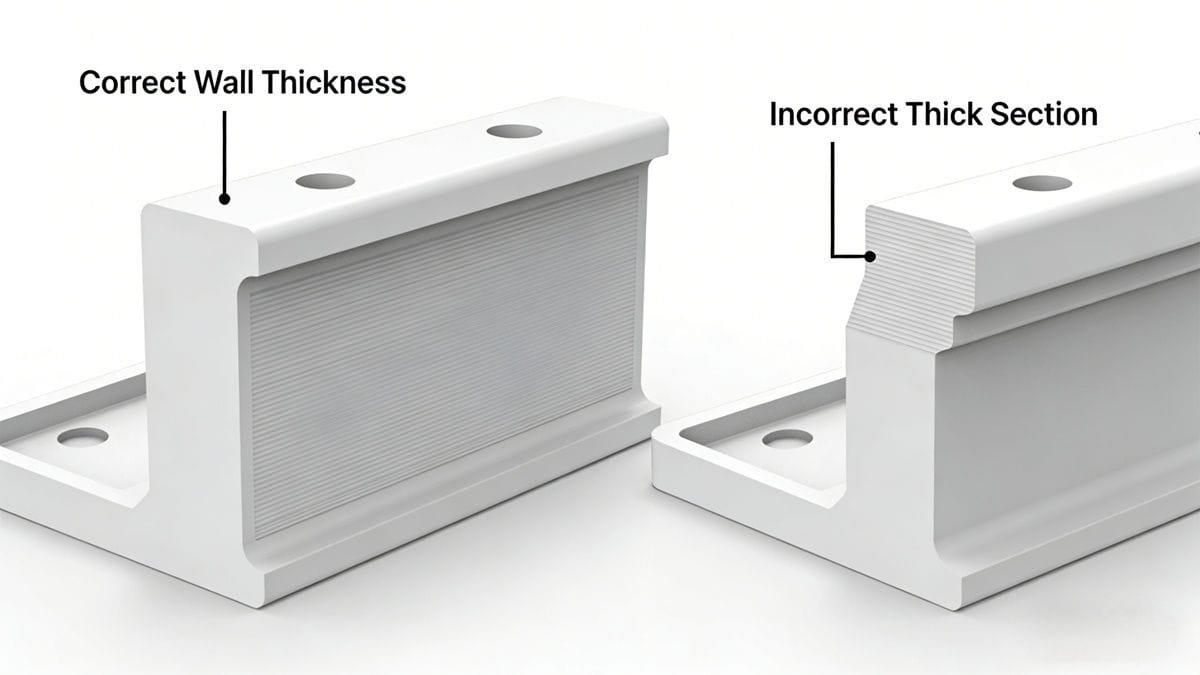
2. Principes de conception de l'épaisseur des parois
L'épaisseur de la paroi influe sur l'intégrité structurelle, le poids, le coût, le temps de refroidissement et le risque de défaut (par exemple, marques d'enfoncement, vides, déformation). L'épaisseur optimale permet d'équilibrer les performances et la facilité de fabrication.
Lignes directrices générales
- Gamme idéale: 1.0–5.0 mm, le plus souvent 2.0–3.0 mm.
- Épaisseur minimale de la paroi: ≥ 0,4 mm, but only for non-cosmetic, small-area regions (25% difference) — use gradual transitions or radii to prevent stress concentration and uneven shrinkage.
- Évitez les assiettes plates (unless very small) — prone to warping without ribs or supports.
Épaisseur de paroi minimale et recommandée en fonction du matériau (mm)
| Matériau | Épaisseur min. Épaisseur | Petites pièces | Pièces moyennes | Grandes pièces |
|---|---|---|---|---|
| Nylon (PA) | 0.45 | 0.76 | 1.50 | 2.40–3.20 |
| Polyéthylène (PE) | 0.60 | 1.25 | 1.60 | 2.40–3.20 |
| Polystyrène (PS) | 0.75 | 1.25 | 1.60 | 3.20–5.40 |
| PS modifié | 0.75 | 1.25 | 1.60 | 3.2–5.4 |
| PMMA (Acrylique) | 0.80 | 1.50 | 2.20 | 4.00–6.50 |
| Polypropylène (PP) | 0.85 | 1.45 | 1.75 | 2.40–3.20 |
| Polycarbonate (PC) | 0.95 | 1.80 | 2.30 | 3.00–4.50 |
| POM (acétal) | 0.80 | 1.40 | 1.60 | 2.40–3.20 |
| PSU | 0.95 | 1.80 | 2.30 | 3.00–4.50 |
| ABS | 0.80 | 1.50 | 2.20 | 2.40–3.20 |
| PC+ABS | 0.75 | 1.50 | 2.20 | 2.40–3.20 |
| PVC (rigide) | 1.15 | 1.60 | 1.80 | 3.2–5.8 |
| PVC (flexible) | 0.85 | 1.25 | 1.50 | 2.4–3.2 |
| Polyamide (général) | 0.45 | 0.75 | 1.50 | 2.4–3.2 |
| PPO (Oxyde de polyphénylène) | 1.20 | 1.75 | 2.50 | 3.5–6.4 |
| Polyéther chloré | 0.90 | 1.35 | 1.80 | 2.5–3.4 |
| Acétate de cellulose | 0.70 | 1.25 | 1.90 | 3.2–4.8 |
| Éthylcellulose | 0.90 | 1.25 | 1.60 | 2.4–3.2 |
| Copolymères acryliques | 0.70 | 0.90 | 2.40 | 3.0–6.0 |
Conseils essentiels pour l'optimisation de l'épaisseur des parois
- Côtes et bosses: Maintenir l'épaisseur de la paroi à ≤50% of main wall pour éviter les marques d'enfoncement. Ajoutez des filets généreux à la base.
- Évitez les sections épaisses: Les zones localement épaisses provoquent des vides/affaissements ; utilisez plutôt des carottages ou des nervures.
- Prise en compte de la trajectoire du flux: Thin walls increase flow resistance → may require higher injection pressure or gate redesign.
- Efficacité du refroidissement: Parois plus épaisses = temps de cycle plus longs. L'épaisseur uniforme améliore l'équilibre thermique.
Conclusion : La conception pour la fabrication (DFM) est gagnante
Well-designed draft angles and wall thicknesses reduce tooling revisions, scrap rates, and post-molding rework—saving time and money across the product lifecycle.
✅ Conseil de pro: Effectuez toujours une analyse de l'écoulement du moule (par exemple, Autodesk Moldflow, SolidWorks Plastics) dès le début de la conception pour valider la dépouille, l'épaisseur et l'emplacement des portes avant de procéder à l'outillage.
Let us know in the comments: What’s your biggest challenge with draft angle or wall thickness in your projects? We’d love to share solutions!
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean