 Nederlands



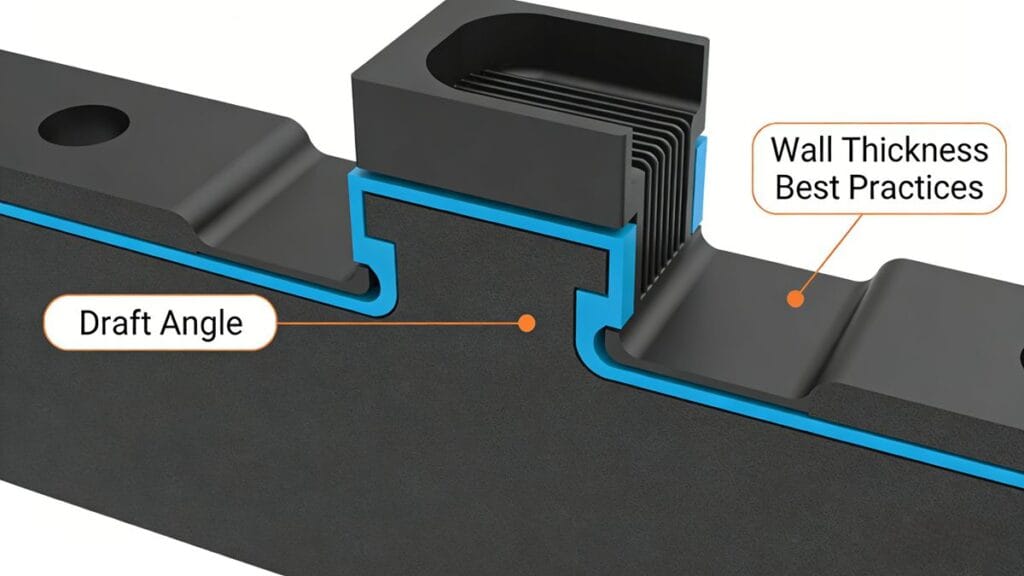
Richtlijnen voor ontwerphoek en wanddikte voor spuitgegoten onderdelen
Optimaliseren van ontwerp voor maakbaarheid, kwaliteit en kostenefficiëntie
When designing plastic parts for injection molding, two critical geometric parameters—trekhoek en wanddikte—directly impact moldability, part quality, cycle time, and tooling longevity. Poor choices can lead to ejection failures, warpage, sink marks, or cosmetic defects. This guide consolidates industry best practices, material-specific recommendations, and design rules of thumb to help you avoid common pitfalls.
1. Ontwerphoek (Mold Release Angle)
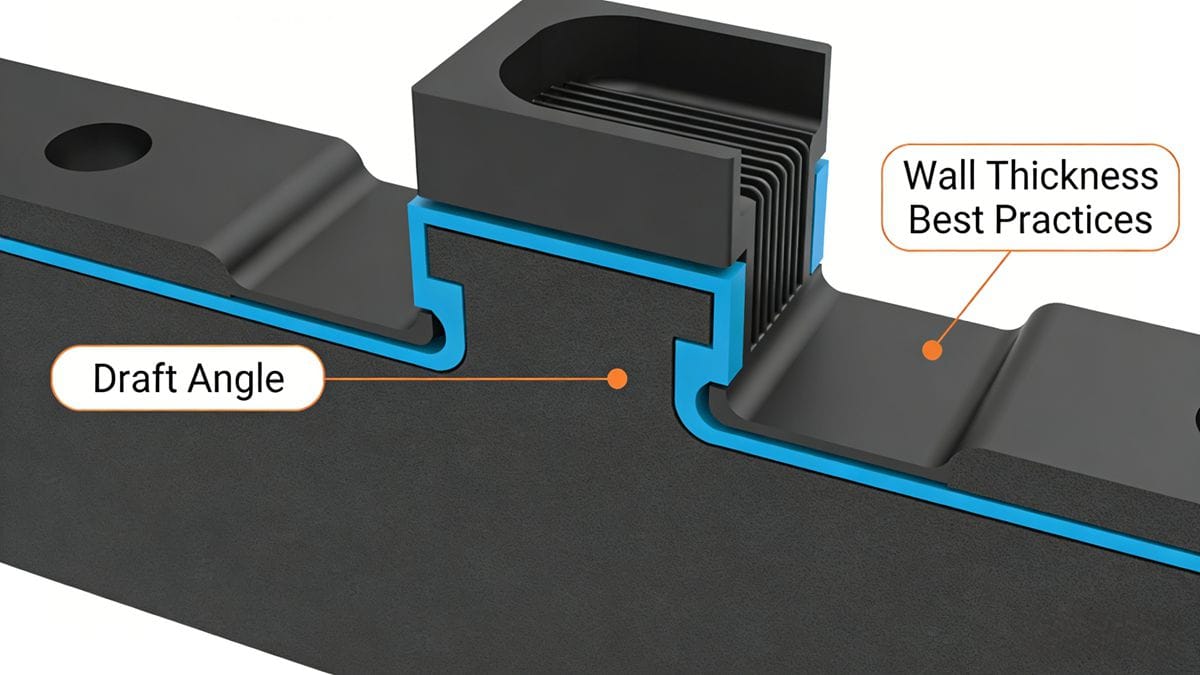
Draft angle—the intentional taper applied to vertical surfaces—is essential for smooth part ejection from the mold cavity and core. Without sufficient draft, parts may stick, drag, or get damaged during demolding.
Typische ontwerphoeken per materiaal
| Materiaal | Holte (a₁) | Kern (a₂) |
|---|---|---|
| Nylon (ongevuld) | 20′–40′ | 25′–40′ |
| Nylon (versterkt) | 20′–50′ | 20′–40′ |
| Polyethyleen (PE) | 25′–45′ | 20′–45′ |
| Polyoxymethyleen (POM) | 35′–1°30′ | 30′–1° |
| Polyether (PPO) | 25′–45′ | 20′–45′ |
| Polycarbonaat (PC) | 35′–1° | 30′–50′ |
| Polystyreen (PS) | 35′–1°30′ | 30′–1° |
| Acryl (PMMA) | 35′–1°30′ | 30′–1° |
| ABS | 40′–1°20′ | 30′–1° |
> ⚠️ Opmerking: 1° = 60 minutes (′). E.g., 1°30′ = 90′.
Draft angle is not fixed—it depends on:
- Onderdeeldiepte/hoogte
- Afwerking oppervlak (glanzend vs. structuur)
- Materiaalkrimp
- Matrijsgeometrie (bijv. ondersnijdingen, inzetstukken)
- Productievolume (hogere volumes tolereren nauwere toleranties)
Belangrijkste ontwerpregels voor ontwerphoeken
- Zeer nauwkeurige, glanzende oppervlakken → Use minimal draft (e.g., 0.5°) om de maatnauwkeurigheid te behouden.
- Hoge/diepe kenmerken → Apply smaller draft angles (calculated based on height-to-draft ratio).
- Sterk krimpende materialen (e.g., PP, PE) → Increase draft (≥1° recommended).
- Dikke muren → Higher shrinkage → Larger draft needed (≥1°–1.5°).
- Transparante onderdelen (e.g., PS, PC, ABS) → Avoid surface scratches; use ≥2.5°–3° for PS, ≥1.5°–2° for ABS/PC.
- Oppervlakken met structuur (bijv. ledernerf, gezandstraald):
- Ontwerp = 2°–5°, afhankelijk van de textuurdiepte.
- Deeper textures → larger draft required.
- In elkaar grijpende functies (bijv. snap-fits, afsluiters): Gebruik 1°–3° op aansluitende oppervlakken.
- Richting van het ontwerp:
- Interne kenmerken (gaten): Het ontwerp zet naar buiten uit (kleine uiteinde = nominale maat).
- Uiterlijke kenmerken: Het ontwerp loopt taps toe naar binnen (grote uiteinde = nominale maat).
- Toleranceren: Het ontwerp is meestal uitgesloten van maattoleranties, tenzij anders aangegeven.
- Behuizingen voor consumentenelektronica:
- Cosmetische buitenoppervlakken: ≥3°
- Niet-cosmetische kenmerken: 1° standard
- Ribben (5 mm): 1.5°
- Uitsparingen/holtes: Hetzelfde als ribben.
(Zie de referentiediagrammen hieronder voor visuele begeleiding).
2. Ontwerpprincipes voor wanddikte
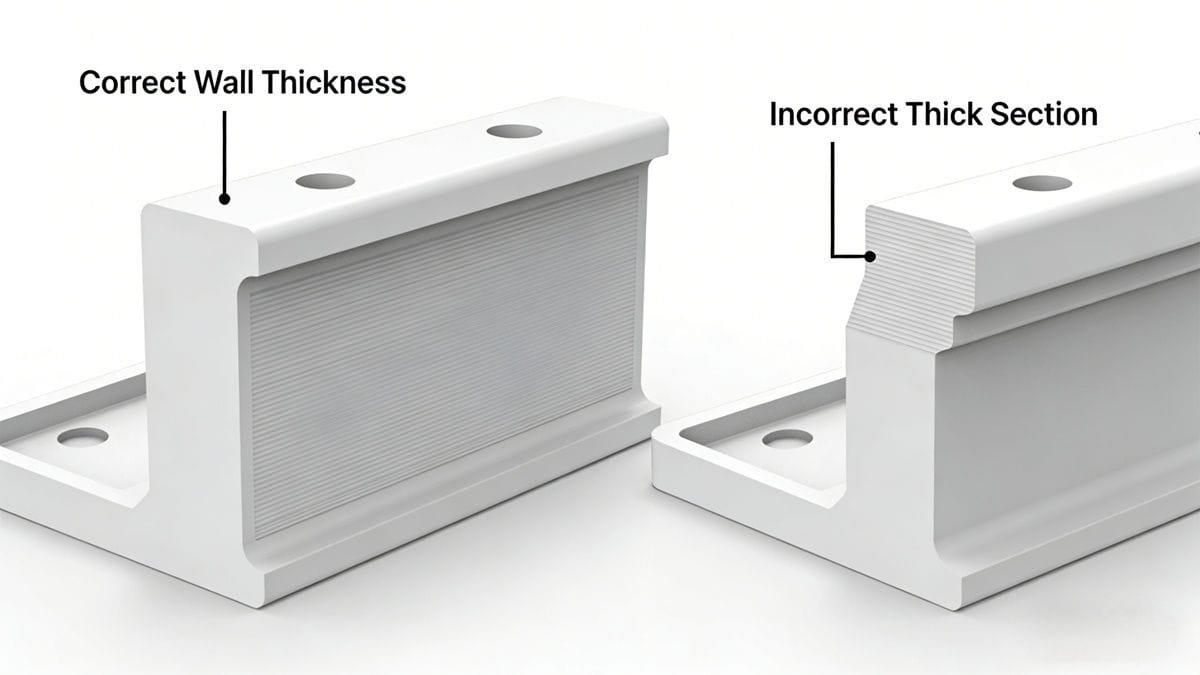
De wanddikte beïnvloedt de structurele integriteit, het gewicht, de kosten, de koeltijd en het risico op defecten (bijv. verzakkingen, holtes, vervorming). De optimale dikte brengt prestaties en produceerbaarheid in evenwicht.
Algemene richtlijnen
- Ideaal bereik: 1.0–5.0 mm, meestal 2.0–3.0 mm.
- Minimale wanddikte: ≥ 0,4 mm, but only for non-cosmetic, small-area regions (25% difference) — use gradual transitions or radii to prevent stress concentration and uneven shrinkage.
- Vermijd platte platen (unless very small) — prone to warping without ribs or supports.
Materiaalspecifieke minimale en aanbevolen wanddikte (mm)
| Materiaal | Min. Dikte | Kleine Onderdelen | Medium Onderdelen | Grote onderdelen |
|---|---|---|---|---|
| Nylon (PA) | 0.45 | 0.76 | 1.50 | 2.40–3.20 |
| Polyethyleen (PE) | 0.60 | 1.25 | 1.60 | 2.40–3.20 |
| Polystyreen (PS) | 0.75 | 1.25 | 1.60 | 3.20–5.40 |
| Gewijzigd PS | 0.75 | 1.25 | 1.60 | 3.2–5.4 |
| PMMA (Acryl) | 0.80 | 1.50 | 2.20 | 4.00–6.50 |
| Polypropyleen (PP) | 0.85 | 1.45 | 1.75 | 2.40–3.20 |
| Polycarbonaat (PC) | 0.95 | 1.80 | 2.30 | 3.00–4.50 |
| POM (Acetaal) | 0.80 | 1.40 | 1.60 | 2.40–3.20 |
| PSU | 0.95 | 1.80 | 2.30 | 3.00–4.50 |
| ABS | 0.80 | 1.50 | 2.20 | 2.40–3.20 |
| PC+ABS | 0.75 | 1.50 | 2.20 | 2.40–3.20 |
| PVC (hard) | 1.15 | 1.60 | 1.80 | 3.2–5.8 |
| PVC (flexibel) | 0.85 | 1.25 | 1.50 | 2.4–3.2 |
| Polyamide (algemeen) | 0.45 | 0.75 | 1.50 | 2.4–3.2 |
| PPO (polyfenyleenoxide) | 1.20 | 1.75 | 2.50 | 3.5–6.4 |
| Gechloreerde polyether | 0.90 | 1.35 | 1.80 | 2.5–3.4 |
| Cellulose acetaat | 0.70 | 1.25 | 1.90 | 3.2–4.8 |
| Ethylcellulose | 0.90 | 1.25 | 1.60 | 2.4–3.2 |
| Acrylcopolymeren | 0.70 | 0.90 | 2.40 | 3.0–6.0 |
Kritische tips voor wanddikteoptimalisatie
- Ribben & bazen: Houd de wanddikte op ≤50% of main wall om zinken te voorkomen. Voeg royale filets toe aan de basis.
- Vermijd dikke secties: Plaatselijke dikke gebieden veroorzaken holtes/zink; gebruik in plaats daarvan boorkronen of ribbels.
- Rekening houden met stromingstraject: Thin walls increase flow resistance → may require higher injection pressure or gate redesign.
- Koelingsefficiëntie: Dikkere wanden = langere cyclustijden. Uniforme dikte verbetert de thermische balans.
Conclusie: Design for Manufacturability (DFM) wint
Well-designed draft angles and wall thicknesses reduce tooling revisions, scrap rates, and post-molding rework—saving time and money across the product lifecycle.
✅ Pro Tip: Voer altijd vroeg in het ontwerp een matrijsstromingsanalyse uit (bijv. Autodesk Moldflow, SolidWorks Plastics) om de trekkracht, dikte en poortlocaties te valideren voordat u gaat bewerken.
Let us know in the comments: What’s your biggest challenge with draft angle or wall thickness in your projects? We’d love to share solutions!
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean