

Mit der rasanten Entwicklung der Polymersynthesetechnologie haben sich die mechanischen Eigenschaften von Kunststoffen erheblich verbessert, was zu ihrem breiten Einsatz im Maschinenbau geführt hat. In Getriebemechanismen und anderen Anwendungen, die präzise Maßpassungen erfordern, sind die Form- und Maßgenauigkeit von Kunststoffteilen von entscheidender Bedeutung – sie erreichen häufig Präzisions- oder sogar Ultrapräzisionsniveaus.
Folglich beschäftigen sich Forscher auf dem Gebiet der Spritzgießen haben sich bemüht, Fehler in Vorhersage der Schrumpfungsrate. Eine genaue Vorhersage ist entscheidend für die Verkürzung der Fertigungszyklen von Formen und die Verbesserung der Ausbeute bei Spritzgussprodukten.
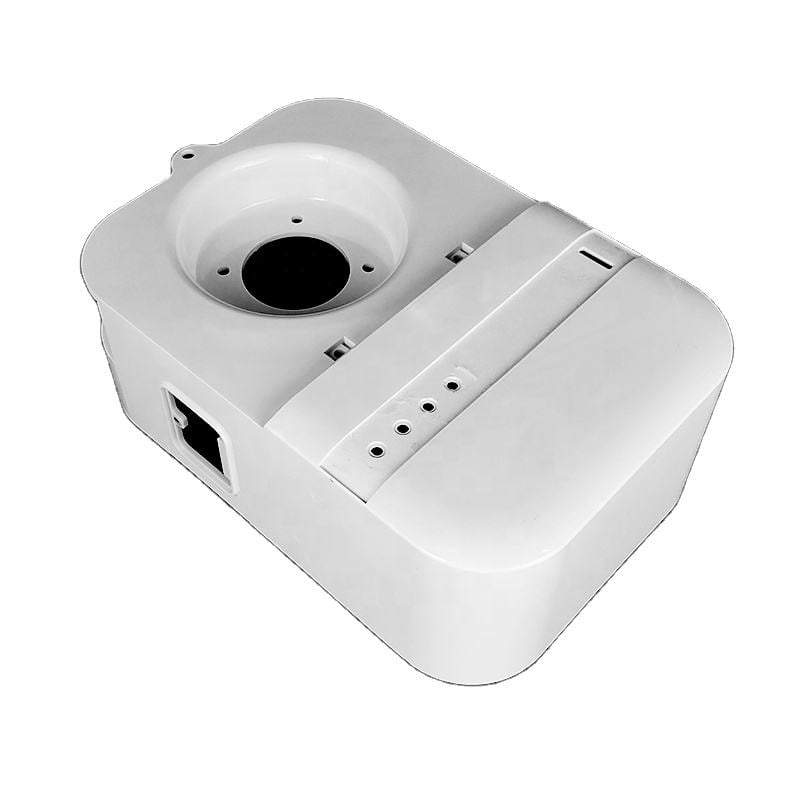
Methodik zur Anpassung experimenteller Daten zur Vorhersage der Schrumpfung
Zunächst richtete sich das Augenmerk darauf, wie sich Schwankungen der Verarbeitungsbedingungen auf die Schrumpfung auswirkten. Die Forscher führten umfangreiche Versuche durch, um einen quantitativen Zusammenhang zwischen den Prozessparametern und den Schrumpfungsraten zu ermitteln.
Auf der Grundlage der gesammelten Erfahrungen schlugen Wissenschaftler vor, Anpassung von Messdaten um den Schwund unter realen Produktionsbedingungen vorherzusagen. Der Grundgedanke besteht darin:
- Durchführung von orthogonalen Mehrfaktorenversuchen.
- Messung des Schwunds unter verschiedenen Parametern (Zylindertemperatur, Einspritzdruck, Haltezeit, Formtemperatur, Abkühlzeit usw.).
- Anpassung einer funktionalen Beziehung zwischen dem Schwund und diesen Parametern auf der Grundlage von Stichprobendaten.
In der Praxis setzen Konstrukteure die tatsächlichen Prozessparameter in diese Gleichungen ein, um die entsprechenden Schrumpfungswerte zu ermitteln, die anschließend gewichtet werden, um die für die Formkonstruktion erforderliche "tatsächliche Schrumpfungsrate" zu bestimmen.
⚠️ Einschränkungen:
- Mangelnde Vergleichbarkeit: Sollten die Form, die Lage des Angusses oder die Größe des tatsächlichen Bauteils von den Versuchsbedingungen abweichen, werden sich die inneren Druck- und Temperaturverteilungen unterscheiden, wodurch die Versuchsdaten weniger aussagekräftig sind.
- Einschränkungen ignorieren: Bei dieser Methode wird der "In-Mold-Constraint-Effekt" während des Schrumpfungsprozesses häufig nicht berücksichtigt, was eine Verallgemeinerung erschwert.
Numerische Simulationsmethoden zur Vorhersage des Schwunds
Um die Schrumpfung genauer vorherzusagen, muss der Einfluss der Formkonstruktion berücksichtigt werden. Da es unendlich viele verschiedene Formkonstruktionen gibt, ist es unmöglich, sich ausschließlich auf Experimente zu stützen. Daher, Computergestütztes Ingenieurwesen (CAE) und die mathematische Simulation haben sich zu Pioniergebieten der Forschung entwickelt.
Die numerische Simulation des Spritzgießens begann in den 1960er Jahren. In den 1990er Jahren war die Analyse der Füll-, Nachfüll- und Abkühlphasen so weit ausgereift, dass Wissenschaftler die Abmessungen der Bauteile sowie deren Verformung vorhersagen konnten.
Der Berechnungsprozess
- Analyse nach dem Verpacken: Nach Abschluss des Pressvorgangs werden die thermische Schrumpfung und die Kristallisationsschrumpfung auf der Grundlage der Kompressibilität, der Wärmeausdehnungskoeffizienten und der Kristallisationskinetik berechnet.
- Äquivalente Lasten: Anstelle einer unmittelbaren Beanspruchung wird die Schrumpfung in entsprechende Knotenlasten umgerechnet. Zur Berechnung des Verhaltens des Bauteils werden elastische oder viskoelastische Modelle verwendet.
- Restspannung: Eine asymmetrische Kühlung führt zu Verformungstendenzen. Da die Form diese Verformung einschränkt, entstehen dabei Restspannungen.
- Nach dem Ausschluss: Nach dem Auswerfen verformt sich das Bauteil unter Anfangsspannung und thermischen Belastungen.
Software und Modelle
Verschiedene Softwarepakete verwenden unterschiedliche Modelle:
- Thermoelastische Modelle: Wird von den Toyota Central R&D Labs (IMAP) in Japan und von Autodesk Moldflow verwendet.
- Thermoviskoelastische Modelle: Wird von ACTech (C-MOLD) sowie von Forschern wie Chang et al. und Dr. Li Haimei (Technische Universität Dalian) verwendet.
Im Allgemeinen, thermoelastische Modelle werden für die Strukturanalyse nach dem Ausstoß (glasartiger Zustand) verwendet, während thermoviskoelastische Modelle eignen sich besser für den Erstarrungsprozess in der Form (hochelastischer Zustand).
 und Verzug mithilfe von FEA-Software](https://ideal-pro.com/wp-content/uploads/2026/05/2-2-5.jpg)
Die Herausforderung der Viskoelastizität
Die meisten aktuellen Simulationen verwenden die Thermorheologisch vereinfachtes Materialmodell (linear-thermoviskoelastisch). Dies gilt jedoch streng genommen nur für isotrope, amorphe Kunststoffe (unpolare). Kristalline Kunststoffe und polare Werkstoffe erfüllen die linearen Bedingungen des Boltzmannschen Superpositionsprinzips nicht.
Zwar wurden neuronale Netze (wie von Lee und Youn vorgeschlagen) zur Modellierung nichtlinearer Verhaltensweisen untersucht, doch ist der Trainingsprozess für die praktische Anwendung zu komplex.
Technische Forschung zur Simulation von Schwund
Zwar führt die linear-viskoelastische Analyse zu theoretischen Fehlern, doch reicht ihre Genauigkeit für ingenieurtechnische Zwecke oft aus falls Materialdaten liegen vor. Der eigentliche Engpass ist das Fehlen spezifischer Materialkonstanten für jede einzelne Harzcharge.
Ein praxisorientierter ingenieurwissenschaftlicher Ansatz
Um den Anforderungen der Formenbauindustrie gerecht zu werden, wurde ein vereinfachtes und dennoch wirksames Verfahren vorgeschlagen. Die Faktoren, die den Schwund beeinflussen, werden in drei Gruppen unterteilt:
- Materialeigenschaften: Viskosität, spezifische Wärme, PVT-Daten usw.
- Prozessbedingungen: Temperaturen, Drücke und Geschwindigkeiten werden vom Bediener geregelt.
- Aufbau der Form: Form der Formkammer, Lage der Angussstelle, Anordnung des Kühlsystems.
Die Kernstrategie: Der Aufbau der Form bestimmt die Trend der Schrumpfungsverteilung, während Material- und Prozessfaktoren die Größe.
Anstatt jede Materialkonstante zu messen, können wir:
- Verwenden Sie Standardmaterialdaten (z. B. Polystyrol für amorphes Material, Polypropylen für teilkristallines Material), um die Entwicklung der Schrumpfungsverteilung.
- Verbinden Sie diesen Trend mit dem durchschnittliche Schrumpfungsrate ($S_a$) vom Kunststoffhersteller bereitgestellt.
Vereinfachte Berechnungsregeln
Um die Berechnung zu vereinfachen, gehen wir davon aus, dass das Bauteil entlang der Fließwege in Richtung des Angusses schrumpft.
- In-Mold: Die Schrumpfung wird durch die Formwände begrenzt.
- Nach dem Ausschluss: Es kommt zu einem freien Schrumpfen.
Indem man die Schrumpfung im Verhältnis zum Anguss berechnet und den Mittelwert ermittelt ($Sc$) können wir die vorhergesagte Schrumpfung anpassen ($S{pred}$) für jeden Knoten unter Verwendung des Herstellerdurchschnitts ($S_a$):
$$ S{pred} = S{berechnet} verbleibende Zeit (frac{S_a}{S_c}) $$
Dieses Verfahren macht kostspielige Materialprüfungen überflüssig und gewährleistet gleichzeitig eine hohe Genauigkeit bei der Vorhersage von Schrumpfungsverläufen.
Fallstudie: Schiebedeckelmechanismus
Abgesehen vom Schrumpfen hängt eine erfolgreiche Formkonstruktion von zuverlässigen Mechanismen ab. Ein Beispiel hierfür ist die Schiebe-Deckel-Mechanismus (Hebevorrichtung) wird zum Ziehen des Innenkerns verwendet.
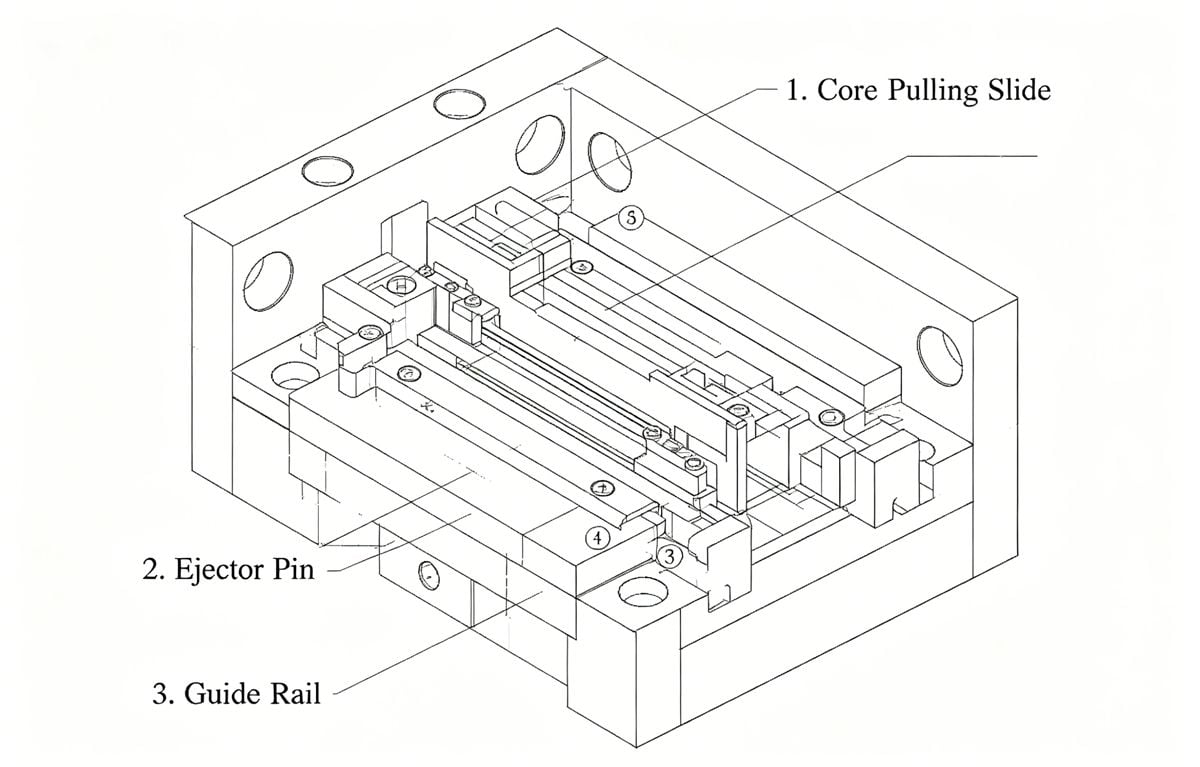
Mechanikkomponenten:
- Fester Formkern
- Beweglicher Formkern
- Bewegliche Formplatte
- Bewegliche Formplatte
- Abgewinkelter Hebekern
- Riemenscheibe/Schieber
- Führungsnutblock
- Auswerferplatte A/B
So funktioniert es: Die Ausstoßstange drückt gegen die Platten und treibt den abgewinkelten Heberkern (5) zu einer schrägen Bewegung an. Die Riemenscheibe (6) gleitet in der Führungsnut (7) und vollzieht gleichzeitig das Ziehen und Ausstoßen des inneren Kerns.
- Typischer Winkel: 5° bis 15°.
- Vorteile: Einfache Herstellung, geringe Kosten, zuverlässige Funktion.
- Nachteile: Befindet sich in der Mitte der Form, was die Schmierung erschwert; lange Hübe können zu Verschleiß führen und einen häufigen Austausch erforderlich machen.
Fazit
Experimentelle Methoden sind hilfreich, um den Einfluss bestimmter Faktoren zu verstehen, können jedoch die Schrumpfung bei komplexen Geometrien nicht vollständig vorhersagen. Numerische Simulationen sind zwar theoretisch zuverlässig, werden jedoch häufig durch hohe Kosten und fehlende Materialdaten behindert.
Die vorgeschlagene technische Lösung – die Kombination der Entwicklung der Schrumpfungsverteilung abgeleitet aus der Formstruktur mit der durchschnittliche Schrumpfrate des Werkstoffs—bietet ein ausgewogenes Verhältnis zwischen Praxis und Theorie. Es vereinfacht die Berechnung, spart Zeit und bietet Formenbauern eine zuverlässige theoretische Grundlage für die Herstellung hochpräziser Formen.


 English
 French
 Dutch
 German
 Japanese
 Korean