

Door de snelle ontwikkeling van de polymeersynthesetechnologie zijn de mechanische eigenschappen van kunststoffen aanzienlijk verbeterd, wat heeft geleid tot een wijdverbreid gebruik ervan in de techniek. In overbrengingsmechanismen en andere toepassingen waar nauwkeurige maatpasvormen vereist zijn, zijn de vorm- en maatnauwkeurigheid van kunststofonderdelen van cruciaal belang — waarbij vaak een precisie- of zelfs ultraprecisieniveau wordt bereikt.
Bijgevolg zijn onderzoekers op het gebied van spuitgieten hebben ernaar gestreefd om het aantal fouten in voorspelling van de krimpgraad. Nauwkeurige voorspellingen zijn van cruciaal belang voor het verkorten van de productiecycli van matrijzen en het verbeteren van het opbrengstpercentage van spuitgietproducten.
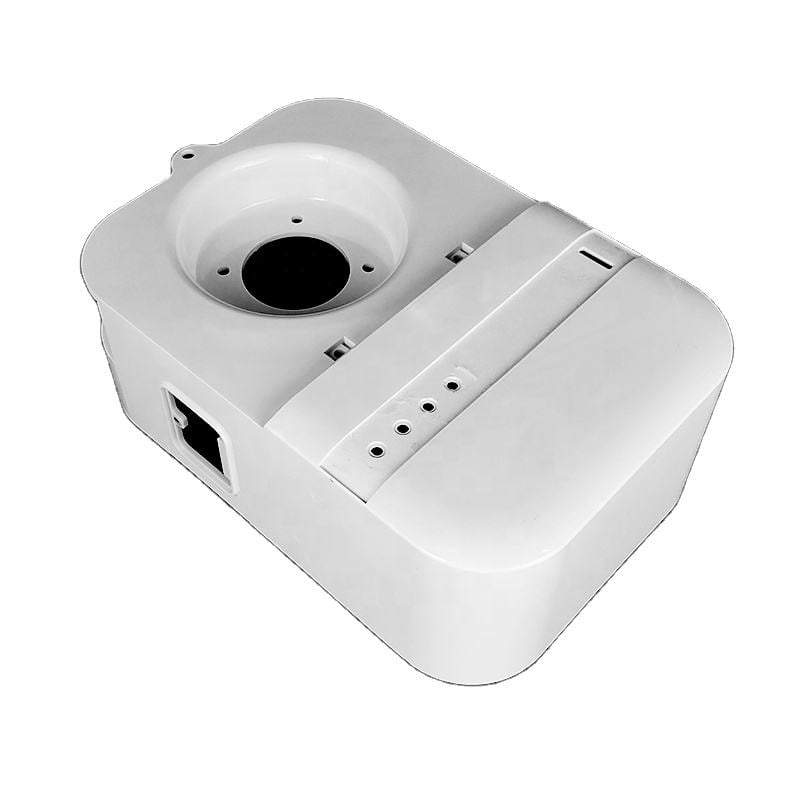
Een methode voor het aanpassen van experimentele gegevens ter voorspelling van krimp
Aanvankelijk lag de aandacht vooral op de manier waarop schommelingen in de verwerkingsomstandigheden de krimp beïnvloedden. Onderzoekers voerden uitgebreide experimenten uit om een kwantitatief verband te vinden tussen de procesparameters en de krimppercentages.
Op basis van de opgedane ervaring stelden wetenschappers voor om gebruik te maken van aanpassing van experimentele gegevens om krimp onder reële productieomstandigheden te voorspellen. Het basisidee houdt het volgende in:
- Het uitvoeren van orthogonale experimenten met meerdere factoren.
- Het meten van krimp onder verschillende omstandigheden (cilindertemperatuur, injectiedruk, houdtijd, matrijstemperatuur, afkoeltijd, enz.).
- Het vaststellen van een functioneel verband tussen krimp en deze parameters op basis van steekproefgegevens.
In de praktijk vullen ontwerpers de werkelijke procesparameters in deze vergelijkingen in om de bijbehorende krimpwaarden te verkrijgen, die vervolgens worden gewogen om de "werkelijke krimpfactor" te bepalen die nodig is voor het ontwerp van de matrijs.
⚠️ Beperkingen:
- Gebrek aan vergelijkbaarheid: Indien de vorm, de plaats van de ingang of de afmetingen van het daadwerkelijke onderdeel afwijken van de experimentele opstelling, zullen de interne druk- en temperatuurverdelingen verschillen, waardoor de experimentele gegevens minder toepasbaar zijn.
- Beperkingen negeren: Bij deze methode wordt vaak geen rekening gehouden met het "in-mold constraint-effect" tijdens het krimpproces, waardoor het moeilijk is om hieruit algemene conclusies te trekken.
Numerieke simulatiemethoden voor het voorspellen van krimp
Om krimp nauwkeuriger te kunnen voorspellen, moet rekening worden gehouden met de invloed van de matrijsstructuur. Aangezien matrijsstructuren oneindig veel variaties vertonen, is het onmogelijk om uitsluitend op experimenten te vertrouwen. Daarom, Computerondersteunde engineering (CAE) en wiskundige simulatie zijn uitgegroeid tot baanbrekende onderzoeksgebieden.
De numerieke simulatie van spuitgieten vond zijn oorsprong in de jaren zestig. Tegen de jaren negentig was de analyse van het vullen, het verdichten en het afkoelen voldoende ontwikkeld, waardoor wetenschappers de afmetingen en kromtrekking van onderdelen konden voorspellen.
Het berekeningsproces
- Analyse na het verpakken: Nadat het verpakkingsproces is voltooid, worden de thermische krimp en de kristallisatiekrimp berekend op basis van de samendrukbaarheid, de thermische uitzettingscoëfficiënten en de kristallisatiekinetiek.
- Equivalente belastingen: In plaats van onmiddellijke spanning wordt de krimp omgezet in equivalente knooppuntbelastingen. Er worden elastische of visco-elastische modellen gebruikt om de reactie van het onderdeel te berekenen.
- Restspanning: Asymmetrische koeling leidt tot vervormingstendensen. Aangezien de matrijs deze vervorming beperkt, ontstaat er restspanning.
- Na de uitstoot: Zodra het onderdeel is uitgeworpen, vervormt het onder invloed van de aanvankelijke spanning en thermische belastingen.
Software en modellen
Verschillende softwarepakketten maken gebruik van verschillende modellen:
- Thermo-elastische modellen: Wordt gebruikt door de Toyota Central R&D Labs (IMAP) in Japan en door Autodesk Moldflow.
- Thermo-visco-elastische modellen: Gebruikt door ACTech (C-MOLD) en onderzoekers zoals Chang et al. en dr. Li Haimei (Technische Universiteit van Dalian).
Over het algemeen, thermo-elastische modellen worden gebruikt voor structurele analyse na de uitstoot (glazige toestand), terwijl thermo-visco-elastische modellen zijn beter geschikt voor het stollingsproces in de matrijs (hoogelastische toestand).
 en kromtrekking met behulp van FEA-software](https://ideal-pro.com/wp-content/uploads/2026/05/2-2-5.jpg)
De uitdaging van visco-elasticiteit
In de meeste recente simulaties wordt gebruikgemaakt van de Een thermorheologisch eenvoudig materiaalmodel (lineair thermo-visco-elastisch). Dit geldt echter strikt genomen alleen voor isotrope, amorfe kunststoffen (niet-polair). Kristallijne kunststoffen en polaire materialen voldoen niet aan de lineaire voorwaarden van het superpositieprincipe van Boltzmann.
Hoewel neurale netwerken (voorgesteld door Lee en Youn) zijn onderzocht om niet-lineair gedrag te modelleren, is het trainingsproces te complex voor praktische toepassing.
Technisch onderzoek naar krimpsimulatie
Hoewel lineaire visco-elastische analyse theoretische fouten met zich meebrengt, is de nauwkeurigheid ervan vaak toereikend voor technische toepassingen indien Er zijn materiaalgegevens beschikbaar. De echte knelpunt is het ontbreken van specifieke materiaalconstanten voor elke partij hars.
Een praktische technische benadering
Om tegemoet te komen aan de behoeften van de matrijzenindustrie is een vereenvoudigde maar doeltreffende methode voorgesteld. Factoren die van invloed zijn op de krimp worden onderverdeeld in drie groepen:
- Materiaaleigenschappen: Viscositeit, soortelijke warmte, PVT-gegevens, enz.
- Procesomstandigheden: Temperaturen, drukken en snelheden worden door de operator geregeld.
- Opbouw van de matrijs: De vorm van de holte, de plaats van de ingang en de opstelling van het koelsysteem.
De kernstrategie: De structuur van de matrijs bepaalt de trend van de krimpverdeling, terwijl materiaal- en procesfactoren bepalend zijn voor de omvang.
In plaats van elke materiaalconstante te meten, kunnen wij:
- Gebruik standaard materiaalgegevens (bijv. polystyreen voor amorf, polypropyleen voor semikristallijn) om de trend in de krimpverdeling.
- Combineer deze trend met de gemiddeld krimppercentage ($S_a$) verstrekt door de kunststoffabrikant.
Vereenvoudigde berekeningsregels
Om de berekening te vereenvoudigen, gaan wij ervan uit dat het onderdeel langs de stromingsbanen in de richting van de poort krimpt.
- In-Mold: De krimp wordt beperkt door de wanden van de matrijs.
- Na de uitstoot: Er treedt vrije krimp op.
Door de krimp ten opzichte van de ingang te berekenen en hiervan het gemiddelde te nemen ($Sc$), kunnen wij de voorspelde krimp aanpassen ($S{pred}$) voor elk knooppunt, waarbij het gemiddelde van de fabrikant wordt gebruikt ($S_a$):
$$ S{pred} = S{berekend} keer (frac{S_a}{S_c}) $$
Met deze methode hoeft er geen dure materiaaltest te worden uitgevoerd, terwijl toch een hoge nauwkeurigheid bij het voorspellen van krimptendensen wordt behouden.
Casestudie: Mechanisme voor een verschuifbaar deksel
Naast krimp is een succesvol matrijsontwerp afhankelijk van betrouwbare mechanismen. Een voorbeeld hiervan is de Mechanisme met schuifdeksel (hefmechanisme) wordt gebruikt voor het intern uittrekken van de kern.
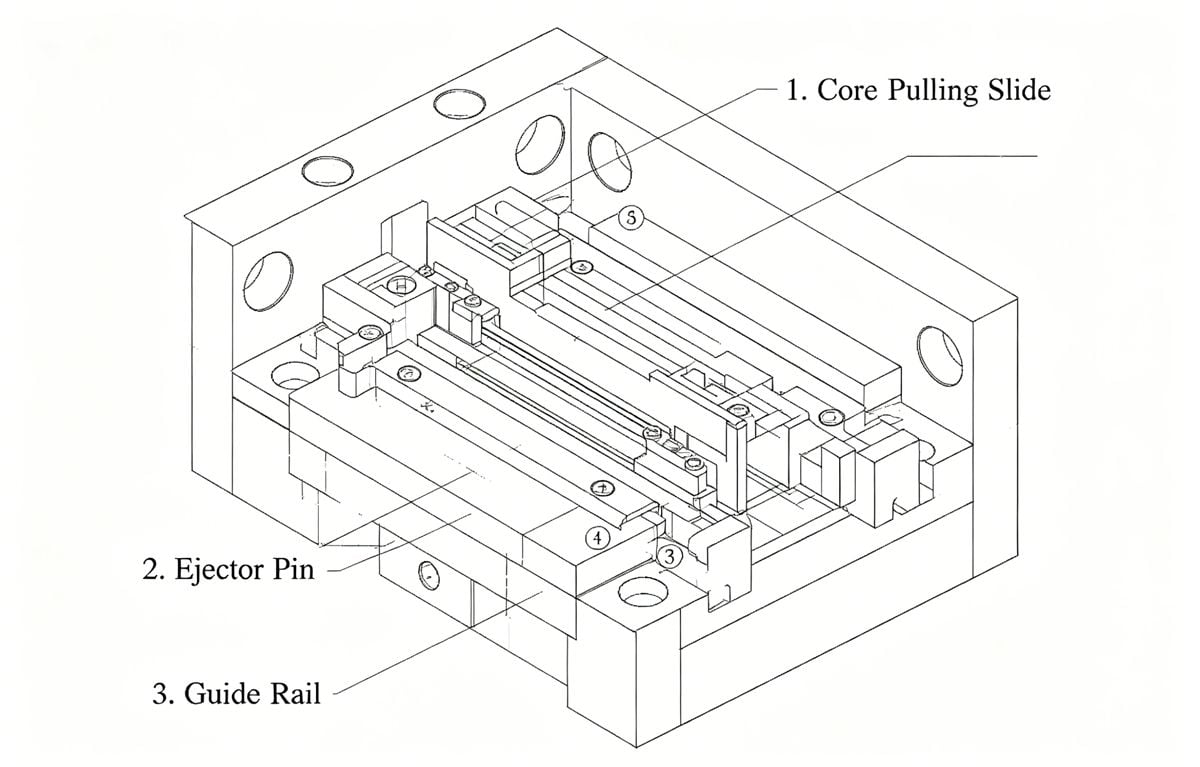
Onderdelen van het mechanisme:
- Vaste matrijskern
- Verplaatsing van de matrijskern
- Bewegende matrijsplaat
- Beweegbare plaat van de matrijs
- Schuine hefkern
- Katrol/schuifblok
- Geleidingsgroefblok
- Uitwerpplaat A/B
Hoe het werkt: De uitwerpsstang duwt de platen aan, waardoor de schuin geplaatste hefkern (5) een schuine beweging maakt. De katrol (6) glijdt in de geleidingsgroef (7), waardoor het naar binnen trekken en het uitwerpen van de kern gelijktijdig plaatsvinden.
- Typische hoek: 5° tot 15°.
- Voordelen: Eenvoudige fabricage, lage kosten, betrouwbare werking.
- Nadelen: Bevindt zich in het midden van de matrijs, waardoor smering bemoeilijkt wordt; lange slagen kunnen slijtage veroorzaken en maken regelmatige vervanging noodzakelijk.
Conclusie
Experimentele methoden zijn nuttig om inzicht te krijgen in de invloed van specifieke factoren, maar kunnen de krimp bij complexe geometrieën niet volledig voorspellen. Hoewel numerieke simulatie theoretisch gezien betrouwbaar is, wordt deze vaak belemmerd door hoge kosten en een gebrek aan materiaalgegevens.
De voorgestelde technische oplossing — waarbij de trend in de krimpverdeling afgeleid van de schimmelstructuur met de de gemiddelde krimp van het materiaal—biedt een praktisch evenwicht. Het vereenvoudigt de berekeningen, bespaart tijd en biedt matrijsontwerpers een betrouwbare theoretische basis voor het ontwerpen van uiterst nauwkeurige matrijzen.


 English
 French
 Dutch
 German
 Japanese
 Korean