

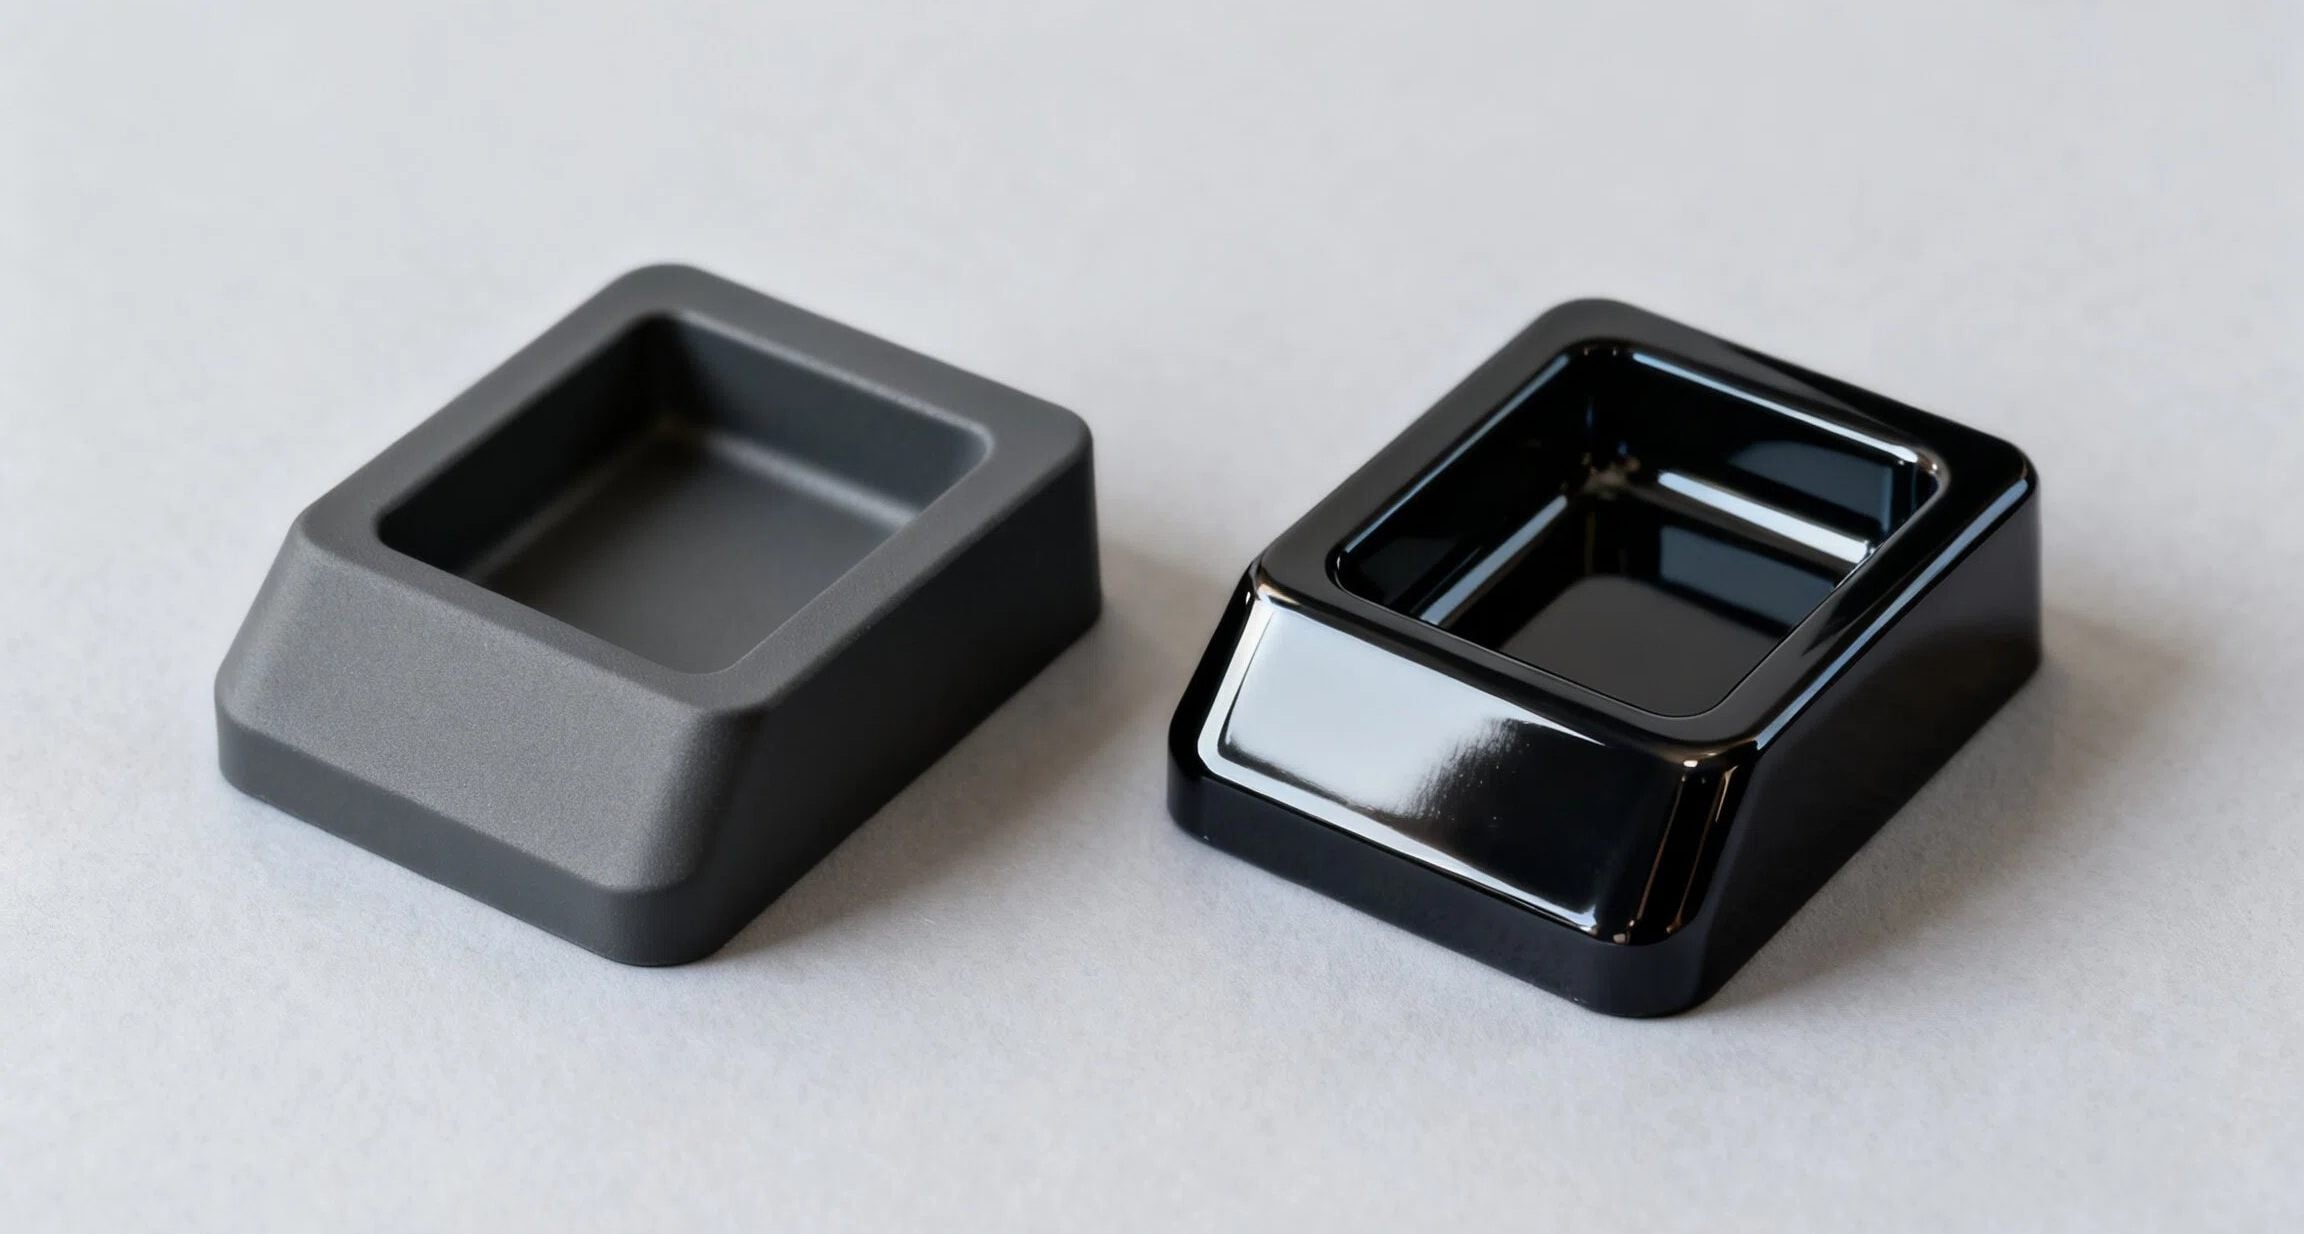
Eine matte oder stumpfe Oberfläche auf ABS-Spritzgussteile ist eine häufige Herausforderung in der Fertigung. Bei der Erzielung einer hochglänzenden Oberfläche geht es nicht nur um Ästhetik; sie spiegelt oft die Gesamtqualität des Formprozesses wider.
Die Hauptursachen für einen mangelhaften Oberflächenglanz lassen sich im Allgemeinen in drei Kategorien einteilen: Formenbau, Spritzgussverfahren, und Rohstoffe. Nachstehend finden Sie eine umfassende Anleitung zur Fehlerbehebung und Lösung dieses Problems.
1. Formenbau und -wartung
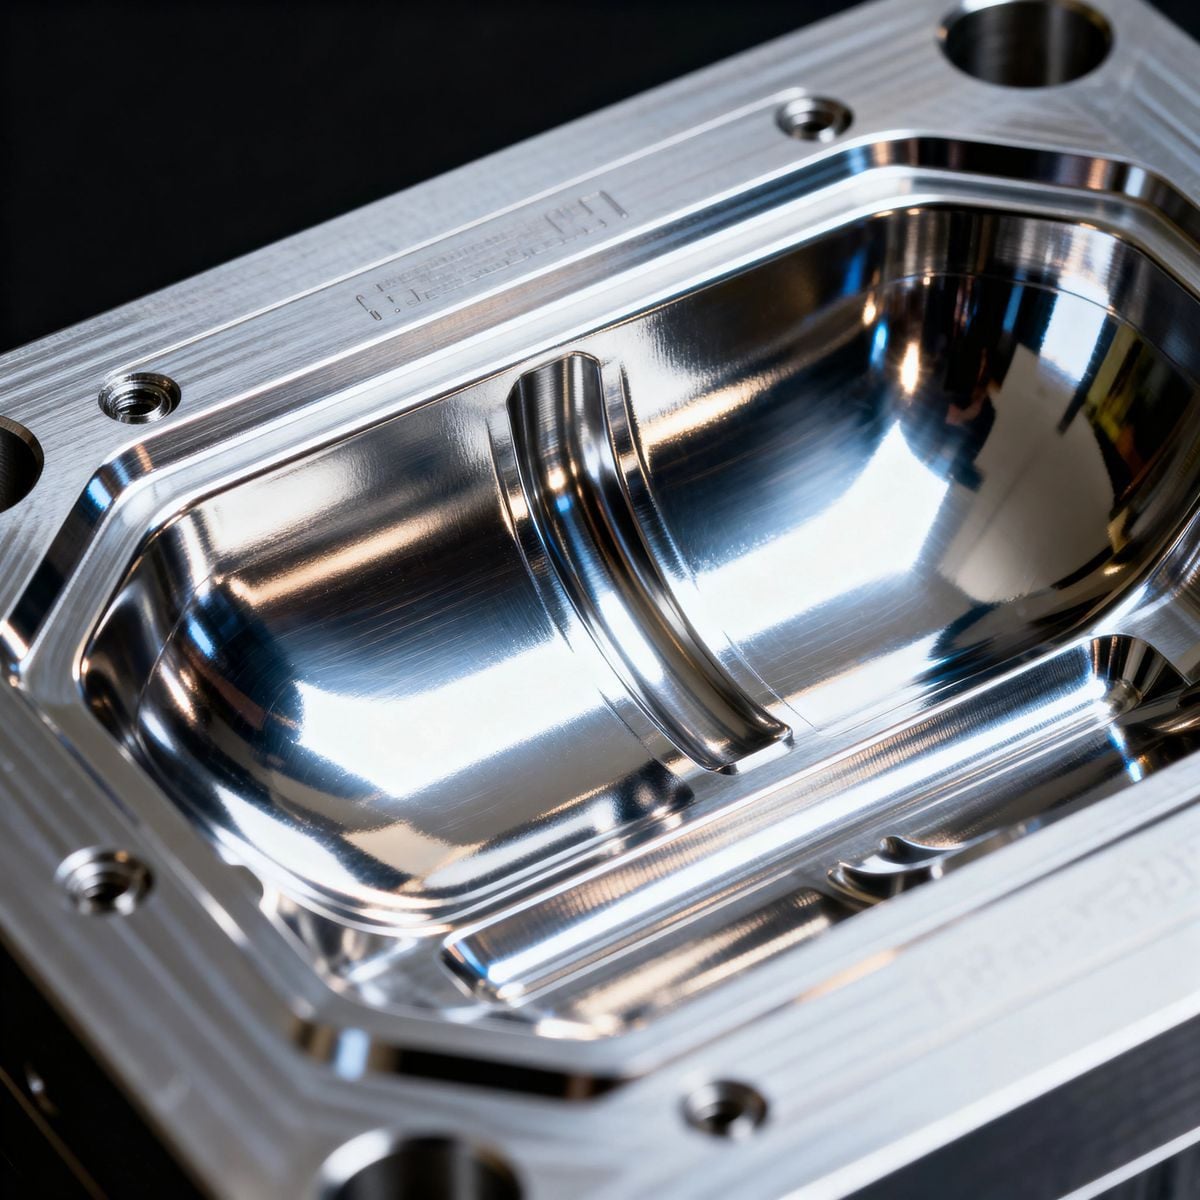
Die Form ist das direkte "Abbild" des Kunststoffteils. Jede Unregelmäßigkeit auf der Formoberfläche wird auf dem Endprodukt wiedergegeben.
- Qualität der Oberflächenbeschaffenheit: Eine mangelhafte Bearbeitung, Kratzer, Mikroporen oder Abnutzungsspuren an der Oberfläche der Formkammer führen zu einer matten Oberfläche. Lösung: Eine präzise Bearbeitung ist erforderlich. Stellen Sie sicher, dass der Hohlraum einen niedrigen Oberflächenrauheitswert aufweist, und ziehen Sie gegebenenfalls ein Polieren und eine Verchromung in Betracht.
- Verunreinigungen und Trennmittel: Öl, Wasserflecken oder der übermäßige Einsatz von Formtrennmitteln können dazu führen, dass die Oberfläche des Bauteils trüb und dunkel erscheint. Lösung: Reinigen Sie die Form regelmäßig und beschränken Sie die Verwendung von Trennmitteln auf ein absolutes Minimum.
- Auswurfsystem: Ist der Entformungswinkel zu klein, wird die Entnahme erschwert, was zu übermäßiger Reibung führt und den Oberflächenglanz beeinträchtigt. Lösung: Erhöhen Sie den Entformungswinkel, um einen reibungslosen Auswurf zu gewährleisten.
- Probleme mit der Entlüftung: In der Form eingeschlossene Gase können verbrennen oder Oberflächenfehler verursachen, wodurch der Glanz beeinträchtigt wird. Lösung: Überprüfen und optimieren Sie das Entlüftungssystem der Form.
- Anguss- und Angusskanalgestaltung: Ist der Querschnitt des Angusses oder des Angusskanals zu klein oder ändert er sich abrupt, ist die Schmelze hohen Scherbeanspruchungen und einer turbulenten Strömung ausgesetzt. Lösung: Erhöhen Sie die Querschnittsfläche des Angusses und des Angusskanals entsprechend.
2.
Prozess des Spritzgießens Parameter
Die Feinabstimmung Ihrer Maschineneinstellungen ist oft die kostengünstigste Methode, um den Glanzgrad der Teile zu verbessern.
- Einspritzgeschwindigkeit: Ist die Geschwindigkeit zu gering, wird die Oberfläche des Werkstücks nicht dicht genug verdichtet. Ist sie zu hoch (insbesondere bei einem kleinen Anguss), kommt es zu Spritzern oder zu lokalen Mattstellen in der Nähe des Angusses. Lösung: Ermitteln Sie die optimale Geschwindigkeit. Im Allgemeinen sollten Sie diese erhöhen, um eine bessere Dichte zu erzielen, sie jedoch verringern, wenn es zu einem „Gate Blush“ kommt.
- Haltedruck und -zeit: Ein unzureichender Nachdruck oder eine zu kurze Nachdruckzeit führen zu einer geringen Dichte des Formteils und einer matten Oberfläche. Lösung: Erhöhen Sie sowohl den Halte-Druck als auch die Haltezeit.
- Schmelztemperatur: Eine niedrige Schmelztemperatur verringert die Fließfähigkeit, was zu einer schlechten Oberflächenwiedergabe führt. Lösung: Erhöhen Sie die Zylinder-/Schmelztemperatur entsprechend.
- Kühlsystem: Bei dickwandigen Bauteilen oder kristallinen Kunststoffen (wie PE, PP, POM) führt eine ungleichmäßige oder unzureichende Kühlung zu Oberflächenrauheit und Mattheit. Lösung: Optimieren Sie die Kühlkanäle, um eine gleichmäßige und ausreichende Kühlung zu gewährleisten.
3. Qualität und Aufbereitung der Rohstoffe
Selbst bei einer perfekten Form und optimalen Einstellungen führt minderwertiges Material zu schlechten Ergebnissen.
- Schwankungen der Partikelgröße: Uneinheitliche Pelletgrößen führen zu einer ungleichmäßigen Plastifizierung. Lösung: Sieben und sortieren Sie das Rohmaterial vor der Verarbeitung.
- Mahlgut / Recyclinganteil: Die Zugabe von zu viel Mahlgut beeinträchtigt die Gleichmäßigkeit der Schmelze. Lösung: Kontrollieren Sie den Anteil an Mahlgut streng und reduzieren Sie ihn.
- Thermischer Abbau: Manche Materialien zersetzen sich bei hohen Temperaturen und verfärben sich, wodurch der Glanz verloren geht. Lösung: Wählen Sie Materialien mit besserer thermischer Stabilität aus.
- Feuchtigkeitsgehalt: Überschüssige Feuchtigkeit oder flüchtige Bestandteile verwandeln sich beim Schmelzen in Gas, was zu Mikroporen und einem matten Erscheinungsbild führt. Lösung: Trocknen Sie das ABS-Harz gemäß den Herstellerangaben gründlich vor.
- Additivdispersion: Schlecht dispergierte Additive führen zu Oberflächenfehlern. Lösung: Verwenden Sie Additive mit besseren Fließ- und Dispersionseigenschaften.
- Verunreinigung: Fremdkörper oder nicht kompatible Harze lassen sich nicht gleichmäßig vermischen. Lösung: Führen Sie strenge Qualitätskontrollen durch, um Kreuzkontaminationen zu vermeiden.
- Schmierstoffstände: Eine unzureichende interne Schmierung verringert den Schmelzfluss, was zu einer nicht dichten Oberfläche führt. Lösung: Erhöhen Sie die Schmierstoffdosierung entsprechend.
Kurzanleitung zur Fehlerbehebung
Zur schnellen Orientierung nutzen Sie bitte die folgende Tabelle, um Probleme mit dem ABS-Glanz zu diagnostizieren:
| Problembereich | Mögliche Ursache | Empfohlene Lösung |
|---|---|---|
| Formoberfläche | Kratzer, Abnutzungsspuren oder mangelhafte Oberflächenbeschaffenheit | Hohlraum polieren, verchromen |
| Schimmelbefall | Überschüssiges Trennmittel, Öl oder Wasser | Formen reinigen, Trennmittel auf ein Minimum reduzieren |
| Einspritzgeschwindigkeit | Zu langsam (insgesamt langweilig) oder zu schnell (Erröten) | Optimieren Sie die Geschwindigkeit; vergrößern Sie gegebenenfalls die Einlauföffnung |
| Wartephase | Niedriger Druck oder kurze Zeit | Erhöhen Sie den Halte-Druck und die Haltezeit |
| Materialvorbereitung | Hoher Feuchtigkeitsgehalt | Trocknen Sie das ABS-Harz gründlich vor |
| Verwendung von Mahlgut | Zu viel recyceltes Material | Den Anteil an Nachmahlgut senken |
Fazit
Um bei ABS-Spritzgussteilen einen brillanten Glanz zu erzielen, ist ein ganzheitlicher Ansatz erforderlich. Überprüfen Sie stets zunächst die Vorbereitung des Rohmaterials und die Sauberkeit der Form, bevor Sie drastische Änderungen an Ihren Spritzgussparametern vornehmen.


 English
 French
 Dutch
 German
 Japanese
 Korean