 Deutsch



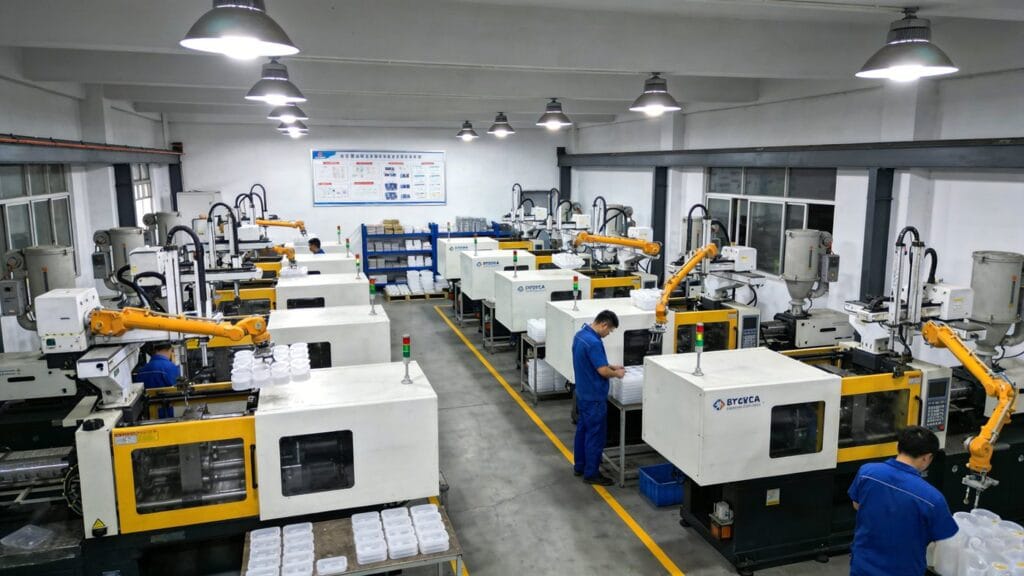
Wesentlich Spritzgießen[^1] Prozesswissen, das jeder Neueinsteiger kennen sollte**
Der Spritzgießprozess für Kunststoffteile besteht aus vier Kernschritten: Befüllung, Verpackung (Nachdruck), Kühlung, und Auswurf. These stages are tightly interlinked and collectively determine the final quality of the molded part. Importantly, they form a single, continuous cycle—each phase influencing the next.
1. Befüllungsphase
Die Füllphase ist der erste Schritt im Einspritzzyklus. Sie beginnt, wenn sich das Werkzeug schließt und die Einspritzung beginnt, und endet, wenn etwa 95% der Kavität mit geschmolzenem Kunststoff gefüllt sind.
While theoretically shorter filling times improve productivity, real-world constraints—including material properties, part geometry, and machine capabilities—limit how fast injection can be performed.
Hochgeschwindigkeitsabfüllung
Bei hohen Einspritzgeschwindigkeiten steigen die Scherraten deutlich an. Aufgrund von scherverdünnend Verhalten (eine nicht-newtonsche Eigenschaft der meisten Thermoplaste) sinkt die Viskosität, was den Fließwiderstand insgesamt verringert. Außerdem verdünnt die örtliche viskose Erwärmung die erstarrte Außenschicht in der Nähe der Formwand. Bei dünnwandigen Profilen sind die Kühleffekte relativ schwach, so dass die Vorteile der hohen Geschwindigkeit überwiegen.
Langsames Füllen
In contrast, low-speed filling results in lower shear rates, higher local viscosity, and greater flow resistance. Heat transfer to the cold mold walls becomes dominant, rapidly solidifying the melt surface. With minimal viscous heating, a thicker frozen layer forms—further increasing resistance, especially in thinner regions.
Schweißnähte (Stricknähte)
Aufgrund von Fontänenfluss, polymer chains at the advancing melt front align parallel to the flow direction. When two melt fronts meet (e.g., around inserts or from multiple gates), their aligned chains cannot fully entangle—especially if the meeting zones differ in temperature, pressure, or residence time. This creates microstructural weakness, visible as a Bindenaht bei richtiger Beleuchtung.
Die Festigkeit der Schweißnaht hängt stark von der Temperatur ab:
- Hochtemperatur-Schweißnähte: Bessere Kettenbeweglichkeit ermöglicht tiefere Interdiffusion und stärkere Bindung.
- Niedertemperatur-Schweißnähte: Poor chain entanglement leads to weak, brittle joints—prone to cracking under stress.
2. Packungsstufe (Nachdruck)
Nach dem Füllen der Kavitäten wird in der Packstufe ein anhaltender Druck ausgeübt, um die Schmelze zu verdichten, die volumetrische Schrumpfung auszugleichen und die Dichte des Teils zu erhöhen.
Wichtige Merkmale:
- Der Hohlraum ist bereits voll, der Gegendruck ist hoch.
- Screw movement is minimal and slow—flow is negligible compared to filling.
- Wenn die Schmelze abkühlt und schnell erstarrt, steigt die Viskosität stark an, wodurch der Hohlraumwiderstand sehr hoch wird.
- Packing continues until the gate freezes shut—the point at which the highest cavity pressure is reached.
Während des Verpackens:
- Plastic exhibits slight compressibility under high pressure → denser regions form where pressure is highest.
- Die erstarrende Schmelze wirkt als druckübertragendes Medium und erzeugt Formöffnungskraft (auch genannt Beulenkraft).
- Eine angemessene Schließkraft ist unerlässlich, um dieser Kraft entgegenzuwirken und Gratbildung, Verformung der Teile oder sogar die Trennung der Form zu verhindern.
? Praktischer Tipp: Always select an injection molding machine with sufficient clamping force—not just to hold the mold closed, but to enable effective packing without compromising part integrity.
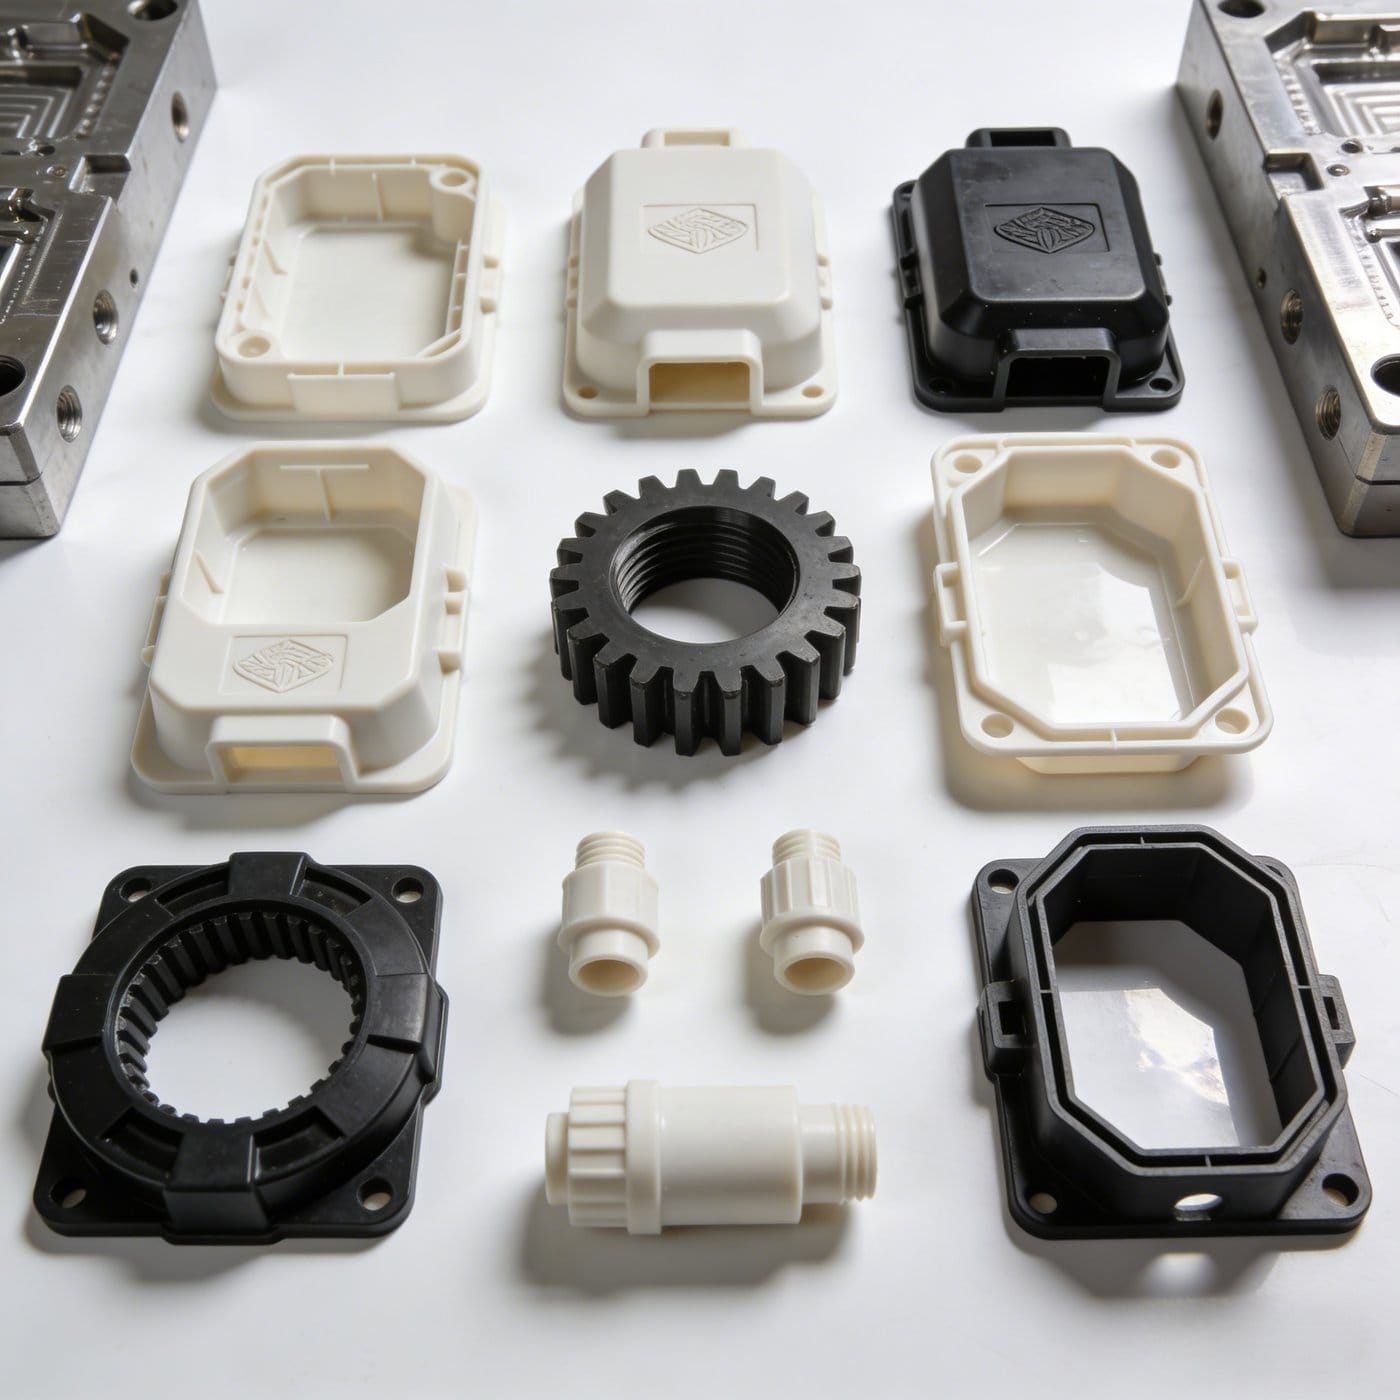
3. Kühlungsstufe
Cooling is arguably the most critical—and time-consuming—phase, accounting for 70–80% of the total cycle time. Effiziente Kühlung wirkt sich direkt auf Produktivität, Kosten und Qualität der Teile aus.
Warum Kühlung wichtig ist
- Die Teile müssen ausreichend erstarren, um beim Auswerfen ihre Form zu behalten.
- Unzureichende oder ungleichmäßige Abkühlung führt zu Verzug, Einfallstellen, inneren Spannungen und Instabilität der Abmessungen.
Weg der Wärmeabfuhr
- ~95% Wärme wird von der Schmelze in die Form geleitet.
- Von der Form aus wird die Wärme durch Konduktion durch den Formstahl in die Kühlkanäle geleitet und dann durch Konvektion vom Kühlmittel abgeführt.
- Nur ~5% werden direkt an die Umgebungsluft abgegeben (über Strahlung/Konvektion).
Faktoren, die die Abkühlungsrate beeinflussen
| Faktor | Beeinflussen Sie |
|---|---|
| Teil Wanddicke | Cooling time ∝ (thickness)² — doubling thickness quadruples cooling time. |
| Form Material | Höhere Wärmeleitfähigkeit (z.B. Beryllium-Kupfer im Vergleich zu P20-Stahl) = schnellere Wärmeabfuhr. |
| Design des Kühlkanals | Closer proximity to cavity, larger diameter, more channels → better cooling. |
| Kühlmittelflussrate | Turbulente Strömung (Re > 4000) maximiert die Effizienz der Wärmeübertragung. |
| Eigenschaften des Kühlmittels | Geringere Viskosität + höhere Wärmeleitfähigkeit + niedrigere Temperatur = bessere Leistung. |
| Plastik Material | Hohe Wärmeleitfähigkeit + niedrige spezifische Wärme = schnellere Abkühlung. |
| Prozess-Einstellungen | Higher melt temp, higher mold temp, or lower ejection temp → longer cooling required. |
Konstruktionsprinzipien für Kühlsysteme
- Sorgen Sie für eine gleichmäßige, schnelle Abkühlung des gesamten Teils.
- Verwenden Sie Kühlbohrungen in Standardgröße, um die Bearbeitung und Wartung zu erleichtern.
- Optimieren Sie das Kanallayout anhand der Teilegeometrie: Wandstärke, Volumen und kritische Merkmale.
- Gleichen Sie Durchflussmenge, Druckabfall und thermische Leistung aus.
> ⚠️ Poor cooling design = longer cycles, higher costs, and defective parts. Invest time upfront—it pays dividends in production efficiency.
4. Auswurfstufe
Ejection is the final step—but far from trivial. Even after full solidification, improper ejection can cause distortion, surface marks, or breakage.
Übliche Auswurfmethoden
Auswerferstifte (Pushpins)
- Am besten für Teile mit robuster Struktur und nicht-kosmetischen Oberflächen.
- Die Stifte sollten gleichmäßig platziert werden, vorzugsweise an Stellen mit hohem Widerstand (z.B. Rippen, Vorsprünge) und dort, wo die Steifigkeit des Teils am größten ist.
- Vermeiden Sie es, Stecknadeln auf dünne oder empfindliche Stellen zu setzen.
Abstreifplatte (Auswurfplatte)
- Ideal für tiefgezogene, dünnwandige Behälter oder transparente Teile, bei denen Nadelabdrücke inakzeptabel sind.
- Bietet eine große, gleichmäßige Auswurfkraft mit sanften Bewegungen und ohne sichtbare Spuren.
Design-Tipp: Simulieren Sie bei der Konstruktion von Formen immer die Ausstoßkräfte. Berücksichtigen Sie Entformungswinkel, Hinterschneidungen und die Flexibilität der Teile, um das Verkleben zu minimieren und eine saubere Entformung zu gewährleisten.
Letzte Überlegungen
Mastering the four-stage injection molding cycle—filling, packing, cooling, and ejection—is foundational for anyone entering plastics manufacturing. Each stage involves complex physics (rheology, heat transfer, mechanics), and small changes in parameters can have outsized effects on quality and efficiency.
For newcomers: Start by observing real cycles, analyzing part defects (e.g., weld lines, sink marks, warpage), and correlating them back to process settings. Over time, you’ll develop intuition—and that’s when true process mastery begins.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean