 Deutsch



So beheben Sie trübe, fleckige Stellen in der Nähe des Angusses beim Spritzgießen
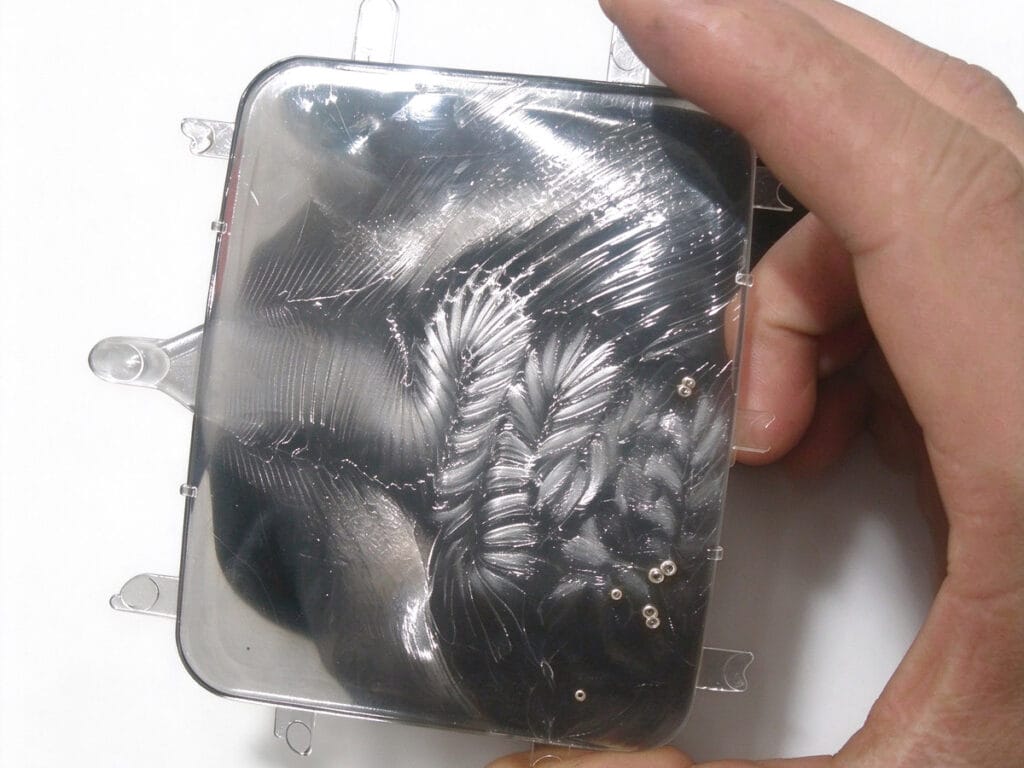
Trübe, fleckige Stellen, die in der Nähe des Tores auftreten, gehören zu den häufigsten und ärgerlichsten Oberflächenfehler beim Spritzgießen. Sie beeinträchtigen die Ästhetik der Teile, erhöhen die Ausschussquote und führen häufig zu Produktionsstillständen, während die Ingenieure nach der Ursache suchen. Die gute Nachricht ist, dass sich diese Mängel sehr gut vermeiden lassen, sobald man die beiden Hauptfehlermechanismen versteht, die ihnen zugrunde liegen: Schmelzbruch und unregelmäßiger, pulsierender Durchfluss.
In diesem Leitfaden erläutern wir, warum sich um den Anguss herum trübe, streifige Bereiche bilden, wie kristalline Polymere dieses Problem verschlimmern und welche schrittweisen Verfahren und Formkorrekturen zur Beseitigung dieser Mängel erforderlich sind. Außerdem finden Sie übersichtliche Tabellen zur Fehlerbehebung, bewährte Lösungen von Experten sowie eine Liste häufig gestellter Fragen (FAQ), damit Ihre Produktion schneller wieder glänzende, gleichmäßige Oberflächen liefert.
Was verursacht trübe, fleckige Stellen in der Nähe des Tores?
Zwei unterschiedliche Mechanismen führen zu diesen Oberflächenfehlern, und jeder erfordert eine andere Abhilfe. Eine Fehldiagnose – die Behandlung eines Schmelzbruchs als Fließproblem oder umgekehrt – verschwendet Zyklen und kann den Defekt verschlimmern.
1. Schmelzbruch (Bruch der gefrorenen Haut)
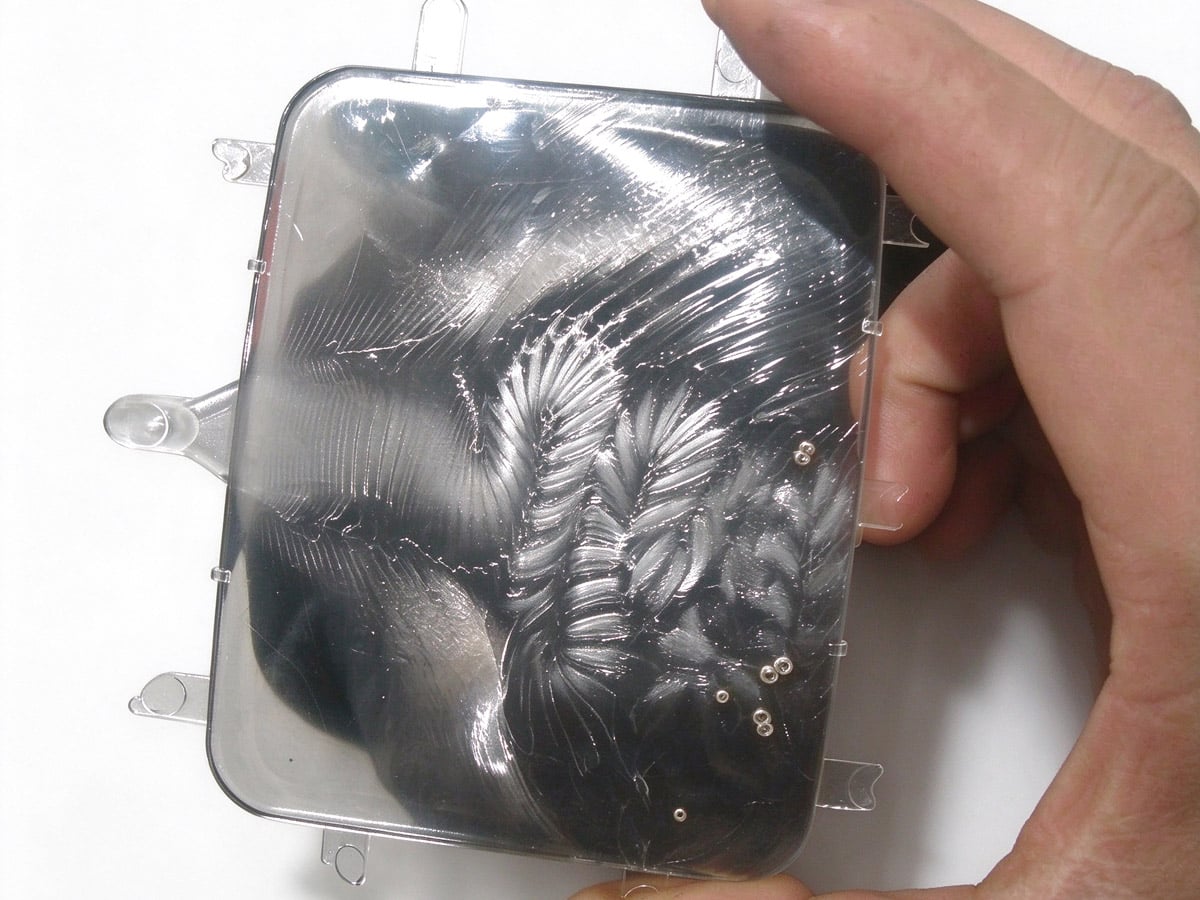
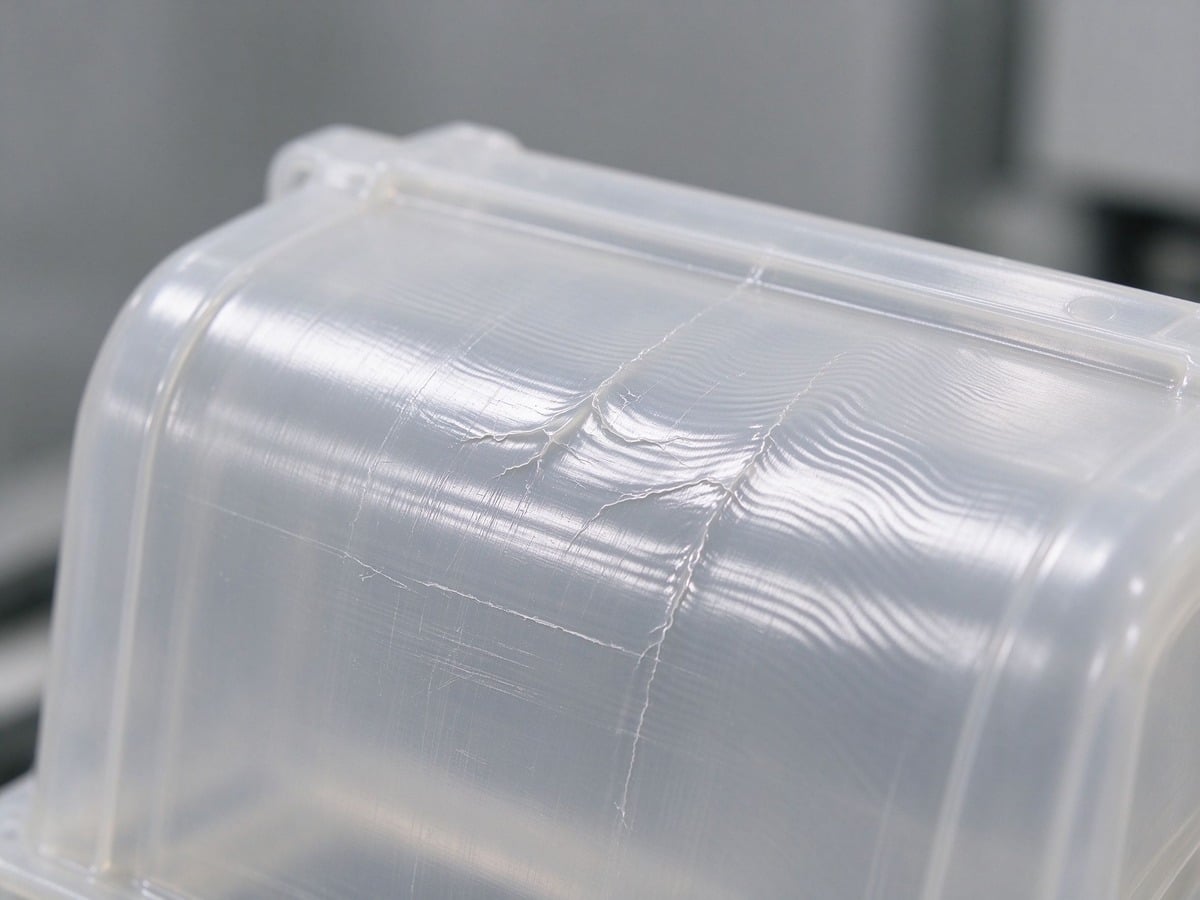
Wenn geschmolzenes Polymer in den Formhohlraum gelangt, verfestigt es sich zunächst zu einer dünnen Oberhaut (Schale) an der Formwand. Wenn die einströmende Schmelze während des Füllvorgangs gegen diese empfindliche Haut drückt, kann diese reißen, verrutschen oder Falten bilden. Die Folge ist Kratzer, Falten und abwechselnde helle und dunkle Streifen über die gesamte Oberfläche des Bauteils.
Dies zeigt sich besonders deutlich bei LDPE-Teile mit niedrigem Schmelzindex, wo Sie deutlich erkennbare, sich wiederholende dunkle und helle Zonen erkennen können. Die Streifen beginnen in der Regel in geringem Abstand vom Tor und können die gesamte Oberfläche bedecken –Dünnwandige Teile sind am anfälligsten, da die Hautschicht dünner ist und der Fülldruck entsprechend höher ist, bevor die Kavität vollständig gefüllt ist.
So beheben Sie das Problem: Die zuverlässigste Lösung besteht darin, sowohl die Abkühlung der Schmelze während des Füllvorgangs als auch die Bildungsgeschwindigkeit der Hautschicht zu verlangsamen. In der Praxis bedeutet dies Erhöhung der Formtemperatur oder Erhöhung der lokalen Temperatur im Bruchbereich. Für eine punktuelle Beheizung haben sich kleine elektrische Heizpatronen (Rohrheizkörper) bewährt, die in der Nähe des Angusses und an der Bruchstelle angebracht werden.
2. Unregelmäßige pulsierende Strömung im Hohlraum
Beim zweiten Mechanismus geht es um Fließverhalten. Wie die Schmelze fließt, hängt von ihren rheologischen (Fließ-)Eigenschaften und von der Torquerschnitt, wodurch die Schergeschwindigkeit am Formeneingang festgelegt wird. Wenn der Anguss sehr klein und die Einspritzgeschwindigkeit sehr hoch ist, tritt die Schmelze als dünner, gebogener, strahlartiger Strom. Kühlt dieser Strom schnell ab, verschmilzt er nicht sauber mit der darauf folgenden, unregelmäßig fließenden Schmelze – wodurch Trübungen und fleckige Stellen direkt um das Tor herum.
Manchmal wandert eine kleine Menge kalten Materials (Kaltstelle) entlang der Formwand, wodurch die trübe Zone an eine bestimmte Stelle verschoben wird weiter vom Tor entfernt.
So beheben Sie das Problem: Verbessern Sie die Verschmelzung, indem Sie für einen gleichmäßigeren Fluss der Schmelze sorgen – größere Angusskanäle, Fächerangüsse, eine bessere Entlüftung und langsamere Einspritzgeschwindigkeiten tragen dazu bei (Einzelheiten finden Sie in den nachstehenden Tabellen).
Warum sich kristalline Polymere schwerer reparieren lassen
Bei kristallinen (halbkristallinen) Kunststoffen wie PA, POM, PP, PBT und PET ist es deutlich schwieriger, diesen Fehler zu beheben. Warum? Weil diese Werkstoffe:
Ich wünsche Ihnen einen hohe Schmelztemperatur und ein enges Bearbeitungsfenster;
Schneller aushärten als amorphe Polymere, sobald der Abkühlungsprozess einsetzt;
Formular Unregelmäßige Strömung bei plötzlichen Änderungen der Wandstärke und abrupten Richtungsänderungen der Strömung, wodurch der aufgewühlte Schmelzstoff nur sehr wenig Zeit hat, sich mit dem Rest der Formfüllung zu verbinden.
Infolgedessen entstehen trübe und fleckige Stellen leichter und lassen sich nur schwer entfernen.
Kristalline vs. amorphe Polymere: Wesentliche Unterschiede
| Eigentum | Kristalline Kunststoffe (z. B. PA, POM, PP, PBT) | Amorph (z. B. ABS, PC, PS) |
|---|---|---|
| Schmelztemperatur | Hoher, präziser Schmelzpunkt | Allmähliches Erweichen, kein scharfer Schmelzpunkt |
| Erstarrungsgeschwindigkeit | Schnell | Langsamer |
| Temperaturbereich für die Verarbeitung | Schmal | Umfassend |
| Risiko von Strömungsunregelmäßigkeiten | Hoch (schnelle Abkühlung + kurze Schmelzzeit) | Untere |
| Schwierigkeiten bei der Beseitigung von trüben/fleckigen Stellen | Schwieriger | Einfacher |
Schritt-für-Schritt-Anleitung zur Beseitigung von trüben, fleckigen Stellen in der Nähe des Tors
Um diese Mängel zu beheben, gehen Sie wie folgt vor: Prozessparameter zuerst, dann das Formendesign, und schließlich die Material/Zusatzstoff Seite.
A. Anpassung der Prozessparameter
| Anpassung | Wie dies hilft |
|---|---|
| Erhöhen Sie die Formtemperatur | Verlangsamt die Bildung der Hautschicht und die Abkühlung der Schmelze, wodurch die Verschmelzung verbessert wird |
| Erhöhen Sie die Temperatur des Fasses (Zylinders) | Senkt die Schmelzviskosität und sorgt für einen gleichmäßigeren, einheitlicheren Fluss |
| Erhöhen Sie die Düsentemperatur | Verhindert ein vorzeitiges Erstarren und die Bildung von Kaltklumpen an der Düse |
| Verringern Sie die Vorschubgeschwindigkeit der Schnecke (Einspritzgeschwindigkeit) | Senkt die Schergeschwindigkeit, verringert das Spritzen und unregelmäßige pulsierende Strömungen |
B. Anpassungen am Formdesign
| Anpassung | Wie dies hilft |
|---|---|
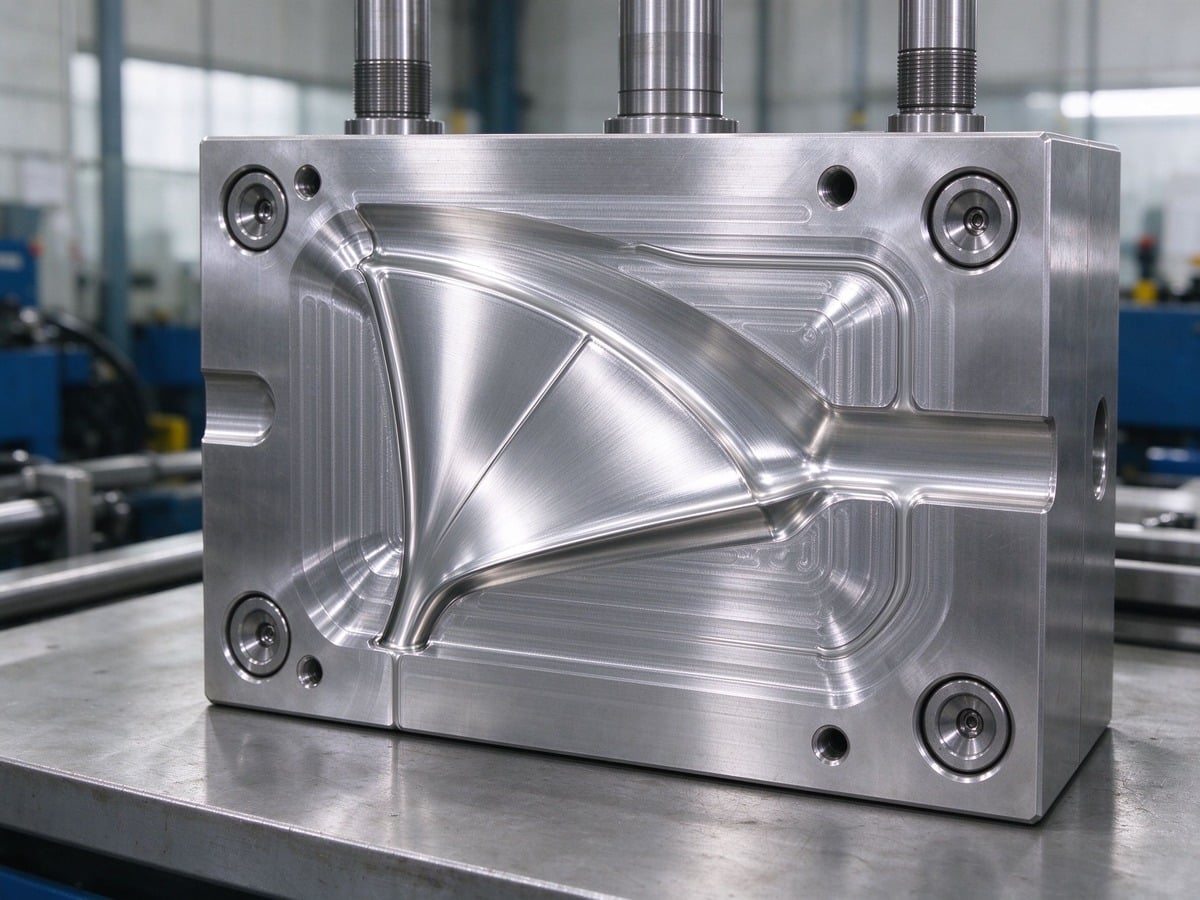
| Vergrößern Sie den Querschnitt des Tors | Senkt die Schergeschwindigkeit am Einlass; verringert Strahlbildung und unregelmäßige Strömung |
| Bevorzugen Sie ein Fan-Gate | Die Schichten verfließen über eine breitere Front hinweg, wodurch Turbulenzen verringert und die Fusion verbessert werden |
| Für Tunnel- (Unterwasser-)Schleusen: Vergrößern Sie die Abmessungen am oberen Ende/am schmalen Ende | Ein zu kleiner Einfüllstutzen führt dazu, dass am Anguss kaltes Material zurückbleibt, was den Füllvorgang stört und den unregelmäßigen Materialfluss verschlimmert |
| Verbesserung der Entlüftung der Form (Gasentlüftung) | Eingeschlossene Luft stört den gleichmäßigen Fluss; eine ordnungsgemäße Entlüftung stabilisiert die Schmelzfront |
C. Anpassungen bei Materialien und Zusatzstoffen
| Anpassung | Wie dies hilft |
|---|---|
| Schmierstoffdosierung reduzieren | Ein übermäßiger Schmierstoffgehalt beeinträchtigt die Homogenität der Schmelze und das Oberflächenbild |
| Wählen Sie die richtige Schmierstoffsorte/-art aus | Eine geeignete Körnung sorgt für einen gleichmäßigen Fluss ohne Streifenbildung auf der Oberfläche |
Checkliste zur schnellen Fehlerbehebung
Bitte bestätigen Sie, ob der Defekt Schmelzbruch (Falten, Kratzer, abwechselnde Streifen) oder unregelmäßiger Durchfluss (trüb, fleckig, sprühend).
Zunächst der Prozess: Erhöhen Sie die Temperaturen von Form, Zylinder und Düse; verringern Sie die Einspritzgeschwindigkeit.
Dann formen Sie: Das Gussloch vergrößern, auf ein Fächer-Gussloch umstellen, die Abmessungen der Tunnelgussloch-Oberseite anpassen, die Entlüftung verbessern.
Letzte Materialversion: Reduzieren Sie die Menge und wählen Sie ein anderes Schmiermittel aus.
Dokumentieren Sie die Parameter vor und nach der Korrektur, damit diese wiederholbar ist.
Verwandte Lektüre
Häufig gestellte Fragen
Frage 1: Wie sehen trübe, fleckige Stellen in der Nähe des Tors aus?
Frage 2: Was versteht man unter einem Schmelzbruch beim Spritzgießen?
Frage 3: Warum tritt der Defekt bei kristallinen Polymeren stärker auf?
Frage 4: Wie lässt sich die Trübung in der Nähe des Auslasses am schnellsten beseitigen?
Frage 5: Sollte ich ein Fan-Gate verwenden, um diesen Fehler zu vermeiden?
Frage 6: Kann eine Formentlüftung das Problem der Oberflächentrübung tatsächlich beheben?
*
Suchen Sie einen Partner für maßgeschneiderte Spritzgusslösungen, der fehlerfreie Teile liefert? *[Kontaktieren Sie unser Team](https://ideal-pro.com/contact/)* für DFM-Prüfungen, den Werkzeugbau sowie die Produktion kleiner bis mittlerer Stückzahlen.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean