 Deutsch




Die Genauigkeit von dünnwandigen Spritzgussteilen ist entscheidend für Leistung und Funktionalität. Wenn sie übersehen wird, kann dies zu Ineffizienzen in der Produktion und erhöhten Kosten führen.
Es ist wichtig, die kritischen Faktoren zu verstehen, die die Genauigkeit von dünnwandigen Spritzgussteilen beeinflussen. Diese Aspekte sind das Design der Form, die Materialauswahl, die Prozessparameter und das Gesamtdesign. Durch die Optimierung dieser Faktoren können Sie die Präzision bei der Herstellung erheblich verbessern.
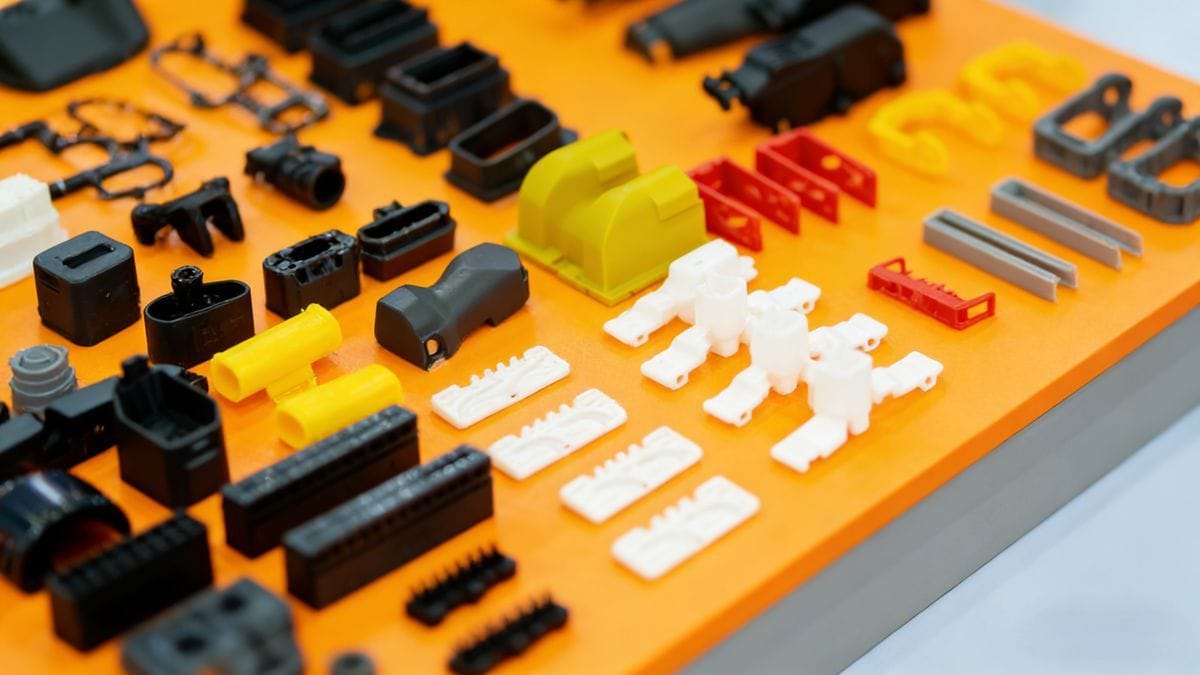
Die Aufrechterhaltung der Präzision beim Dünnwandspritzguss geht über die bloße Einhaltung von Spezifikationen hinaus. Es geht darum zu verstehen, wie verschiedene Faktoren zusammenwirken, um das Endprodukt zu beeinflussen. Wie ich in meiner Erfahrung gelernt habe, kann die Beachtung von Details in diesen Bereichen zu erheblichen Verbesserungen bei Qualität und Effizienz führen.
Die 4 kritischen Faktoren, die die Genauigkeit beim Dünnwandspritzguss bestimmen?
Der erste Schritt zum Erreichen von Genauigkeit ist das Erkennen der kritischen Faktoren, die eine Rolle spielen. Zu diesen Faktoren gehören Druck, Geschwindigkeit, Temperatur und das Design der Form. Jedes dieser Elemente spielt eine wichtige Rolle bei der Bestimmung der endgültigen Abmessungen und der Qualität von dünnwandigen Teilen.
Der Druck ist die Hauptkraft, die das Material in die Form treibt. Er muss sorgfältig kontrolliert werden, um Fehler wie kurze Schüsse oder Verformungen zu vermeiden. Die Geschwindigkeit bezieht sich darauf, wie schnell das Material die Form füllt und beeinflusst den Fließ- und Kühlprozess. Die Temperatur wirkt sich auf die Viskosität des Materials aus und beeinflusst, wie gut es in die komplizierten Bereiche der Form fließt. Schließlich muss der Formenbau all diese Faktoren berücksichtigen, um eine gute Passform und Verarbeitung zu gewährleisten.
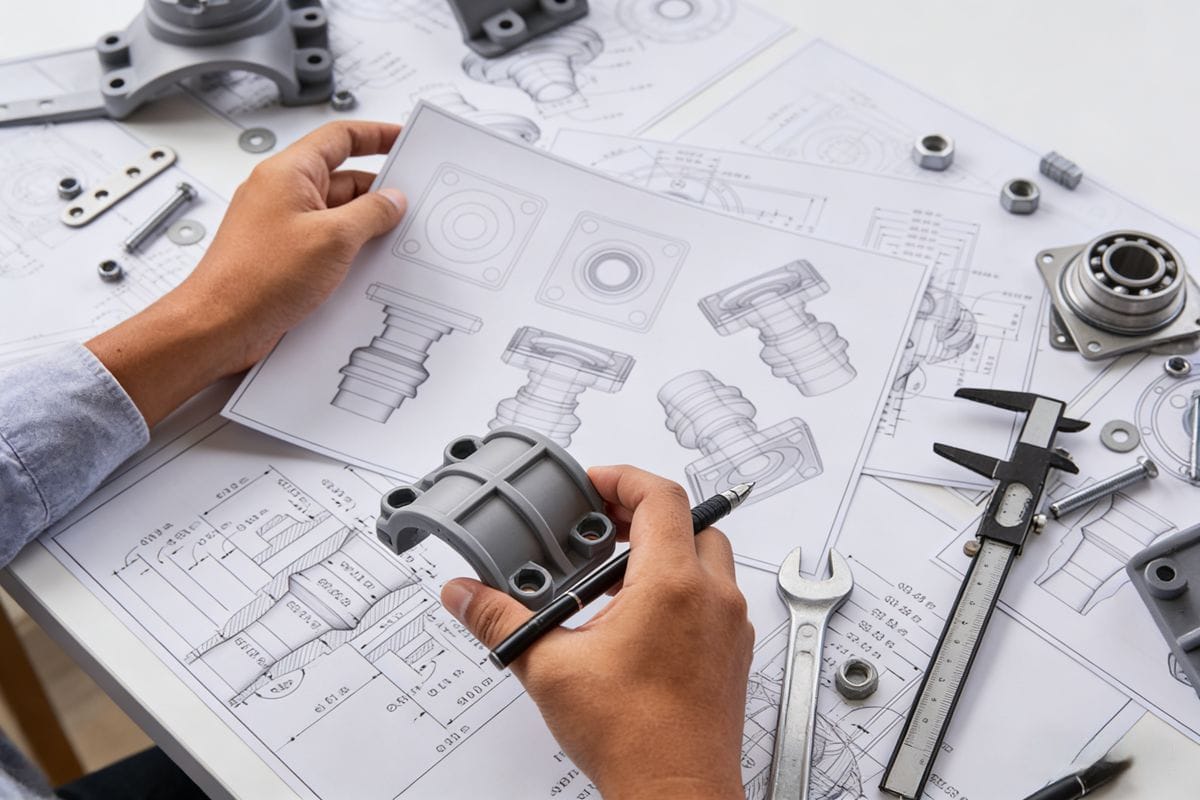
Wenn wir diese vier kritischen Faktoren verstehen, können wir unsere Prozesse verfeinern. Wenn beispielsweise der Einspritzdruck zu niedrig ist, füllt das Material die Form möglicherweise nicht vollständig aus, was zu kurzen Schüssen führt. Andererseits kann ein zu hoher Druck zu Gratbildung oder zum Verbrennen des Materials führen. Die Formgebungsgeschwindigkeit hat Einfluss darauf, wie gut das Material die Formhohlräume ausfüllt. Eine hohe Geschwindigkeit kann zu Defekten durch Überfüllung führen, während eine niedrige Geschwindigkeit zu unvollständigen Füllungen führen kann.
Wenn es um die Temperatur geht, benötigen verschiedene Materialien bestimmte Temperaturbereiche, um optimal zu funktionieren. Eine zu niedrige Temperatur kann zu unvollständigem Schmelzen führen, während eine zu hohe Temperatur die Materialeigenschaften beeinträchtigen kann. Jeder dieser Faktoren muss in Abstimmung mit dem Formdesign fein abgestimmt werden, um optimale Ergebnisse zu erzielen.
Jenseits von Toleranztabellen: Ein praktischer Leitfaden zu den 4 Säulen der Präzision beim Dünnwandpressen?
Auf meiner Reise durch die Welt des Spritzgießens habe ich festgestellt, dass es nicht ausreicht, sich einfach auf Toleranztabellen zu verlassen. Es ist wichtig, die zugrundeliegenden Prinzipien des Materialverhaltens und der Werkzeugdynamik zu verstehen.
Die vier Säulen der Präzision beim Dünnwandgießen sind die Materialauswahl, die Werkzeugkonstruktion, die Prozesskontrolle und gründliche Tests. Jede dieser Säulen trägt zur Qualität und Genauigkeit des Endprodukts bei. Die richtige Materialauswahl gewährleistet die Kompatibilität mit dem Formgebungsverfahren und den Anforderungen der Endanwendung.
Material selection is where the journey begins. It’s important to choose materials that suit the specific application. For instance, if you’re molding electronic housings, you’ll need a material that can withstand environmental factors while maintaining dimensional stability. Next, the mold design must accommodate the properties of the material. Factors such as wall thickness, cooling channels, and venting need to be optimized.
Process control comes next. This involves monitoring the injection speed, pressure, and temperature during production. Small changes in these parameters can lead to significant variations in the final part. I’ve often found that consistent monitoring and adjustment during production has led to better outcomes in accuracy.
Und schließlich ist eine gründliche Prüfung der gegossenen Teile unerlässlich. Die Durchführung von Versuchen zur Bewertung von Abmessungen und Toleranzen hilft, potenzielle Probleme frühzeitig zu erkennen. Wenn wir uns auf diese vier Säulen konzentrieren, können wir eine solide Grundlage für die Herstellung präziser dünnwandiger Spritzgussteile schaffen.
Dünnwandige Genauigkeit meistern: Die Aufschlüsselung von Material, Form, Prozess und Design durch einen Ingenieur?
Achieving mastery in thin-wall injection molding requires a holistic approach. Each element—material, mold, process, and design—must work synergistically to ensure success.
Die Materialeigenschaften spielen eine entscheidende Rolle dabei, wie sich ein Teil während und nach dem Formungsprozess verhält. Durch die Auswahl des richtigen Materials können viele Probleme, die mit dünnen Wänden verbunden sind, vermieden werden. Bei der Konstruktion von Formen muss auch berücksichtigt werden, wie sich dünne Wände auf die Kühlung und mögliche Verformungen auswirken.
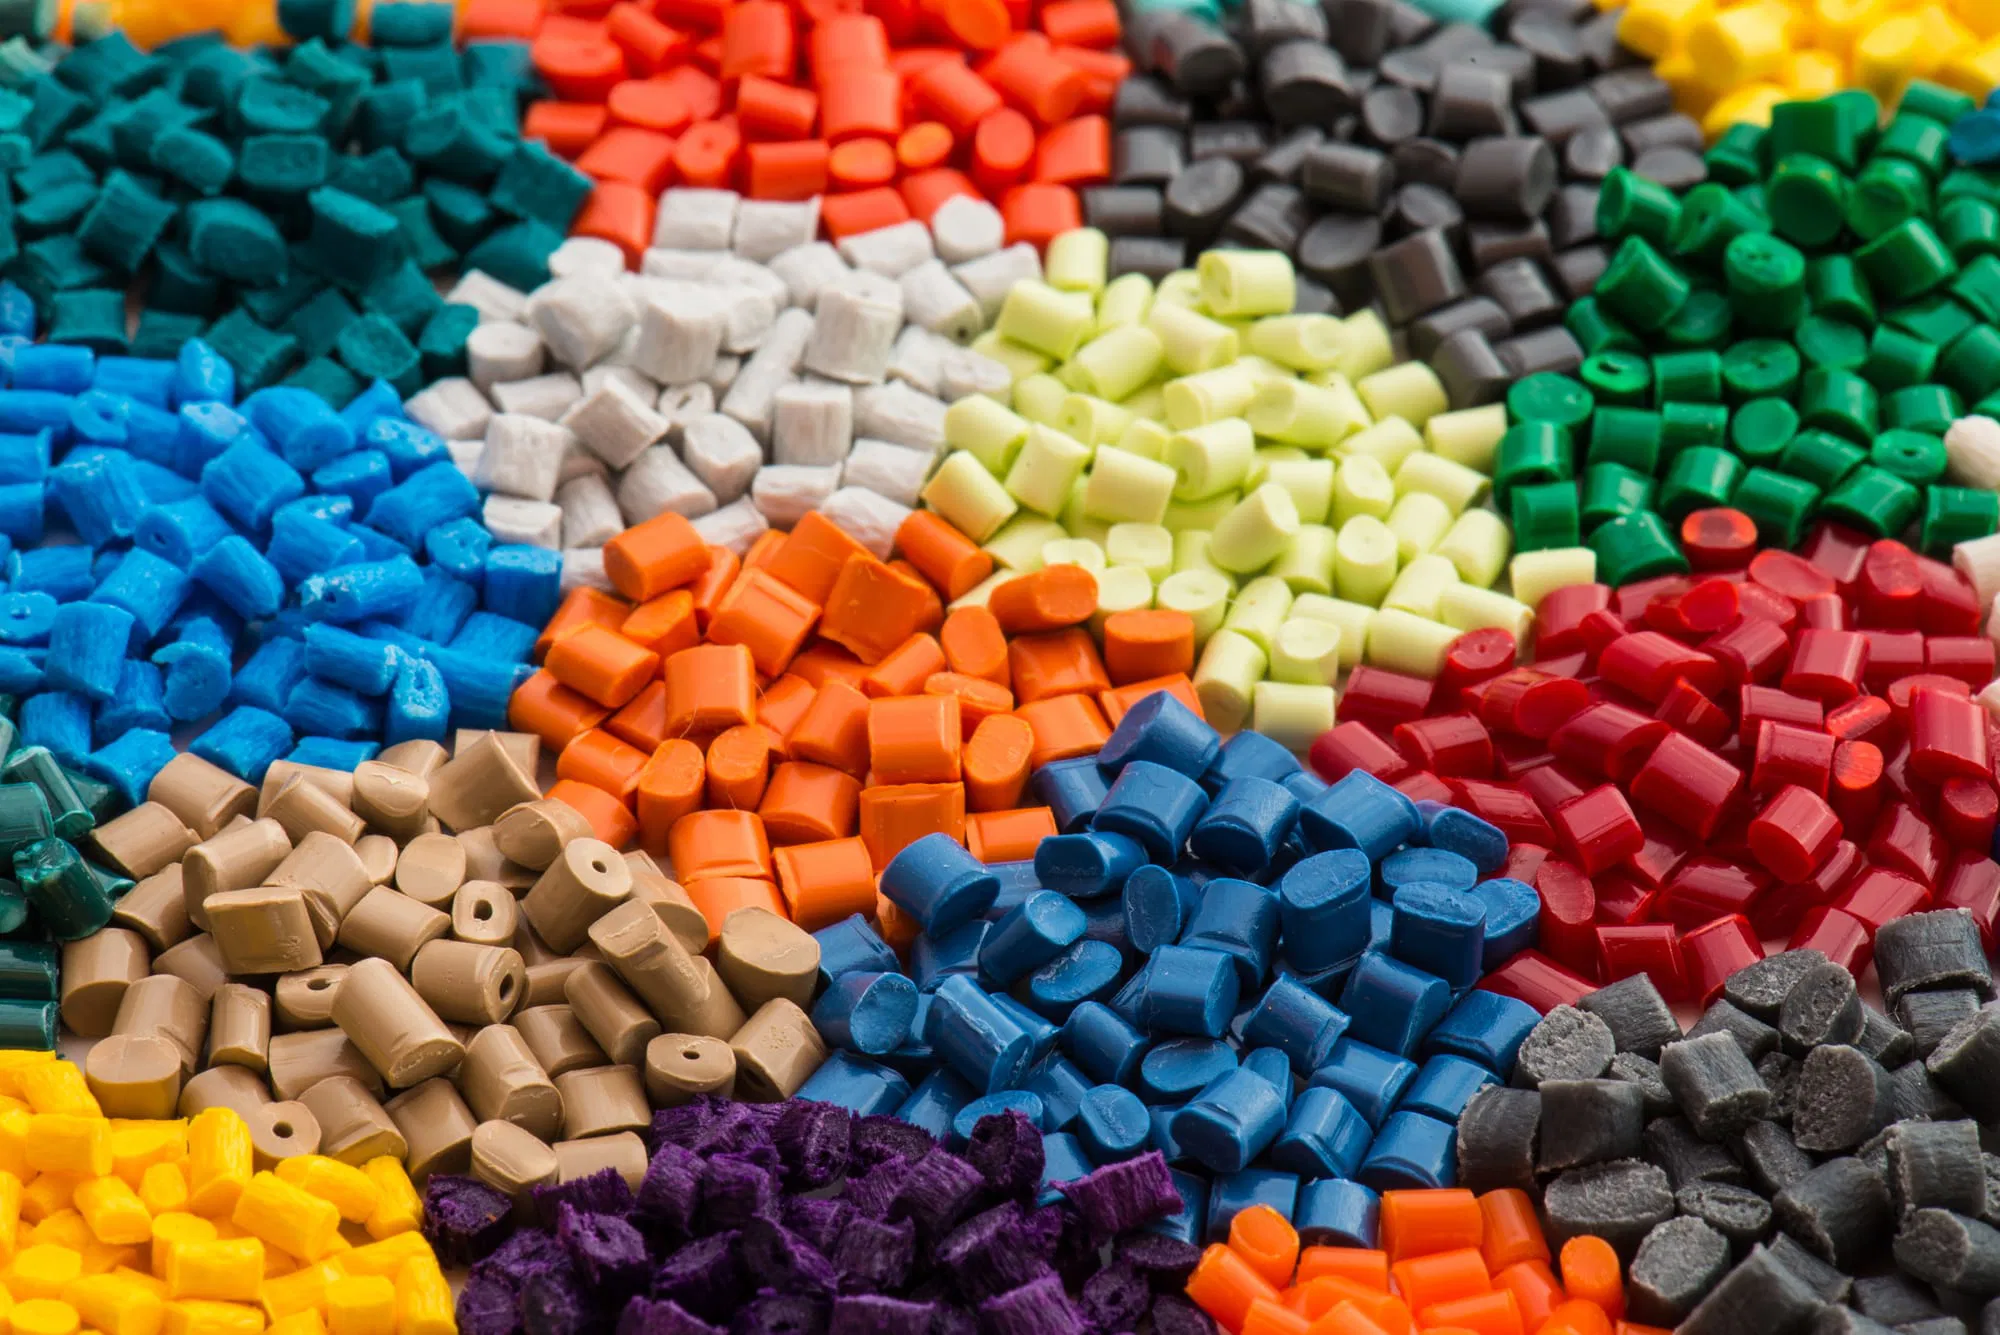
Verschiedene Materialien haben unterschiedliche Fließeigenschaften, die sich darauf auswirken, wie sie die Form füllen. Einige Materialien kühlen beispielsweise schnell ab, was zu Problemen mit der Schrumpfung führt, während andere länger brauchen, um zu erstarren. Das Wissen um diese Eigenschaften kann Ingenieuren bei der Auswahl der richtigen Materialien für bestimmte Anwendungen helfen.
Das Werkzeugdesign sollte auch die Anforderungen von dünnwandigen Teilen berücksichtigen. Merkmale wie Entformungswinkel, Wandstärke und Verrippung können die Genauigkeit der Teile erheblich beeinflussen. Ich habe aus erster Hand erfahren, wie eine kleine Anpassung des Formdesigns Fehler verhindern und die Gesamtqualität der Produktion verbessern kann.
Process parameters must be strictly controlled to maintain dimensional accuracy. This includes consistent monitoring of injection speed and pressure. Any fluctuations can lead to variations in the final product. I’ve found that setting up clear standards for these parameters has helped maintain consistency.
Design considerations are just as important. The shape and features of the molded part can influence how effectively the mold fills and cools. By focusing on these four areas—material, mold, process, and design—we can master thin-wall accuracy and deliver superior products.
Warum dünnwandige Teile nicht tolerierbar sind: Die 4 Hebel der Kontrolle für Präzisionsspritzguss?
Trotz des technologischen Fortschritts gibt es bei dünnwandigen Teilen immer noch Probleme bei der Einhaltung der Toleranzanforderungen. Diese Fehler sind oft auf eine mangelnde Kontrolle der Schlüsselfaktoren während der Produktion zurückzuführen.
Zu den vier Hebeln der Kontrolle gehören Druckmanagement, Geschwindigkeitskontrolle, Temperaturregulierung und Optimierung der Formgestaltung. Jeder Hebel muss sorgfältig eingestellt werden, um häufige Fallstricke zu vermeiden, die zu Maßungenauigkeiten führen.

Das Druckmanagement ist entscheidend. Wenn der Druck zu niedrig ist, füllt das Material die Form möglicherweise nicht ausreichend aus. Umgekehrt kann ein zu hoher Druck zu Gratbildung und anderen Defekten führen. Das richtige Gleichgewicht zu finden, ist entscheidend für die Aufrechterhaltung der Genauigkeit.
Speed control also plays a pivotal role. The speed at which the material is injected affects how it fills the cavity. If it’s too fast, it can create turbulence, leading to inconsistent filling. On the other hand, a slow injection speed might not allow the material to fill in time, leading to short shots.
Die Temperaturregelung wirkt sich direkt auf die Viskosität des Materials aus. Wenn das Material zu kalt ist, fließt es möglicherweise nicht richtig, was zu Defekten führt. Wenn es jedoch zu heiß ist, kann es sich zersetzen und seine Eigenschaften verlieren. Eine korrekte Temperaturkontrolle entspricht sowohl den Materialanforderungen als auch den Produktionsstandards.
Und schließlich trägt die Optimierung der Formkonstruktion dazu bei, viele Probleme, die zu Toleranzfehlern führen, zu vermeiden. Merkmale wie die richtige Entlüftung und Kühlkanäle spielen eine wichtige Rolle bei der Gewährleistung einer genauen und effizienten Formfüllung. Wenn wir uns auf diese vier Kontrollhebel konzentrieren, können wir die Präzision von dünnwandigen Spritzgussteilen verbessern.
Das Spielbuch für dünnwandige Präzision: Wie Sie Material, Werkzeuge, Prozess und Design für Maßgenauigkeit optimieren?
To achieve excellence in thin-wall injection molding, it’s essential to have a clear playbook. This playbook should detail the steps for optimizing material, tooling, process, and design.
Bei der Optimierung des Materials ist die Auswahl des richtigen Harzes und die Kenntnis seiner Fließeigenschaften von entscheidender Bedeutung. Die Werkzeuge müssen präzise entworfen werden, um den Materialeigenschaften und der gewünschten Wandstärke gerecht zu werden. Die Prozessoptimierung erfordert eine ständige Überwachung und Anpassung der Injektionsparameter, während das Design sowohl auf Ästhetik als auch auf Funktionalität ausgerichtet sein sollte.
Achten Sie bei der Auswahl des Materials auf seinen Schmelzindex, seine Zugfestigkeit und seine thermische Stabilität. Jeder dieser Faktoren kann die Leistung und Genauigkeit des Endprodukts beeinflussen. Die Auswahl des richtigen Harzes trägt nicht nur dazu bei, die gewünschten Eigenschaften zu erzielen, sondern auch die Dimensionsstabilität zu erhalten.
Die Werkzeuge müssen präzise sein. Das bedeutet, dass die Form nach exakten Spezifikationen hergestellt werden muss. Jede Abweichung kann zu Defekten führen. Regelmäßige Wartung und Kalibrierung der Formen sind notwendig, um sie in bestem Zustand zu halten.
Process optimization is crucial. Implementing real-time monitoring systems can help in tracking pressure, speed, and temperature. This allows for immediate adjustments, reducing the risk of defects. I’ve found that investing in technology to monitor these parameters has paid off significantly in terms of product quality.
Und schließlich sollte ein gut durchdachtes Design sowohl Form als auch Funktion berücksichtigen. Merkmale, die eine einfache Befüllung und Kühlung ermöglichen, können die Gesamtgenauigkeit des Endprodukts verbessern. Wenn Sie diesen Leitfaden befolgen, können Sie die Maßgenauigkeit von dünnwandigen Spritzgussteilen erheblich verbessern.
4 unverzichtbare Voraussetzungen für Maßgenauigkeit bei dünnwandigen Spritzgussteilen
Zusammenfassend lässt sich sagen, dass es vier unverzichtbare Faktoren gibt, um Maßgenauigkeit bei dünnwandigen Spritzgussteilen zu erreichen. Diese sind Druckkontrolle, Geschwindigkeitsregulierung, Temperaturmanagement und Optimierung des Werkzeugdesigns.
Wenn Sie sich an diese Grundsätze halten, können Sie die Produktqualität und Effizienz verbessern und gleichzeitig Fehler und Nacharbeit minimieren. Jeder dieser Faktoren trägt, wenn er effektiv gehandhabt wird, zum Gesamterfolg des Spritzgießprozesses bei.
Zusammenfassend lässt sich sagen, dass der Weg zum Erreichen von Genauigkeit bei dünnwandigen Spritzgussteilen im Verständnis und der Kontrolle dieser kritischen Faktoren liegt.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean