 Nederlands




De nauwkeurigheid van spuitgietonderdelen met dunne wand is cruciaal voor de prestaties en functionaliteit. Als dit over het hoofd wordt gezien, kan dit leiden tot inefficiënte productie en hogere kosten.
Het is essentieel om de kritieke factoren te begrijpen die de nauwkeurigheid van dunwandige spuitgietproducten beïnvloeden. Deze aspecten zijn matrijsontwerp, materiaalselectie, procesparameters en algemeen ontwerp. Door deze factoren te optimaliseren, kunt u de nauwkeurigheid bij de productie aanzienlijk verbeteren.
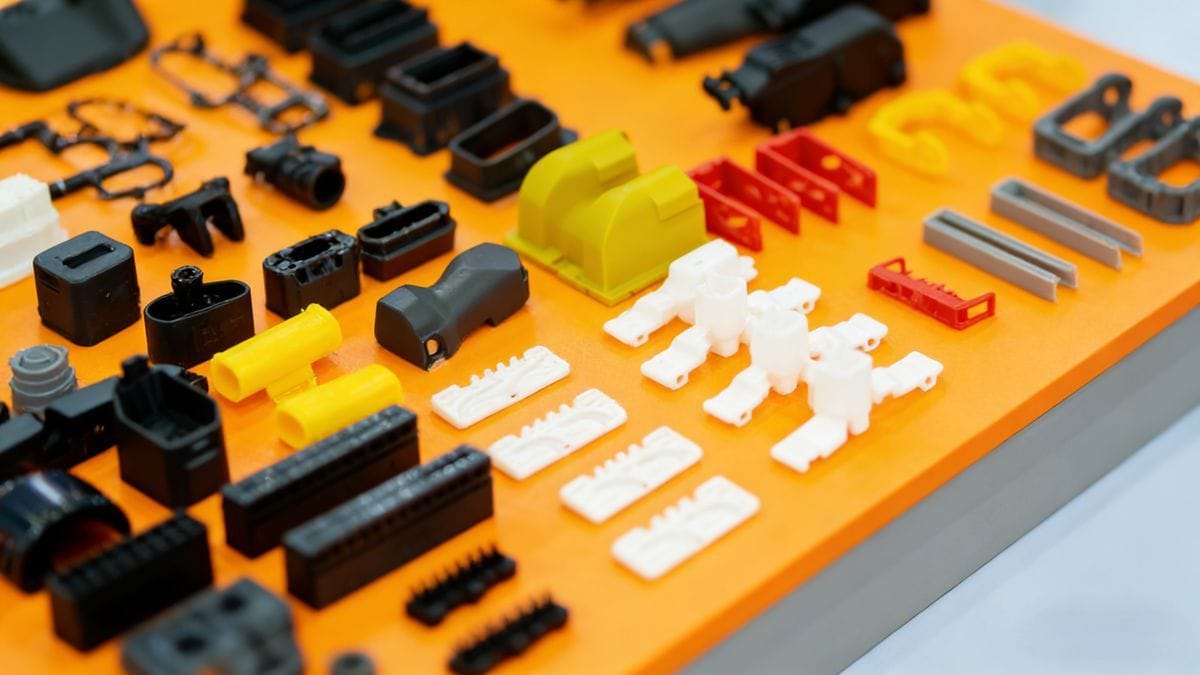
Precisie handhaven bij spuitgieten van dunne wanden gaat verder dan alleen voldoen aan de specificaties. Het gaat erom te begrijpen hoe verschillende factoren op elkaar inwerken om het eindproduct te beïnvloeden. Zoals ik uit eigen ervaring heb geleerd, kan aandacht voor details op deze gebieden leiden tot aanzienlijke verbeteringen in kwaliteit en efficiëntie.
De 4 cruciale factoren voor nauwkeurigheid bij dunwandig spuitgieten?
De eerste stap in het bereiken van nauwkeurigheid is het herkennen van de kritieke factoren die een rol spelen. Deze factoren zijn onder andere druk, snelheid, temperatuur en matrijsontwerp. Elk van deze elementen speelt een belangrijke rol bij het bepalen van de uiteindelijke afmetingen en kwaliteit van dunwandige onderdelen.
Druk is de belangrijkste kracht die het materiaal in de matrijs drijft. Deze moet zorgvuldig worden gecontroleerd om defecten zoals korte shots of kromtrekken te voorkomen. Snelheid heeft betrekking op hoe snel het materiaal de matrijs vult en beïnvloedt het stromings- en afkoelingsproces. De temperatuur beïnvloedt de viscositeit van het materiaal, wat invloed heeft op hoe goed het in de ingewikkelde delen van de matrijs vloeit. Ten slotte moet het matrijsontwerp met al deze factoren rekening houden om een goede pasvorm en afwerking te garanderen.
Als we deze vier kritieke factoren begrijpen, kunnen we onze processen verfijnen. Als de injectiedruk bijvoorbeeld te laag is, kan het materiaal de matrijs niet volledig vullen, wat leidt tot korte shots. Aan de andere kant kan een te hoge druk vlamvorming of verbranding van het materiaal veroorzaken. De vormsnelheid beïnvloedt hoe goed het materiaal de matrijsholten vult. Een hoge snelheid kan resulteren in defecten door overvulling, terwijl een lage snelheid kan leiden tot onvolledige vulling.
Wat temperatuur betreft, hebben verschillende materialen specifieke temperatuurbereiken nodig om optimaal te presteren. Een te lage temperatuur kan leiden tot onvolledig smelten, terwijl een te hoge temperatuur de materiaaleigenschappen kan afbreken. Elk van deze factoren moet nauwkeurig worden afgestemd op het matrijsontwerp om optimale resultaten te bereiken.
Tolerantietabellen voorbij: Een praktische gids voor de 4 pijlers van dunwandige spuitgietprecisie?
Tijdens mijn reis door de wereld van het spuitgieten heb ik ontdekt dat alleen vertrouwen op tolerantietabellen niet genoeg is. Het is essentieel om de onderliggende principes van materiaalgedrag en matrijsdynamica te begrijpen.
De vier pijlers van dunwandig spuitgieten zijn materiaalselectie, matrijsontwerp, procescontrole en grondig testen. Elke pijler ondersteunt de kwaliteit en nauwkeurigheid van het eindproduct. De juiste materiaalkeuze zorgt voor compatibiliteit met het spuitgietproces en de vereisten voor het eindgebruik.
Material selection is where the journey begins. It’s important to choose materials that suit the specific application. For instance, if you’re molding electronic housings, you’ll need a material that can withstand environmental factors while maintaining dimensional stability. Next, the mold design must accommodate the properties of the material. Factors such as wall thickness, cooling channels, and venting need to be optimized.
Process control comes next. This involves monitoring the injection speed, pressure, and temperature during production. Small changes in these parameters can lead to significant variations in the final part. I’ve often found that consistent monitoring and adjustment during production has led to better outcomes in accuracy.
Ten slotte is het grondig testen van de spuitgietproducten van vitaal belang. Proeven uitvoeren om de afmetingen en toleranties te beoordelen helpt om potentiële problemen vroegtijdig te identificeren. Door ons op deze vier pijlers te concentreren, kunnen we een sterke basis leggen voor de productie van nauwkeurige spuitgietonderdelen met dunne wanden.
Nauwkeurigheid van dunne wanden beheersen: Een ingenieursoverzicht van materiaal, matrijs, proces en ontwerp?
Achieving mastery in thin-wall injection molding requires a holistic approach. Each element—material, mold, process, and design—must work synergistically to ensure success.
Materiaaleigenschappen spelen een cruciale rol bij het bepalen hoe een onderdeel zich gedraagt tijdens en na het spuitgietproces. Door het juiste materiaal te kiezen, kunt u veel voorkomende problemen met dunne wanden voorkomen. Bij het matrijsontwerp moet ook rekening worden gehouden met hoe dunne wanden de koeling en mogelijke kromtrekking beïnvloeden.
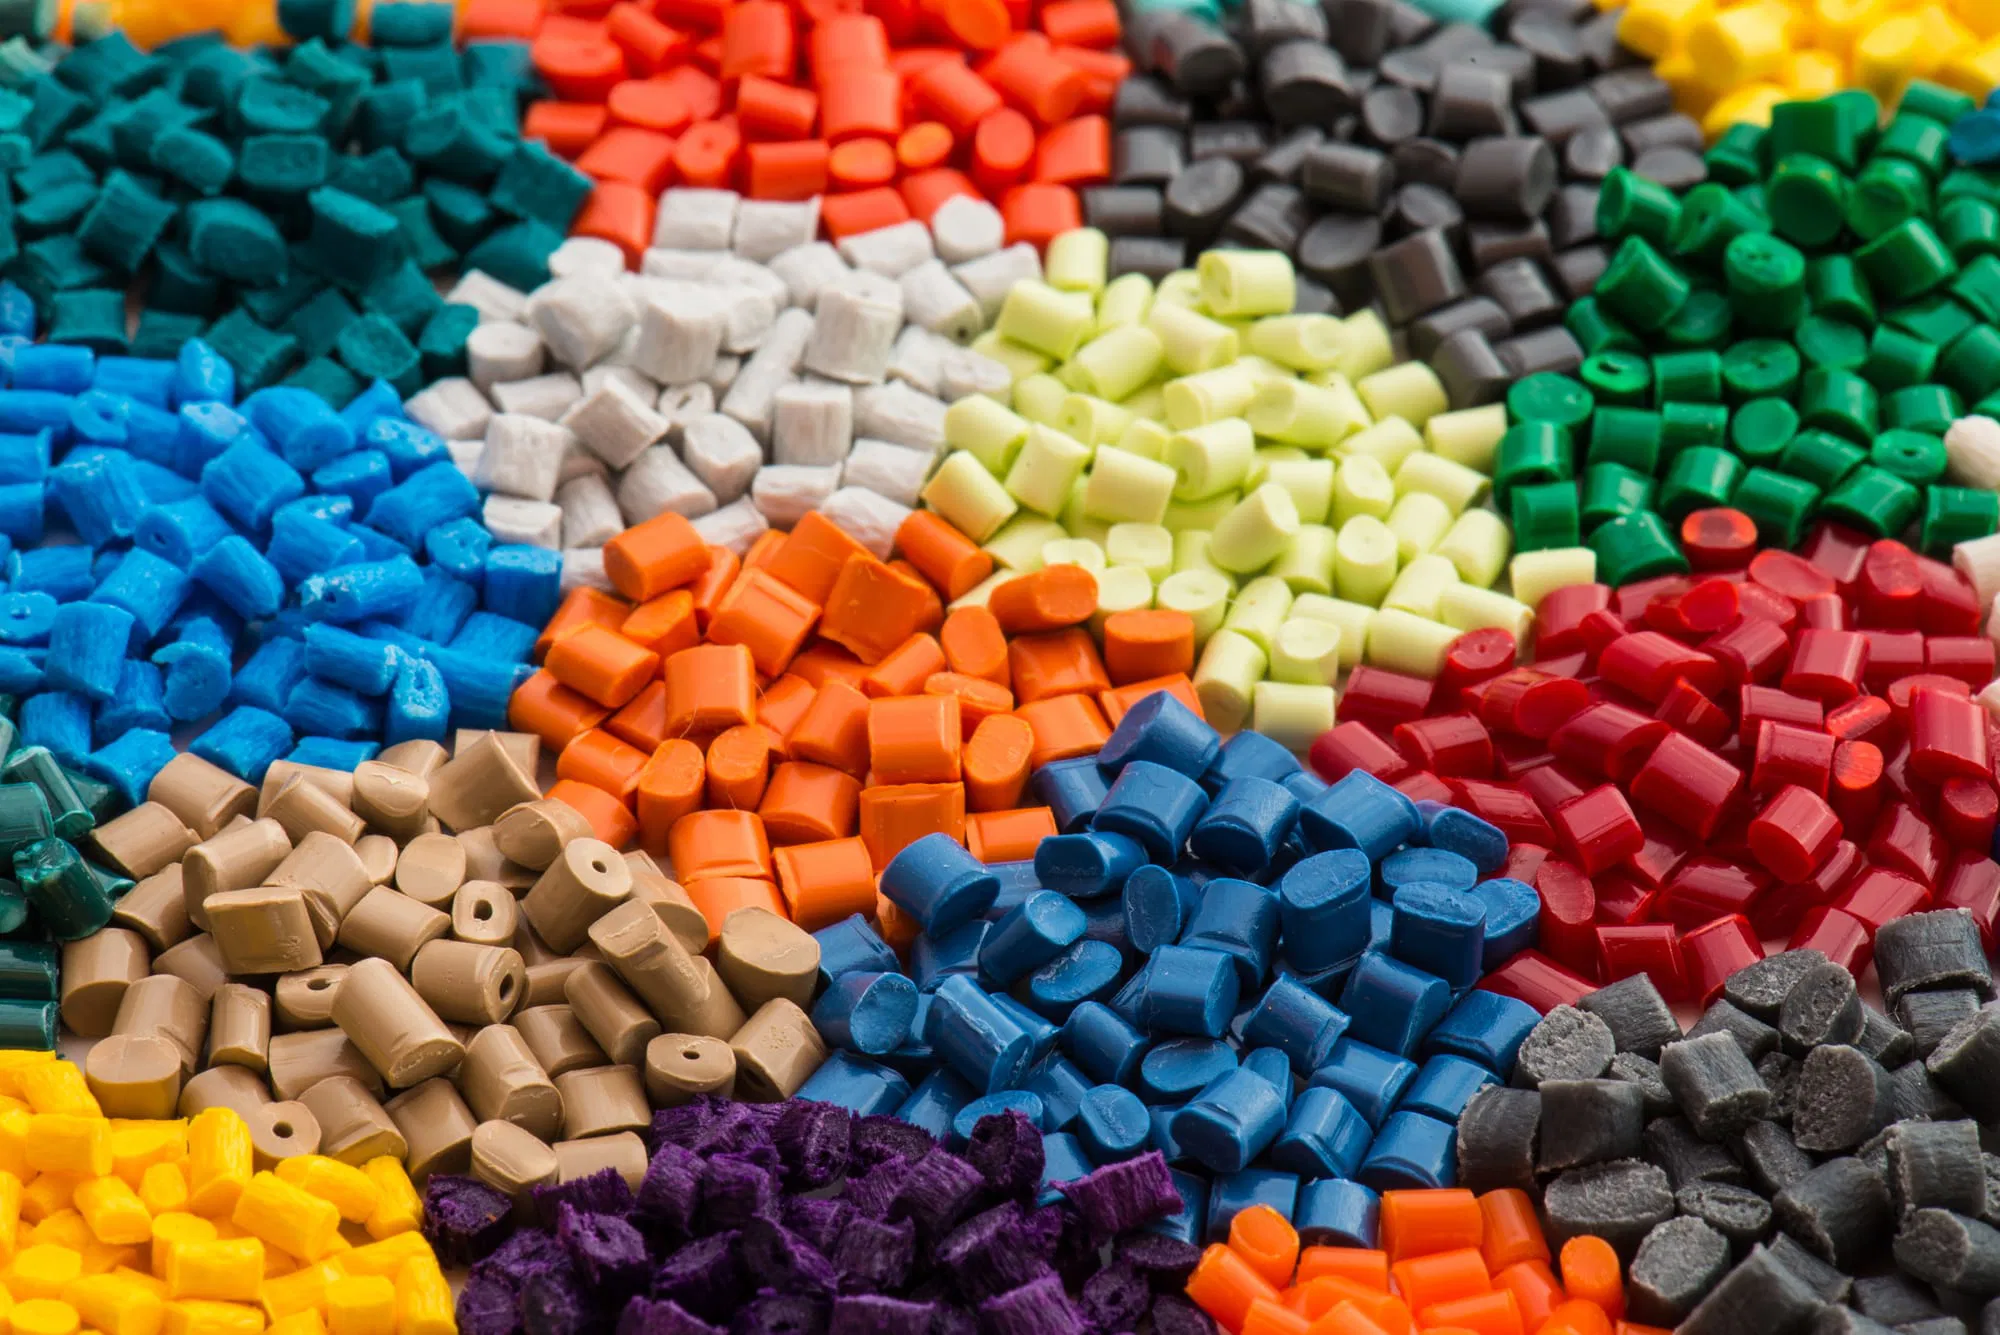
Verschillende materialen hebben verschillende vloei-eigenschappen die invloed hebben op hoe ze de matrijs vullen. Sommige materialen kunnen bijvoorbeeld snel afkoelen, wat leidt tot krimpproblemen, terwijl andere er langer over doen om te stollen. Inzicht in deze eigenschappen kan ingenieurs helpen bij het selecteren van de juiste materialen voor specifieke toepassingen.
Het matrijsontwerp moet ook rekening houden met de behoeften van onderdelen met dunne wanden. Kenmerken zoals ontwerphoeken, wanddikte en ribbels kunnen de nauwkeurigheid van onderdelen aanzienlijk beïnvloeden. Ik heb zelf gezien hoe een kleine aanpassing in het matrijsontwerp defecten kan voorkomen en de algehele kwaliteit van de productie kan verbeteren.
Process parameters must be strictly controlled to maintain dimensional accuracy. This includes consistent monitoring of injection speed and pressure. Any fluctuations can lead to variations in the final product. I’ve found that setting up clear standards for these parameters has helped maintain consistency.
Design considerations are just as important. The shape and features of the molded part can influence how effectively the mold fills and cools. By focusing on these four areas—material, mold, process, and design—we can master thin-wall accuracy and deliver superior products.
Waarom onderdelen met dunne wand niet voldoen aan toleranties: De 4 controlehefbomen voor precisie spuitgieten?
Ondanks de technologische vooruitgang is het voor dunwandige onderdelen nog steeds moeilijk om aan de tolerantievereisten te voldoen. Deze mislukkingen zijn vaak het gevolg van een gebrek aan controle over belangrijke factoren tijdens de productie.
De vier controlehefbomen zijn drukbeheer, snelheidsregeling, temperatuurregeling en optimalisatie van het matrijsontwerp. Elke hefboom moet zorgvuldig worden afgesteld om veelvoorkomende valkuilen te vermijden die tot maatonnauwkeurigheden leiden.

Drukbeheer is van cruciaal belang. Als de druk te laag is, vult het materiaal de matrijs mogelijk niet goed. Omgekeerd kan een te hoge druk leiden tot uitvloeiing en andere defecten. Het juiste evenwicht vinden is essentieel om de nauwkeurigheid te behouden.
Speed control also plays a pivotal role. The speed at which the material is injected affects how it fills the cavity. If it’s too fast, it can create turbulence, leading to inconsistent filling. On the other hand, a slow injection speed might not allow the material to fill in time, leading to short shots.
Temperatuurregeling heeft een directe invloed op de viscositeit van het materiaal. Als het materiaal te koud is, kan het niet goed vloeien, wat tot defecten kan leiden. Maar als het te warm is, kan het afbreken en zijn eigenschappen verliezen. Een juiste temperatuurregeling is afgestemd op zowel de materiaalvereisten als de productienormen.
Ten slotte helpt het optimaliseren van het matrijsontwerp om veel problemen die tot tolerantiefouten leiden, te beperken. Functies zoals een goede ontluchting en koelkanalen spelen een belangrijke rol bij het nauwkeurig en efficiënt vullen van de matrijs. Door ons op deze vier controlehefbomen te concentreren, kunnen we de precisie van spuitgietonderdelen met dunne wanden verbeteren.
Het dunwandige precisie draaiboek: Hoe materiaal, gereedschap, proces & ontwerp optimaliseren voor maatnauwkeurigheid?
To achieve excellence in thin-wall injection molding, it’s essential to have a clear playbook. This playbook should detail the steps for optimizing material, tooling, process, and design.
Bij het optimaliseren van materiaal is het selecteren van het juiste type hars en het begrijpen van de vloei-eigenschappen ervan van het grootste belang. Het gereedschap moet nauwkeurig ontworpen worden om de materiaaleigenschappen en de gewenste wanddikte aan te passen. Procesoptimalisatie houdt in dat injectieparameters voortdurend gecontroleerd en aangepast moeten worden, terwijl het ontwerp gericht moet zijn op zowel esthetiek als functionaliteit.
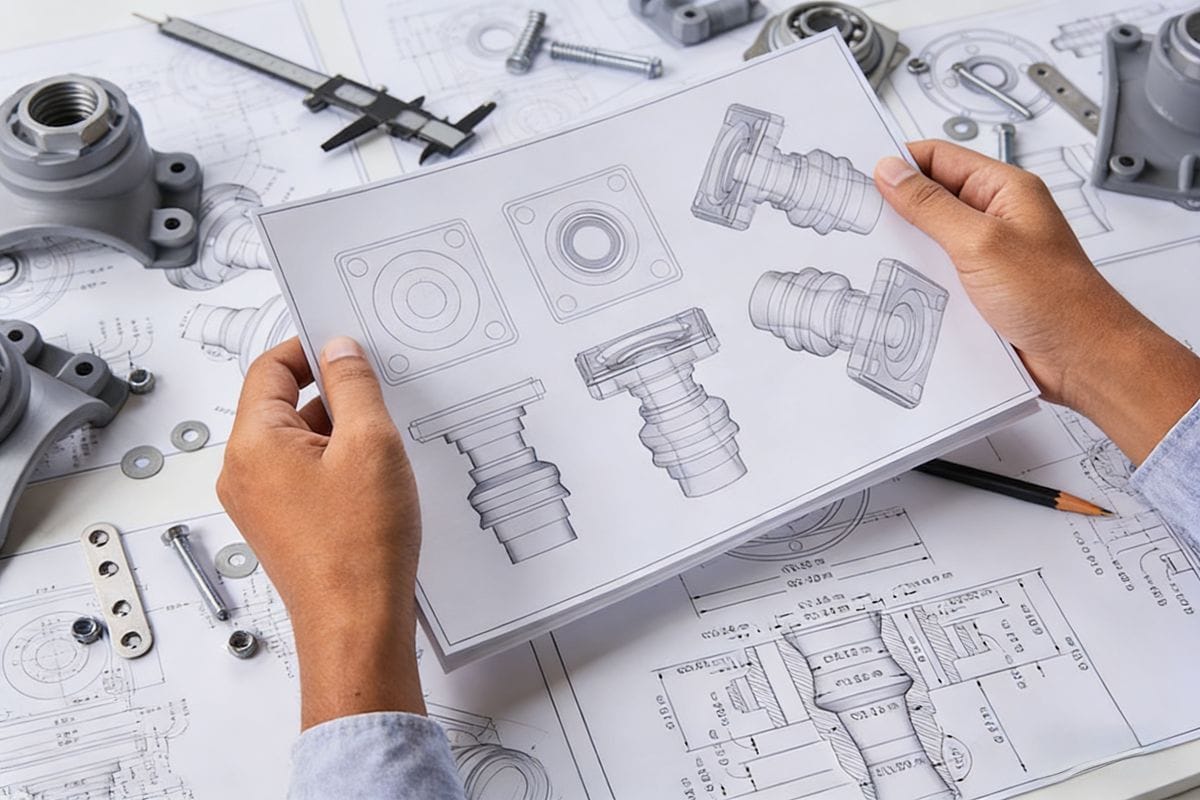
Houd bij het kiezen van materiaal rekening met de smeltindex, treksterkte en thermische stabiliteit. Elk van deze factoren kan de prestaties en nauwkeurigheid van het eindproduct beïnvloeden. Het kiezen van de juiste hars helpt niet alleen bij het bereiken van de gewenste eigenschappen, maar ook bij het behouden van de maatvastheid.
Tooling moet nauwkeurig zijn. Dit betekent dat de matrijs volgens exacte specificaties moet worden gemaakt. Elke afwijking kan leiden tot defecten. Regelmatig onderhoud en kalibratie van de matrijzen zijn nodig om ze in topconditie te houden.
Process optimization is crucial. Implementing real-time monitoring systems can help in tracking pressure, speed, and temperature. This allows for immediate adjustments, reducing the risk of defects. I’ve found that investing in technology to monitor these parameters has paid off significantly in terms of product quality.
Tot slot moet een goed doordacht ontwerp rekening houden met zowel vorm als functie. Functies die het vullen en koelen vergemakkelijken, kunnen de algehele nauwkeurigheid van het eindproduct verbeteren. Als u dit stappenplan volgt, kunt u de maatnauwkeurigheid van spuitgietonderdelen met dunne wanden aanzienlijk verbeteren.
4 non-negotiables voor maatnauwkeurigheid in dunwandige spuitgietproducten
Samengevat zijn er vier niet-onderhandelbare factoren voor het bereiken van maatnauwkeurigheid bij spuitgietproducten met dunne wanden. Dit zijn drukregeling, snelheidsregeling, temperatuurbeheer en optimalisatie van het matrijsontwerp.
Door u aan deze principes te houden, kunt u de productkwaliteit en -efficiëntie verbeteren en tegelijk defecten en nabewerkingen tot een minimum beperken. Als elk van deze factoren effectief beheerd wordt, draagt dit bij aan het algehele succes van het spuitgietproces.
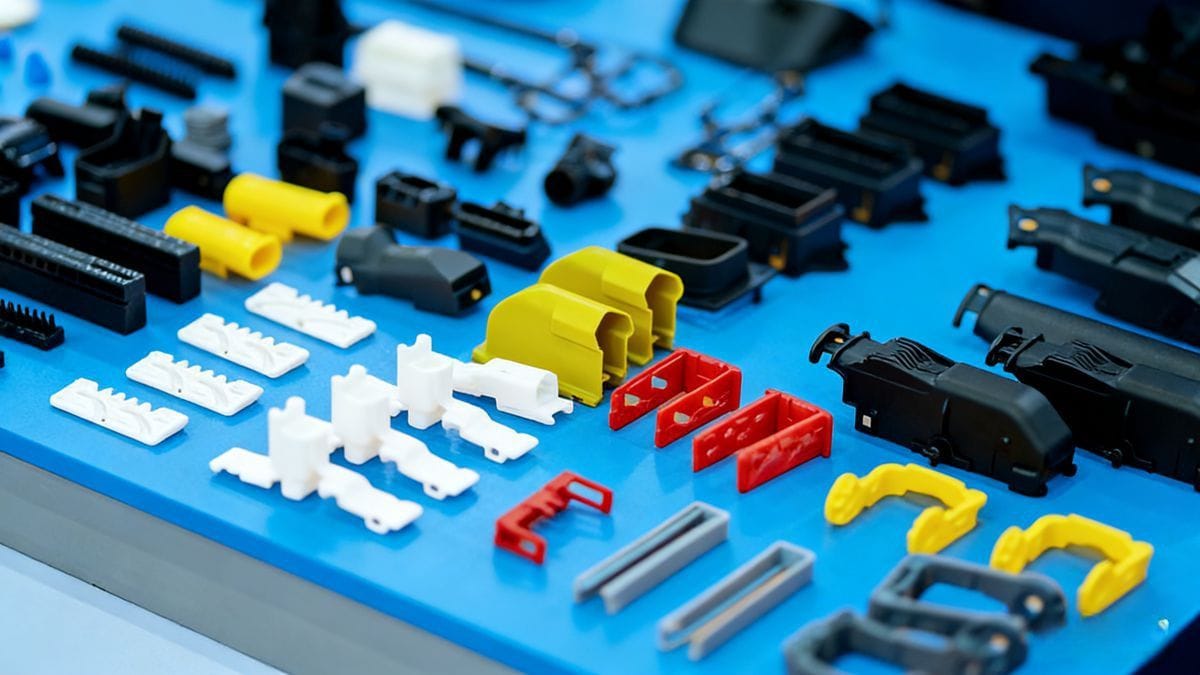
De conclusie is dat de weg naar nauwkeurigheid bij spuitgietonderdelen met dunne wanden ligt in het begrijpen en beheersen van deze kritieke factoren.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean