 Deutsch



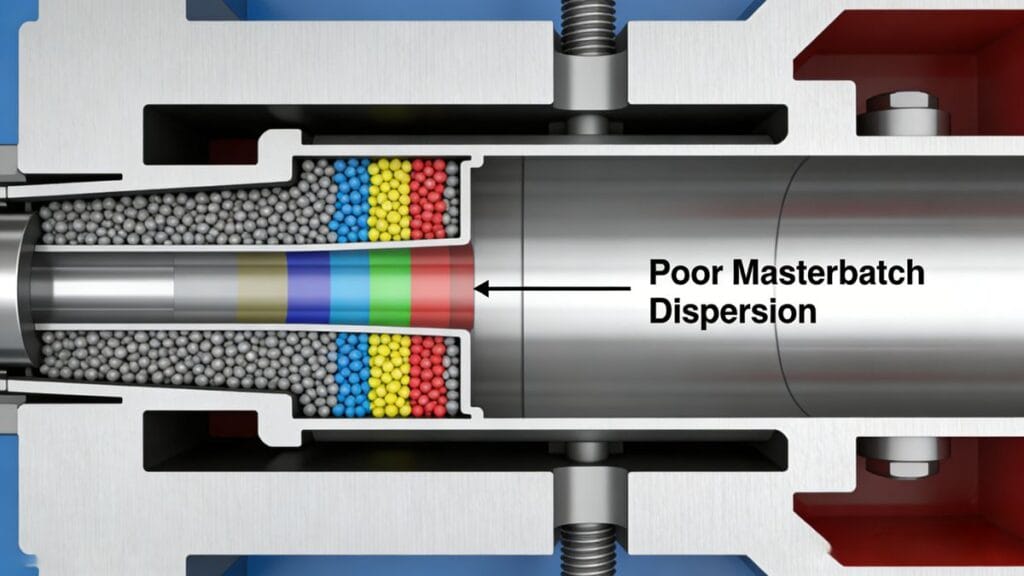
Farbschlieren sind einer der häufigsten Sehfehler bei Spritzgießen[^1], especially for parts colored with Farbmasterbatch. Die Masterbatch-Färbung bietet zwar eine bessere Farbkonsistenz, Reinheit und Anti-Migrationsleistung als trockenes Farbpulver oder flüssige Farbpaste, leidet aber oft unter einer unzureichenden Dispersion.
Einfach ausgedrückt: Das Farbmasterbatch vermischt sich während des Schmelz- und Förderprozesses möglicherweise nicht gleichmäßig mit dem Rohharz. Diese ungleichmäßige Verteilung führt direkt zu auffälligen Farbunterschieden, Schlieren oder Streifen auf den fertigen Formteilen.
Nachfolgend finden Sie eine professionelle Analyse der Hauptursachen und wirksame Lösungen zur Beseitigung von Farbschlieren in Spritzgießen[^1].
Hauptursachen für Farbschlieren
Farbschlieren entstehen hauptsächlich durch:
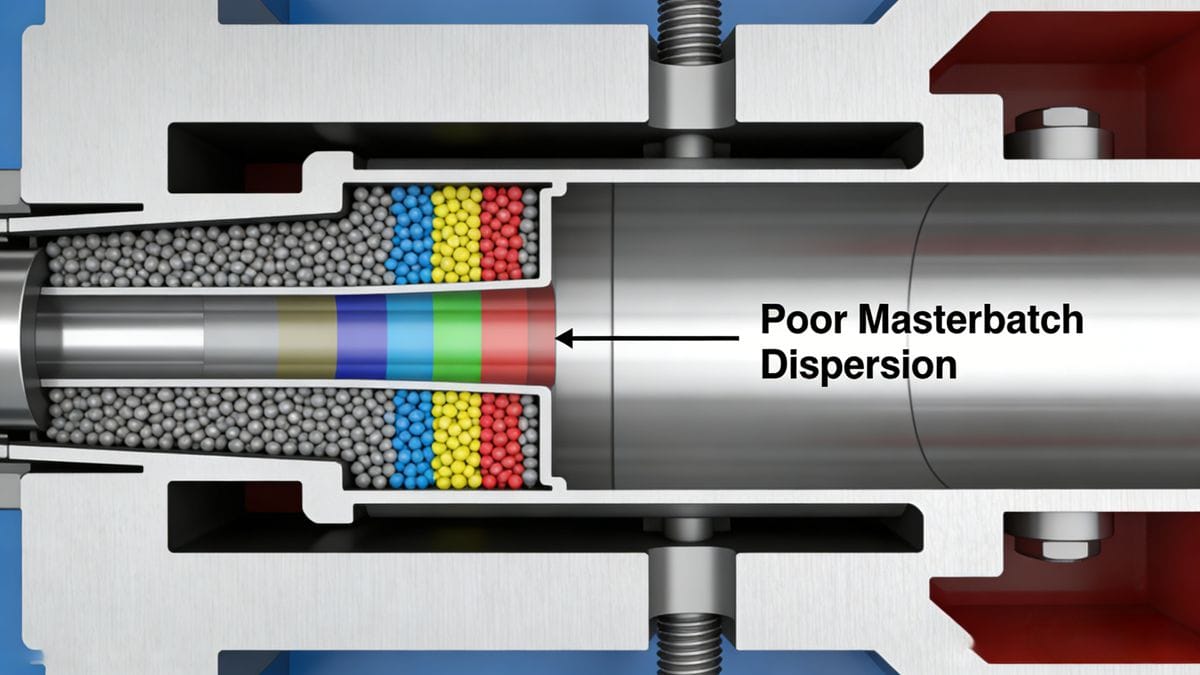
- Schlechte Dispersion von Farbmasterbatch: Das Farbkonzentrat schmilzt nicht vollständig und vermischt sich nicht mit dem Basispolymer.
- Unzureichendes Schmelzen in der Einzugszone: Eine niedrige Temperatur verlangsamt das Schmelzen des Masterbatch, was zu einer ungleichmäßigen Durchmischung führt.
- Unzureichender Gegendruck und Scherung: Eine geringe Scherkraft begrenzt die Homogenisierung der Schmelze.
- Unangemessenes Tor- und Laufschienendesign: Ein unsachgemäßer Anschnitt verursacht schwache Turbulenzen und eine ungleichmäßige Strömung.
Effektive Lösungen zur Beseitigung von Farbschlieren
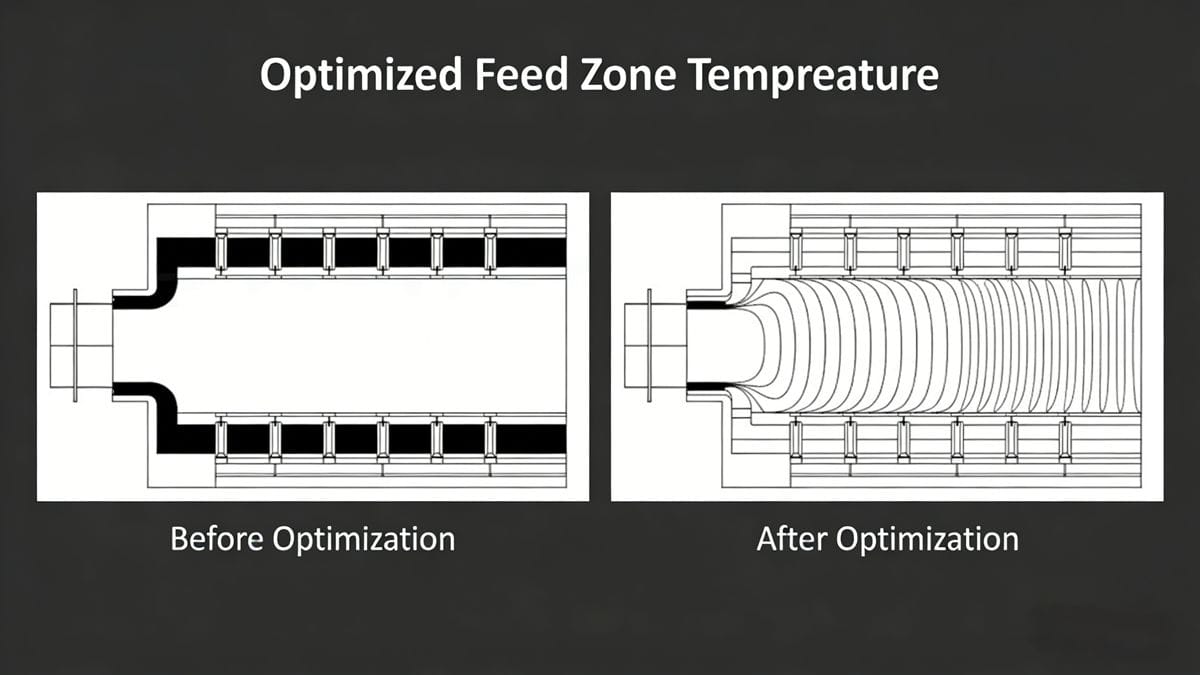
1. Optimieren Sie die Temperatur in der Fütterungszone
Erhöhen Sie die Temperatur in der Einzugszone, insbesondere in der hinteren Einzugszone, auf ein Niveau, das nahe bei oder etwas höher als die Schmelzzone liegt. Dadurch schmilzt das Farbmasterbatch schneller, wenn es in den Schmelzbereich gelangt, was die Durchmischung der flüssigen Phase und die Gleichmäßigkeit verbessert.
2. Gegendruck ordnungsgemäß erhöhen
Erhöhen Sie bei einer stabilen Schneckendrehzahl den Gegendruck angemessen. Ein höherer Gegendruck erhöht die Schmelztemperatur und verstärkt die Scherwirkung im Zylinder, was die Dispersion von Farbmasterbatch erheblich verbessert.
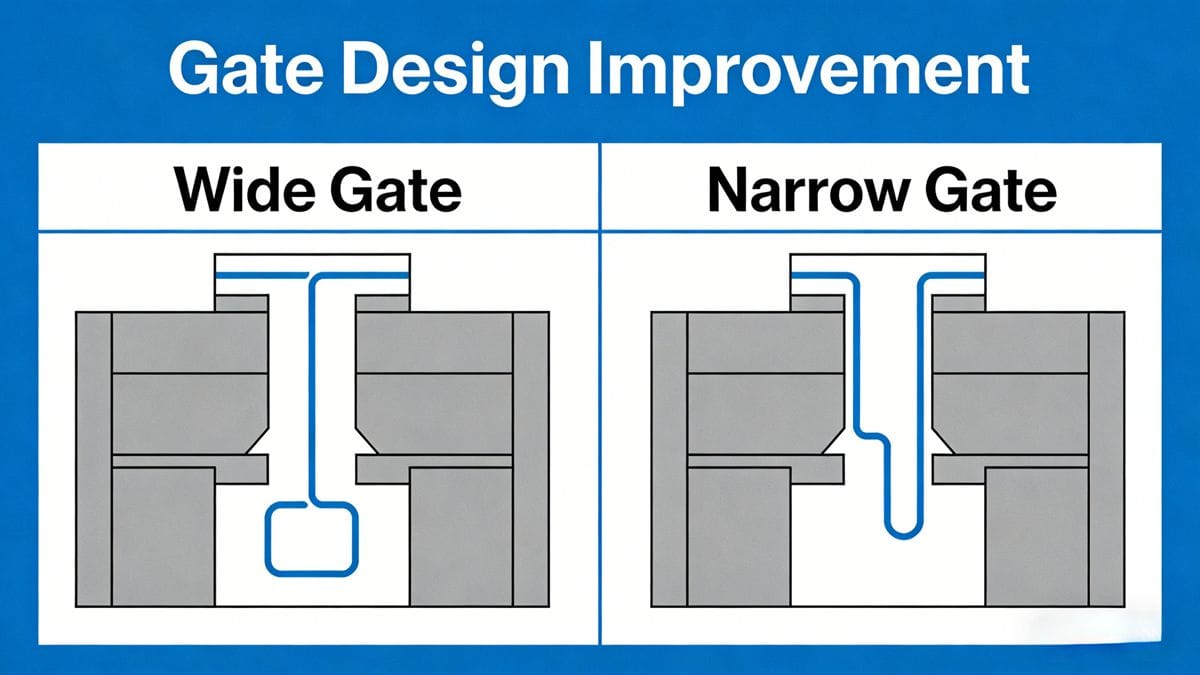
3. Mold Gating System einstellen
Review and modify the mold’s pouring system. An excessively wide gate leads to weak turbulence, low heat generation, and uneven melt flow, which directly causes color streaks. Narrowing the gate can improve melt turbulence, temperature rise, and color consistency.
Fazit
Farbschlieren in spritzgegossenen Produkten stehen oft in Zusammenhang mit Materialdispersion, Verarbeitungsparameter, und Formgestaltung. Durch die Optimierung der Zylindertemperatur, des Gegendrucks und der Anschnittstruktur können Sie Farbschlieren effektiv beseitigen und die Qualität und Stabilität der Spritzgussteile verbessern.
[^1]: Explore this resource to discover expert techniques that enhance injection molding quality and minimize defects. [^2]: Exploring this topic will help you identify and solve common issues in the injection molding process. [^3]: Understanding color masterbatch can enhance your knowledge of color consistency and quality in injection molding.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean