 Français



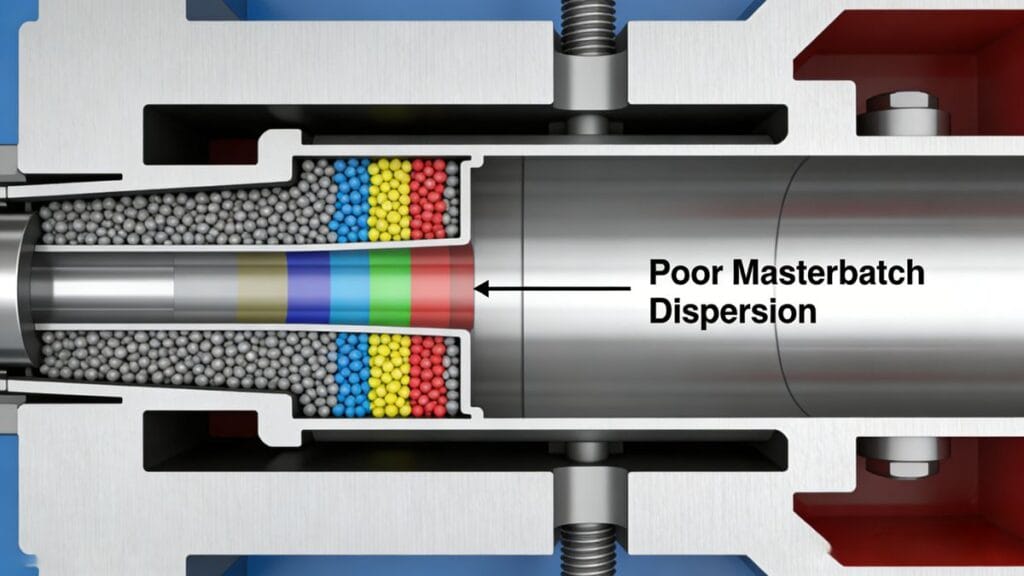
Les stries de couleur sont l'un des défauts visuels les plus courants chez les personnes âgées. moulage par injection[^1], especially for parts colored with mélange maître de couleurs. Bien que les mélanges-maîtres offrent une meilleure homogénéité de la couleur, une plus grande pureté et une meilleure performance anti-migration que les poudres de couleur sèches ou les pâtes de couleur liquides, ils souffrent souvent d'une dispersion insuffisante.
En termes simples, le mélange maître de couleur peut ne pas se mélanger uniformément à la résine brute pendant le processus de fusion et de transport. Cette répartition inégale se traduit directement par des différences de couleur, des stries ou des rayures perceptibles sur les pièces moulées finales.
Vous trouverez ci-dessous une analyse professionnelle des principales causes et des solutions efficaces pour éliminer les stries de couleur dans les cheveux. moulage par injection[^1].
Principales causes des stries de couleur
Les stries de couleur sont principalement dues à :
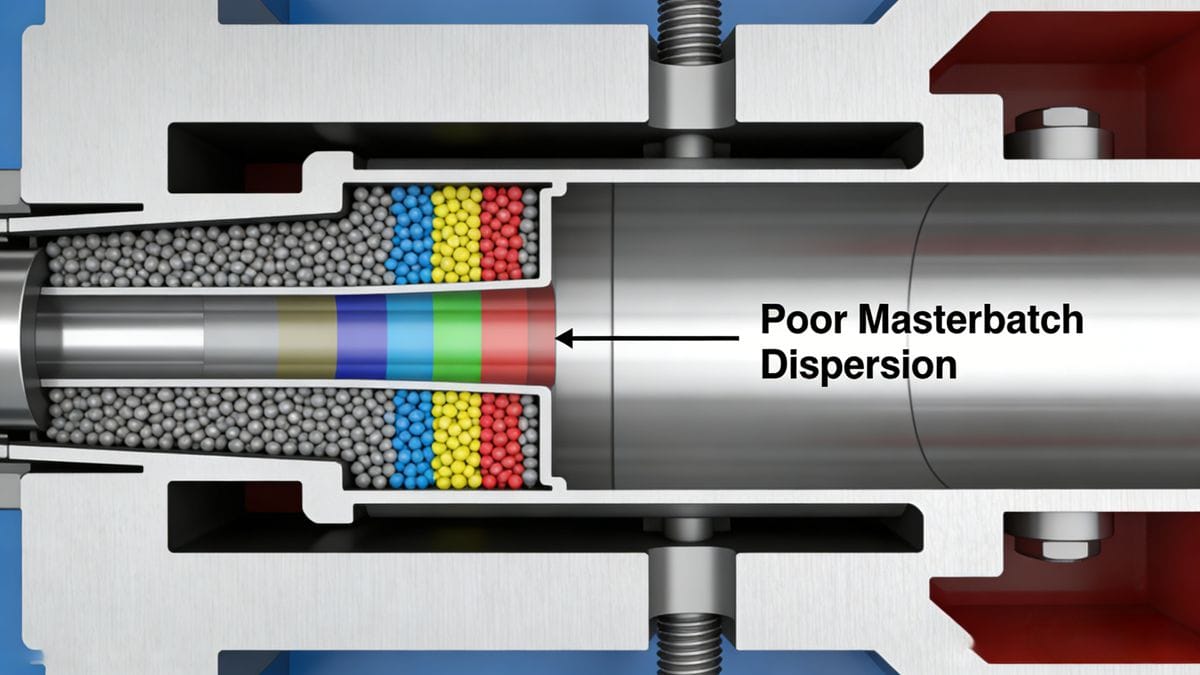
- Mauvaise dispersion du mélange maître de couleur: Le concentré de couleur ne fond pas complètement et ne se mélange pas avec le polymère de base.
- Fusion insuffisante dans la zone d'alimentation: Les basses températures ralentissent la fusion du mélange-maître, ce qui entraîne un mélange inégal.
- Contre-pression et cisaillement insuffisants: La faible force de cisaillement limite l'homogénéisation de la matière fondue.
- Conception déraisonnable des barrières et des couloirs: Une grille inadaptée provoque de faibles turbulences et un écoulement non uniforme.
Des solutions efficaces pour éliminer les traces de couleur
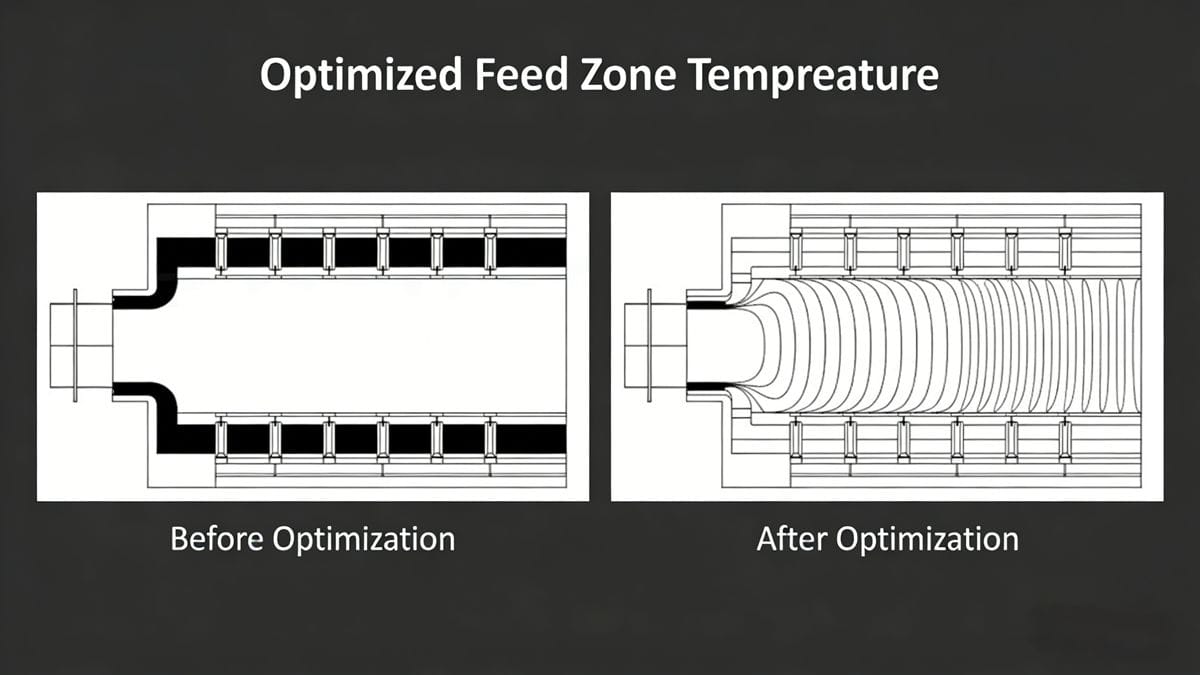
1. Optimiser la température de la zone d'alimentation
Augmentez la température dans la zone d'alimentation, en particulier dans la zone d'alimentation arrière, à un niveau proche ou légèrement supérieur à celui de la zone de fusion. Cela permet au mélange maître de couleur de fondre plus rapidement lorsqu'il entre dans la section de fusion, améliorant ainsi le mélange et l'uniformité de la phase liquide.
2. Augmenter correctement la contre-pression
Avec une vitesse de vis stable, augmentez correctement la contre-pression. Une contre-pression plus élevée augmente la température de fusion et renforce l'action de cisaillement à l'intérieur du cylindre, ce qui améliore considérablement la dispersion du mélange-maître coloré.
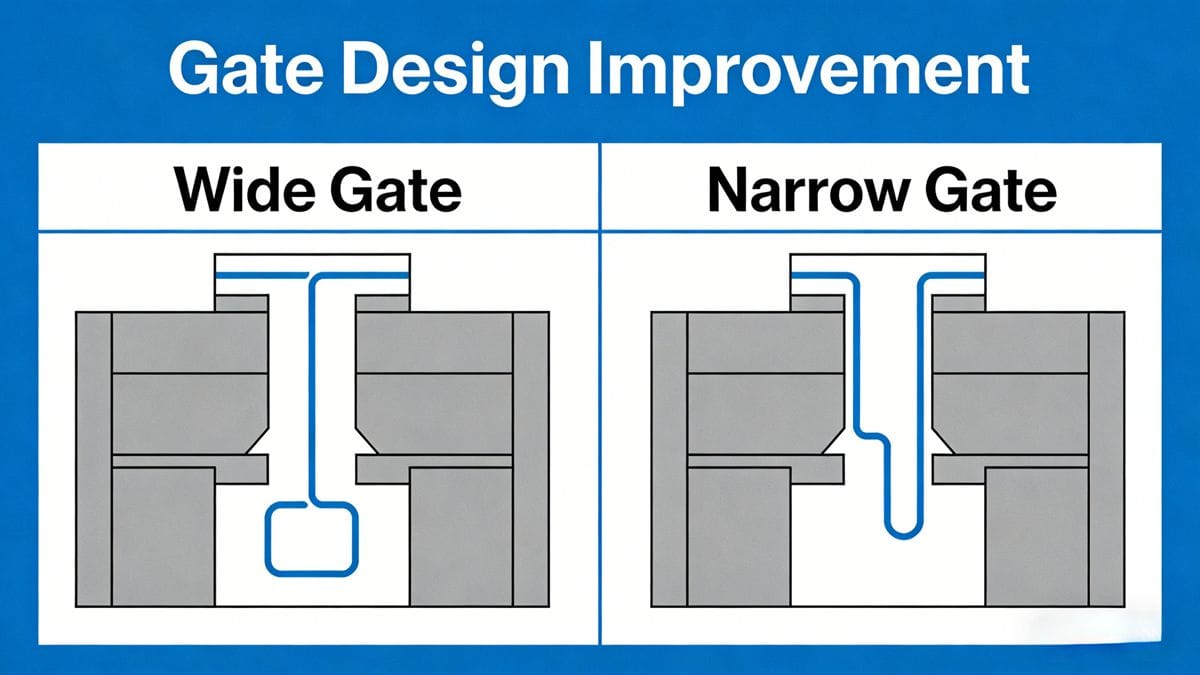
3. Ajustez le système de fermeture des moules
Review and modify the mold’s pouring system. An excessively wide gate leads to weak turbulence, low heat generation, and uneven melt flow, which directly causes color streaks. Narrowing the gate can improve melt turbulence, temperature rise, and color consistency.
Conclusion
Les stries de couleur dans les produits moulés par injection sont souvent liées à dispersion des matériaux, paramètres de traitement, et conception de moules. En optimisant la température du tonneau, la contre-pression et la structure de la porte, vous pouvez éliminer efficacement les stries de couleur et améliorer la qualité de l'aspect et la stabilité des pièces moulées par injection.
[^1]: Explore this resource to discover expert techniques that enhance injection molding quality and minimize defects. [^2]: Exploring this topic will help you identify and solve common issues in the injection molding process. [^3]: Understanding color masterbatch can enhance your knowledge of color consistency and quality in injection molding.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean