 Nederlands




The truth? Injection molding isn’t a linear pipeline. It’s a feedbackgestuurd systeem, where a flaw in Step 1 (design) echoes through Steps 5–8 as warpage, sink, or inconsistent dimensions.
This guide goes beyond “clamping → injection → cooling”. We’ll walk you through the 8 critical phases — plus the 3 hidden control loops that separate functional parts from profitable, scalable production.
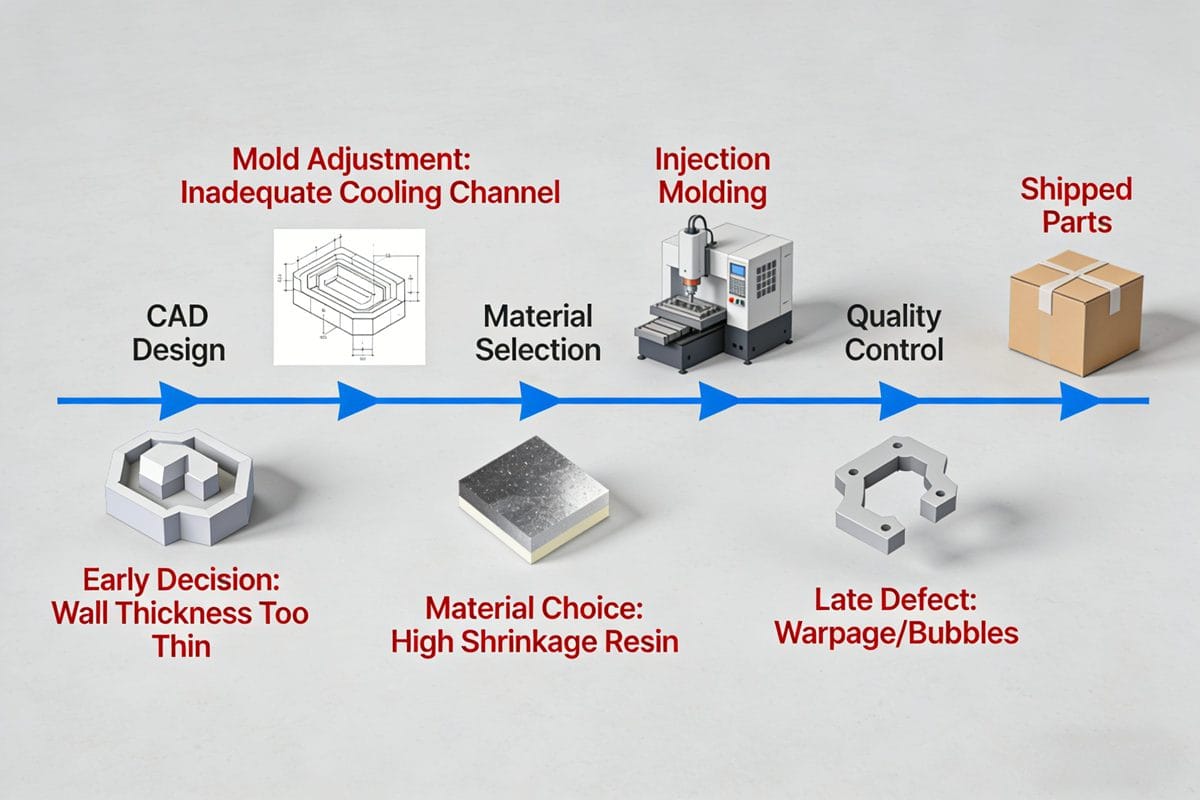
Het spuitgietproces kan ontmoedigend zijn, vooral als u een fabricage zonder defecten nastreeft. De uitdagingen zijn talrijk, maar inzicht in de belangrijkste fasen kan het verschil maken. Laten we eens in elke fase duiken om er zeker van te zijn dat we niet alleen onderdelen produceren, maar dat we ze produceren met precisie en consistentie.
Fase 1: Ontwerp voor gietbaarheid (DFM) - Waar 87% de fouten beginnen?
De meeste teams behandelen DFM als een checklist. Topwinkels behandelen het als op fysica gebaseerde constraint solving.
Key Rules You Can’t Ignore:
- Verhouding wanddikte ≤ 1.5:1 (not 2:1!) — otherwise, differential shrinkage causes sink even with perfect packing.
- Ribs must be ≤ 60% nominal wall — and include draft ≥ 1° aan beide zijden. Geen uitzonderingen.
- Locatie van poort isn’t about convenience — it’s about symmetrie van het stromingsfront. Use Moldflow’s Verschil in vultijd kaart ( ? Tip van een expert: Voer een “Shrinkage Sensitivity Analysis” in uw CAE-tool:
>ΔDimension / ΔMeltTemp> 0.02 mm/°C? Redesign — your process window is too narrow.
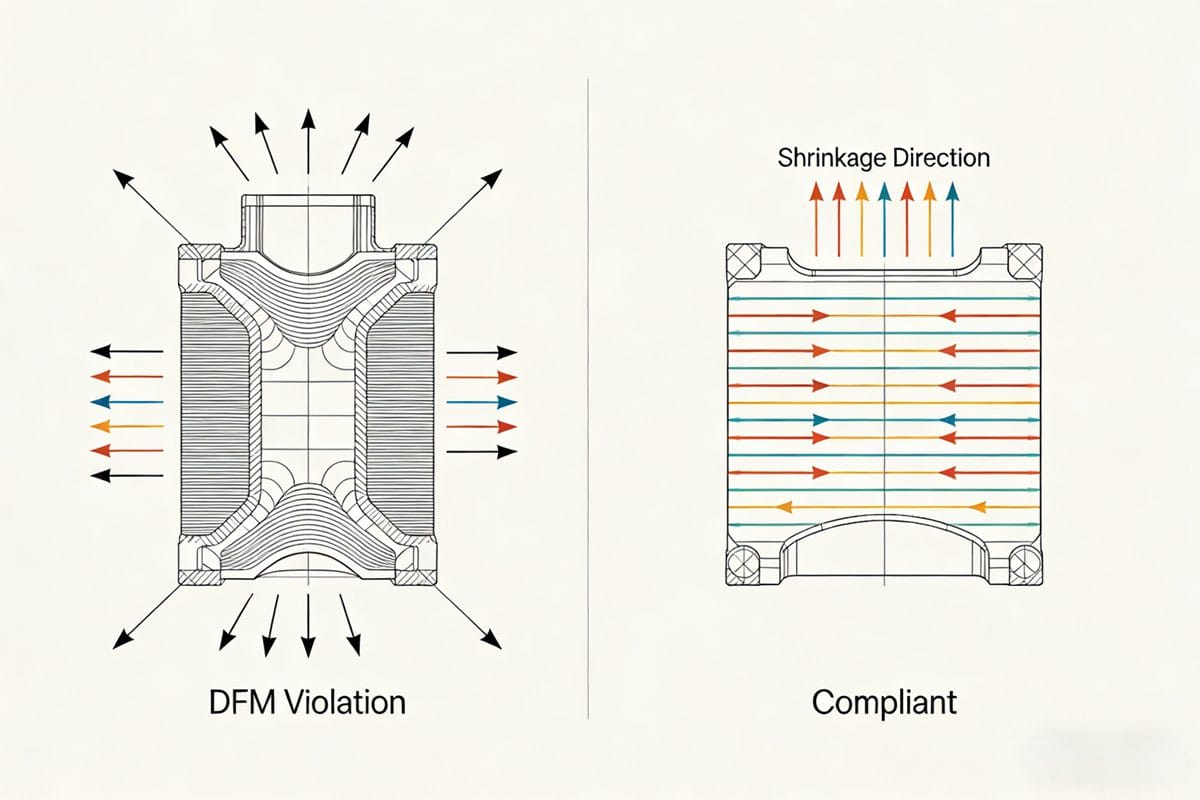
Understanding the intricacies of design for moldability is crucial. Many designers overlook the physics at play. Properly accounting for wall thickness and rib dimensions can prevent issues down the line. Ribs serve a purpose, but if they’re not designed right, they can lead to major headaches.
Fase 2: Mould Engineering - verder dan holte en kern?
A mold isn’t just steel. It’s a thermisch-vloeistofsysteem.
Subsystemen moeten worden gevalideerd:
| Subsysteem | Faalwijze | Validatiemethode |
|---|---|---|
| Balans koelcircuit | Warpage from ΔT > 3°C across cavity | Infraroodthermografie @ 10k cycli |
| Lay-out van uitwerppin | Plakken of markering door ongelijkmatige kracht | FEA of ejection stress (max ⚠️ Reality Check: 42% of “material degradation” claims are actually slechte ontluchting — confirmed via gas chromatography of burnt residue. |
In mold engineering, the focus must be on proper thermal management. If cooling isn’t balanced, warpage can become a serious issue. It’s not just about the mold’s design; it’s also about how it interacts with the material during processing. Proper validation will save time and money in the long run.
Fase 3: Materiaalkeuze - Niet alleen MFI?
MFI (Melt Flow Index) is a starting point — not a specification.
De echte Triade:
- PVT-gedrag — How does specific volume change with P & T? (Critical for shrink prediction)
- Kristalliniteitskinetiek — For semi-crystalline resins, gate freeze time = f(crystallization onset temp)
- Vochtgevoeligheid — PC hydrolyzes at >0.02% moisture → molecular weight drop → brittle parts
> ✅ Actie: Aanvraag PVT databasebestanden (.pvtd) from your resin supplier — import into Moldflow for ±0.05 mm dimensional accuracy.
De materiaalselectie kan het proces maken of breken. Het begrijpen van PVT-gedrag is van cruciaal belang. Als we ons alleen op MFI concentreren, missen we belangrijke factoren die het eindproduct beïnvloeden. Elke hars gedraagt zich anders onder verschillende temperaturen en drukken. Als u dit gedrag kent, kunt u problemen voorspellen voordat ze zich voordoen.
Fase 4: Procesontwikkeling - Het 3-lagige afstemkader?
Forget “fill 98%, pack 80 MPa”. Use this:
Laag 1: Op fysica gebaseerde basislijn
- Stel initiële overdracht in via short-shot + gewichtsafbuiging (geen schroefpositie)
- Hold pressure = 50–70% of injection peak (amorphous) or 60–80% (semi-crystalline)
Laag 2: Holtedruk Gesloten lus
- Activeer V/P-schakelaar wanneer dP/dt > 7 bar/ms bij poortsensor
- Ramp hold pressure down over 0.3–0.5s to reduce residual stress
Laag 3: Statistische robuustheid
- Voer L9 DOE uit op: Overdracht %, houddruk, houdtijd
- Target: CPK ≥ 1.67 on critical dimension
- Monitor with X̄-R charts — alarm if σ > 0.015 mm
Procesontwikkeling vereist een gestructureerde aanpak. Het drielaags afstemkader is essentieel. Het verlegt onze focus van het vullen van mallen naar het begrijpen van de fysica achter elke stap. Het bewaken van deze lagen maakt real-time aanpassingen mogelijk die defecten kunnen voorkomen voordat ze optreden.
Fase 5: Diepgraven in de transferpositie - Het beslissende moment?
→ See your prior 6-section deep dive, but restructured as:
- Why 97.3% ≠ 97.3% (materiaal-/vormafhankelijkheid)
- Dual-sensor ΔP rate als gouden standaard
- Synchronisatieprotocol met meerdere caviteiten (offset tabellen per holte)
- Kosten van verkeerde overdracht: $4.324/partij gekwantificeerd
De transferpositie speelt een cruciale rol bij het handhaven van de kwaliteit. Als deze niet correct is ingesteld, kunnen zelfs kleine aanpassingen tot aanzienlijke defecten leiden. Het gebruik van dubbele sensorsystemen en het synchroniseren van opstellingen met meerdere caviteiten kan de consistentie over de hele linie aanzienlijk verbeteren.
Fase 6: Validatie van het eerste artikel - verder dan de dimensionale controle?
Don’t just measure length/width. Validate the 4 pijlers:
- Interne stress — Photoelasticity or hole-drilling strain gauge
- Laslijnsterkte — Micro-tensile test at weld vs. bulk
- Hoogte poort Vestige — Laser profilometer (target: ≤ 0.03 mm)
- Cyclustijd Stabiliteit — σ of cycle time ? Example: A connector passed dimensional check (CPK=1.8) but failed drop test — root cause: high residual stress at rib base (measured 28 MPa vs. max allowed 15 MPa).
De validatie van het eerste artikel moet verder gaan dan controles van het oppervlak. Focussen op inwendige spanning en lasnaadsterkte is essentieel om de integriteit van het onderdeel tijdens het gebruik te garanderen. Elk aspect testen kan dure defecten later in de productiecyclus voorkomen.
Fase 7: Productieverhoging - De verborgen moordenaars?
Schalen van 100 naar 10.000 pcs/dag mislukt vanwege:
- Hars partij drift (MFI ±15% → transfer shift of 0.6%)
- Kruip in koeltemperatuur (+2°C → gate freeze time +0.12s)
- Ringenslijtage controleren → barrel slip → false screw-position trigger
Mitigatieprotocol:
- ✅ Matrix voor partijkwalificatie: Test nieuwe batch hars tegen gouden onderdeel (alleen CTQ's)
- ✅ Script voor automatische compensatie: If melt temp drifts > ±3°C, adjust transfer % by −0.2%/°C
- ✅ Wekelijkse herkalibratie van de sensor: Kortstondige referentie gebruiken
Ramp-up kan vol verrassingen zitten. Het is van cruciaal belang om de partijen hars te controleren en ervoor te zorgen dat de temperatuur stabiel blijft. Met een risicobeperkingsplan kunt u voorkomen dat kleine problemen uitgroeien tot kostbare productievertragingen.
Fase 8: Voortdurende verbetering - De lus sluiten?
Top performers gebruiken:
- Digitale dubbele synchronisatie: Real machine data → update Moldflow material model weekly
- Defect met oorzaak AI: NLP on shop floor logs + cavity pressure → auto-tag “transfer too late” for sink marks
- OEE uitsplitsing per fase: e.g., “Clamping loss: 4.2% due to mold heating cycle”
> ? Final Truth: The best injection molding line doesn’t make perfect parts.
> Dat zorgt ervoor dat voorspelbaar goede onderdelen — and knows waarom when they’re not.
Voortdurende verbetering is de ruggengraat van elke succesvolle operatie. Het gebruik van gegevens en het aanpassen van processen kan na verloop van tijd tot betere resultaten leiden. Het omarmen van een cultuur van leren zorgt ervoor dat elke cyclus de vorige verbetert, waardoor efficiëntie en kwaliteit worden bevorderd.
Conclusie
Injection molding isn’t magic. It’s toegepaste polymeerfysica, precisiemechanica en gedisciplineerde gegevensdiscipline. Start with DFM that respects material behavior. Tune transfer using cavity pressure — not hope. Scale with closed-loop compensation — not heroics.
Do this, and you won’t just produce parts.
You’ll own the process.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean