 Nederlands




Inbreken spuitgegoten onderdelen[^1]—whether visible as fine surface crazing, micro-cracks, ejection whitening, full fractures, or damage caused by sticking to the mold (e.g., part or runner adhesion)—can severely compromise product quality and reliability. Cracks may appear onmiddellijk na het ontvormen (ontplooiingsscheuren) of later tijdens gebruik (scheuren tijdens gebruik[^2]).
Below are the primary root causes, categorized by origin—and practical solutions to prevent them.
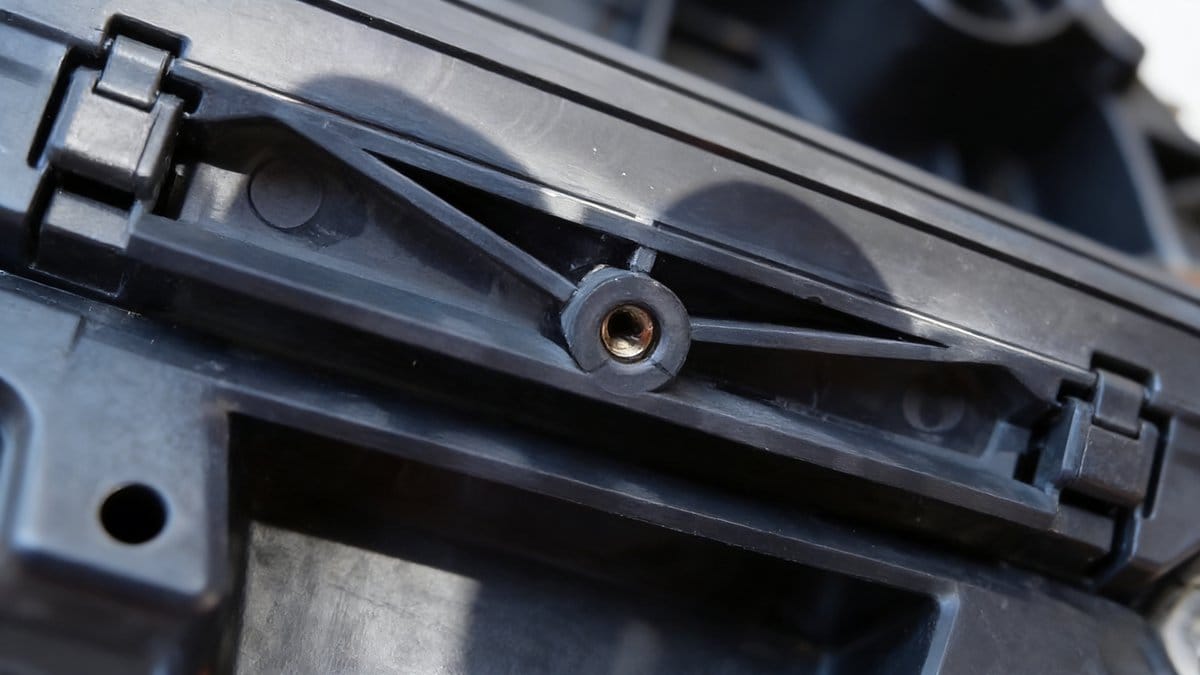
1. Verwerkingsfactoren
(1) Overmatige verwerkingsparameters[^3]
Een te hoge injectiedruk, hoge injectiesnelheid, te groot vulvolume of lange injectie-/houdtijden kunnen een te hoge inwendige spanning opwekken, wat tot barsten kan leiden.
(2) Onjuiste demontagepraktijken
Snel of krachtig uitwerpen kan het onderdeel mechanisch belasten. Pas de uitwerpsnelheid en -druk aan om plotselinge trekkrachten te vermijden die scheuren in het ontvouwen veroorzaken.
(3) Temperatuurregeling matrijs & materiaal
- Verhoog de matrijstemperatuur iets om het vrijkomen van onderdelen te verbeteren en thermische spanning te verminderen.
- Lower melt temperature appropriately to prevent thermal degradation—especially critical for heat-sensitive resins.
(4) Laslijnen & materiaaldegradatie
Laslijnen (smeltfronten die elkaar raken) en polymeerdegradatie verzwakken de mechanische sterkte. Optimaliseer de locatie van de poort, de ontluchting en de verwerkingsomstandigheden om deze problemen tot een minimum te beperken.
(5) Vrijkomen van schimmel & oppervlaktevervuiling
Gebruik schimmellosmiddelen spaarzaam en correct. Reinig matrijsoppervlakken regelmatig om condens, olienevel of resten te verwijderen die de lossing kunnen verstoren of oppervlaktedefecten kunnen veroorzaken.
(6) Ontlasting van de restspanning
Het gloeien (warmtebehandeling) na het gieten onmiddellijk na de productie helpt de interne spanningen te verlichten en vermindert het risico op vertraagd barsten aanzienlijk.
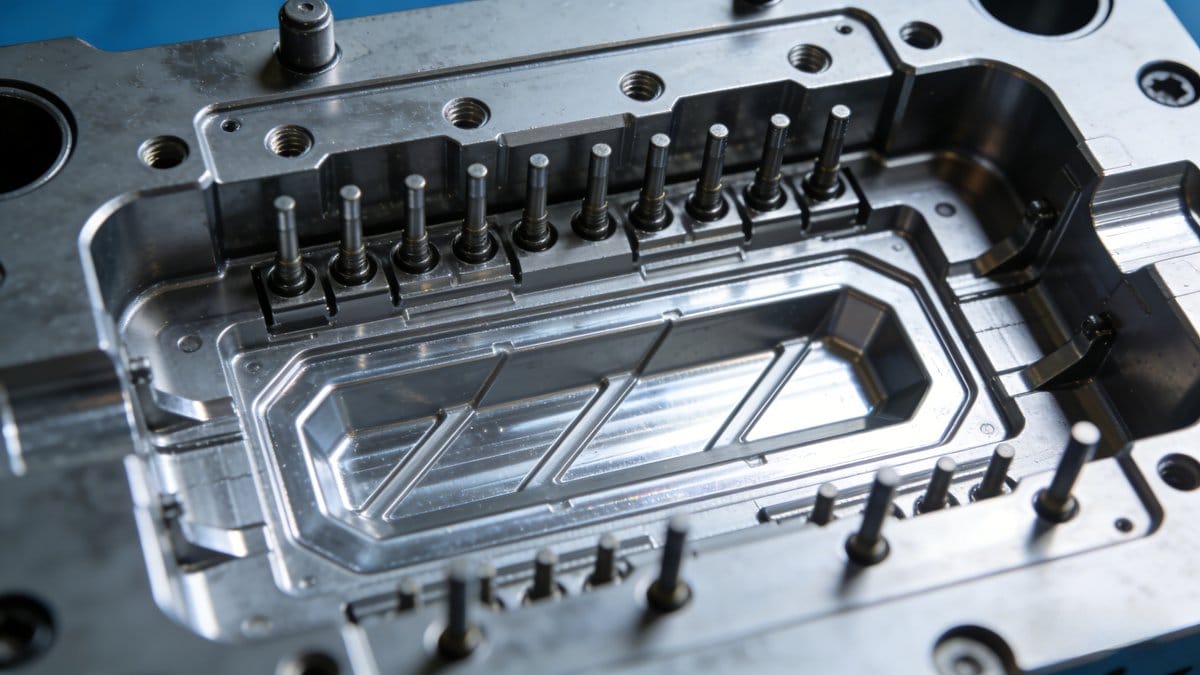
2. Problemen met matrijsontwerp
(1) Ongelijk uitwerpsysteem
Ensure balanced ejection: sufficient ejector pin count and cross-sectional area, adequate draft angles, and highly polished cavity surfaces—all help prevent localized stress concentration during ejection.
(2) Slechte onderdeelgeometrie[^4]
Vermijd scherpe hoeken, dunne secties of abrupte overgangen. Gebruik ruime vullingen en radii om de spanning gelijkmatig te verdelen en spanningsconcentratiepunten te voorkomen.
(3) Metalen inzetstukken
Minimize use of metal inserts—differential shrinkage between metal and plastic creates high internal stresses. If unavoidable, design insert geometry carefully (e.g., knurling, undercuts) to improve bonding and reduce stress.
(4) Vacuüminsluiting in diepe holtes
Voor onderdelen met een diepe holte moet u luchtopeningen of vacuümonderbrekingskanalen aanbrengen om te voorkomen dat het vacuüm vast komt te zitten, wat het uitwerpen bemoeilijkt en vervorming of barsten van het onderdeel tot gevolg kan hebben.
(5) Loopwagen- en poortontwerp
- Ensure the sprue is large enough so that the gate “frozen” only na part ejection—this avoids pulling forces during release.
- De bus van de sprue moet goed aansluiten op de spuitmond om koude weerstand te voorkomen, waardoor het onderdeel aan de vaste helft kan blijven plakken.
3. Materiaalgerelateerde oorzaken
(1) Hoog gerecycled materiaal
Excessive regrind or recycled material reduces tensile strength and impact resistance—leading to brittle failure and cracking.
(2) Vochtabsorptie
Hygroscopic resins (e.g., PA, PET, PC) must be thoroughly dried before processing. Moisture can cause hydrolysis, degrading molecular weight and mechanical properties—resulting in ejection cracks or in-service failure.
(3) Onverenigbare of verontreinigde materialen
Het gebruik van harssoorten die niet geschikt zijn voor de toepassing (bijv. verkeerde soort voor gebruik bij hoge temperaturen), of verontreinigde batches (bijv. vreemde polymeren, stof, aangetaste deeltjes) kunnen direct leiden tot voortijdig barsten.
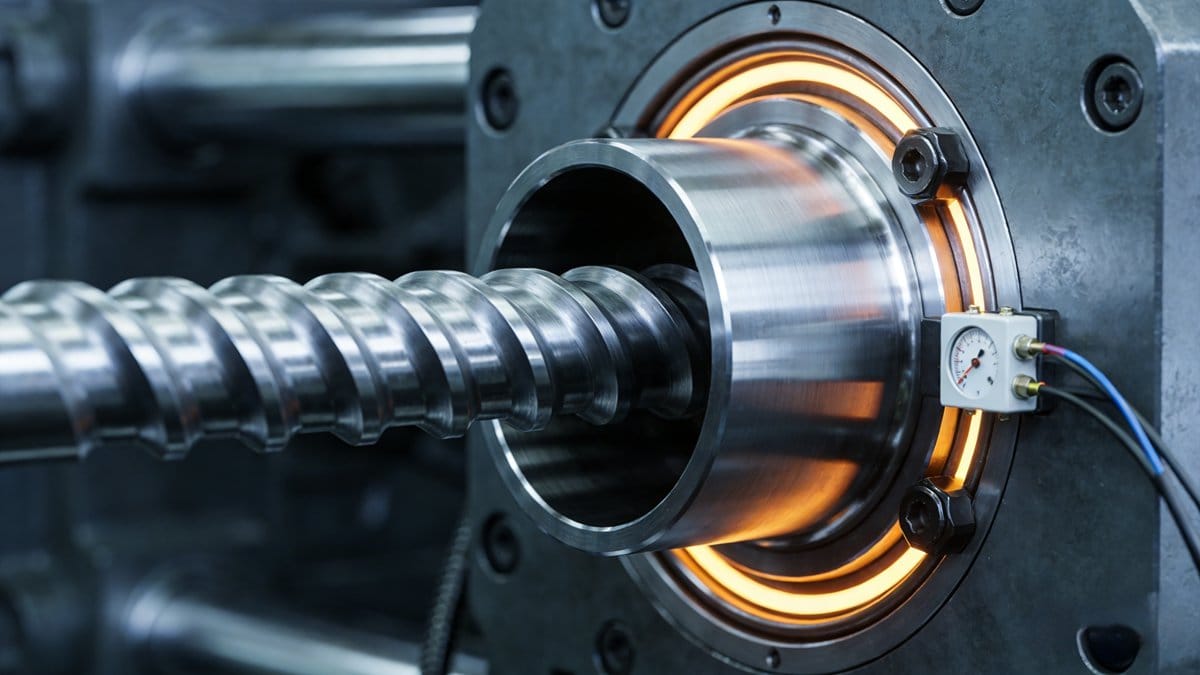
4. Machinegerelateerde factoren
(1) Niet aangepaste weekmakercapaciteit
- Too small a barrel/screw capacity → incomplete melting/mixing → weak, brittle parts.
- Too large a capacity → excessive residence time → thermal degradation → loss of mechanical integrity.
Ensure your machine’s (plasticizing) capability matches the shot size and material requirements.
Laatste tip: Een holistische aanpak wint
Cracking is rarely due to a single factor—it’s usually a combination of processing, mold, material, and equipment issues. Conduct systematic root-cause analysis (e.g., DOE, FMEA) and validate fixes with prototype testing.
[^1]: Explore this resource to discover effective strategies and insights for enhancing the quality and reliability of injection-molded parts. [^2]: Exploring in-service cracks will provide insights into maintaining product reliability during usage. [^3]: Learn how processing parameters impact product quality and how to optimize them for better results. [^4]: Learn how to design parts effectively to minimize stress concentration and enhance durability.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean