 日本語




割れ目が 射出成形部品[^1]—whether visible as fine surface crazing, micro-cracks, ejection whitening, full fractures, or damage caused by sticking to the mold (e.g., part or runner adhesion)—can severely compromise product quality and reliability. Cracks may appear 脱型直後 (demolding cracks) or later during 使用 (使用中の亀裂[^2]).
以下に、主な根本原因を発生源別に分類し、それらを予防するための実践的な解決策を示します。
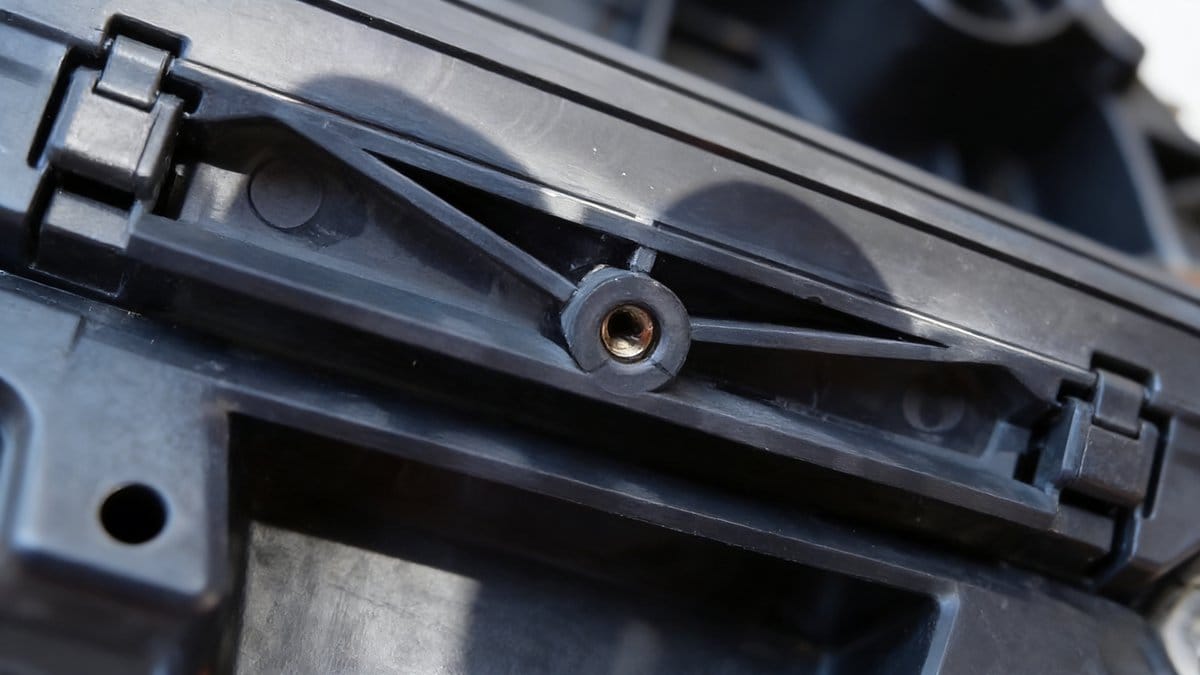
1. 処理要因
(1) 過剰な処理パラメータ[^3]
過度に高い射出圧力、速い射出速度、過剰な充填量、または長時間の射出/保持時間は、過剰な内部応力を発生させ、亀裂の原因となる可能性があります。
(2) Improper Demolding Practices
急激な、あるいは強い力での射出は、成形品に機械的なストレスを与える可能性があります。射出速度と圧力を調整して、急激な引っ張り力が離型割れの原因となるのを避けてください。
(3) Mold & Material Temperature Control
- 金型の温度をわずかに上げることで、部品の離型性を向上させ、熱応力を軽減できます。
- 熱分解を防ぐため、溶融温度を適切に下げること。これは特に熱に弱い樹脂にとって重要である。
(4) Weld Lines & Material Degradation
ウェルドライン(溶融界面の接合部)やポリマーの劣化は、機械的強度を低下させます。これらの問題を最小限に抑えるために、ゲート位置、ベント、および加工条件を最適化してください。
(5) Mold Release & Surface Contamination
離型剤は控えめに、正しく使用してください。金型表面は定期的に清掃し、結露、油ミスト、または離型を妨げたり表面欠陥の原因となる残留物を除去してください。
(6) Residual Stress Relief
成形直後に行う後焼きなまし(熱処理)は、内部応力を緩和し、遅延割れのリスクを大幅に低減するのに役立ちます。
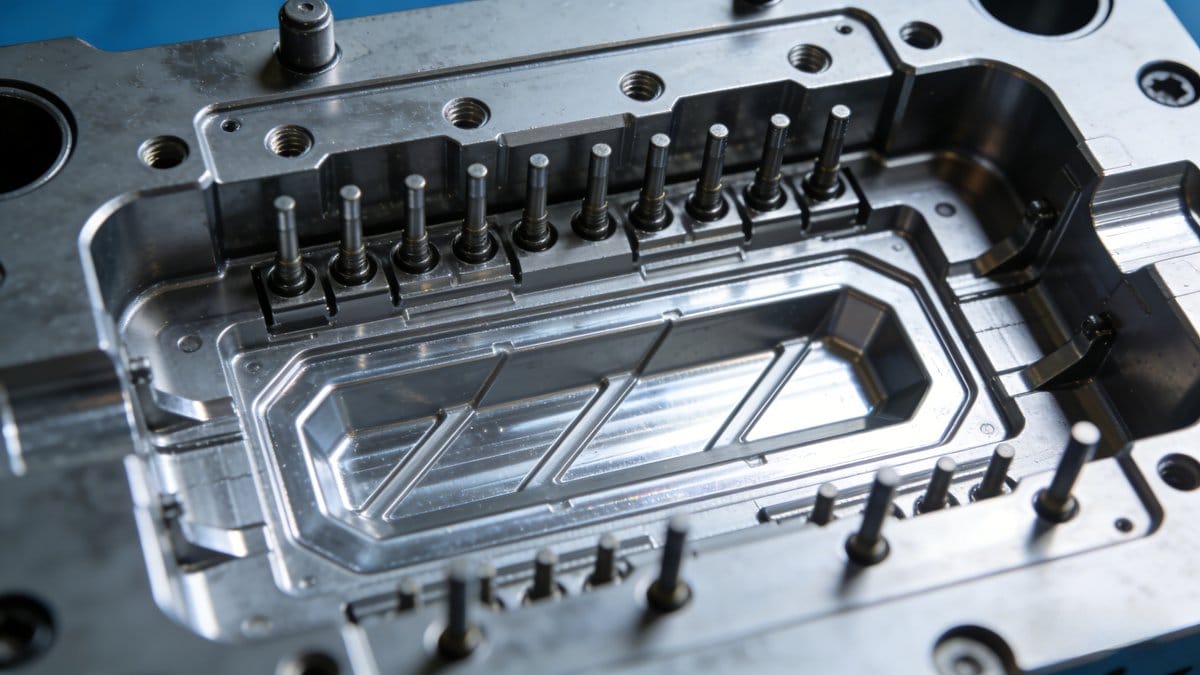
2. 金型設計上の問題点
(1) Uneven Ejection System
バランスの取れた排出を確保する:十分な数のエジェクタピンと断面積、適切な抜き勾配、そして高度に研磨されたキャビティ表面はすべて、排出中の局所的な応力集中を防ぐのに役立ちます。
(2) 部品形状が不良[^4]
鋭角な部分、薄い部分、急激な変化は避けてください。十分なフィレットと半径を用いて応力を均等に分散させ、応力集中点を防いでください。
(3) Metal Inserts
金属インサートの使用は最小限に抑えてください。金属とプラスチックの収縮率の違いにより、内部応力が高くなります。やむを得ず使用する場合は、インサートの形状を慎重に設計してください(例:ローレット加工、アンダーカット)。これにより、接着性を向上させ、応力を低減できます。
(4) Vacuum Trapping in Deep Cavities
深穴部品の場合は、真空ロックを防ぐために通気孔または真空遮断チャネルを設けること。真空ロックが発生すると、射出が困難になり、部品の変形や亀裂のリスクが高まる。
(5) Runner & Gate Design
- ゲートが「凍結」しないように、スプルーが十分に大きいことを確認してください。 後 部品排出機構 ― これにより、解放時の引っ張り力が回避されます。
- スプルーブッシングはノズルにしっかりと嵌合していなければならず、そうしないと、成形品が固定側に張り付いてしまう原因となる冷間スラグの抵抗が生じる。
3.物質的な原因
(1) High Recycled Content
過剰な再粉砕材や再生材の使用は、引張強度と耐衝撃性を低下させ、脆性破壊や亀裂につながる。
(2) Moisture Absorption
吸湿性樹脂(例:PA、PET、PC)は、加工前に十分に乾燥させる必要があります。水分は加水分解を引き起こし、分子量や機械的特性を低下させ、射出割れや使用中の故障につながる可能性があります。
(3) Incompatible or Contaminated Materials
用途に適さない樹脂グレード(例えば、高温用途に不適切なグレード)を使用したり、汚染されたバッチ(例えば、異種ポリマー、粉塵、劣化粒子)を使用したりすると、早期のひび割れに直接つながる可能性があります。
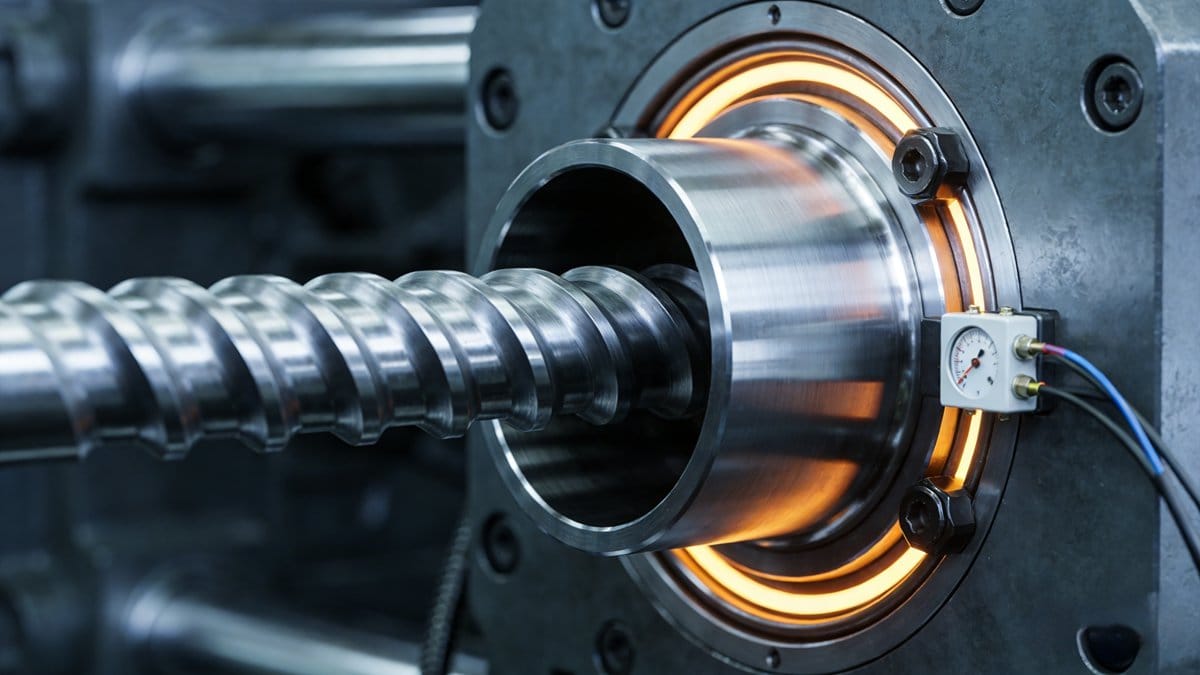
4. 機械関連の要因
(1) Mismatched Plasticizing Capacity
- バレル/スクリューの容量が小さすぎると、溶融/混合が不完全になり、弱く脆い部品になる。
- 容量が大きすぎると、滞留時間が長くなり、熱劣化が起こり、機械的完全性が失われます。
使用する機械(可塑化装置)の能力が、ショットサイズと材料の要件に合致していることを確認してください。
最後のヒント:総合的なアプローチが勝利をもたらす
亀裂は単一の要因によるものではなく、通常は加工、金型、材料、設備の問題が複合的に絡み合って発生します。体系的な根本原因分析(例:実験計画法、故障モード影響解析)を実施し、プロトタイプ試験で改善策を検証してください。
[^1]: Explore this resource to discover effective strategies and insights for enhancing the quality and reliability of injection-molded parts. [^2]: Exploring in-service cracks will provide insights into maintaining product reliability during usage. [^3]: Learn how processing parameters impact product quality and how to optimize them for better results. [^4]: Learn how to design parts effectively to minimize stress concentration and enhance durability.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean