

Hoe oppervlaktefouten in op maat gemaakte spuitgietproducten kunnen worden verholpen
Oppervlakteafwijkingen in spuitgietonderdelen1 zoals donkere vlekken, variaties in glans of sinaasappelhuid – kunnen de esthetiek en kwaliteit van het product aanzienlijk beïnvloeden. Deze problemen doen zich doorgaans voor in de buurt van de spuitmond of achter scherpe hoeken ver van de spuitmond. Om deze problemen effectief op te lossen, moeten fabrikanten zowel het matrijsontwerp als de parameters van het spuitgietproces analyseren.
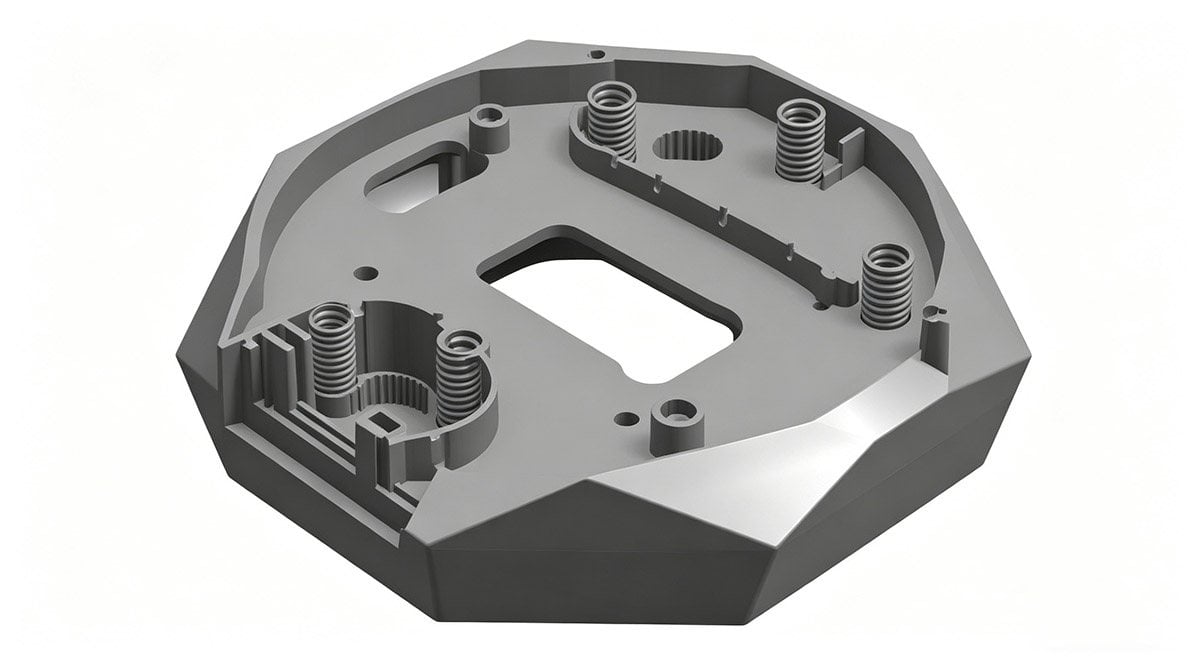
Donkere vlekken op producten
In de buurt van de uitloop verschijnen donkere vlekken die lijken op een vage gloed. Deze zijn vooral duidelijk zichtbaar bij het spuitgieten van materialen met een hoge viscositeit en een lage vloeibaarheid, zoals PC, PMMA of ABS. Dit zichtbare defect ontstaat wanneer de afgekoelde oppervlaktelaag van de kunststof wordt meegesleurd door de kunststof die door het midden stroomt.
Oorzaakanalyse Hoewel dit vaak wordt toegeschreven aan de vul- en houdfasen, ontstaan donkere vlekken in de buurt van de poort in feite aan het begin van de injectiecyclus. Uit tests blijkt dat het verschuiven van de oppervlaktelaag wordt veroorzaakt door de injectiesnelheid, of meer specifiek, door de stroomsnelheid van het smeltfront.
Zelfs als de instelling van de injectiesnelheid constant is, varieert de werkelijke stroomsnelheid. De snelheid is hoog bij het binnendringen in het poortgebied, maar neemt aanzienlijk af zodra de smelt de holte binnendringt (vulfase). Deze schommeling in de snelheid van het smeltfront leidt tot oppervlaktefouten.
Oplossingen
| Categorie | Concrete maatregelen |
|---|---|
| Procesoptimalisatie | De injectiesnelheid verlagen: Maak gebruik van meerfasige injectie. Begin met een lagere snelheid om de snelheid bij de spuitmond te verminderen en verhoog deze vervolgens geleidelijk om gedurende de gehele vulfase een gelijkmatige snelheid van het smeltfront te handhaven. |
| Temperatuurregeling | Stijgende temperaturen: Verhoog de temperatuur van de cilinder, de tegendruk en de matrijstemperatuur. Lage smelt- of matrijstemperaturen dragen bij aan voortijdige afkoeling van het oppervlak en wegglijden. |
| Vormontwerp | Poorten en hoeken optimaliseren: Vermijd scherpe bochten bij de poort door de draaicirkel aan te passen. Zorg ervoor dat de locatie en de diameter van de poort geschikt zijn. |
Scherpe hoeken en vloeiende lijnen Donkere vlekken2 Ze komen ook vaak voor na scherpe hoeken op het onderdeel. Zo kan het oppervlak bij een scherpe hoek bijvoorbeeld glad zijn, maar ziet het gebied direct daarachter er dof en ruw uit. Dit wordt veroorzaakt door een te hoge stromingssnelheid en injectiesnelheid, waardoor de afgekoelde oppervlaktelaag wordt vervangen door interne vloeistofverschuiving.
- Aanbeveling: Gebruik een meerfasige injectie en verhoog de snelheid geleidelijk. Idealiter laat u de smeltsnelheid slechts toenemen na het is de scherpe rand gepasseerd.
- Ontwerptip: Gebruik vloeiendere overgangen op de afschuining op plaatsen waar de geometrie van het onderdeel een scherpe hoekverandering vertoont, met name ver van de ingang.
Verbetering van glansvariaties
Verschillen in glans komen het duidelijkst naar voren op oppervlakken met structuur. Zelfs als het oppervlak van de matrijs egaal is, kan er een onregelmatige glans op het onderdeel ontstaan, wat betekent dat de oppervlaktestructuur van de matrijs niet nauwkeurig is overgenomen.
Waarom dit gebeurt Naarmate de smelt zich verder van de injectieopening verwijdert, neemt de injectiedruk af. Indien het uiteinde van het onderdeel niet volledig is opgevuld, is de druk daar het laagst, waardoor de structuur van de matrijs niet correct wordt overgenomen. Bijgevolg vertoont het gebied met de hoogste druk in de holte (meestal halverwege het stromingspad) de minste variatie in glans.
Oplossingen Om dit te verhelpen, kunt u de volgende aanpassingen overwegen:
- Procedure: Verhoog de smelt- en matrijstemperaturen, verhoog de injectiedruk en verleng de houdtijd.
- Ontwerp: Vermijd grote schommelingen in de wanddikte, aangezien deze een onregelmatige stroming veroorzaken. Een gelijkmatige wanddikte vermindert de kans op variaties in glans. Wees voorzichtig met een te grote wanddikte of grote ribben.
- Ontluchting: Onvoldoende ontluchting kan er ook toe leiden dat lucht wordt ingesloten, waardoor het gesmolten materiaal geen goed contact kan maken met de matrijswand.
Pro Tip: Zorg aan het einde van het vulproces voor voldoende ontluchting, zodat de lucht kan ontsnappen en de smelt in contact komt met het gestructureerde oppervlak.
De oorsprong van de sinaasappelschil
"Sinaasappelschil3" of treden er doorgaans rimpels aan het oppervlak op aan het einde van het stromingspad bij het spuitgieten van dikwandige onderdelen met materialen met een hoge viscositeit.
Het mechanisme Indien de smeltstroomsnelheid tijdens het spuitgieten te laag is, stolt het oppervlak van het onderdeel snel. Naarmate de stromingsweerstand toeneemt, wordt het smeltfront ongelijkmatig. De gestolde buitenlaag komt niet volledig in contact met de wand van de spuitgietvorm, waardoor er rimpels ontstaan. Deze rimpels worden na het stollen en afkoelen blijvende gebreken.
Oplossingen
- De smelttemperatuur verhogen: Zorgt ervoor dat het materiaal langer vloeibaar blijft.
- De injectiesnelheid verhogen: Zorgt ervoor dat de holte wordt opgevuld voordat de oppervlaktelaag uithardt.
Bekijk deze bron om deskundige inzichten en technieken te ontdekken waarmee u de kwaliteit van spuitgietonderdelen kunt verbeteren. ↩
Het voorkomen van donkere vlekken verbetert het uiterlijk en de kwaliteit van spuitgietproducten, waardoor deze methode van grote waarde is. ↩
Het aanpakken van de sinaasappelhuidstructuur is van cruciaal belang voor het behoud van de esthetische kwaliteit van spuitgietonderdelen. ↩


 English
 French
 Dutch
 German
 Japanese
 Korean