 日本語



ABS樹脂射出成形の世界は変化しています。その複雑な世界に飛び込む準備はできていますか?
ABS(アクリロニトリル・ブタジエン・スチレン)は、その優れた機械的特性とコスト効率の高さから、様々な産業で広く使用されています。本ガイドでは、材料特性、プロセス最適化、金型設計に関する知見を提供し、生産効率の向上を支援します。
ABS射出成形をより深く理解するには、このプロセスの核心部分を把握することが不可欠です。適切な材料の選定からよくある問題の解決まで、ABS成形の道のりは時に困難に感じられるかもしれません。しかし、正しい知識があれば、生産を効率化し、製品の品質を向上させることができます。
I. ABSのコア特性と材料選定ガイド
ABSは単なるプラスチックではなく、多くの用途において重要な役割を果たす多用途素材です。その基本的な性能上の利点を理解することは非常に重要です。
基本的な性能上の利点
ABSは3種類のモノマーから構成される独自の共重合体です。それぞれのモノマーが独自の特性をもたらします。
- アクリロニトリル(A)剛性と耐熱性を付与する。
- ブタジエン(B)耐衝撃性と弾性を備え、ABS樹脂の脆さを軽減します。
- スチレン(S)優れた流動性と表面光沢を確保し、複雑な成形を容易にします。
汎用ABSの主な性能パラメータを以下に示します。
| 財産 | 価値 |
|---|---|
| 密度 | 1.02-1.05 g/cm³ |
| 溶融流量(220℃/10kg) | 1.5-30 g/10min |
| 抗張力 | 30-50 MPa |
| 衝撃強度(ノッチ付き) | 10-50 kJ/m² |
| 熱変形温度 | 85-100℃ |
| 金型収縮率 | 0.4%-0.8% |
一般的なABSの成績評価基準と選考原則
ABS樹脂は、用途に合わせて様々なグレードが用意されています。どのグレードを選ぶかによって、性能に大きな違いが生じます。
| アプリケーションシナリオ | 推奨グレードタイプ | 主な要件 |
|---|---|---|
| 家電製品の筐体(冷蔵庫、洗濯機など) | 汎用/高光沢 | 表面が平らで、傷がつきにくく、適度な流動性がある。 |
| 自動車内装部品(ダッシュボード、ドアパネル) | 高耐衝撃性/耐熱性 | 低温衝撃強度 ≥20 kJ/m²、熱変形温度 ≥90℃ |
| 電子機器筐体(コンピュータ、ルーターなど) | 難燃性(UL94 V0) | 難燃性基準に適合し、寸法安定性に優れている。 |
| 構造部品(ギア、ブラケット) | 強化(ガラス繊維強化) | 引張強度60MPa以上、高剛性、低変形 |
| 医療機器(筐体、付属品) | 医療グレード(ISO 10993準拠) | 無臭、消毒剤耐性、生体適合性良好 |
ABS樹脂のグレードを選定する際は、製品の機械的特性と環境条件を評価してください。また、必ず少量の試験を通して適合性を確認してください。
II.ABS射出成形における主要プロセスパラメータの最適化?
プロセスパラメータの最適化は不可欠です。適切な設定を行うことで、生産効率の向上と製品品質の向上につながります。
前処理技術
ABS樹脂は吸湿性があり、それが欠陥の原因となることがあります。以下に、主要な前処理パラメータを示します。
- 乾燥温度: 80-90℃
- 乾燥時間2~4時間
- 乾燥後の水分含有量: ≤0.1%
乾燥材料は適切に保管することが非常に重要です。72時間以上保管した場合は、再乾燥が必須です。
射出成形温度パラメータ
温度はABS樹脂の流動性に影響します。流動性に応じて温度を調整してください。
| 温度帯 | 推奨温度範囲(℃) | 調整原則 |
|---|---|---|
| フロントバレル | 180-200 | 劣化を防ぐため、中央部よりやや低い位置に設置する。 |
| ミドルバレル | 200-220 | 原材料の完全な溶解を保証する |
| 後部銃身 | 160-180 | 原材料を予熱し、ねじトルクを低減します。 |
| ノズル温度 | 200-210 | 固化を防ぐため、中央部よりも高く設置する |
| 金型温度 | 40-80℃ | 高光沢製品の場合は60~80℃、剛性製品の場合は40~60℃ |
製品の不具合に応じて温度を調整してください。例えば、光沢が悪かったり、溶接線が目立ったりする場合は、中央部の温度を上げてください。
噴射圧力と速度
- 噴射圧力推奨圧縮強度:80~120MPa。部品の厚さに応じて調整してください。
- 射出速度気泡やストレスを軽減するため、ステージコントロールを使用して30~80mm/sの速度を推奨します。
保持圧力と冷却プロセス
- 圧力を保持する:噴射圧力の50%~70%。
- 冷却時間:15~30秒。壁の厚さに合わせて調整してください。

III.ABS射出成形金型設計の重要ポイントとは?
金型を正しく設計することは、生産を成功させる上で非常に重要です。では、その重要な要素を詳しく見ていきましょう。
キャビティとコアの設計
- 金型収縮率: Design at 0.5%-0.7%.
- ドラフトの角度推奨温度:1~3℃
- フィレットデザイン応力を軽減するために、R0.5~R2.0mmのフィレットを設定してください。
ゲート設計
充填作業において、適切なゲートタイプを選択することは非常に重要です。
- 小型製品:傷を最小限に抑えるため、ピンゲートを採用。
- 大型製品:均一な充填を実現するエッジゲートまたはファンゲート。
換気システム設計
適切な換気は欠陥を防ぎます。考慮すべき点は以下のとおりです。
- 溶融物が最後に充填される場所に通気口を設置してください。
- スムーズな通気のために、寸法が適切であることを確認してください。
冷却システム設計
製品の品質を維持するためには、適切な冷却が不可欠です。
- 水路を均等に配置する。
- 不規則な形状には、コンフォーマル冷却チャネルを使用してください。
IV.ABS樹脂射出成形における一般的な欠陥とその解決策
欠陥を早期に発見することで、時間とリソースを節約できます。以下に、よくある問題とその解決策をまとめた表を示します。
| 欠陥の種類 | 原因 | ソリューション |
|---|---|---|
| 表面に銀色の筋や気泡が見られる | 原料中の過剰な水分、射出速度が速すぎる | 1. 乾燥時間を延長する。2. バレル温度を下げる。3. 射出速度を遅くする。 |
| 明らかな溶接線 | 流動性不足、金型温度が低い | 1. バレルと金型の温度を上げる。2. ゲート位置を最適化する。3. ウェルドラインの位置にベント溝を設ける。 |
| 製品の縮み跡 | 保持圧力が不十分、冷却が不均一 | 1. 保持圧力を上げる。2. 冷却システムを最適化する。3. 金型温度を調整する。 |
| 表面の傷/型抜きが困難 | 抜き勾配が不十分、金型表面が粗い | 1. 抜き勾配を大きくする。2. 金型キャビティを研磨する。3. ABS樹脂専用の離型剤を使用する。 |
| 過度の寸法偏差 | 金型収縮率の設定が不適切、保持圧力が不安定 | 1. 収縮率を調整する。2. 金型温度を安定させる。3. 圧力制御システムを点検する。 |
| 製品の黄変/劣化 | 過度に高い温度、汚染された原材料 | 1. 温度を下げる。2. バレルとノズルを清掃する。3. 原材料を交換する。 |
V. ABS射出成形における後処理技術?
成形が完了した後、いくつかの後処理工程によって製品の品質が向上します。
ストレス解消療法
ひび割れを防ぐには、応力緩和処理を施してください。
- Temperature: 60-80℃
- 時間:2~4時間。
表面処理
製品のニーズに基づいて表面処理を選択してください。
- 絵画光沢と耐腐食性のため。
- 電気めっき美観のため。
- シルクスクリーン印刷ブランディングのため。
- 超音波溶接組み立て用。

VI. ABS射出成形の応用シナリオと事例
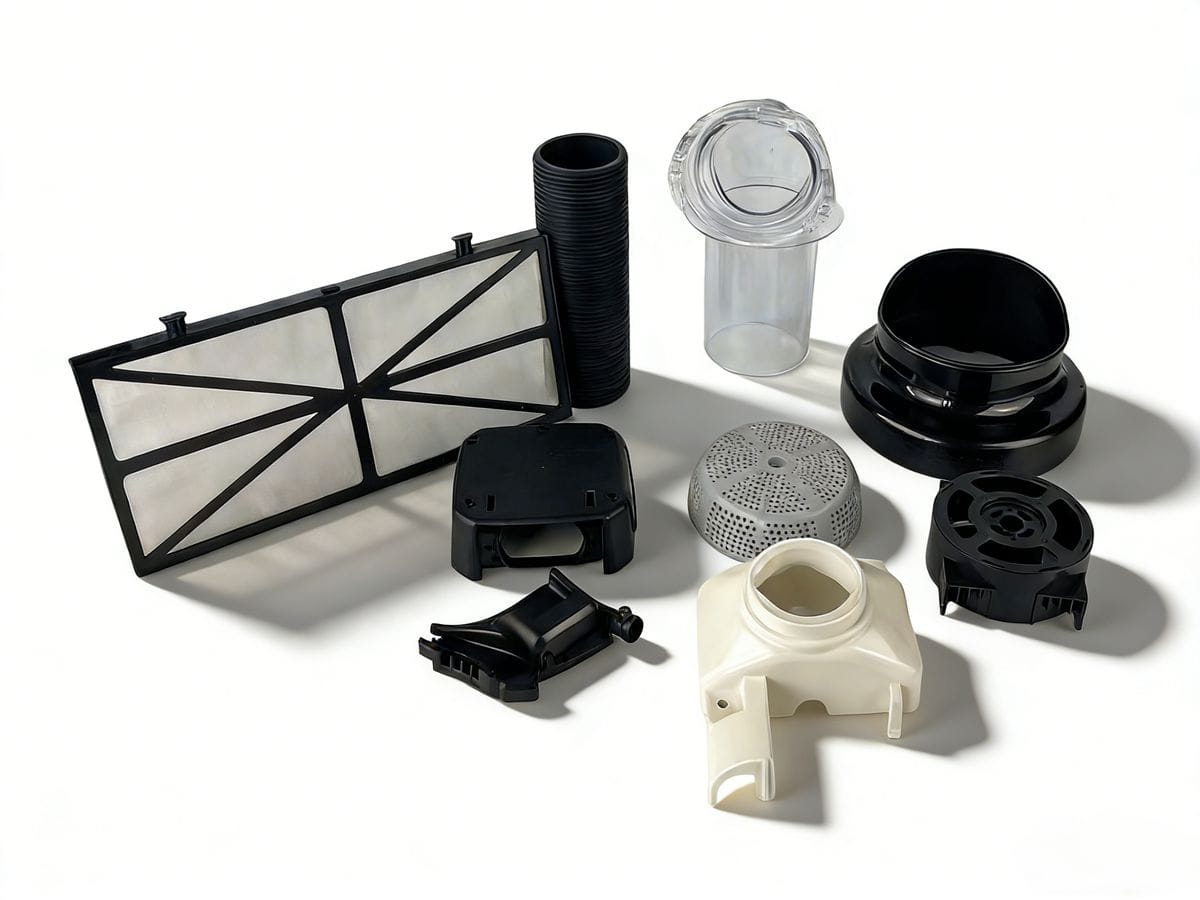
ABS樹脂はその汎用性の高さから、多くの産業で利用されています。ここでは、主な用途分野と典型的な事例をご紹介します。
主な応用分野
- 家電製品:平坦な表面と耐久性が求められる筐体。
- 自動車産業高い耐衝撃性が求められる部品。
- エレクトロニクス:次元精度が高いケース。
- 医療機器無毒性で消毒剤耐性のある製品。
- 玩具業界安全で耐久性のある素材。
典型的な事例:自動車ドアパネル内装部品
- 要件高い耐衝撃性を持ち、目に見える欠陥はありません。
- 材料耐衝撃性・耐熱性に優れたABS樹脂製。
- プロセス最適な性能を発揮するための特定の温度と圧力。
- 生産効果高い合格率と効率的なサイクルタイム。
VII.ABS樹脂射出成形における注意事項および安全仕様
ABS処理において、安全性を理解することは非常に重要です。考慮すべき重要なポイントは以下のとおりです。
- 原材料保管涼しく乾燥した場所に保管してください。
- プロセス安全性劣化を防ぐため、温度を監視してください。
- 環境コンプライアンス再生材の比率を制限する。
- 機器のメンテナンス機械を定期的に清掃・点検する。
結論
ABS樹脂射出成形は複雑ながらもやりがいのあるプロセスです。適切な知識と実践方法があれば、製品の品質と生産効率を向上させることができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean