 Nederlands



De wereld van het ABS spuitgieten is aan het veranderen. Bent u klaar om in de complexiteit ervan te duiken?
ABS (Acrylonitril-Butadieen-Styreen) wordt veel gebruikt in diverse industrieën vanwege zijn mechanische eigenschappen en kosteneffectiviteit. Deze gids biedt inzicht in materiaaleigenschappen, procesoptimalisatie en matrijsontwerp om uw productie-efficiëntie te verbeteren.
To understand ABS injection molding better, it’s essential to grasp the core aspects of this process. From selecting the right material to troubleshooting common issues, the journey through ABS molding can be daunting. However, with the right knowledge, you can streamline your production and elevate your product quality.
I. Kerneigenschappen en materiaalkeuzegids voor ABS?
ABS is more than just a plastic; it’s a versatile material that is pivotal in many applications. Understanding its basic performance advantages is crucial.
Basis prestatievoordelen
ABS is een uniek copolymeer dat uit drie monomeren bestaat. Elk van deze monomeren heeft verschillende eigenschappen:
- Acrylnitril (A): Geeft stijfheid en hittebestendigheid.
- Butadieen (B): Biedt slagvastheid en elasticiteit, waardoor ABS minder bros wordt.
- Styreen (S): Zorgt voor een uitstekende vloeibaarheid en glans van het oppervlak, wat helpt bij complexe vormen.
Hier volgen enkele belangrijke prestatieparameters voor ABS voor algemeen gebruik:
| Eigendom | Waarde |
|---|---|
| Dichtheid | 1.02-1.05 g/cm³ |
| Smeltstroom (220℃/10kg) | 1,5-30 g/10min |
| Treksterkte | 30-50 MPa |
| Slagvastheid (ingekeept) | 10-50 kJ/m² |
| Warmtevervormingstemperatuur | 85-100℃ |
| Schimmelkrimp | 0.4%-0.8% |
Gemeenschappelijke ABS-rangen en selectieprincipes
ABS is verkrijgbaar in verschillende kwaliteiten voor specifieke toepassingen. Weten welke kwaliteit u moet kiezen, kan een aanzienlijk verschil in prestaties maken:
| Toepassingsscenario | Aanbevolen Grade Type | Belangrijkste vereisten |
|---|---|---|
| Behuizingen voor huishoudelijke apparaten (koelkasten, wasmachines) | Algemeen gebruik/Hoogglans | Vlak oppervlak, krasbestendig, matige vloeibaarheid |
| Interieuronderdelen (Dashboards, Deurpanelen) | Slagvast/warmtebestendig | Low-temperature impact strength ≥20 kJ/m², heat distortion temperature ≥90℃ |
| Behuizingen van elektronische apparaten (computers, routers) | Vlamvertragend (UL94 V0) | Voldoet aan de vlamvertragende normen, goede dimensionale stabiliteit |
| Structurele onderdelen (tandwielen, beugels) | Versterkt (Glasvezelversterkt) | Tensile strength ≥60 MPa, high rigidity, low deformation |
| Medische hulpmiddelen (behuizingen, accessoires) | Medische kwaliteit (voldoet aan ISO 10993) | Geurloos, bestand tegen desinfectie, goede biocompatibiliteit |
Beoordeel bij het kiezen van ABS-kwaliteiten de mechanische en milieuvereisten van het product. Controleer ook altijd de compatibiliteit door kleine partijen te testen.
II. Optimalisatie van de belangrijkste procesparameters voor het spuitgieten van ABS?
Het optimaliseren van de procesparameters is essentieel. De juiste instellingen kunnen leiden tot een efficiëntere productie en producten van hogere kwaliteit.
Technologie voor voorbewerking
ABS kan vocht absorberen, wat tot defecten kan leiden. Dit zijn de belangrijkste voorbewerkingsparameters:
- Droogtemperatuur: 80-90℃
- Droogtijd: 2-4 uur
- Vochtgehalte na drogen: ≤0.1%
Het is van vitaal belang om gedroogd materiaal op de juiste manier op te slaan. Als het langer dan 72 uur bewaard wordt, moet het opnieuw gedroogd worden.
Spuitgiettemperatuurparameters
Temperatuur beïnvloedt de vloeibaarheid van ABS. Pas de temperatuur aan op basis van de vloeibaarheid:
| Temperatuur Zone | Aanbevolen temperatuurbereik (℃) | Aanpassingsprincipes |
|---|---|---|
| Voorste loop | 180-200 | Iets lager dan de middelste sectie om afbraak te voorkomen |
| Middelste vat | 200-220 | Zorgt voor het volledig smelten van grondstoffen |
| Achterste loop | 160-180 | Verwarmt grondstoffen voor, waardoor het schroefkoppel afneemt |
| Temperatuur sproeier | 200-210 | Hoger dan de middelste sectie om verharding te voorkomen |
| Schimmeltemperatuur | 40-80℃ | 60-80℃ voor hoogglansproducten, 40-60℃ voor stijfheid |
Pas de temperatuur aan op basis van productproblemen. Als er bijvoorbeeld een slechte glans of lasnaden zijn, verhoog dan de temperatuur van het middelste gedeelte.
Injectiedruk en -snelheid
- Injectiedruk: Aanbevolen 80-120 MPa. Aanpassen aan de dikte van het onderdeel.
- Injectiesnelheid: Aanbevolen 30-80 mm/s met stage control om bellen en spanning te verminderen.
Houddruk en koelproces
- Houddruk: 50%-70% injectiedruk.
- Koeltijd: 15-30 seconden, aanpassen aan de wanddikte.

III. Belangrijkste punten voor het ontwerpen van ABS spuitgietmatrijzen?
Designing the mold correctly is crucial for successful production. Let’s break down the essential elements.
Ontwerp van holtes en kernen
- Schimmelkrimp: Ontwerp bij 0,5%-0,7%.
- Trekhoek: Recommended 1°-3°.
- Filetontwerp: Stel R0,5-R2,0mm fillets in om spanning te verminderen.
Poortontwerp
Het juiste type poort kiezen is cruciaal voor het vullen:
- Kleine producten: Pinpoorten voor minimale markeringen.
- Grote producten: Rand- of waaierhekken voor gelijkmatig vullen.
Ontwerp ventilatiesysteem
Een goede ontluchting voorkomt defecten. Dit is waar u rekening mee moet houden:
- Plaats ventilatieopeningen waar de smelt het laatst komt.
- Zorg ervoor dat de afmetingen geschikt zijn voor een soepele ontluchting.
Ontwerp koelsysteem
Voldoende koeling is van vitaal belang voor de integriteit van het product:
- Verdeel de waterkanalen gelijkmatig.
- Gebruik conforme koelkanalen voor onregelmatige vormen.
IV. Veelvoorkomende defecten en oplossingen bij het spuitgieten van ABS?
Door defecten vroegtijdig te identificeren, kunt u tijd en middelen besparen. Hier is een tabel met een overzicht van veelvoorkomende problemen en hun oplossingen:
| Type defect | Oorzaken | Oplossingen |
|---|---|---|
| Oppervlak Zilverstrepen/Bubbels | Te veel vocht in grondstoffen, te hoge injectiesnelheid | 1. Droogtijd verlengen; 2. Vattemperatuur verlagen; 3. Injectiesnelheid verlagen |
| Duidelijke laslijnen | Onvoldoende vloeibaarheid, lage matrijstemperatuur | 1. 1. Verhoog de vat- en matrijstemperaturen; 2. Optimaliseer de positie van de poort; 3. Stel ontluchtingsgroeven in op de locaties van de laslijnen. |
| Product krimpt | Onvoldoende houddruk, ongelijkmatige koeling | 1. 1. Verhoog de houddruk; 2. Optimaliseer het koelsysteem; 3. Pas de matrijstemperatuur aan |
| Oppervlak krassen/moeilijkheden met vormen | Onvoldoende trekhoek, ruw matrijsoppervlak | 1. 2. Polijst de matrijsholte. 3. Gebruik ABS-specifiek lossingsmiddel. |
| Buitensporige dimensionale afwijking | Onjuiste instelling van de krimpsnelheid van de matrijs, onstabiele houddruk | 1. 1. Pas de krimpsnelheid aan; 2. Stabiliseer de matrijstemperatuur; 3. Inspecteer het drukregelsysteem |
| Product Vergeelt/Degradatie | Te hoge temperatuur, verontreinigde grondstoffen | 1. 1. Verlaag de temperatuur; 2. Reinig het vat en de spuitmond; 3. Vervang de grondstoffen. |
V. Nabewerkingstechnologie voor ABS-spuitgieten?
Zodra het spuitgieten klaar is, wordt het product door enkele nabewerkingsstappen verbeterd.
Stress behandeling
Om barsten te voorkomen, kunt u een behandeling tegen stress gebruiken:
- Temperatuur: 60-80℃
- Tijd: 2-4 uur.
Oppervlaktebehandeling
Choose surface treatments based on the product’s needs:
- Schilderen: Voor glans en corrosiebestendigheid.
- Galvanisch verzinken: Voor esthetiek.
- Zeefdruk: Voor branding.
- Ultrasoon lassen: Voor montage.

VI. Toepassingsscenario's en gevallen van ABS spuitgieten?
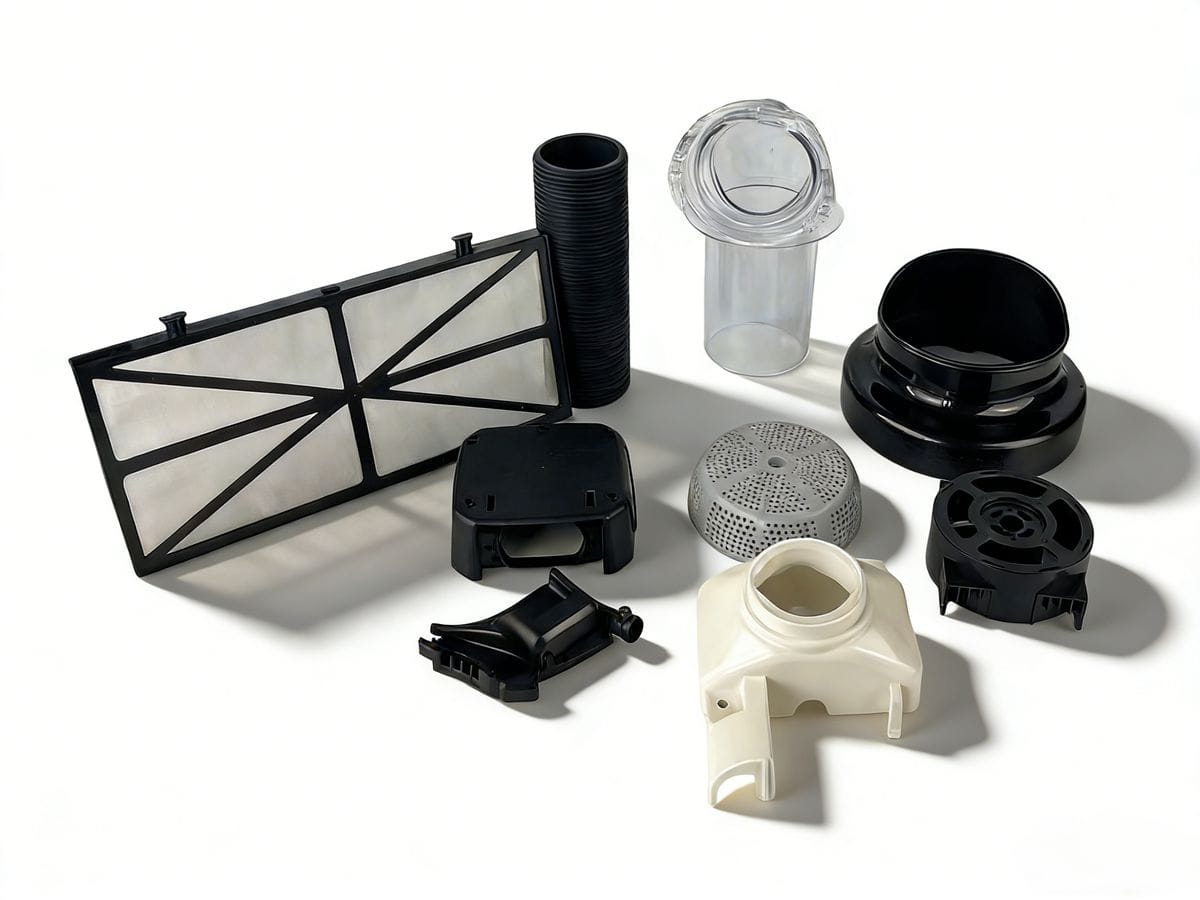
De veelzijdigheid van ABS betekent dat het in veel industrieën wordt gebruikt. Hier volgen enkele belangrijke gebieden en een typische casestudy.
Belangrijkste toepassingsvelden
- Huishoudelijke Apparaten: Behuizingen die vlakke oppervlakken en duurzaamheid vereisen.
- Automobielindustrie: Onderdelen die een hoge slagvastheid nodig hebben.
- Elektronica: Gevallen met hoge dimensionale nauwkeurigheid.
- Medische apparaten: Niet-giftige en ontsmettingsbestendige producten.
- Speelgoedindustrie: Veilige, duurzame materialen.
Typisch geval: Interieuronderdelen voor autodeurpanelen
- Vereisten: Hoge slagvastheid en geen zichtbare defecten.
- Materiaal: Slagvast hittebestendig ABS.
- Proces: Specifieke temperaturen en drukken voor optimale prestaties.
- Productie-effect: Hoge kwalificatiesnelheid en efficiënte cyclustijden.
VII. Voorzorgsmaatregelen en veiligheidsspecificaties voor het spuitgieten van ABS?
Inzicht in veiligheid is cruciaal bij het verwerken van ABS. Hier zijn belangrijke punten om rekening mee te houden:
- Opslag van grondstoffen: Op een koele, droge plaats bewaren.
- Procesveiligheid: Controleer de temperaturen om afbraak te voorkomen.
- Naleving van milieuvoorschriften: Beperk de verhouding gerecycled materiaal.
- Onderhoud van apparatuur: Maak machines regelmatig schoon en inspecteer ze.
Conclusie
ABS spuitgieten is een complex maar lonend proces. Met de juiste kennis en praktijken kunt u de productkwaliteit en productie-efficiëntie verbeteren.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean