 日本語



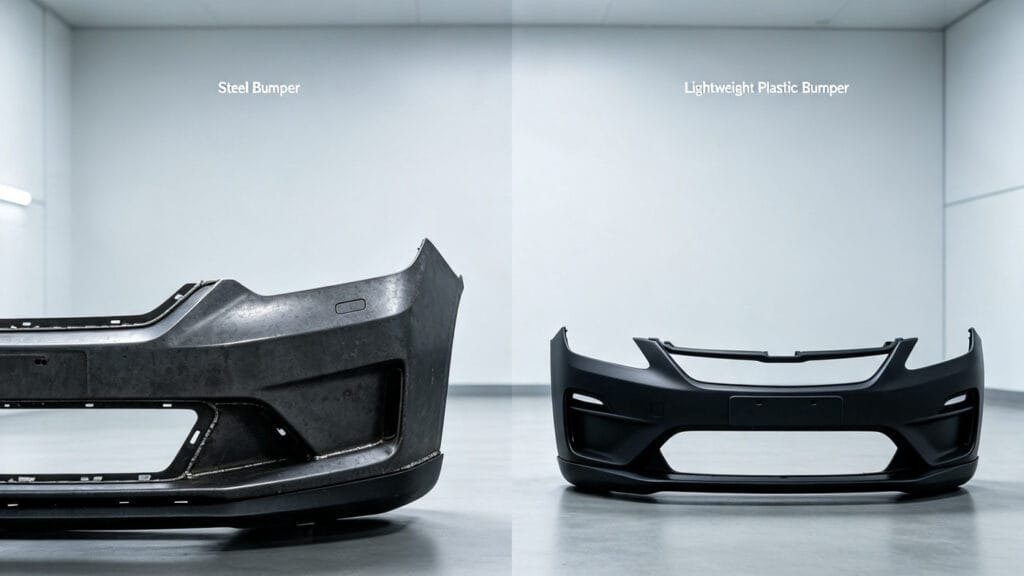
自動車用バンパー薄肉射出成形完全ガイド 自動車用バンパーは、車両の外装部品の中でも最大級の部品であり、3つの重要な機能を果たします。 安全性、機能性、そして美観.
自動車業界が燃費向上と排出ガス削減を追求する中で、軽量化は最優先事項となっている。軽量バンパーを実現するには、主に3つの方法がある。
- 素材の軽量化: 低密度材料を使用する(例:鋼鉄をプラスチックに置き換える)。
- 構造最適化: 薄肉技術の導入。
- 製造におけるイノベーション: マイクロ発泡成形やガスアシスト成形といった先進的なプロセスを採用する。
このガイドでは、薄肉プラスチックバンパーを成功裏に製造するために必要な材料選定とエンジニアリングソリューションについて詳しく解説します。
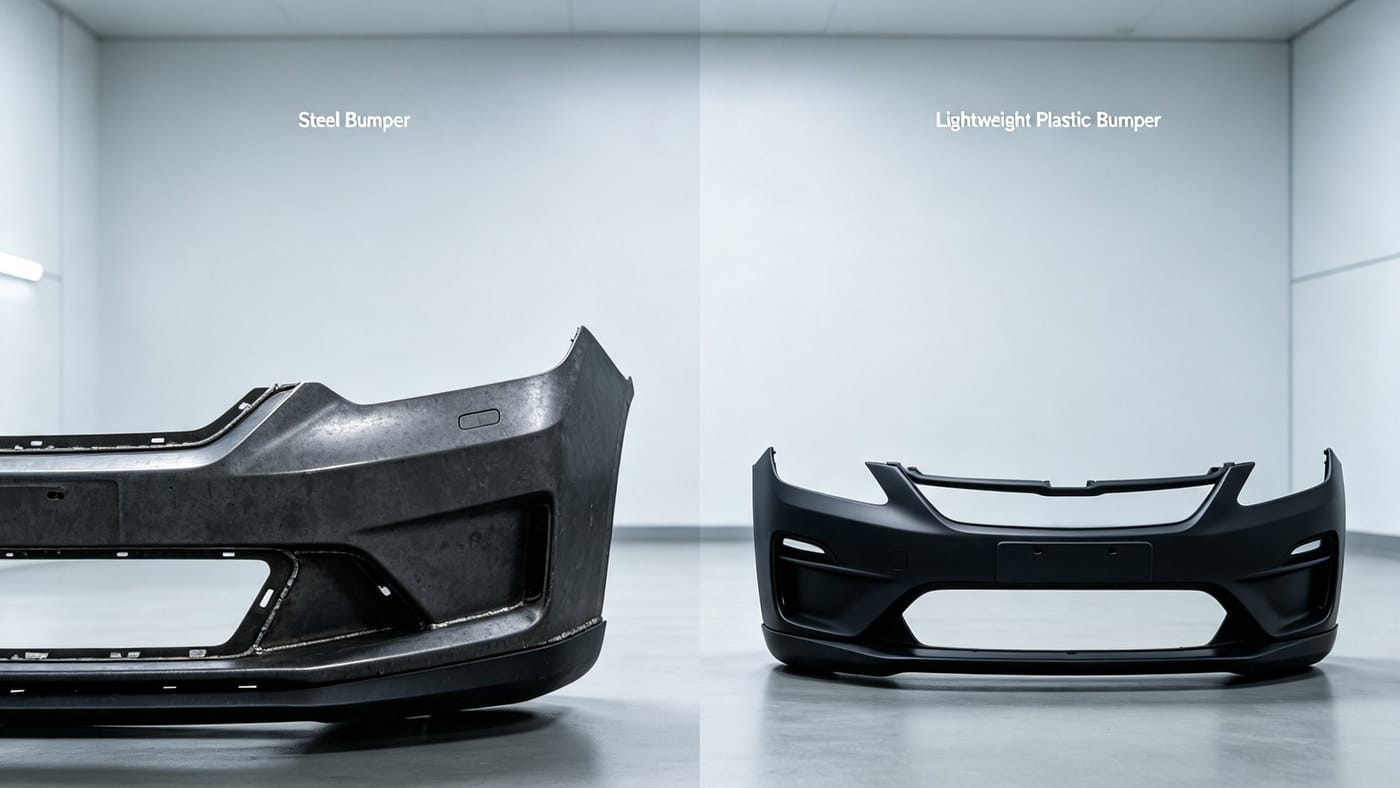
材料選定:なぜ改質PPがゴールドスタンダードなのか
プラスチックは、軽量性、優れた性能、耐腐食性、耐衝撃性、そして設計の柔軟性といった特長から、自動車産業に革命をもたらしています。実際、プラスチックの使用量は、各国の自動車開発の指標の一つとなっています。先進国では車両1台あたり最大200kg(総重量の約20%)のプラスチックを使用しているのに対し、中国の使用量は現在、車両クラスによって5%から10%(50kgから100kg)にとどまっています。
バンパーに使用される材料は、以下の厳格な要件を満たさなければなりません。
- 高い耐衝撃性と耐候性
- 優れた塗料密着性
- 優れた流動性と加工性
- 費用対効果
ポリプロピレン(PP) コストパフォーマンスの面では文句なしの王者です。しかし、純粋なPPは低温衝撃強度が低く、経年劣化の問題や寸法安定性の不安定性があります。したがって、 改良型PP は業界標準です。フィラーやエラストマー添加剤がバンパーグレードPPの塗装および成形性能にどのように影響するかについての当社の詳細な研究については、以下をご覧ください。 改質PPの主要物性が、射出成形品の品質、塗装性、および組立性能に及ぼす影響.
| 成分 | バンパー素材の機能 |
|---|---|
| PPベース樹脂 | 中核となる構造マトリックスと流動性を提供する。 |
| ゴム/エラストマー | 低温時の衝撃強度を大幅に向上させる。 |
| 無機充填剤 | 寸法安定性と剛性を向上させます。 |
| マスターバッチおよび添加剤 | 耐紫外線性、発色性、加工性能を向上させます。 |
薄肉バンパーの課題
薄肉技術は軽量化を実現する一方で、主に製造上の大きな問題を引き起こす。 反り そして 排出困難.
1. 反り変形
反りは、射出成形プロセス中に内部応力が解放されることによって発生します。主な応力の種類は次の3つです。
- 方向付けストレス: ポリマー鎖や繊維が特定の方向に整列し、弛緩しない場合に発生する。 溶融温度や金型温度が高いほどこの値は小さくなり、射出圧力が高いほど、また保圧時間が長いほど大きくなります。
- 熱応力: 溶融金属と金型の温度差が非常に大きいため、冷却ムラや機械的応力が発生し、この現象が生じる。
- 射出応力: 金型剛性の不足、またはエジェクタピンの配置の不均一性により、部品取り出し時に弾性変形が生じることが原因です。
2. 射出困難
肉厚が薄いと収縮率が低くなるため、成形品が金型にしっかりと密着する。また、射出速度が速いと保圧時間を制御するのが難しくなり、射出時に薄いリブが損傷するリスクが高まる。
金型開口抵抗の克服: 射出成形機を安全に開けるには、いくつかの力を克服する必要があります。
- 直接的な開錠力: プラスチックの弾性回復が不完全なために生じる接着。
- 間接抵抗: サイドコア引き抜き機構と可動金型プレートからの摩擦。
- キャビティ残留圧力: 金型キャビティと外部大気との間の圧力差。
薄肉部品は特有の精度と変形リスクに直面します。ここでは、薄肉部品の精度に影響を与える4つの主要な要因を分析します。 薄肉射出成形部品の精度を左右する4つの要素.
エンジニアリングソリューション:金型設計とプロセス最適化
薄肉バンパーの課題を克服するには、メーカーは金型と加工パラメータの両方を最適化する必要がある。
高度な金型設計
- 金型材料のアップグレード: 耐熱性と耐摩耗性に優れた材料を選びましょう。
- 剛性を高める: 弾性変形を最小限に抑えるため、プッシャープレートとサポートプレートの厚みを増してください。
- 精密工学: コア抜き機構の製造精度を向上させる。キャビティとコアの表面粗さを低減し、摩擦を軽減する。
- 連動装置: コアとキャビティ間の相対的なずれを防ぐためのロック機構を実装する。これは薄肉加工の精度にとって非常に重要である。
- スマートゲートと換気システム: ランナーは、プラスチックが厚い部分から薄い部分へと流れるように設計してください。焦げ付きやショートショットを防ぐため、十分な通気口を確保してください。
射出成形プロセスの調整
- 内部ストレスを軽減する: 冷却速度を下げながら、噴射速度を上げる。
- 温度を最適化する: 溶融温度と成形温度の両方を上げて、配向したポリマー鎖の緩和を促進する。
- 圧力と時間を微調整する: 寸法安定性を確保し、反りが発生しないように、射出圧力、充填時間、冷却速度を慎重にバランスよく調整してください。
不適切な肉厚と冷却設計は、バンパーなどの大型自動車外装部品によく見られる欠陥である薄肉部品の反りの主な原因です。 大型平面射出成形部品の反りを修正する方法|実証済みの4つの解決策 反り欠陥に対する、実行可能な金型および製造工程の改善策を共有します。
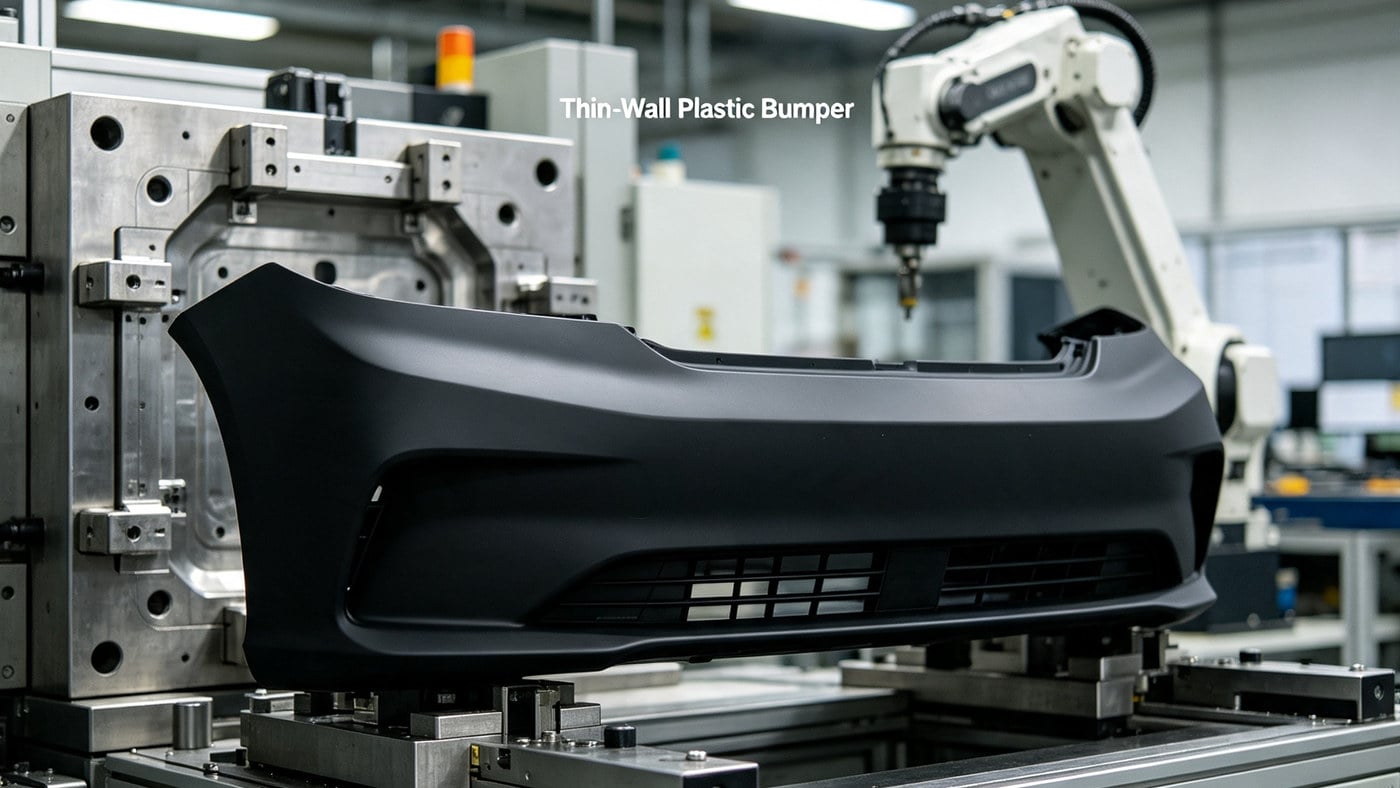
結論 薄肉自動車用バンパーを実現するには、高品質の改質PP材料、精密な金型設計、そして最適化された射出成形パラメータの絶妙なバランスが不可欠です。内部応力を理解し、それを緩和することで、メーカーは軽量で耐久性に優れ、見た目にも美しい、現代の自動車規格を満たすバンパーを製造することができます。
このガイドがお役に立ちましたか?ぜひエンジニアリングチームと共有したり、薄肉射出成形に関するご自身のヒントを下のコメント欄にお寄せください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean