 日本語



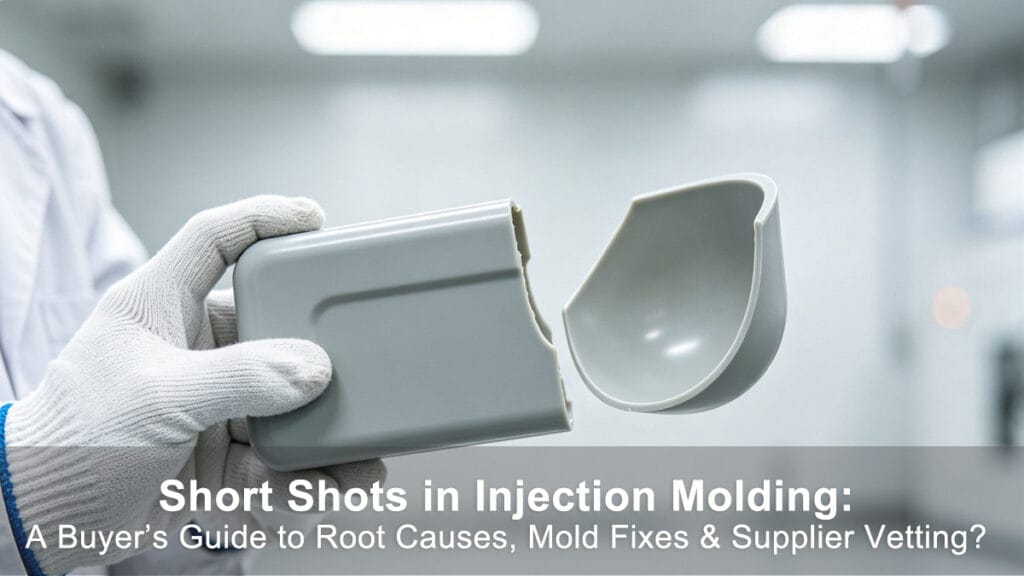
プラスチック部品の不備は無駄な出費につながります。ショートショットを放置すると、生産遅延が発生し、製品発売が頓挫してしまう可能性があります。ここでは、この問題を根本的に解決する方法をご紹介します。
ショートショットとは、溶融プラスチックが金型キャビティを完全に満たさない状態を指します。これを根本的に解決するには、通気口、ゲートサイズ、壁厚などの金型設計要素を確認する必要があります。機械の調整だけでは根本的な問題は解決しません。
金型から未完成の部品が出てくるのを見るのは、本当にイライラするものです。この問題でパニックに陥るバイヤーも見てきましたが、根本原因を理解すれば、再び状況をコントロールできるようになります。この欠陥の原因と、生産工程を台無しにしないための対策を、詳しく解説していきましょう。
射出成形におけるショートショットとは?(視覚的欠陥ガイド)
部品の特徴が欠けていると見栄えが悪くなります。こうした部品を不良品として扱うと利益が減ります。早期に発見するためには、どのような欠陥があるのかを把握しておく必要があります。
ショートショットとは、成形が不完全なプラスチック部品のことです。これは、プラスチックの流れが金型全体を満たす前に固まってしまうことで発生します。通常、端部の欠損、薄い壁の未充填、または流路の終端における細部の欠損が見られます。
ショートショットの見分け方
工場で部品を検査する際、私は必ずゲートから最も遠い地点を確認します。そこが流れの終点です。プラスチックが途中で止まってしまうと、隙間ができてしまいます。本来鋭角であるべき場所に、滑らかで丸みを帯びたエッジが見られるでしょう。
充填が不完全な視覚的兆候
品質管理チームには、こうした欠陥をすぐに発見できるよう訓練する必要があります。ショートショットは、部品の半分が欠けているなど、一目瞭然な場合もあります。一方、非常に小さな欠陥の場合もあります。小さなスナップフィット部分や薄いリブを見落としてしまうこともあるでしょう。
| 欠陥の種類 | 視覚的サイン | どこを探すべきか |
|---|---|---|
| マイクロショート | 鋭い角や細かいディテールが欠けている | 流路の終端、深いリブ |
| マクロショート | 部品の大部分が欠落している | 外縁部、薄肉部 |
| ためらい | 波打った、不完全な塗りつぶし線 | 壁の厚さが変化する箇所 |
欠陥を迅速に特定することで時間を節約できます。欠陥を発見したら、すぐに機械を停止してください。それ以上部品を生産しても、不良品が増えるだけです。私の助言は、機械の近くに欠陥ボードを置いておくことです。これにより、作業員は良品と不良品を即座に比較できます。
ショートショットの主な原因7選:購入者のための診断チェックリスト?
不良部品の原因を推測するのは時間の無駄です。推測が間違っていれば、無駄な金型交換に費用を費やすことになります。明確なチェックリストを使って、本当の問題を迅速に見つけましょう。
ショートショットの主な原因としては、ベント不良、ゲート径の小ささ、肉厚の薄さ、射出圧力の低さ、溶融温度の低さ、材料選択の誤り、機械設定の不良などが挙げられます。これらの問題のほとんどは、基本的な機械の不具合だけでなく、金型設計上の欠陥に起因しています。
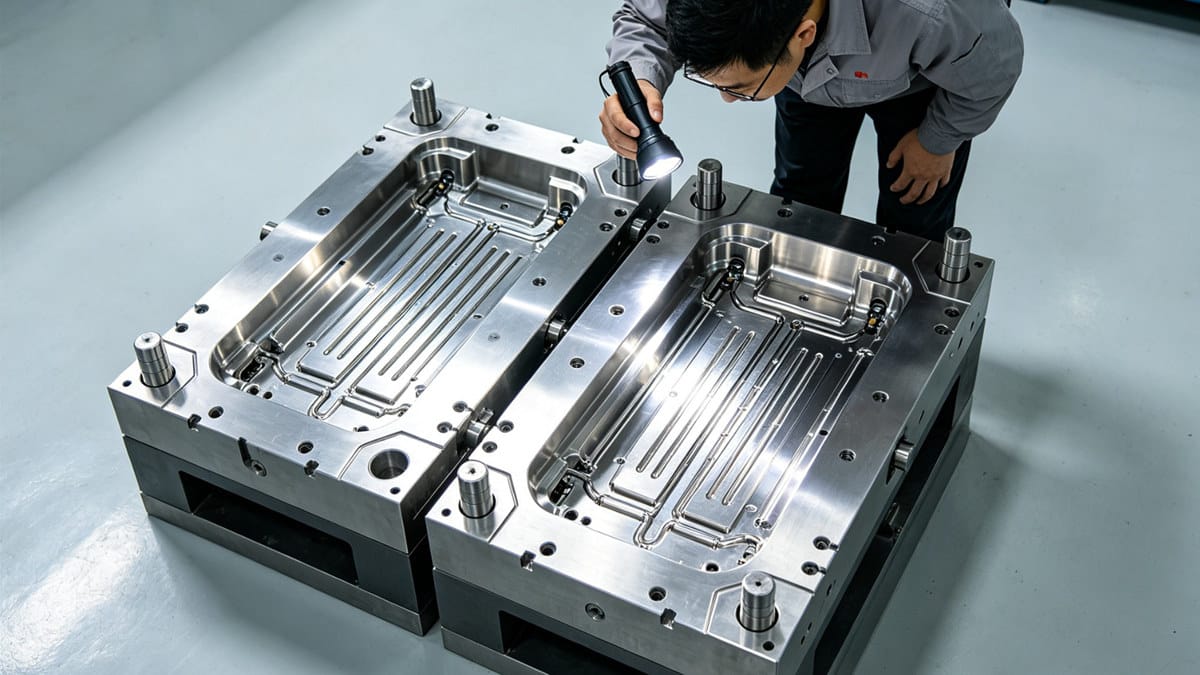
ショートショットの真犯人
プロセスエンジニアとしての経験から、ショートショットの70%以上は金型設計の悪さに起因していることを知っています。機械の温度を上げるだけでは解決しません。金型そのものを検証する必要があります。換気不良が最大の致命的な原因です。空気が逃げなければ、プラスチックも入りません。詳細については、当社の詳細ガイドをご覧ください。 射出成形金型の通気に関する問題、原因、影響、および解決策.
7つの原因を分析する
金型と機械の両方を点検する必要があります。金型の問題を機械の設定だけで解決しようとしても、失敗に終わります。問題は後々再発するでしょう。
| カテゴリ | 具体的な原因 | なぜそれが起こるのか |
|---|---|---|
| 金型設計 | 1. 換気不良 | 閉じ込められた空気がプラスチックを押し返す。 |
| 金型設計 | 2. 小さな門 | プラスチックが空洞に十分な速さで流れ込むことができない。 |
| 金型設計 | 3. 薄い壁 | 流路が狭すぎるため、プラスチックが凍結してしまう。 |
| プロセス | 4. 低圧 | 機械の押し力が足りない。 |
| プロセス | 5. 低温 | プラスチックが厚すぎて冷たすぎるため、流れない。 |
| 材料 | 6. 間違った樹脂 | 設計上、プラスチックの流動性が低すぎる。 |
| プロセス | 7. ショートショットサイズ | 機械が十分な量の材料を供給しない。 |
サプライヤーがプロセス設定しかチェックしない場合、それは手抜きです。金型全体の検査を要求しなければなりません。優れたパートナーはまず通気口をチェックします。空気が抜けなければ、プラスチックも入りません。適切な理解 プラスチック部品の肉厚設計 壁の凹凸や薄すぎることは、ショートショットの主な原因となるため、これも非常に重要です。
機械パラメータと金型設計:ショートショットを最初に修正すべき箇所は?
機械の設定を変更すればすぐに解決するように思えるかもしれません。しかし、一時的な対処では長期的な品質低下につながります。安定した生産を確保するためには、まず金型の設計を修正する必要があります。
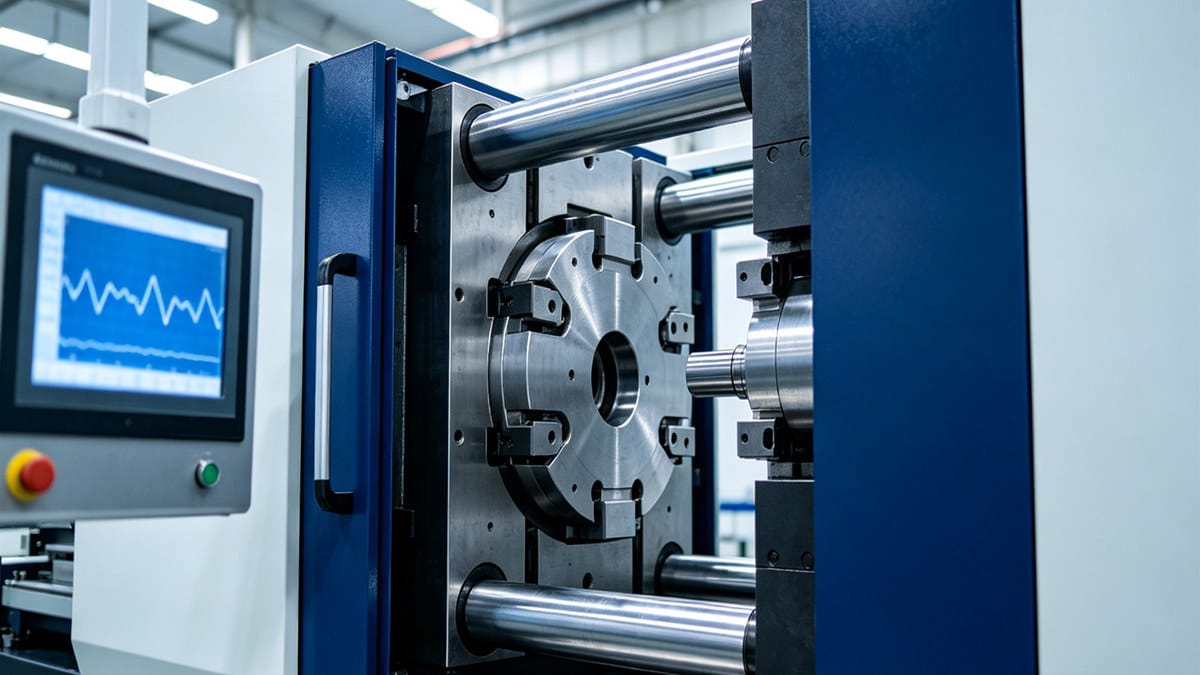
機械パラメータを変更する前に、必ず金型設計上の問題を修正してください。繰り返し発生するショートショットの70%以上は、通気不足またはゲートサイズの不適切さに起因しています。設計上の欠陥を機械調整の問題として扱うと、より深刻な品質問題が見過ごされ、大量生産に悪影響を及ぼす可能性があります。
プロセスチューニングの危険性
多くの工場作業員は、射出圧力や溶融温度を上げることでショートショットを修正しようとします。私はこのようなケースを何度も見てきました。これは悪い考えです。一時的な改善にはなるかもしれませんが、バリ、焼け跡、部品の反りといった新たな問題を引き起こします。プロセス設定を調整する必要がある場合は、必ず体系的なアプローチに従ってください。 射出成形パラメータ調整ガイド 新たな欠陥を生み出さずにこれを実現する方法を説明します。
金型設計が成功する理由
ショートショットは、根本的には金型設計の不備の症状です。これは材料の流れ管理の問題です。ベントの適切性、ゲートサイズ、および肉厚の移行を体系的に見直す必要があります。これらの要素がどのように連携して機能するかをより深く理解するには、ガイドを参照してください。 金型メーカーのための金型設計の基本88項目.
| 固定タイプ | 講じられた措置 | 長期的な結果 |
|---|---|---|
| 機械修理 | 圧力を上げる | バリが発生し、金型が摩耗する。 |
| 機械修理 | 熱を上げる | 材料を劣化させ、焦げ跡を生じさせる |
| カビ除去 | 通気口を追加する | 副作用なく充填問題を解決します |
| カビ除去 | 門を広げる | 必要圧力を下げ、充填性を向上させる |
鋼材の修正には初期費用がかかりますが、生産工程で数千ドルのコスト削減につながります。工程の微調整に頼ると、工程の許容範囲が非常に狭くなります。工場内の温度がわずかに変化するだけで、ショートショットが再発する可能性があります。鋼材は常に最初から正しく切断するようにしましょう。
高度な予防戦略:モールドフロー分析と科学的成形?
製造段階で不具合を発見しても手遅れです。金型が切削されるまで待つと、時間と費用が無駄になります。シミュレーションツールを活用して、問題を早期に予測し、未然に防ぐ必要があります。
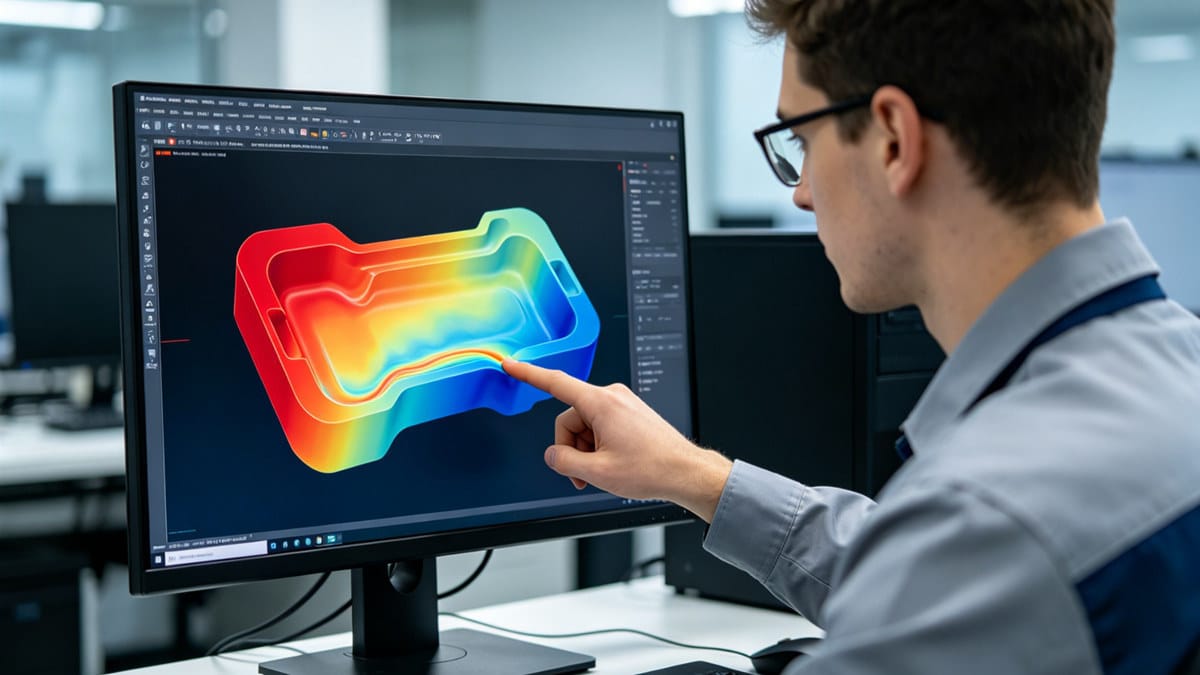
金型流動解析では、鋼材を切断する前に、ソフトウェアを使用してプラスチックが金型にどのように充填されるかをシミュレーションします。科学的成形では、機械からのデータを使用して、安定した再現性のあるプロセスを作成します。これらのツールを組み合わせることで、ショートショットを防ぎ、毎回高品質な部品を確実に製造できます。
鋼材切断前に問題点を見つける
Ideal Proでは、最初から正しい方法で物事を行うことを信条としています。非現実的な流動長さ対厚さ比は、製造性設計(DFM)段階で指摘されるべきです。金型製作を開始する前に、金型流動シミュレーションによって設計を検証する必要があります。当社の記事では、 金型流動解析2.0:AIを活用したシミュレーションとクローズドループ金型検証 最新のシミュレーション技術が、鋼材を切断する前に充填材の問題をどのように検出するかを示しています。
科学的モデリングの役割
金型が完成したら、科学的な成形方法を用います。機械の設定を推測するのではなく、センサーとデータを用いて正確な充填時間と圧力を決定します。
| 戦略 | いつ使うべきか | 主なメリット |
|---|---|---|
| DFMチェック | 部品設計段階 | 壁の厚みの悪さを早期に修正する |
| 金型流動解析 | 金型設計段階 | プラスチックが凍結したり、空気を閉じ込めたりする場所を示しています。 |
| 科学的成形 | 金型試作段階 | 安定したプロセスウィンドウを作成します |
モールドフローソフトウェアは、実際の加工条件下における樹脂の正確なレオロジー特性を示してくれます。まるで水晶玉のようなものです。ソフトウェアでショートショットが示された場合は、コンピュータモデル上でベントを追加したり、ゲートの位置を変更したりします。これにより、数週間分の手戻り作業を省くことができます。このステップは絶対に省略しないでください。
材料固有のソリューション:エンジニアリング樹脂におけるショートショットの処理方法?
厚みがあり粘着性の高いプラスチックは成形が難しい。すべてのプラスチックを同じように扱うと、部品が不良品になってしまう。高強度エンジニアリング樹脂には、それぞれ専用の成形ルールが必要だ。
PEEK、PC、ガラス繊維強化ナイロンなどのエンジニアリング樹脂は粘度が高く、流動性が低く、凝固が速い。ショートショットを防ぐには、一般的なプラスチックに比べて、ゲート径を大きくし、金型温度を高くし、射出速度を速くする必要がある。
物質の粘度が全てを変える
プラスチックの種類によって流動性は異なります。水と蜂蜜を想像してみてください。ポリプロピレンは水のように流れますが、ポリカーボネート(PC)は濃い蜂蜜のように流れます。両方に同じゲートサイズを使用すると、PCが固まってショートショットの原因となります。
ガラス充填材料の管理
私はいつもお客様にガラス繊維入り樹脂について注意喚起しています。ガラス繊維によってプラスチックが非常に硬くなるだけでなく、金型の通気孔も摩耗させてしまうからです。通気孔が詰まると空気が閉じ込められ、ショートショットが頻繁に発生します。
| 樹脂の種類 | フローチャレンジ | 最適なソリューション |
|---|---|---|
| ポリカーボネート(PC) | 高粘度で、すぐに凍結する | 金型温度を上げ、大きなゲートを使用する |
| ガラス繊維強化ナイロン | 流れが悪く、通気口が塞がれる | 通気口はこまめに清掃し、耐摩耗性鋼材を使用する。 |
| 覗き見 | 流動するには極度の熱が必要 | 高温ヒーターを使用し、高速注入を行う。 |
樹脂のレオロジー特性を理解する必要があります。これは、プラスチックが熱や圧力下でどのように挙動するかを知ることを意味します。プロジェクト中に材料を変更する場合は、金型設計を変更する必要があるかもしれません。ABS用に作られた金型では、ショートショットが発生することなくPCを成形できないことがよくあります。
サプライヤーがショートショットを回避する能力を評価するにはどうすればよいでしょうか?
質の悪いサプライヤーは、不良部品の原因を設計のせいにするでしょう。安価なサプライヤーに支払うと、後々より多くの費用がかかります。真のパートナーを見つけるには、適切な質問をすることが不可欠です。
サプライヤーを評価するには、そのエンジニアリングプロセスを確認しましょう。DFMレポートや金型流動解析を提供しているか尋ねてください。優良なサプライヤーは、代金を受け取る前に、通気口やゲート設計について説明してくれるはずです。彼らは、単に単価の安さだけでなく、金型の長期的な信頼性を重視するべきです。
適切な質問をする
Ideal Pro のミッションは「持続可能なソリューション、永続的な卓越性」です。私たちは問題を長期的に解決したいと考えています。サプライヤーを選定する際には、同じ考え方を持っているかどうかを確認する必要があります。彼らは単に CAD ファイルを受け取って鋼材を切断するだけでしょうか?それとも慎重に検討してくれるでしょうか?私たちのステップバイステップガイドでは、 中国製射出成形金型の調達 見積依頼から初回製品承認まで、サプライヤー評価プロセス全体を順を追って説明します。
注意すべき危険信号
私はいつもバイヤーに、排気システムについて尋ねるようにアドバイスしています。もしサプライヤーが排気システムに関する戦略を説明できないなら、そのサプライヤーとは取引しない方が良いでしょう。
| サプライヤーの行動 | それはどういう意味か | おすすめ |
|---|---|---|
| DFMレポートをスキップします | 彼らは設計上の欠陥を気にしない | 新しいサプライヤーを探す |
| 成形流動性を提供 | 彼らはエラーを予測し、防止したいと考えている。 | 良い兆候だ、進め。 |
| マシン設定が原因 | 彼らは金型工学に関する深い知識を欠いている。 | カビ検査を依頼する |
| 早い段階で不満を吐き出すことについて話し合う | 彼らはショートショットの根本原因を理解している | 強力なパートナー |
サプライヤーは、あくまでもガイド役として行動すべきです。壁の厚さが薄すぎる場合は、その旨を指摘してくれるはずです。また、不良な金型を作ることは拒否すべきです。ショット数が不足するような安価な金型は、何の価値もありません。短期的な売上よりも、エンジニアリングを重視するパートナーを選びましょう。
結論
ショートショット成形には、機械の微調整だけでなく、体系的な金型設計の見直しが必要です。適切な通気、ゲートサイズ、金型流動解析に重点を置くことで、持続的な品質と安定した生産を確保できます。
よくある質問
Q1:射出成形におけるショートショットとは何ですか?
Q2:ショートショットの最も一般的な原因は何ですか?
Q3:噴射圧力を上げることで、ショートショットを恒久的に解消できますか?
Q4:金型流動解析はどのようにしてショートショットを防ぐのですか?
Q5:PCやPEEKのようなエンジニアリング樹脂は、なぜショートショットを多く引き起こすのでしょうか?
Q6:仕入先がショートショットを防ぐことができるかどうかは、どうすればわかりますか?
---
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean