 日本語



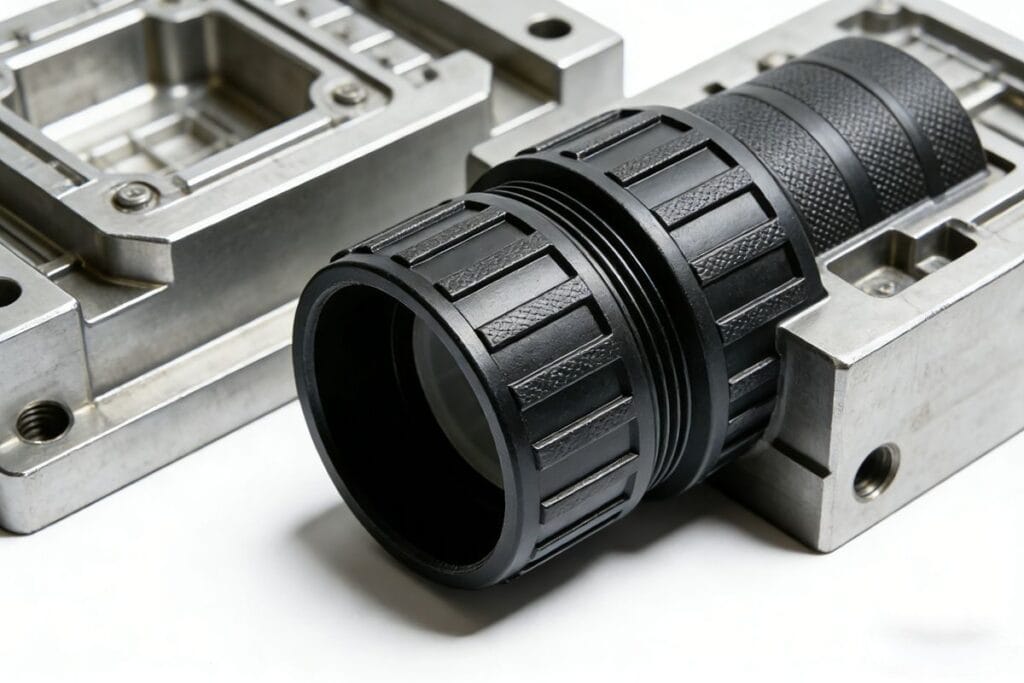
射出成形は、大量の部品を迅速かつ効率的に生産したいメーカーにとって人気の高い選択肢です。しかし、なぜ大量生産の定番方法となっているのでしょうか?
射出成形は、高速生産、安定した品質、そしてコスト効率の良さを実現できるため、大量生産に最適です。これらの特長から、大量生産を必要とする企業に広く選ばれています。
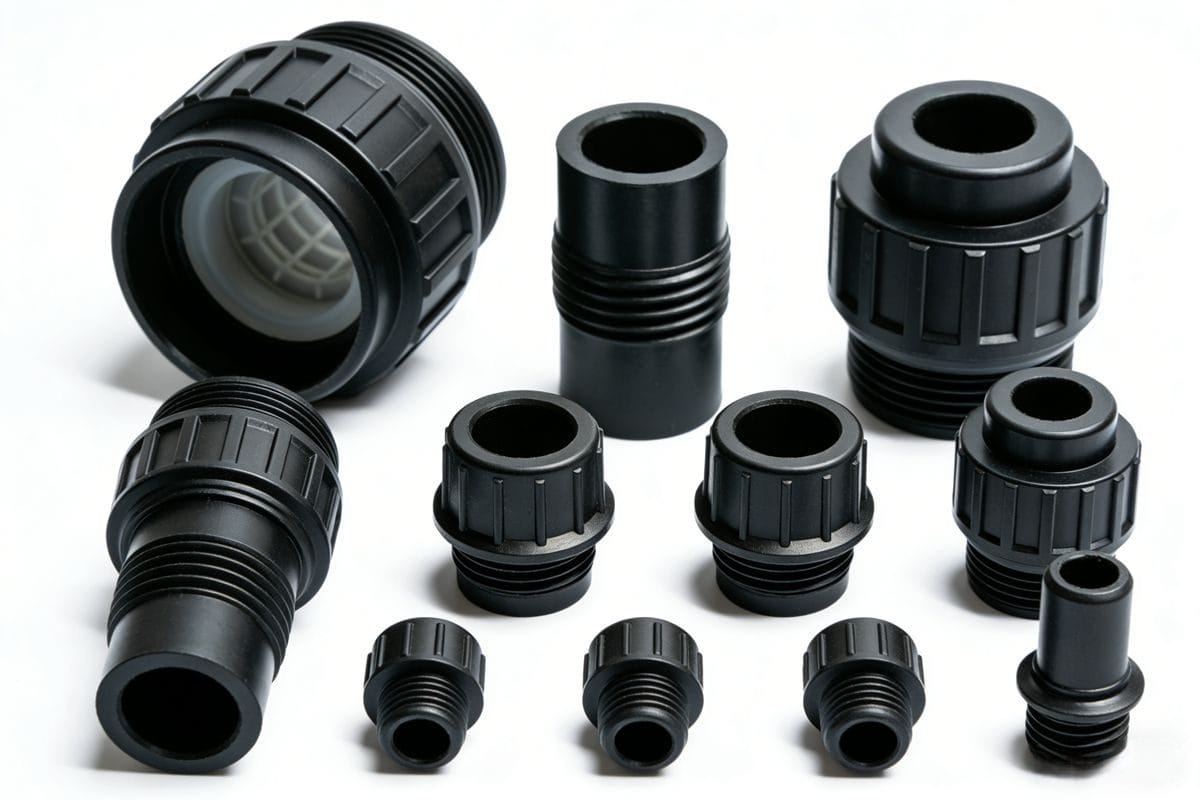
射出成形は、生産コストを抑えながら高い需要に対応するのに役立ちます。この製造方法は、各部品の品質を均一に保つことも保証します。では、どのようにしてこれらの利点を実現しているのでしょうか?そのメリットを詳しく見ていきましょう。
大量生産における射出成形の主な利点は何ですか?
射出成形は、製造業者のニーズに応える数々の利点をもたらします。特に複雑な形状やデザインの製品製造において、その効率性は比類のないものです。
このプロセスは高度に自動化されているため、サイクルタイムが短縮され、人件費も削減されます。また、耐久性の高い素材を使用しているため、製造される部品は強度と信頼性に優れています。
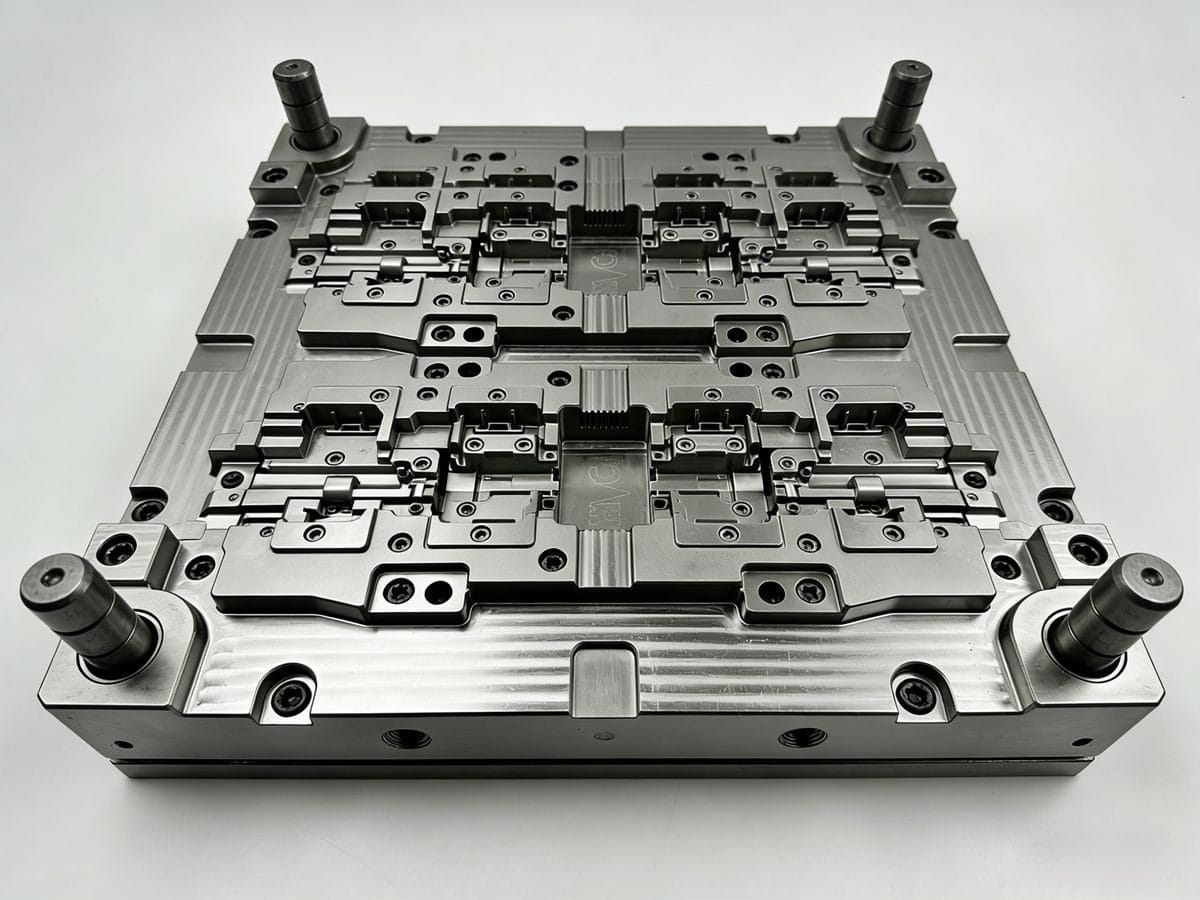
大量生産における射出成形の主な利点は以下のとおりです。
| 利点 | 説明 |
|---|---|
| 高速 | サイクルタイムが短いため、1時間あたり数千個の部品を生産できます。 |
| 一貫した品質 | 均一な部品を使用することで、欠陥が減り、製品の品質が向上します。 |
| 費用対効果 | 材料の無駄が減ることで、生産コストが削減される。 |
| 汎用性 | 幅広い形状とサイズの製造が可能。 |
| 素材オプション | 多種多様なプラスチックや素材をご用意しております。 |
これらの利点を理解すれば、射出成形が大量生産に好まれる理由がわかるでしょう。射出成形が提供する効率性と一貫性は、成功を目指すあらゆる企業にとって不可欠です。
射出成形は、大量生産においてどのように品質を保証するのでしょうか?
製造業において、品質は譲ることのできない重要な要素です。射出成形は、その精度と制御性の高さから、高品質な部品の製造に優れています。
正確な温度・圧力制御により、メーカーは厳しい公差を持つ部品を製造できます。つまり、すべての製品がばらつきなく仕様を満たすということです。
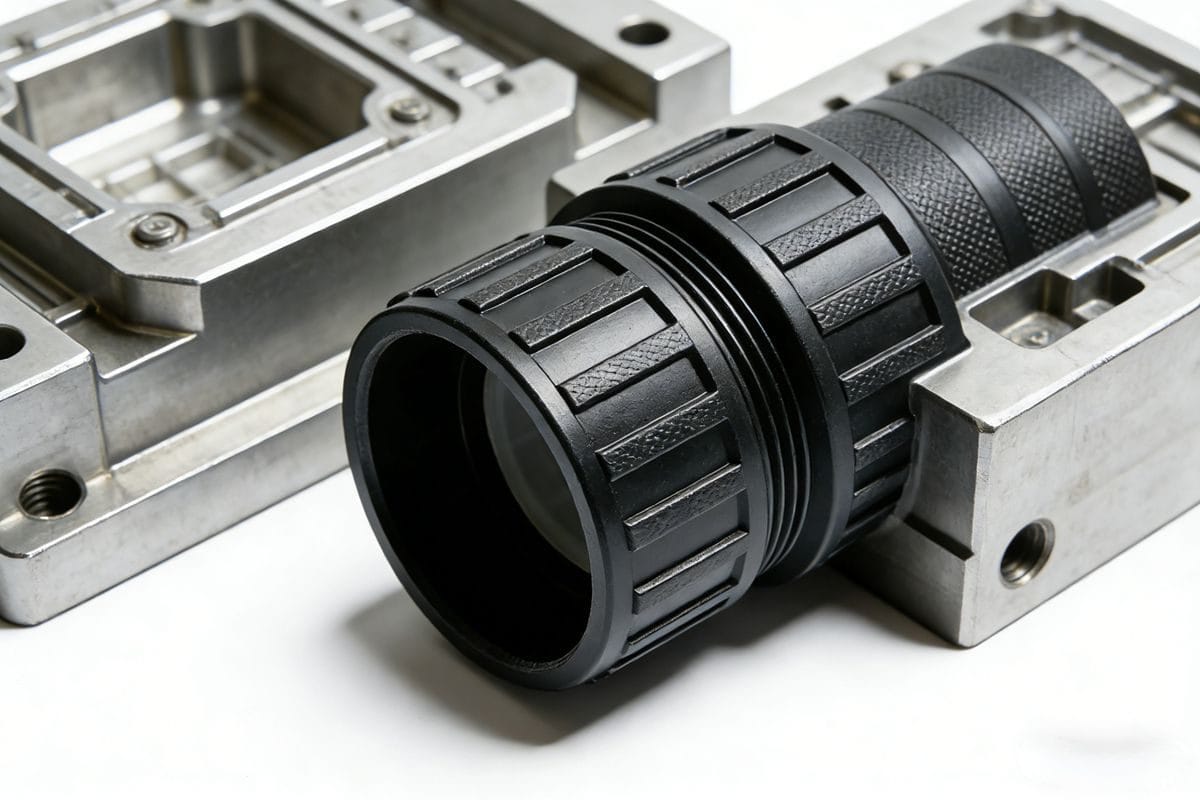
品質を確保するためには、以下の点が重要な役割を果たします。
- 金型設計適切に設計された金型は、材料の流れをスムーズにし、欠陥を低減します。
- 材料の選択適切な種類のプラスチックを選ぶことは、最終製品の耐久性と性能に影響を与える可能性があります。
- プロセス監視注入工程を継続的に監視することで、問題点を迅速に特定し、修正することができます。
これらの要因により、品質基準を満たすだけでなく、しばしばそれを上回る安定した製品生産が可能になります。企業は射出成形技術を活用することで、顧客の期待に応える製品を提供できると確信できます。
大量生産における射出成形にはどのような課題がありますか?
射出成形には多くの利点がある一方で、課題も存在する。これらの課題を理解することで、製造業者は潜在的な落とし穴を回避することができる。
大きな課題の一つは、射出成形プロセスの初期設定費用です。金型製作費用は、特に複雑な設計の場合、かなりの額になる可能性があります。
よくある課題には以下のようなものがあります。
| 課題 | インパクト |
|---|---|
| 初期費用が高い | 金型の設計と製造には費用がかかる場合がある。 |
| 設計上の制約 | 形状によっては、効率的な生産が困難な場合がある。 |
| 廃棄物 | 非効率なプロセスは、過剰なスクラップ材料の発生につながる可能性がある。 |
これらの課題を認識することで、製造業者は射出成形プロセスへの準備をより適切に行うことができます。コストと効率のバランスを見つけることが非常に重要です。
結論
射出成形は、そのスピード、品質、コスト効率の高さから、大量生産に最適な方法です。製造業者は、その利点と課題を理解することで、生産プロセスを最適化するための情報に基づいた意思決定を行うことができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean