 日本語



PVC射出成形でお困りですか?この素材の予測不可能な性質は、不良品の発生につながり、生産工程の失敗やコストの無駄を招く可能性があります。その独特な熱特性を理解することが、成功の鍵となります。
PVCには明確な融点が一つだけ存在するわけではありません。温度範囲が広く、徐々に軟化します。この加工温度範囲は狭く、分解温度に非常に近いため、射出成形を成功させ、高額な設備損傷を避けるためには、熱と圧力の精密な制御が不可欠です。
これまで多くのお客様がPVCの扱いに苦労されているのを見てきました。他の一般的な熱可塑性樹脂と同じように扱ってしまい、結果的に悲惨な事態に陥ることが少なくありません。実際、PVCには独自のルールがあります。そのルールを理解すれば、この扱いの難しい素材を、製品にとって信頼性が高く費用対効果の高いソリューションに変えることができます。しかし、ルールを無視すると、金型の破損、不良部品の発生、そして深刻な安全上の危険につながる可能性があります。それでは、PVC射出成形をマスターするために必要なことを詳しく解説していきましょう。
PVCの融点について、真実はどうなのでしょうか?軟化点なのか、それとも真の融点なのか?
機械の設定をPVCの「融点」にしても、出来上がる部品にばらつきが生じる。この材料の特性を理解する上で、何か重要なピースが欠けているような気がする。
PVCは非晶質ポリマーであるため、実際には溶融しません。代わりに、ガラス転移温度(Tg)があり、そこで軟化し始めます。その後、加工可能な範囲に入り、特定の点で溶融する結晶性プラスチックとは異なり、粘性のある成形可能な流体になります。
これを真に理解するには、氷とガラスの違いを考えてみてください。氷は結晶です。-1℃では固体のままで、1℃で完全に液体になります。明確な融点があります。PVCはガラスに似ています。加熱しても、突然液体になるわけではありません。徐々に軟化していきます。これはガラス転移温度(Tg)から始まります。硬質PVCの場合、Tgは約80~85℃です。この時点では、硬い固体から革のような素材に変化しているだけです。実際に成形するには、さらに加熱して加工温度範囲(通常160~200℃)まで加熱する必要があります。この範囲内では、注入可能な蜂蜜のような粘稠な液体になります。私のチームに新しく加わったエンジニアがこれに戸惑っていたのを覚えています。彼は単一の数値を探し続けていましたが、PVCの場合は温度範囲で考える必要があります。非晶質プラスチックと結晶質プラスチックの熱特性のより詳細な比較については、ガイドをお読みください。 一般的な熱可塑性樹脂の特性と用途.
| 財産 | 結晶性ポリマー(例:ポリプロピレン) | 非晶質ポリマー(例:PVC) |
|---|---|---|
| 構造 | 規則的な鎖状の分子構造 | ランダムで絡み合った分子構造 |
| 融解挙動 | 鋭く明確な融点(Tm) | 一定範囲で軟化する(ガラス転移温度、Tg) |
| 状態変化 | 固体から低粘度液体 | 硬い固体からゴム状、粘性のある流体まで |
| 処理 | 温度はTm以上に設定されている | 温度は狭い範囲内で管理される |
PVCの配合によって、成形時の熱挙動はどのように変化するのでしょうか?
PVCを使用しているにもかかわらず、ロットやグレードによって成形機での挙動が異なります。この厄介なばらつきは、予期せぬ遅延や高価な材料の無駄遣いを引き起こし、生産スケジュールを狂わせてしまいます。
可塑剤、熱安定剤、充填剤などの添加剤は、PVCの特性を劇的に変化させます。可塑剤を添加した軟質PVCは、硬質で可塑剤を添加していないPVC(uPVC)よりもはるかに低い温度で軟化して流動します。それぞれの配合には、固有の加工温度範囲があります。
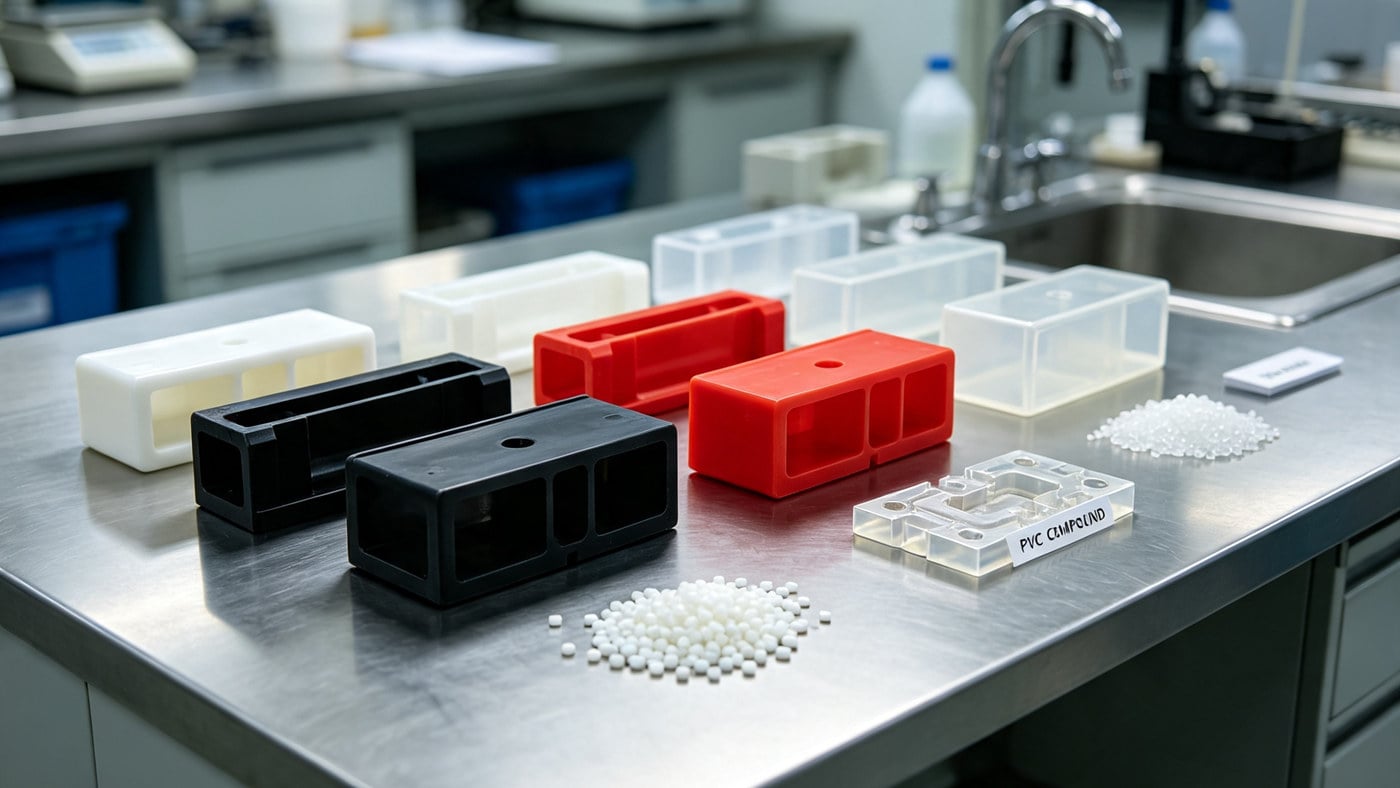
「PVC」を単一の材料のように語ることはできません。その秘密は配合にあります。当社の施設では、数十種類のカスタムPVCグレードを取り扱っており、それぞれが全く異なる特性を持っています。主な種類は、硬質PVC(uPVC)と軟質PVCの2つです。大きな違いは、可塑剤の添加です。これらの添加剤はポリマー鎖の間に入り込み、鎖の動きを自由にすることで、材料を柔軟にし、加工に必要な温度を下げます。硬質uPVCパイプは175℃前後で加工されるのに対し、軟質PVCホースは150℃という低い温度で成形できます。さらに、熱安定剤も重要です。これはPVCにとって必須です。熱安定剤は、加工温度で材料が燃えるのを防ぎます。スズ系やカルシウム亜鉛系などの異なる安定剤は、それぞれ効果のレベルが異なり、加工温度範囲をわずかに変化させます。炭酸カルシウムなどの充填剤も一般的です。これらはコストを削減できますが、材料の流れや熱伝導にも影響を与えます。使用する配合を理解することが、プロセスを正しく設定するための第一歩です。充填剤や安定剤がプラスチックの性能にどのように影響するかについて詳しく知りたい場合は、こちらの記事をご覧ください。 複合プラスチック射出成形材料.
熱分解と塩酸放出における臨界危険領域とは何ですか?
成形中に部品に黒い斑点が見られたり、刺激的な酸っぱい臭いがしたりする場合は、部品、金型、機械に損傷を与える深刻な問題の明確な兆候です。
これはPVCの熱分解です。200℃を超える高温、または長時間加熱されると、PVCは分解して腐食性の塩酸(HCl)ガスを放出します。このガスは鋼製の金型や機械部品を侵食し、永久的な損傷を与え、有毒ガスを発生させます。
PVC成形の第一のルールは、燃やさないことです。ほとんどの硬質PVC配合物の危険温度帯は200℃を少し超えたあたりから始まります。この温度を超えたり、材料を「安全な」温度で長時間保持したりすると、脱塩化水素と呼ばれる化学反応が始まります。ポリマー鎖が分解し始め、塩酸ガスが発生します。これは悪夢のようなシナリオです。まず、ガスは非常に腐食性が高いです。以前、機械オペレーターが温度を高く設定しすぎたために、新品の高価な金型が1日でダメになったのを見たことがあります。HClガスが研磨された鋼の表面を腐食し、金型は大規模な修理に出さなければなりませんでした。次に、分解は自己触媒的であり、放出された酸がさらに多くのPVCの分解を加速させ、暴走反応を引き起こします。3つ目に、ガスは有毒で、作業員にとって深刻な健康被害となります。最後に、製造された部品は脆く、変色し、完全に使い物にならなくなります。これが、正確な温度制御と熱安定剤の使用が単なる推奨事項ではない理由です。これらは絶対的な要件です。熱劣化は多くの典型的な成形不良を引き起こします。すべての根本原因と対策を以下にまとめました。 プラスチック射出成形における黒点や不純物の分析と解決策.
PVCの射出成形パラメータを最適化するにはどうすればよいでしょうか?
PVCの適切なパラメータ設定は、まるで当てずっぽうのゲームのようだ。設定を誤ると、数々の不具合が発生し、生産スケジュール全体が遅延し、コストも上昇してしまう。
PVC成形を最適化するには、160~175℃程度の低温から開始する温度プロファイルを使用してください。せん断焼けを防ぐため、射出速度は中程度に設定し、安定した溶融状態を維持するために十分な背圧(5~10MPa)を維持してください。最も重要なのは、バレル内での滞留時間をできるだけ短くすることです。
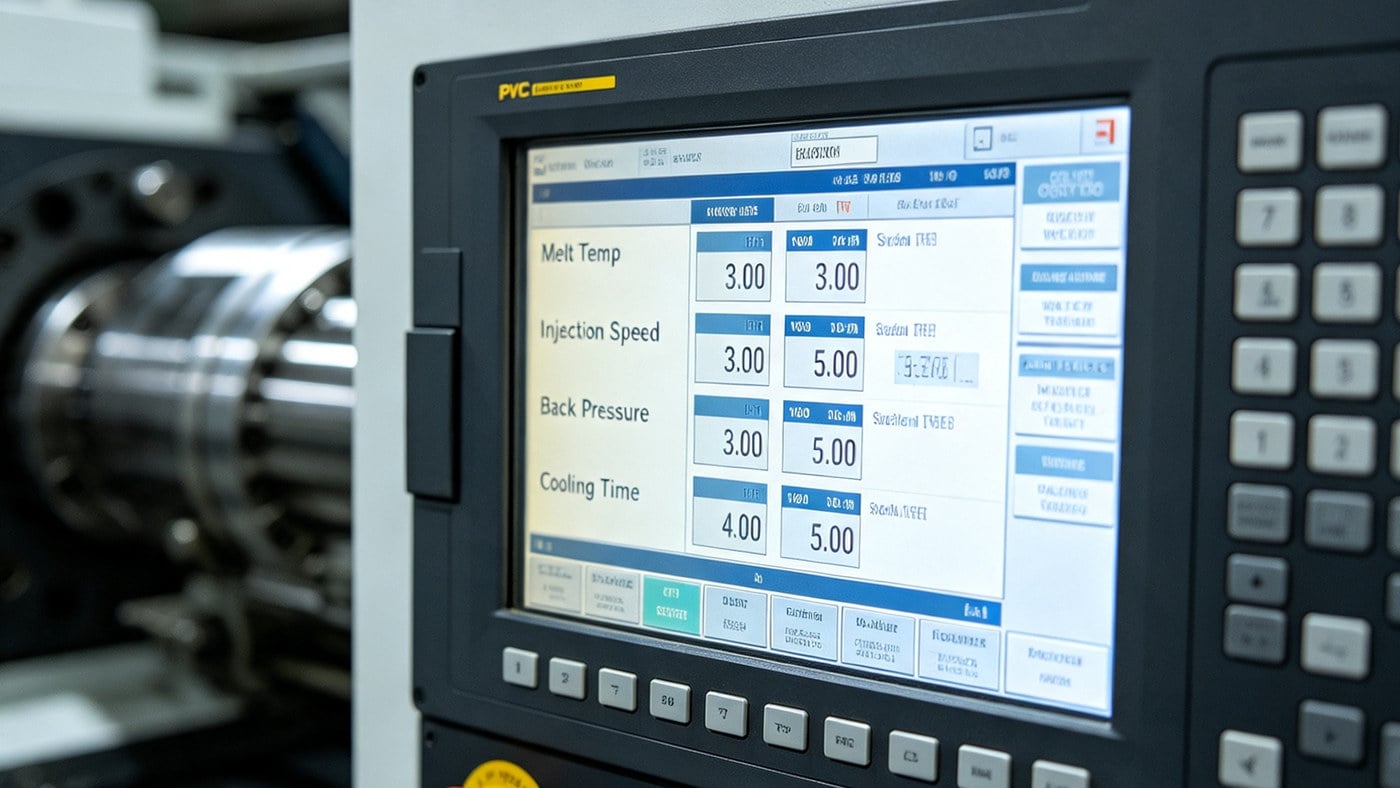
PVC成形機の設定を適切に行うには、バランス感覚が重要です。金型に材料を充填するのに十分な熱と圧力が必要ですが、劣化を引き起こすほど過剰に熱や圧力をかけてはいけません。Ideal Proでは、以下の主要なパラメータに重点を置いています。
- 融点: これは最も重要なパラメータです。他のプラスチックでは温度範囲が広い場合もありますが、PVCの場合は許容範囲が狭くなります。通常は、背面からノズルに向かって、165℃ - 170℃ - 175℃ - 175℃(背面からノズル)のように、温度プロファイルを一定またはわずかに上昇させることから始めます。決して「前面から加熱」しないでください。
- 噴射速度: 速度が速すぎると過剰なせん断熱が発生し、PVCが焼けてしまう可能性があります。逆に速度が遅すぎると、金型がいっぱいになる前にゲート内で材料が固まってしまうことがあります。そのため、常に低速から中速で開始し、慎重に速度を調整していきます。
- 背圧: 適度な背圧(5~10MPa程度)は好ましい。これにより、溶融物の均一性と気泡の混入を防ぐことができる。しかし、背圧が高すぎるとせん断加熱と滞留時間が増加し、劣化のリスクが高まる。
- 滞在時間: これは、PVC材料が加熱バレル内に滞在する合計時間です。PVCの場合、時間は短いほど良いです。材料がバレル内に滞在する時間が数サイクル以内になるように、射出量を調整することを目指しています。何らかの理由で機械が一時停止する必要がある場合は、バレルを直ちにパージする必要があります。PVCを含むすべてのプラスチックに適用できる汎用的なパラメータ調整ロジックについては、完全ガイドをご覧ください。 射出成形パラメータ調整ガイド.
PVC成形における金型および機械設計上の重要な考慮事項は何ですか?
PVC加工後、貴社の標準金型や機械に腐食の兆候が見られます。この予期せぬ高額なメンテナンスは、大幅な操業停止時間を招き、生産計画全体に支障をきたします。
PVC成形には、耐腐食性材料を使用する必要があります。つまり、金型にはS136や420SSなどのステンレス鋼を使用する必要があります。機械には、クロムメッキまたは特殊合金製のスクリューとバレルが必須です。金型の適切な通気も非常に重要です。
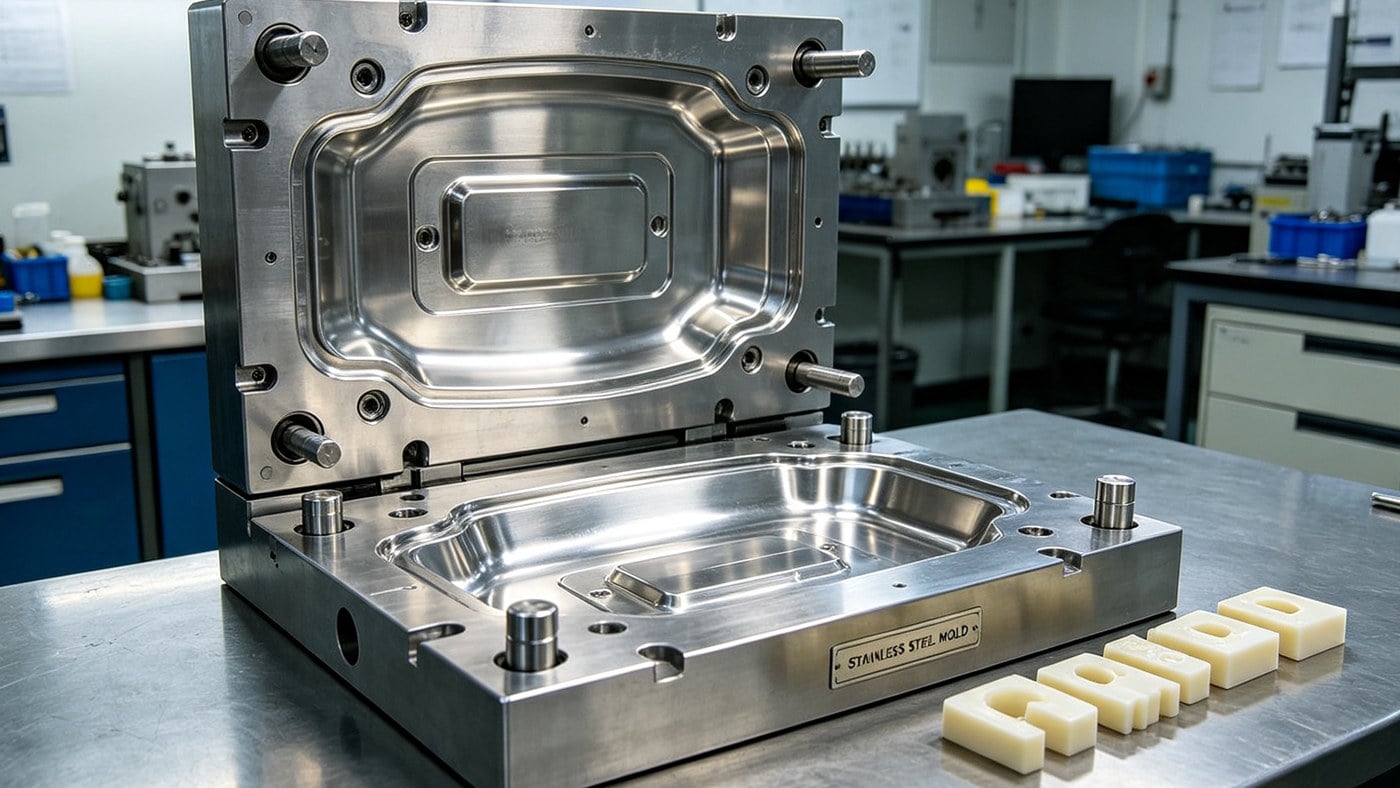
標準的な設備では、PVCを安全かつ確実に加工することはできません。これは他社が犯した高額な損失につながるミスです。PVCという素材自体が、機械と金型設計の両方において特別な配慮を必要とします。
機械設計
ネジとバレルは常に高温のPVCに接触しているため、塩酸による腐食を受けやすい。
- ネジとバレル: 最低限必要なのは、高耐久性クロムメッキを施した焼き入れネジです。大量生産の場合は、バイメタルバレルと特殊ステンレス鋼合金製のネジの使用をお勧めします。標準的な窒化処理ネジはすぐに破損してしまいます。
- ねじの形状: せん断加熱を最小限に抑えるためには、圧縮比を低くする(約2:1)ことが望ましい。
- ノズル: 材料が滞留して劣化する「デッドスポット」を防ぐには、オープンタイプのノズルが最適な場合が多い。
金型設計
カビは重要な投資であり、それを保護することは最優先事項である。
- 金型材料: P20のような一般的な工具鋼は絶対に使用しないでください。腐食の原因となります。当社では、特注のPVC金型にはすべて、S136や420SSなどの高クロムステンレス鋼のみを使用しています。
- 愚痴をこぼす: 閉じ込められた空気やガスは、PVC成形にとって大敵です。当社では、パーティングラインに十分な通気口を設け、通気ピンも設置することで、ガスを逃がし、焦げ付きを防ぎ、完全な充填を保証します。
- ランナー&ゲート: せん断力を低減するために、当社では全円形のランナーと滑らかで半径の大きいゲートを使用しています。これにより、材料が過剰な摩擦熱を発生させることなく、キャビティ内にスムーズに流れ込むことができます。
一般的なPVC射出成形不良のトラブルシューティング方法を教えてください。
PVC成形時には、焦げ付き、気泡、脆い部品など、常に厄介な欠陥に悩まされます。これらの問題は材料と時間の無駄につながり、高品質な製品を予定通りに納品することを不可能にします。
PVCの欠陥をトラブルシューティングするには、熱と滞留時間に注目してください。焦げ付きや黒い筋がある場合は、バレル温度または射出速度を下げてください。気泡がある場合は、材料を乾燥させるか、金型の通気を改善してください。脆い部品がある場合は、溶融温度またはサイクル時間を下げて劣化を確認してください。
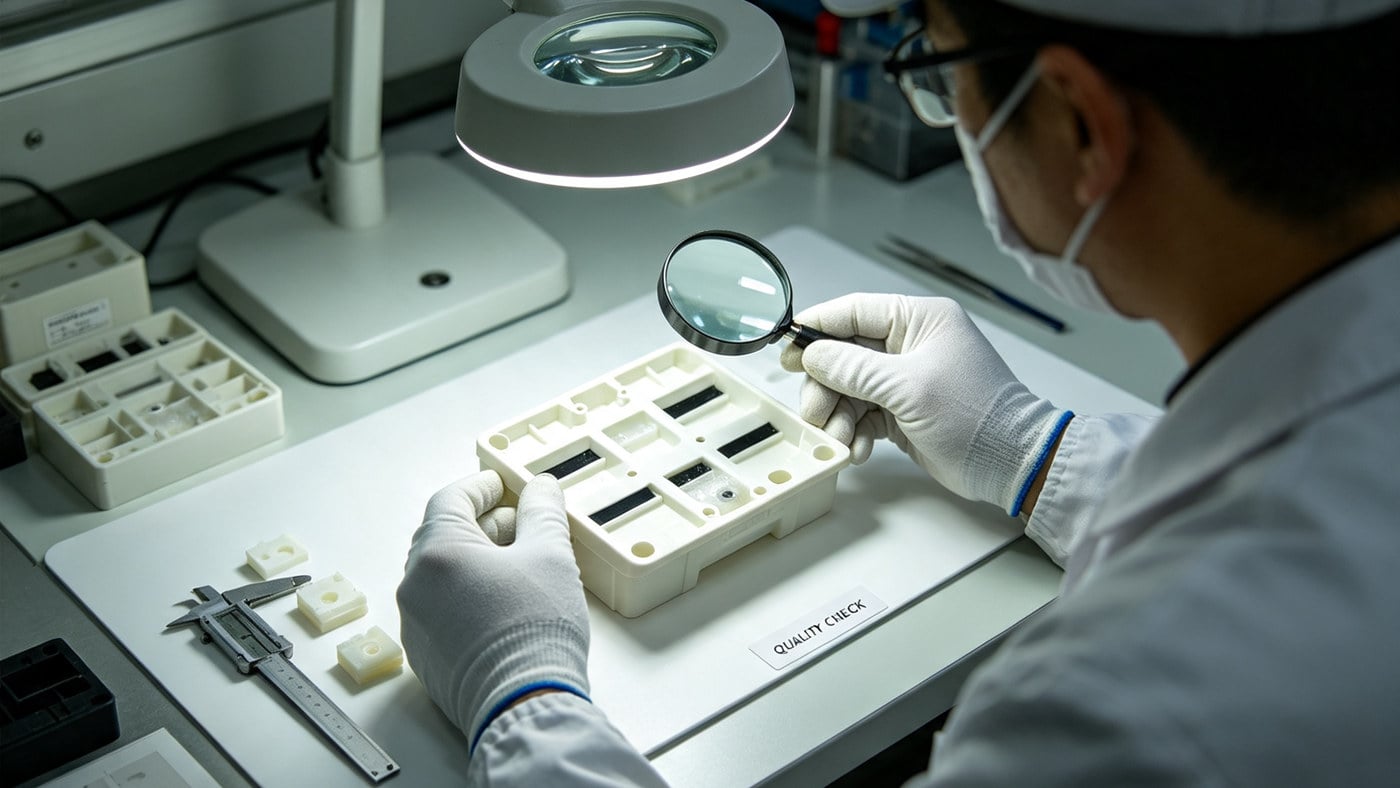
PVCのトラブルシューティングは論理的なプロセスです。ほとんどすべての不具合は、温度、時間、または圧力の問題に起因します。私はチームに、まず劣化の兆候を確認するように指示しています。黒い斑点はその兆候です。もし黒い斑点が見られたら、加熱温度が高すぎるか、滞留時間が長すぎるということです。すぐに作業を中止し、温度を下げてください。以下は、よくある問題を診断するために私たちが使用している簡単なガイドです。
| 欠陥 | 一般的な原因 | 解決策 |
|---|---|---|
| 黒い筋/焦げ跡 | 1. 融点が高すぎる。<br>2. 過剰なせん断熱。<br>3. 樽内の材質劣化。 | 1. 樽の温度を下げる。<br>2. 噴射速度と背圧を下げる。<br>3. バレル内をパージする。滞留時間を短縮する。 |
| 銀色の筋/泡 | 1. 材料中の水分。<br>2. 金型内に閉じ込められた空気/ガス。 | 1. 成形前にPVC顆粒を十分に乾燥させてください。<br>2. 金型の通気を改善する。射出速度を落とす。 |
| 脆い部分 | 1. 熱分解。<br>2. 材料の溶融が不十分。 | 1. 溶融温度と滞留時間を低くする。<br>2. 溶融温度または背圧をわずかに上げる。 |
| ショートショット(不完全なフィル) | 1. 融点が低すぎる。<br>2. 噴射圧力/速度が不十分。<br>3. カビの換気不良(ガス溜まり)。 | 1. 溶融温度または成形温度をわずかに上げる。<br>2. 噴射圧力または噴射速度を上げる。<br>3. 金型通気口を点検し、清掃する。 |
| フラッシュ(物質の漏洩) | 1. クランプのトン数が低すぎる。<br>2. 噴射圧力が高すぎる。 | 1. 機械のクランプ力を上げる。<br>2. 射出圧力と充填圧力を下げる。 |
PVC射出成形に関するよくある質問(FAQ)
PVCは射出成形できますか? はい、PVCは射出成形が可能ですが、特殊な設備と精密な工程管理が必要です。一般的な熱可塑性樹脂とは異なり、PVCは加工温度範囲が狭く、過熱すると腐食性ガスを放出します。そのため、成形を成功させるには、耐腐食性の金型(ステンレス鋼)、特殊なねじ、そして熱劣化を防ぐための厳格な温度管理が不可欠です。
PVCは何度で有毒ガスを放出しますか? PVCは、温度が約 200°C (392°F). However, degradation can start at lower temperatures if the material remains in the barrel for too long (excessive residence time). This gas is toxic to humans and highly corrosive to steel molds and machinery, making precise temperature management critical.
PVCの融点とガラス転移温度の違いは何ですか? PVCは非晶質ポリマーであるため、結晶性プラスチックのような明確な融点を持たない。 ガラス転移温度(Tg) その周り 80–85°C硬くてガラス状の状態から、より柔らかいゴム状の状態に変化する。射出成形の場合、PVCはさらに加熱して粘性流動状態にする必要があり、通常は 160°C and 200°C成形可能になる。
なぜ私のPVC射出成形機のネジは腐食し続けるのでしょうか? ネジの腐食は通常、 塩化水素(HCl)ガスこれは、過度の熱や長時間の滞留によってPVCが劣化する際に放出される酸です。標準的なねじはこの酸に耐えるようには設計されていません。これを防ぐには、メーカーはクロムメッキまたはバイメタル製のねじとバレルを使用し、ガス発生を最小限に抑えるために加工温度を安全な範囲内に保つ必要があります。
射出成形前にPVCペレットを乾燥させる必要がありますか? 硬質PVCはナイロンやPETなどの素材に比べて湿気に弱いですが、それでも素材が乾燥していることを確認するのが賢明です。湿気は 銀色の筋(広がり) または最終部分に気泡(空隙)が生じる。PVC化合物に吸湿性添加剤または充填剤が含まれている場合、約 80℃で2~3時間 表面品質を確保するために、しばしば推奨される。
結論
PVCの成形には、高い精度と素材への敬意が求められます。成功の鍵は、狭い加工温度範囲を適切に管理し、耐腐食性の設備を使用し、常に熱劣化の防止を最優先に考えることです。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean