 日本語



はじめに:欠陥の理解
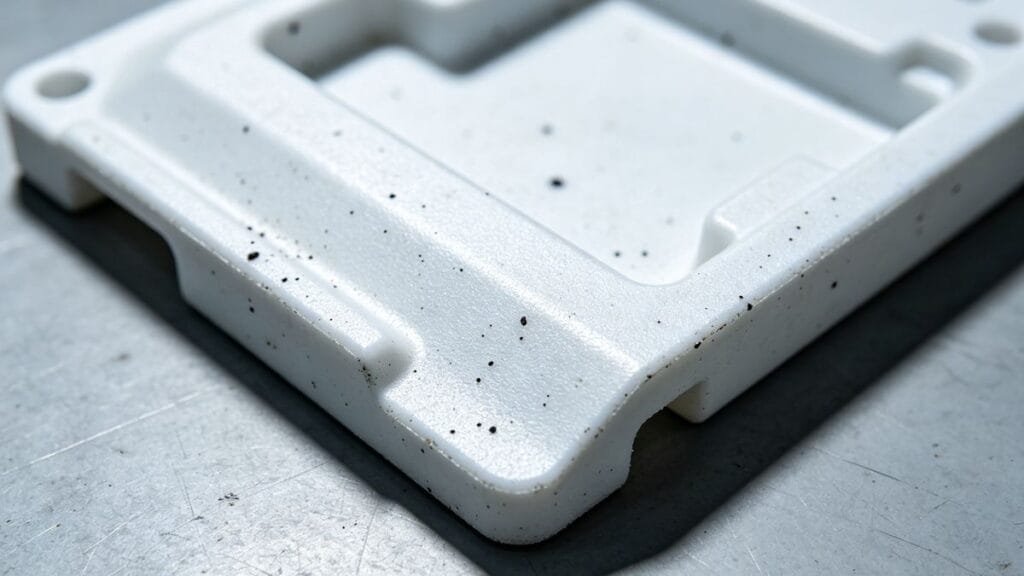
黒点や不純物は、スクラップ率に影響を与える最も重要な要因の一つです。 プラスチック射出成形[^1]. These defects primarily ruin the aesthetic quality of the product, leading to rejection.
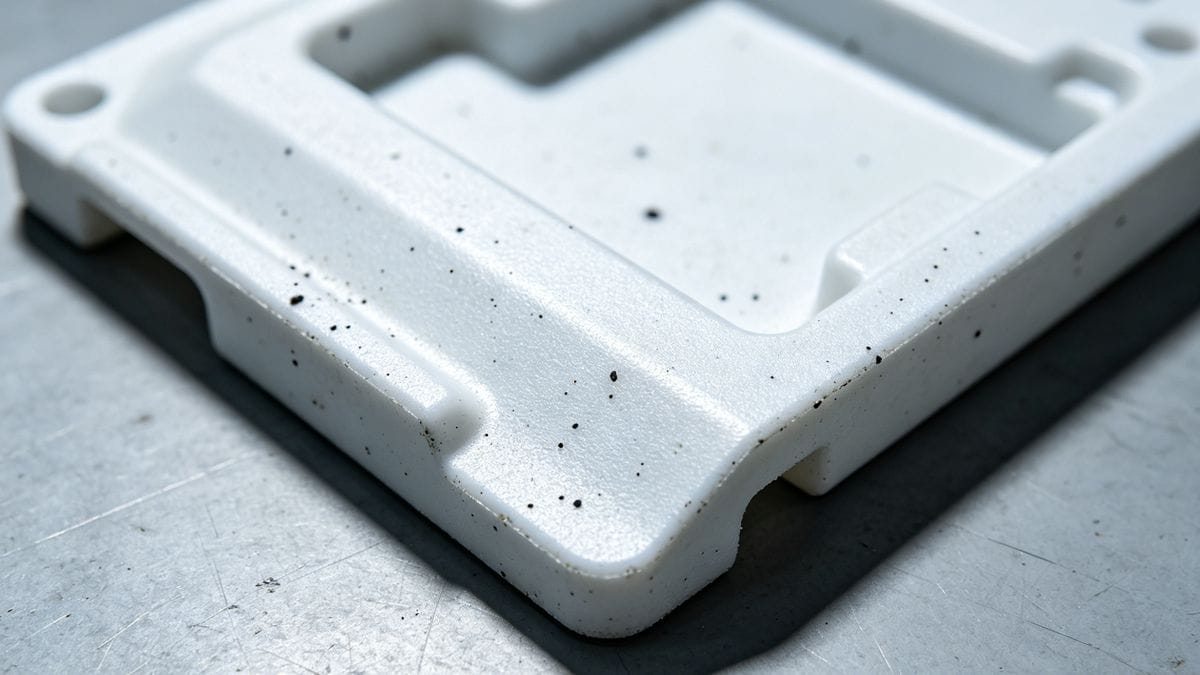
通常、これらの欠陥は、小さく、濃い茶色で、光を反射しない粒子として現れます。より大きな不純物は、粉砕すると層状で、もろく、多孔質に見えることがあります。この問題を解決するには、まずそれらの分布を理解する必要があります。
- ランダム分布: 部分全体にいくつかの斑点が散在しています( 成形前の汚染[^2]).
- 地域別配布: 中には特定の箇所や表面にのみ現れるものもある(成形工程における問題を示している)。
> 重要な洞察: 部品の奥深くに不純物が存在していた 前に 成形。表面にのみ見られる不純物は、おそらく混入したものである。 その間 成形。
パート1:根本原因分析
原因を分類すると 黒い斑点[^3] into two main phases: プレモールディング そして 成形中.
1. 成形前の原因(材料と取り扱い)
これらの欠陥は、プラスチックが金型キャビティに入る前から発生している。
- 原材料に関する問題: 不純物は、不衛生な加工、不純物を含むペレット化、あるいは相性の悪い材料との混合(例えば、低融点樹脂に高融点粒子を混合するなど)といった製造工程に起因する可能性がある。
- 汚染: 包装、輸送、保管の過程で、異物が樹脂に混入することがあります。袋を開封した直後にペレットの表面に異物が付着している場合は、これが原因です。
- リサイクル素材: 粉塵、金属片、または劣化粒子を含む粉砕スクラップ(再生材)を使用することが、よくある原因です。
- 炭化: 1~2mmの大きな黒い斑点は、多くの場合、炭化した物質の塊です。これは、プラスチックが「デッドスポット」(スクリューの先端やノズルなど)に長時間閉じ込められ、過熱、劣化し、最終的に溶融流に混入することで発生します。
- 添加剤の劣化: 帯電防止剤や着色剤などの添加剤は、基材樹脂よりも化学的に活性が高い場合があります。そのため、基材樹脂が安定した温度でも、添加剤が分解して黒く変色することがあります。
2. 成形時の原因(機械と金型)
これらの欠陥は、製造工程中に設備または環境によって発生する。
- 金型摩耗: 金型鋼の品質が悪いと、パーティングラインや摺動面から鉄粉が剥がれ落ちることがあります。粗いエジェクタピンや摺動ブロックも金属粉を発生させる可能性があります。
- 潤滑と錆: 摺動ブロック内部の錆や汚れたグリースが製品に飛び散ることがあります。同様に、油や水がキャビティ表面に飛び散ると、表面欠陥の原因となることがあります。
- 環境中の粉塵: 工場内の空気中の粉塵や浮遊粒子は、適切に覆われていない場合、開口部のある金型やホッパーに沈殿する可能性がある。
パート2:診断と解決策
黒点の種類を特定することで、修理方法を判断するのに役立ちます。
| 欠陥特性 | 考えられる原因 | 推奨される解決策 |
|---|---|---|
| 地域全体に散在 (deep & surface) | 成形前の汚染または炭化 | 原材料の供給元を確認する。スクリューとバレルを清掃する。デッドスポットがないか確認する。 |
| 表面のみ (localized) | カビの問題または環境 | 金型表面を清掃する。錆や油分がないか確認する。ホッパーを覆う。作業場の清潔さを向上させる。 |
| 大きな斑点 (0.5 - 1mm) | 炭化物 | 溶融温度を下げる。滞留時間を短縮する。ノズルを清掃し、焦げ付きがないか確認する。 |
| 斑点の密度が高い 切り替え後 | 不完全なパージ | 洗浄中は背圧を上げ、複数回のパージサイクルを実行してください。 |
炭化処理(「焼却」材料)のためのソリューション
炭化は、過度の熱や物質の停滞が原因であることが多い。
- 温度制御: 表示されている温度が実際の溶融温度と一致していることを確認してください。設定温度が正常であっても、背圧が高い場合やサイクル時間が長い場合は、実際の発熱量が増加する可能性があります。
- デッドスポットをなくす: ノズル、ネジの先端、流路を点検してください。プラスチックが滞留する可能性のある箇所は、最終的に燃焼して黒い斑点が発生します。
- 承認状況を確認してください。 ネジとバレル間の隙間が大きすぎると、異物が挟まり込み、時間の経過とともに劣化する可能性がある。
金型および機械的な問題に対する解決策
- メンテナンス: スライドブロック、エジェクタピン、コアを定期的に点検してください。焼き付きや焼けなどの兆候が見られる場合は、直ちに修理してください。
- 潤滑: 摺動部に適切な潤滑剤を塗布することで摩擦を低減できますが、余分なグリースがキャビティ内に入らないように注意してください。
- 速度制御: 摩擦と摩耗を最小限に抑えるため、金型の開閉速度とスライダーの移動速度を遅くしてください。
- クリーニング: 水路やスライダー内部の錆やゴミを取り除いてください。水漏れを防ぐため、給水ノズルをしっかりと締めてください。
パート3:清掃プロセス
材料や色を変更する場合、または黒い斑点が現れた場合は、射出ユニットを徹底的に洗浄(パージ)する必要があります。
- 方法: 「エアシューティング」(型を使わないパージ)を実行します。プラスチックを溶かし、空中に射出し、これを繰り返します。
- 技術: 頑固な炭化堆積物には、高い背圧を使用してください。これにより、溶融金属とスクリュー間のせん断力が増大し、バレル壁面を効果的に洗浄できます。
- ゴール: 除去された物質が完全にきれいになり、黒い斑点がなくなるまで続けます。
> プロのアドバイス 原材料自体に問題があると思われる場合は、「新品材料テスト」を実施してください。新品のきれいな樹脂を使ってサイクルを実行してください。黒い斑点が消えた場合は、問題は材料または再生材にあったと考えられます。斑点が残る場合は、機械または金型に問題がある可能性が高いです。
[^1]: Explore this resource to discover essential practices that enhance quality and reduce defects in plastic injection molding. [^2]: Learning about pre-molding contamination can help identify and eliminate sources of defects. [^3]: Understanding the causes of black spots can help improve product quality and reduce scrap rates.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean