 日本語



PSU射出成形をマスターする:包括的な加工ガイド
ポリサルホン(PSU、PSFとも呼ばれる)は、高温・高強度の熱可塑性エンジニアリングプラスチックです。高い機械的強度、優れた電気絶縁性、高い熱変形温度、良好な耐薬品性で知られています。特に、優れた耐熱老化性、耐クリープ性、寸法安定性を示します。
代表的な用途
PSUは、電子機器、食品・日用品、自動車、航空宇宙、医療、一般産業など、さまざまな分野で幅広く使用されています。
- エレクトロニクス: コンタクタ、コネクタ、トランス絶縁部品、SCRコンデンサ、絶縁ブッシング、コイルボビン、端子、プリント基板、ブッシング、カバー、テレビシステム部品、コンデンサフィルム、ブラシホルダー、アルカリ電池ボックス。
- 航空宇宙および自動車: 保護カバーアセンブリ、電気ギア、バッテリーカバー、航空機の内外装部品、および宇宙船の保護シールド。
- 消費財: カメラのバッフル、照明部品、センサー。
- 食品と医療: スチームトレイ、コーヒーサーバー、電子レンジ調理器、ミルク容器、搾乳機部品、飲料ディスペンサーなどのガラスやステンレス鋼の代替品として使用されています。医療分野では、手術用トレイ、噴霧器、加湿器、歯科用器具、流量制御装置、実験機器などに使用されています。
- 化学工業: ポンプカバー、タワー保護層、耐酸性ノズル、パイプ、バルブ容器。
射出成形プロセスの特性
理解する PSUのレオロジー特性[^1] is crucial for successful molding.
- 非晶質ポリマー: PSUには明確な融点はありません。ガラス転移温度(Tg)は約190℃です。成形温度は一般的に280℃を超えます。完成品は透明です。
- 粘度感度: ポリカーボネート(PC)と同様に、PSUの溶融物はニュートン流体のように振る舞います。粘度は温度に非常に敏感です。溶融温度が330℃を超えると、30℃上昇するごとに粘度が50%低下します。
- 流れと応力: 温度変化に敏感であるにもかかわらず、粘度は高く、流動性が悪い。溶融物は急速に冷却され、分子鎖が剛直であるため、内部応力を除去することが困難である。
- 湿気に対する感受性: PSUは親水性基を持たず、平衡吸湿率も低い(0.6%)ものの、成形時の微量の水分でも、高温とせん断力によって溶融劣化を引き起こす可能性がある。 乾燥は必須です。
- せん断感度: 過剰な射出速度は溶融割れを引き起こし、充填速度を制限し、金型への充填を困難にする可能性がある。
機械および設備の要件
PSUを効率的に処理するには、その高い粘度と温度要件に対応できる特定の機械構成が推奨されます。
ネジとバレルの仕様:
| 成分 | 要件 | 詳細 |
|---|---|---|
| ネジ式 | シングルフライト、フルスレッド | 一定のピッチ、低圧縮比。 |
| L/D比 | 14:1 to 20:1 | 適切な溶解性と均一性を確保します。 |
| スピードコントロール | 可変速ドライブ | ねじへの負荷を軽減するために必要です。回転速度:15~45rpm(無段階速度調整)。 |
| 温度管理 | 高精度 | 400℃までの温度で安定している必要がある。 |
| ノズル | 拡張タイプ | 独立した加熱制御機能が必要です。開口部は5mm以上(高粘度のため、液だれしないよう)。 |
製品および金型設計
電源ユニットの設計には、流量制限と熱特性を考慮する必要があります。
壁厚と形状
- 最小厚さ: 流れが悪いため(流路長/厚さ比約80)、壁厚は1.5mm以上(理想的には2mm以上)にする必要があります。
- コーナー: 電源ユニットは切り欠きに敏感です。応力集中を防ぐため、直角または鋭角部分にはすべてフィレット(円弧状の接合部)を使用してください。
- 収縮率: 収縮率は0.4%~0.8%で安定している。収縮率は流動方向と横方向の両方で一定である。
- ドラフト角度: 推奨再生速度は1:50です。
金型レイアウト
- 表面仕上げ: 光沢仕上げを得るには、キャビティ表面の粗さはRa 0.4以下である必要がある。
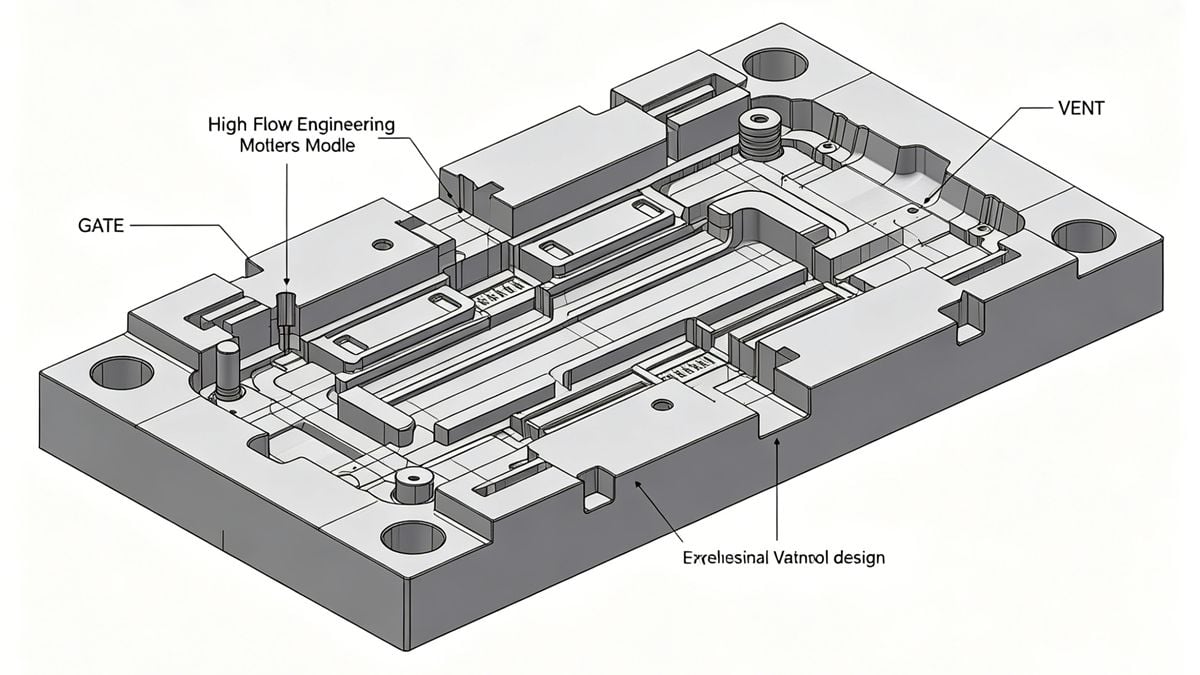
- ランナー: メインスプルーは短く太く(直径は部品厚さの1/2以上)、3°~5°のテーパーをつけること。サブランナーは円形または台形とし、曲げは避けること。
- ゲイツ: サイズはできるだけ大きくしてください。ランド長(直線部分)は短く(0.5~1.0mm)してください。ゲートは肉厚の部分に設けてください。
- コールドスラグウェル: ランナーの最後に必ず必要となる。
- 愚痴をこぼす: 高速射出を必要とする薄肉部品にとって非常に重要です。ベントの深さは0.08mm以下に制御する必要があります。
- 金型温度[^2]: 流動性を向上させるには、金型温度を高くする必要があります。理想的には140℃以上(最低120℃)が望ましいです。
処理パラメータ
これらのパラメータを最適化することが、劣化や溶融破壊などの欠陥を防ぐ鍵となります。
乾燥工程
- 温風循環: 120~140℃で4~6時間。ベッドの厚さ:20mm。
- 真空乾燥/乾燥剤乾燥: 130°C for 0.5–1.0 hours.
温度設定
- 樽の温度:
- **薄肉(300℃(特定のグレードでは最大320℃または350℃))。
- 厚肉(5mm以上): 280–300°C.
- ️警告: 360℃を超えると目に見える分解が始まります。400℃を超えないようにしてください。
圧力と速度
- 噴射圧力[^3]: 流動性が悪いため、高圧が必要となる。一般的には100MPa以上、場合によっては140MPaまで必要となる。これにより密度が増加し、収縮が抑制される。
- 噴射速度: 一般的に 低~中. High speeds cause melt fracture. Exception: Thin walls (~2mm) may require higher speeds to fill before freezing.
- ねじ速度: 溶融粘度が高いため、低速(15~45rpm)での回転を推奨します。
サイクルと後処理
- 金型温度:
- Wall 2–5mm: 100–120°C.
- 劣化を防ぐため、壁厚が5mm以上、または温度が320℃を超えることは避けるべきです。
[^1]: Understanding rheological properties is crucial for optimizing PSU processing and product quality. [^2]: Explore the significance of mold temperature in achieving optimal flow and product quality. [^3]: Discover how injection pressure influences the quality and characteristics of molded thermoplastic products.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean