 日本語



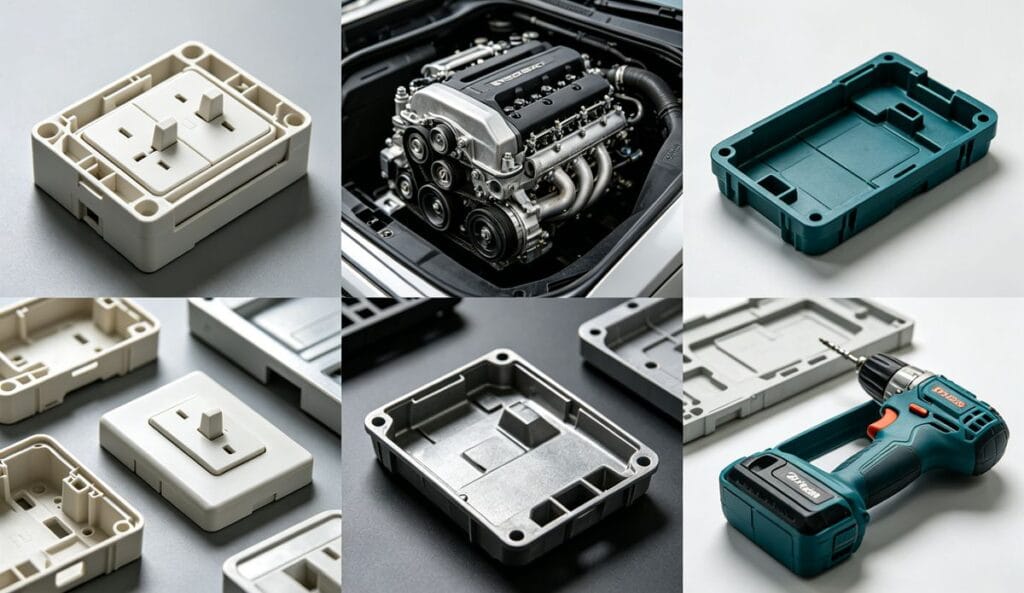
熱硬化性プラスチックの射出成形:包括的なガイド
熱硬化性プラスチックは、加熱すると不可逆的に硬化するポリマーの一種です。溶融して再成形できる熱可塑性プラスチックとは異なり、熱硬化性プラスチックは成形時に化学変化を起こし、永久的で強固な構造を形成します。このプロセスは熱硬化性樹脂射出成形として知られており、製造において重要な方法となっています。 高性能コンポーネント[^1] with excellent heat resistance, dimensional stability, and mechanical strength.
このプロセスでは、スクリューまたはプランジャーを使用してポリマーを加熱されたバレル(通常120~260°F)に通し、粘度を下げます。この低粘度材料は、300~450°Fの加熱された金型に高圧で射出されます。金型が満たされると、圧力が維持されます。これにより化学的な架橋反応が起こり、ポリマーが硬化します。固まった部品は、まだ熱いうちに取り出されます。この反応は不可逆的なため、完成品を再溶解または再成形することはできません。
材料および機器
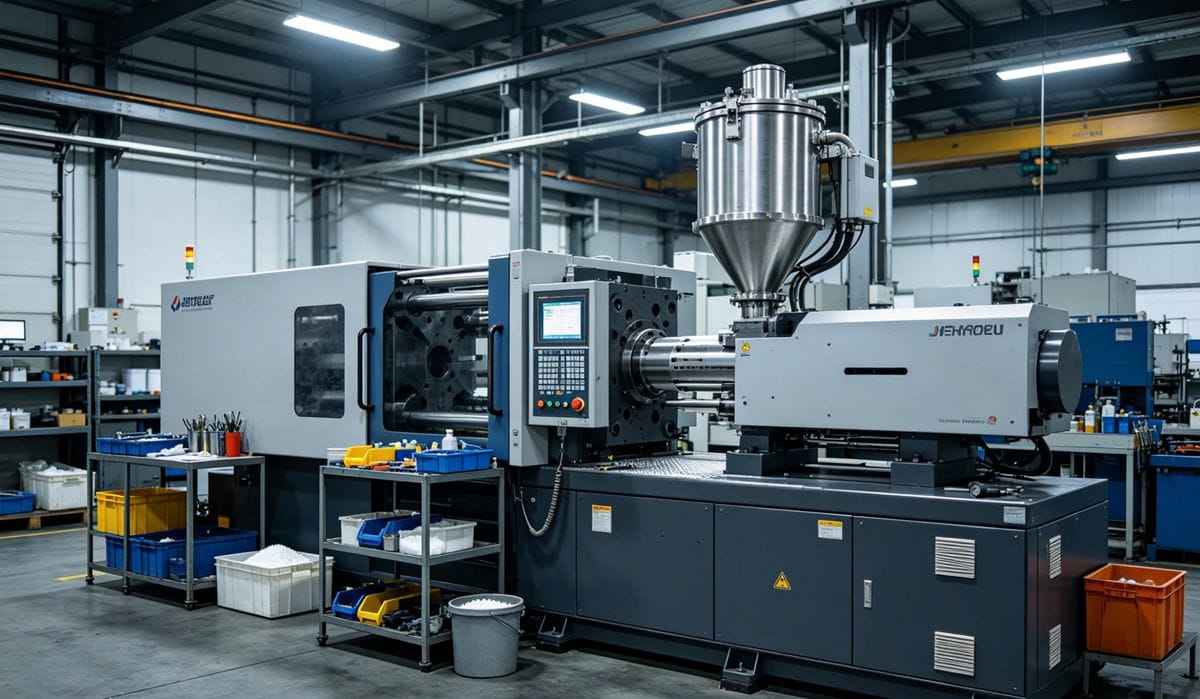
熱硬化性樹脂射出成形機は、金型を閉じる油圧式クランプユニットと、材料を供給する射出ユニットで構成されています。ほとんどの熱硬化性プラスチックは顆粒状またはフレーク状で使用され、重力ホッパーからスクリュー射出ユニットに供給されます。しかし、バルク成形コンパウンド(BMC)のように生地のような粘稠度を持つ材料は、ピストンフィーダーを使用してスクリューの羽根に押し込む必要があります。
この方法を用いて最も一般的に加工されるポリマーは、使用量の多い順に以下のとおりです。
- フェノール樹脂
- バルク成形用コンパウンド(BMC)
- メラミン
- エポキシ樹脂
- 尿素ホルムアルデヒド樹脂
- ビニルエステルポリマー
- ジアリルフタレート(DAP)
コスト削減、収縮率低減、強度などの特性向上を図るため、熱硬化性プラスチックには高濃度の充填剤(重量比で最大70%)が添加されることが多い。一般的な充填剤には、ガラス繊維、鉱物繊維、粘土、木質繊維、カーボンブラックなどがある。これらの充填剤は研磨性が高く、高粘度の溶融物を生成するため、堅牢で耐摩耗性に優れた加工装置が必要となる。
成形プロセス
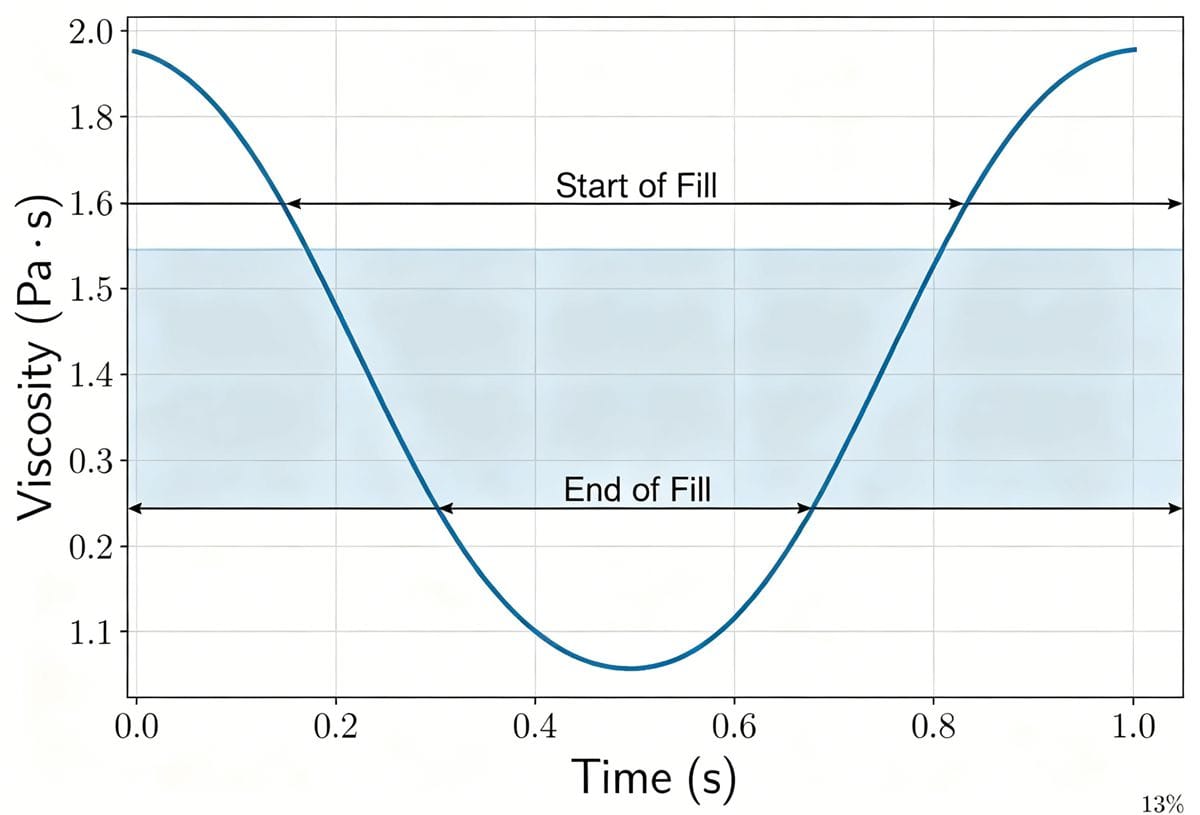
鍵となるのは 熱硬化性樹脂射出成形[^2] lies in understanding the material's unique viscosity profile. While both thermoplastics and thermosets see a drop in viscosity when heated, thermosets' viscosity increases over time and with temperature due to the chemical cross-linking reaction. This results in a characteristic U-shaped viscosity curve. The objective is to complete the mold filling during the lowest point of this curve, which minimizes the required pressure and reduces damage to any reinforcing fibers within the material.
そのプロセスはいくつかの段階を経て展開する。
- 可塑化: スクリューが加熱されたバレルを通して材料を搬送する。バレルは水または油のジャケットによって加熱され、スクリューは材料を穏やかに圧縮し、空気を除去し、低粘度状態まで加熱するように設計されている。
- 注射: スクリューの回転が停止すると、プランジャーのように働き、材料を高速で金型内に押し込みます。この高速充填は、わずか0.5秒という短時間で完了することが多く、最大193MPaの高圧を必要とします。この高速流動による摩擦熱が、硬化反応を促進します。
- 治癒: キャビティが満杯になったら、収縮を補償するために圧力を保持圧力(34.5~68.9 MPa)まで5~10秒間下げます。その後、材料は硬化するまで熱い金型内に保持されます。この全工程は、部品の厚さや材料によって10秒から120秒まで異なります。
- 退場: 硬化した部品が排出されます。排出後もわずかに柔らかい場合があり、排出後に残留熱を利用して最終硬化を完了させます。
品質向上のため、「呼吸」または通気操作が用いられることがある。金型は部分充填後にわずかに開き、ガスを逃がしてから再び閉じて射出を完了させる。これにより、欠陥の発生を防ぎ、より良好な表面仕上げを実現できる。
他の成形方法との比較
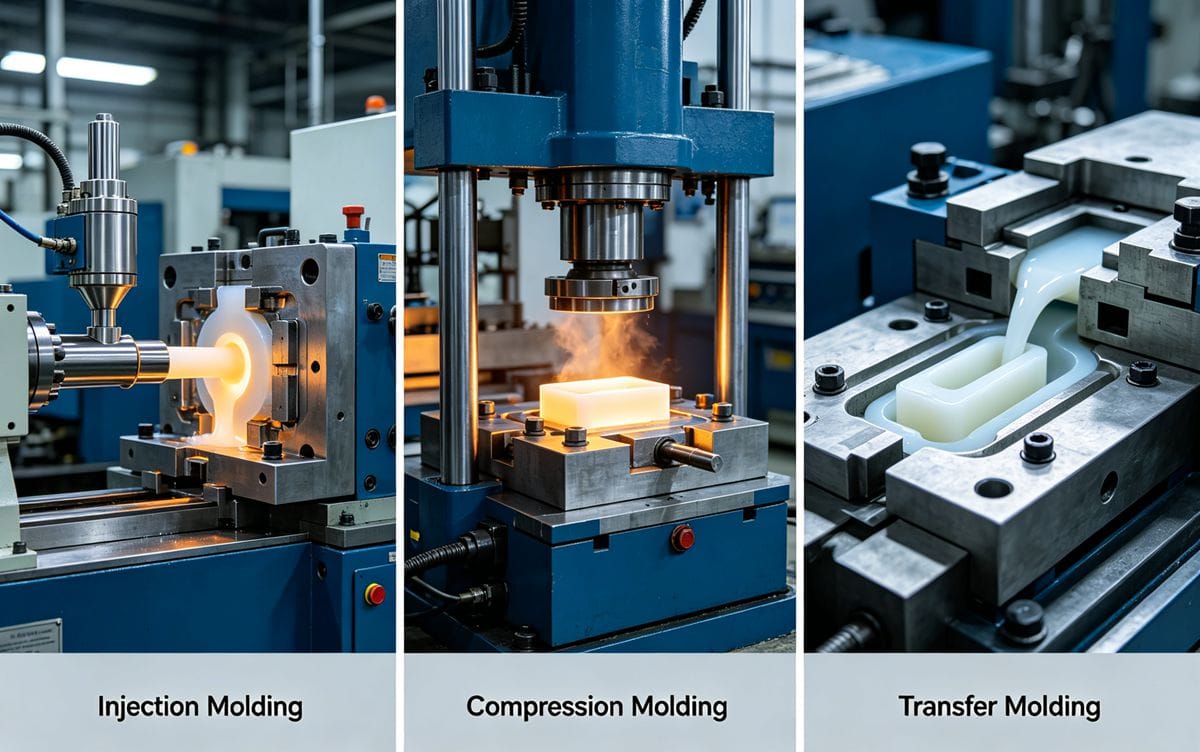
射出成形はしばしば 圧縮成形[^3] and transfer molding, the other primary methods for shaping thermosets.
| 特徴 | 射出成形 | 圧縮成形 | トランスファー成形 |
|---|---|---|---|
| サイクルタイム | 最速(2~3倍速い) | 最も遅い | 中程度 |
| 自動化 | 高度に自動化された | 自動化が少ない | 中程度の自動化 |
| 部品の一貫性 | 高い | 可変 | 高い |
| 人件費 | 低い | 高い | 中程度 |
| 設備費用 | 高い | 低い | 中程度 |
| 部分強度 | グッド | 素晴らしい | とても良い |
射出成形は、優れた生産性と均一性を備えているため、大量生産用途に最適です。ただし、設備や金型への初期投資が高額になります。圧縮成形は、速度は遅いものの、強度が高く表面仕上げの良い部品を製造できます。トランスファー成形は、この2つの利点を兼ね備えています。
機器の選定と制御
適切な装置を選ぶことは非常に重要です。重要な要素としては、型締め力と射出能力が挙げられます。
- 締め付け力: トン単位で測定されるこの重量は、部品とランナーシステムの投影面積によって決まります。必要な重量は、部品の複雑さによって、1平方インチあたり1.5トンから5トンまで幅があります。
- 注入能力: これは、必要な最大射出圧力(一部のBMCでは96.5MPa、特殊フェノール樹脂では207MPa)と、部品およびランナーシステムの総容積によって決まります。
現代の射出成形機は通常コンピュータ制御されており、射出速度、型締め力、バレルと金型の温度プロファイルを精密に制御できます。バレルの温度はジャケットを通して温水を循環させることで制御され、金型はカートリッジヒーター、蒸気、または循環式温油によって加熱されます。均一で高品質な部品を製造するには、金型の温度を正確かつ安定的に制御することが極めて重要です。
後処理と応用
材料の粘度が低いため、金型のパーティングラインに沿って薄いプラスチック膜(バリ)が形成されることがよくあります。そのため、熱硬化性樹脂部品はバリ取りが必要となる場合が多いです。バリ取りは、タンブリング処理や、プラスチックペレットを部品に吹き付けて脆いバリを叩き落とす機械を使用することで行われるのが一般的です。
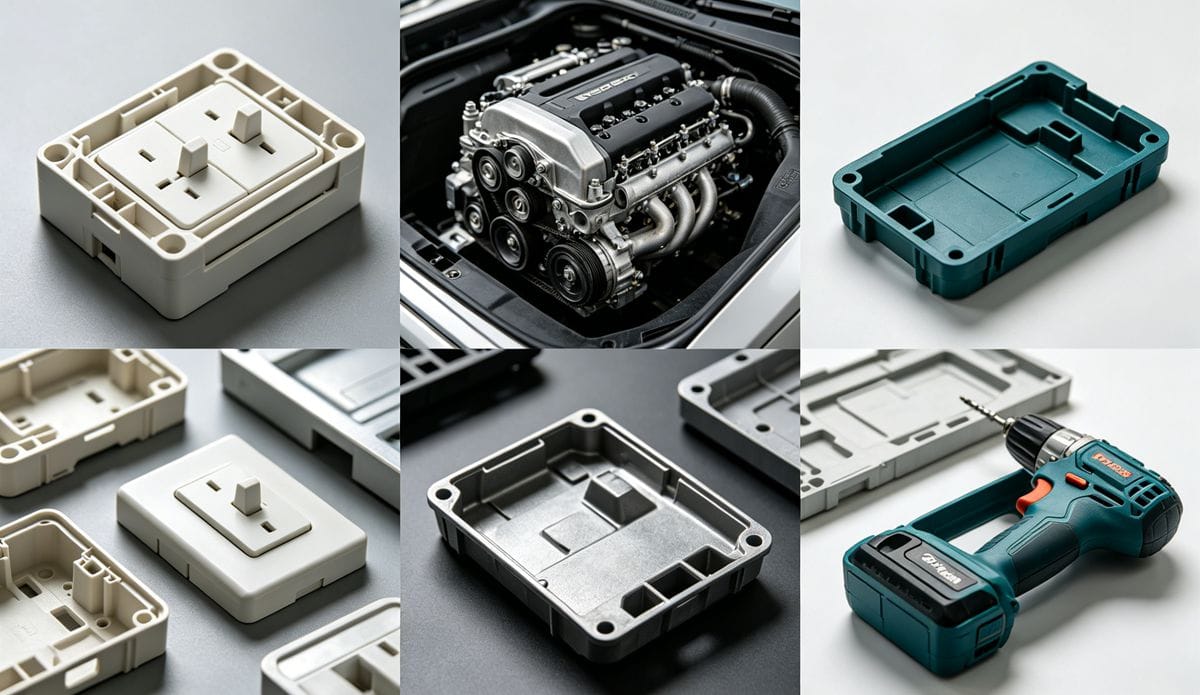
射出成形された熱硬化性樹脂部品の主要市場は、高い性能と耐久性が求められる産業分野である。
- 自動車: エンジン部品、ヘッドライト反射板、ブレーキシステム部品。
- 電気: 回路ブレーカー、スイッチハウジング、コイルボビン。
- 家電製品: トースターのプレート、コーヒーメーカーのベース、モーターの整流子。
- 他の: 電動工具の筐体、照明器具、ガスメーター。
[^1]: Find out about the high-performance components produced using thermosetting plastics. [^2]: Learn about the thermoset injection molding process and its significance in manufacturing. [^3]: Explore the differences between compression molding and injection molding methods.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean