 日本語



はじめに
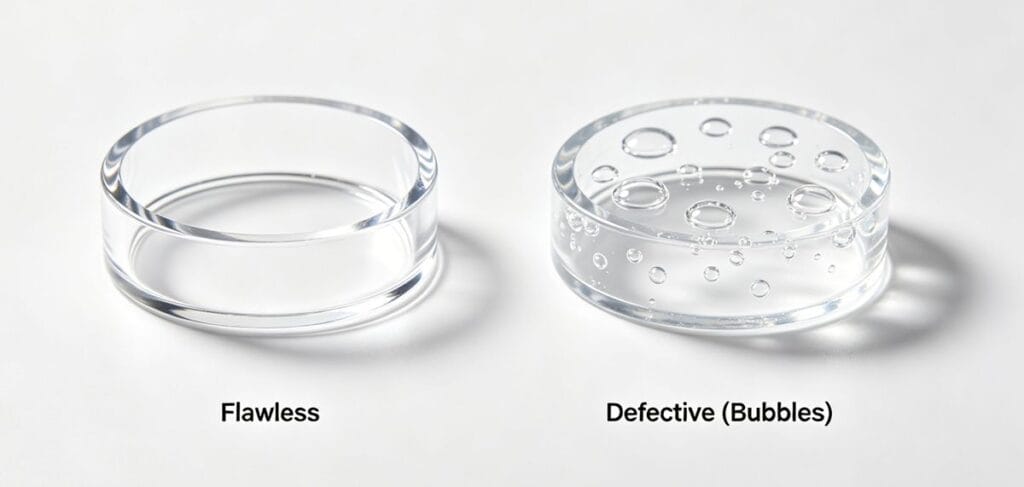
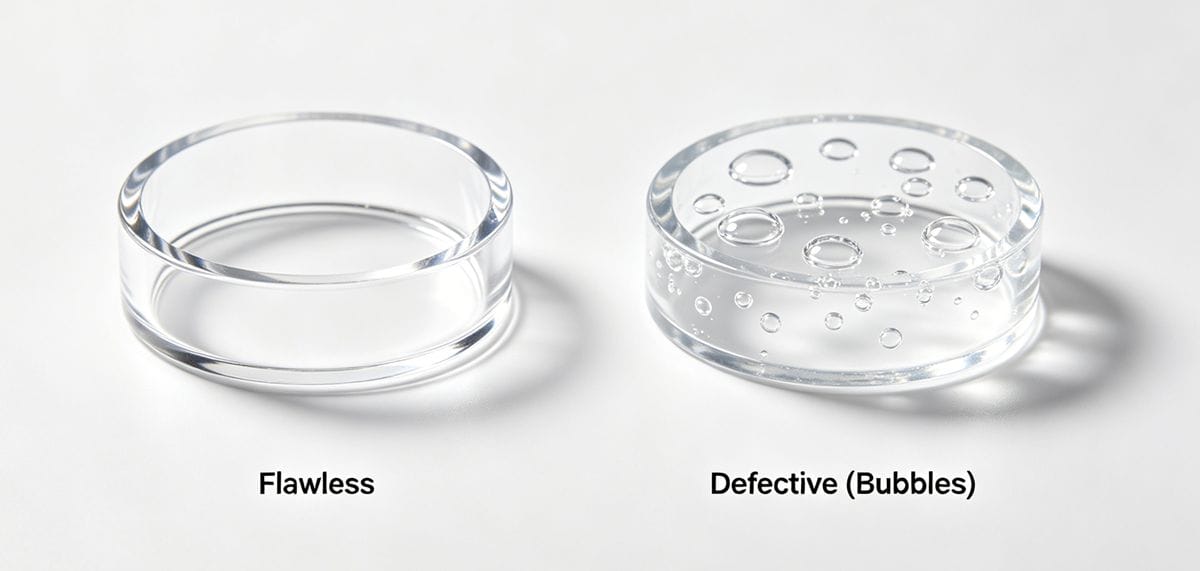
気泡の発生は、 ポリカーボネート(PC)プラスチック射出成形 . Because PC is widely used for transparent applications, any surface defect—such as bubbles, fogging, or black spots—is unacceptable.
完璧な仕上がりを実現するには、金型設計、材料準備、設備メンテナンス、および加工パラメータを厳密に管理する必要があります。このガイドでは、気泡の発生を防ぎ、高品質なポリカーボネート成形を実現するための最適な方法を詳しく解説します。
1. 金型と製品設計の最適化
金型設計が不適切だと、冷却ムラや溶融金属の流れの阻害が生じ、表面欠陥や材料劣化の原因となります。PC用金型を設計する際には、以下の重要な要素に留意してください。
- 均一な壁厚: 壁の厚さをできるだけ均一に保ち、排出が容易になるよう適切なドラフト角度を確保してください。 (Note: Avoid excessively thin walls; generally, they should not be less than 1mm).
- スムーズなトランジション: すべての移行は段階的かつ滑らかであるべきです。PC製品は切り欠きや応力集中に非常に敏感であるため、鋭利な角や縁は厳に避ける必要があります。
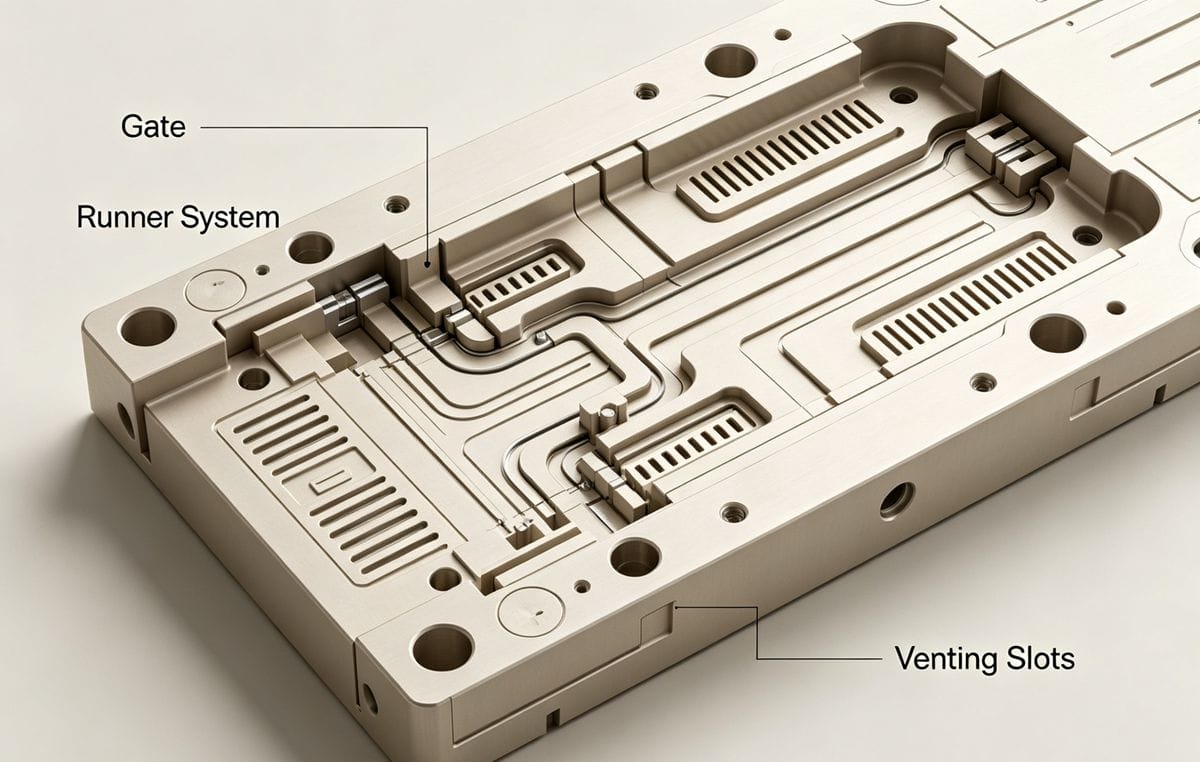
- ゲートおよびランナーシステム: ゲートとランナーは、できるだけ幅広く、厚く、短くしてください。ゲートの位置は、収縮と結露の過程を考慮して決定してください。コールドスラグウェルの設置を強くお勧めします。
- 金型表面仕上げ: 光学的な透明度を保証するためには、金型キャビティは高度に研磨された低粗度の表面(理想的にはRa 0.8以下)でなければならない。
- 適切な換気: 射出成形時に溶融物から発生する空気やガスが速やかに排出されるよう、通気孔やスロットは十分な大きさであることを確認してください。
2. 主原料の準備と乾燥
微量の水分や不純物でも、ポリカーボネートの透明性を損ない、加熱時に気泡が発生する原因となる。
- 密封&保護: 原材料は、保管、輸送、給餌の際、完全に密封されていることを確認してください。
- 乾燥ホッパーを使用する: 射出成形時には必ず専用の乾燥ホッパーを使用してください。
- 吸気フィルター: 乾燥工程中に供給される空気は、二次汚染を防ぐためにろ過および除湿されなければならない。
透明プラスチックの推奨乾燥条件
適切な乾燥は必須条件です。以下に、一般的な透明樹脂の標準的な乾燥仕様を示します。
| 材料 | 乾燥温度(℃) | 乾燥時間(時間) | ベッドの厚さ(mm) | 特記事項 |
|---|---|---|---|---|
| PC | 120~130 | > 6 | < 30 | 厳密な湿度管理が必要 |
| PMMA | 70~80 | 2~4 | 30~40 | 標準仕様(温風循環式) |
| PET | 140~180 | 3~4 | 該当なし | 連続乾燥および連続供給が望ましい |
3. 機器の洗浄と熱管理
劣化した古い樹脂による汚染は、黒点やガス発生の主な原因です。
- 徹底的な清掃: 製造前および製造停止後に、専用のネジ洗浄剤を使用して、バレル、ネジ、および付属品を洗浄してください。専用の洗浄剤が入手できない場合は、PEまたはPS樹脂でパージしてください。
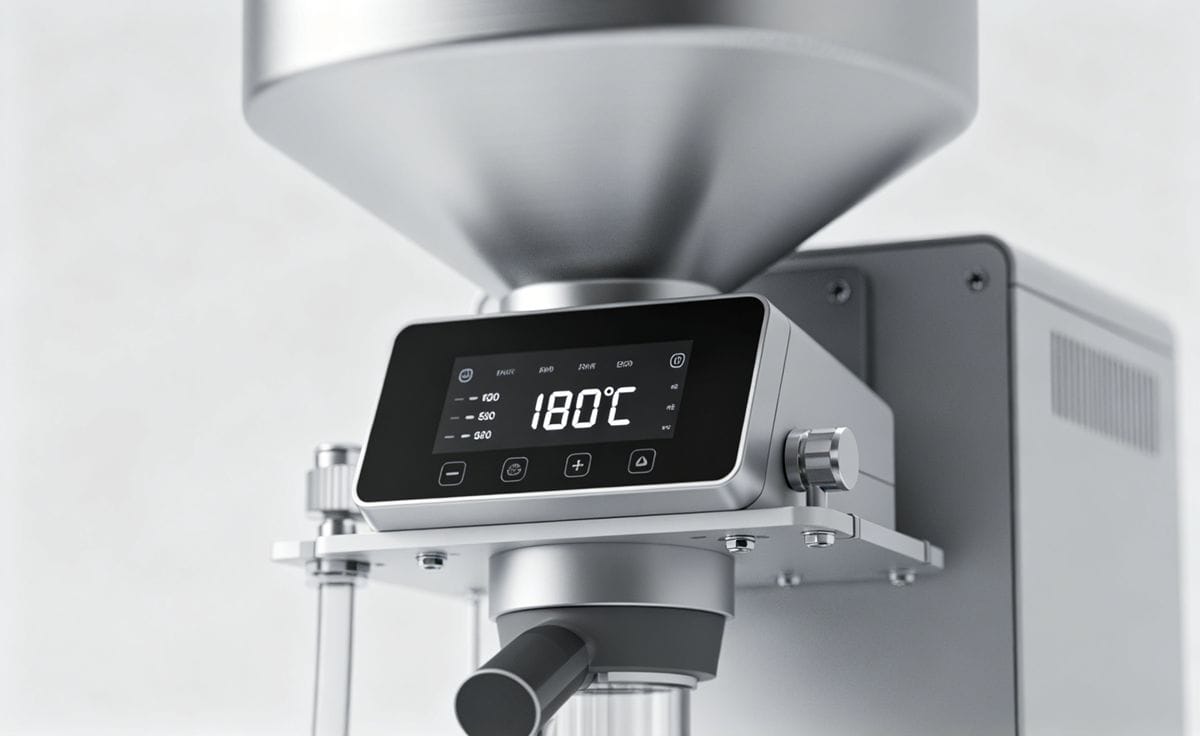
- 待機時の温度制御: PCは熱安定性が低い。一時的なシャットダウン中は、バレル温度を下げて 160℃以下そしてホッパーの温度を下げて 100℃以下 熱劣化を防ぐため。
4. 射出成形プロセスパラメータの微調整
PCのような透明プラスチックは融点が高く、流動性が比較的低い。内部応力(反りやひび割れの原因となる)を発生させずに金型に充填するには、プロセスを微調整する必要がある。
- 樽の温度: 劣化を防ぎ、完全な溶解を確実にするために、正確な加熱ゾーンを維持する。
- 噴射圧力と速度: せん断応力を最小限に抑えつつ、キャビティを完全に充填できるように、これらのパラメータを最適化してください。
- 厳格な品質管理: 原材料の取り扱い、設備の保守、最終製品の検査に至るまで、厳格な基準を導入し、曇り、白化、光沢の問題を排除する。
結論
PC内の気泡を除去する 射出成形 これは総合的なプロセスです。金型設計の最適化、材料の水分量の厳密な管理、設備の清潔さの維持、加工パラメータの微調整を行うことで、透明度が高く欠陥のないポリカーボネート部品を安定して生産できます。
PC成形プロセスの最適化についてご質問がありますか? 下記にメッセージを残していただくか、専門家によるご相談をご希望の場合は、弊社のエンジニアリングチームまでご連絡ください。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean