 日本語



耐熱性ABS樹脂[^1] は、エンジニアリングプラスチック業界において非常に重要な素材です。しかし、高品質な結果を得るには、精密な加工方法が不可欠です。
標準的なABS樹脂は、要求の厳しい用途に必要な耐熱性能が不足していることが多い。このギャップを埋めるために、メーカーは、共重合によって耐熱性ABS樹脂を開発してきた。 α-メチルスチレン そして N-フェニルマレイミド. これらの変更により、 熱変形温度(HDT)[^2] ~ の間 90°C および 120°C.
⚠️ 根本的な課題:内的ストレス
これらの添加剤は耐熱性を向上させる一方で、剛直なベンゼン環とN-フェニル基を含む分子構造は立体障害を増加させる。これにより分子鎖の緩和速度が遅くなり、材料は高温になりやすくなる。 内部応力.
適切に管理されない場合、以下のような一般的な不具合が発生します。
- 応力亀裂
- ストレスホワイトニング
- 脆さ
したがって、耐熱性ABS樹脂の加工における黄金律は次のとおりです。 最小化する 内部応力[^3].
射出成形を成功させるために、必ず管理しなければならない5つの重要な要素を以下に示します。
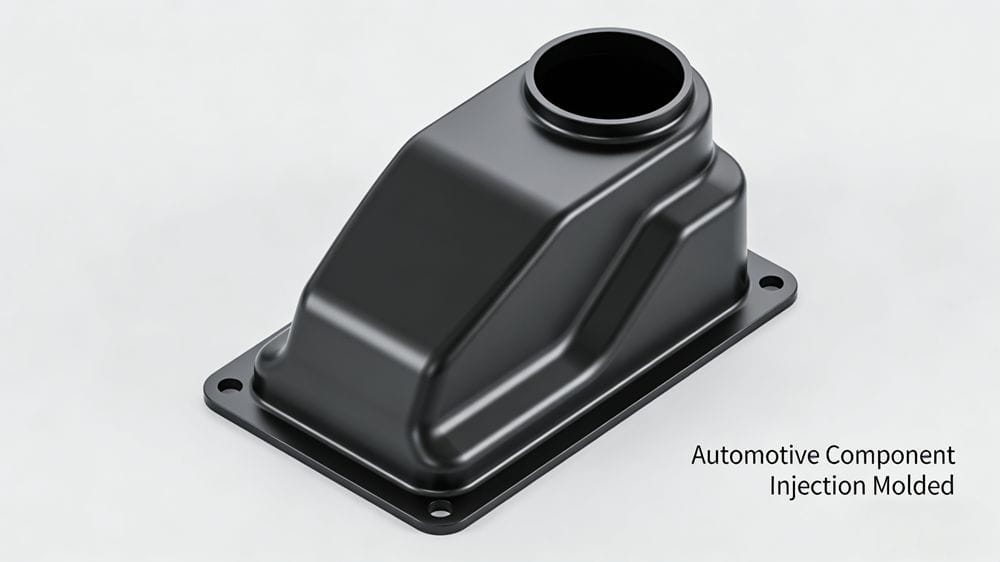
製品および金型設計
デザインは土台となる。設計が不十分だと、どんなにプロセスを調整しても解決できないストレスの罠が生まれてしまう。
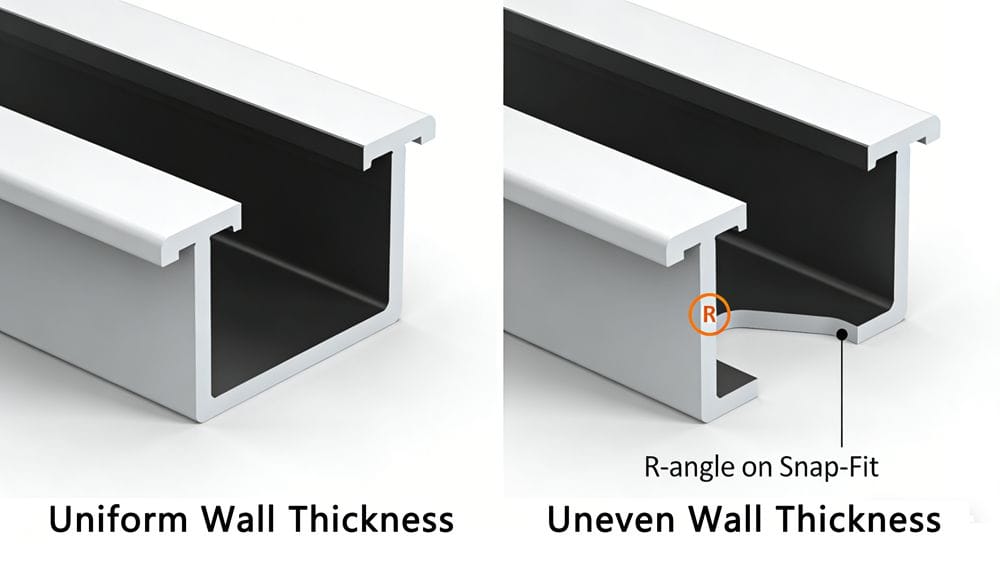
- 均一な壁厚: 壁厚のばらつきは、 25%. 急激な変化は、冷却ムラや応力集中を引き起こす。
- ボスとリブ: 強度が弱い柱(ボス)については、根元にフィレット(Rアングル)を追加するか、リブで補強して破損を防いでください。
- スナップフィット設計: スナップフィットの根元にはフィレットが必要です。 壁厚に対するR角の比率は0.3以上であるべきである。。比率を大きくすれば応力は軽減されますが、表面にへこみが生じるリスクとのバランスを考慮する必要があります。
- 冷却チャンネル: 冷却水路を設計する際は、均一な冷却を確保することが重要です。冷却が不均一だと収縮も不均一になり、内部応力が発生します。
> ? プロのヒント: 鋭利な角は絶対に避けてください。鋭利な角は、耐熱材料における応力亀裂の最大の原因となります。
材料の乾燥
耐熱性ABS樹脂は吸湿性があります。保管中や輸送中に空気中の水分を吸収します(通常0.2%~0.4%)。
この水分が除去されないと、次のような表面欠陥が発生します。 銀色の筋 そして 水しぶき. 耐熱ABSは標準的なABSよりも高い乾燥温度を必要とするため、乾燥手順を厳守することが不可欠です。
推奨乾燥条件:
- 目標水分含有量: 0.05%未満(理想的には0.3の比率。) 乾燥 80~95℃で3~4時間乾燥させてください。目標水分量は0.05%未満です。| | 温度 中~高温の融点を使用して粘度を下げてください。 プレッシャー | ストレスを最小限に抑えるため、保持圧力を低く設定してください。 | | 金型温度 型は60~80℃に保ち、脆くなるのを防いでください。
[^1]: 高性能なエンジニアリング用途において不可欠な材料である耐熱ABSの利点について探ってみましょう。 [^2]: 材料の熱的性能を評価する上で、HDTが持つ重要性を理解しましょう。 [^3]: 品質を確保するために、耐熱ABSの内部応力を効果的に管理する方法について学びましょう。
よくある質問
⚠️ 根本的な課題:内的ストレス
これらの添加剤は耐熱性を向上させる一方で、剛直なベンゼン環とN-フェニル基を含む分子構造は立体障害を増加させる。これにより分子鎖の緩和速度が遅くなり、材料は高温になりやすくなる。 内部応力.
適切に管理されない場合、以下のような一般的な欠陥が発生します。応力亀裂、応力白化、脆性
したがって、耐熱性ABS樹脂の加工における黄金律は次のとおりです。 [内部応力](https://kingstarmold.com/causes-of-internal-stress-in-plastic-parts-and-cracking-in-pc-and-abs/)[^3]を最小限に抑える。
製品および金型設計
デザインは土台となる。設計が不十分だと、どんなにプロセスを調整しても解決できないストレスの罠が生まれてしまう。
均一な壁厚: 壁厚のばらつきは、 25%. 急激な変化は、冷却ムラや応力集中を引き起こす。 ボスとリブ: 強度が弱い柱(ボス)については、根元にフィレット(Rアングル)を追加するか、リブで補強して破損を防いでください。 スナップフィット設計: スナップフィットの根元にはフィレットが必要です。 壁厚に対するR角の比率は0.3以上であるべきである。。比率を大きくすれば応力は軽減されますが、表面にへこみが生じるリスクとのバランスを考慮する必要があります。 冷却チャンネル: 冷却水路を設計する際は、均一な冷却を確保することが重要です。冷却が不均一だと収縮も不均一になり、内部応力が発生します。
> ? プロのヒント: 鋭利な角は絶対に避けてください。鋭利な角は、耐熱材料における応力亀裂の最大の原因となります。
材料の乾燥
耐熱性ABS樹脂は吸湿性があります。保管中や輸送中に空気中の水分を吸収します(通常0.2%~0.4%)。
この水分が除去されないと、次のような表面欠陥が発生します。 銀色の筋 そして 水しぶき. 耐熱ABSは標準的なABSよりも高い乾燥温度を必要とするため、乾燥手順を厳守することが不可欠です。
推奨乾燥条件: 目標水分含有量: < 0.05%(理想的には < 0.02%) 乾燥温度: 80°C ~ 95°C 乾燥時間: 3~4時間
溶融温度設定
温度制御とは、流量と材料の安定性のバランスを取ることである。
樹脂が完全に可塑化されるように温度を設定する必要があります。一般的には、 中~高価格帯 供給業者が推奨する温度範囲の範囲内。
気温上昇が役立つ理由: 溶融温度を上げると、耐熱性ABS樹脂の粘度が大幅に低下します。これにより、流動長が改善され、過剰な射出圧力をかけずにキャビティを完全に充填できます。過剰な射出圧力は応力発生の原因にもなります。
圧力保持と時間
耐熱性ABS樹脂の場合、保持工程はヒケの発生を防ぐことと応力を発生させることのバランスを取る作業となる。
保持圧力: 圧力を上げると分子がより密に詰め込まれ、密度が増し、収縮が減少します。しかし、 過度の圧力は内部ストレスを劇的に増加させる. 部品の品質を維持できる範囲で、可能な限り低い圧力を使用してください。 保持時間: これは、ゲートが凍結するまでの時間に基づいて設定する必要があります。 長すぎる: 過剰充填が起こり、分子間の隙間が過度に縮小し、応力が増加する。 短すぎる: ヒケが発生し、寸法が不安定になる。
最適化戦略: 理想的な保持時間とは、部品の重量が増加しなくなる最短の時間である。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean