 日本語



熱可塑性エラストマー(TPE)は、従来のゴムの柔軟性とプラスチックの高速加工性との間のギャップを埋めることで、現代の製造業に革命をもたらしました。しかし、TPEを扱うには、その独特な特性を深く理解する必要があります。
At IDEAL PRO私たちは18年以上にわたり提供してきました ターンキー製造ソリューション そして、約3,000件に及ぶ多様な製品開発において、お客様をサポートしてきました。この経験を通して、TPEの成功は適切な樹脂を選ぶだけではなく、設計から量産に至るまで精密なエンジニアリングが不可欠であることを学びました。
この包括的なガイドでは、材料の選定やDFM(製造性設計)ガイドラインから、よくある欠陥のトラブルシューティングまで、TPE射出成形について知っておくべきすべてのことを解説します。
TPE射出成形とは何ですか?
TPEは、硬質熱可塑性セグメントと軟質エラストマーセグメントの両方から構成される共重合体の一種です。この二相構造により、TPEはゴムのように伸縮しながら、プラスチックのように溶融成形できるという独自の特性を備えています。
TPEと熱硬化性ゴムおよびシリコーンの比較
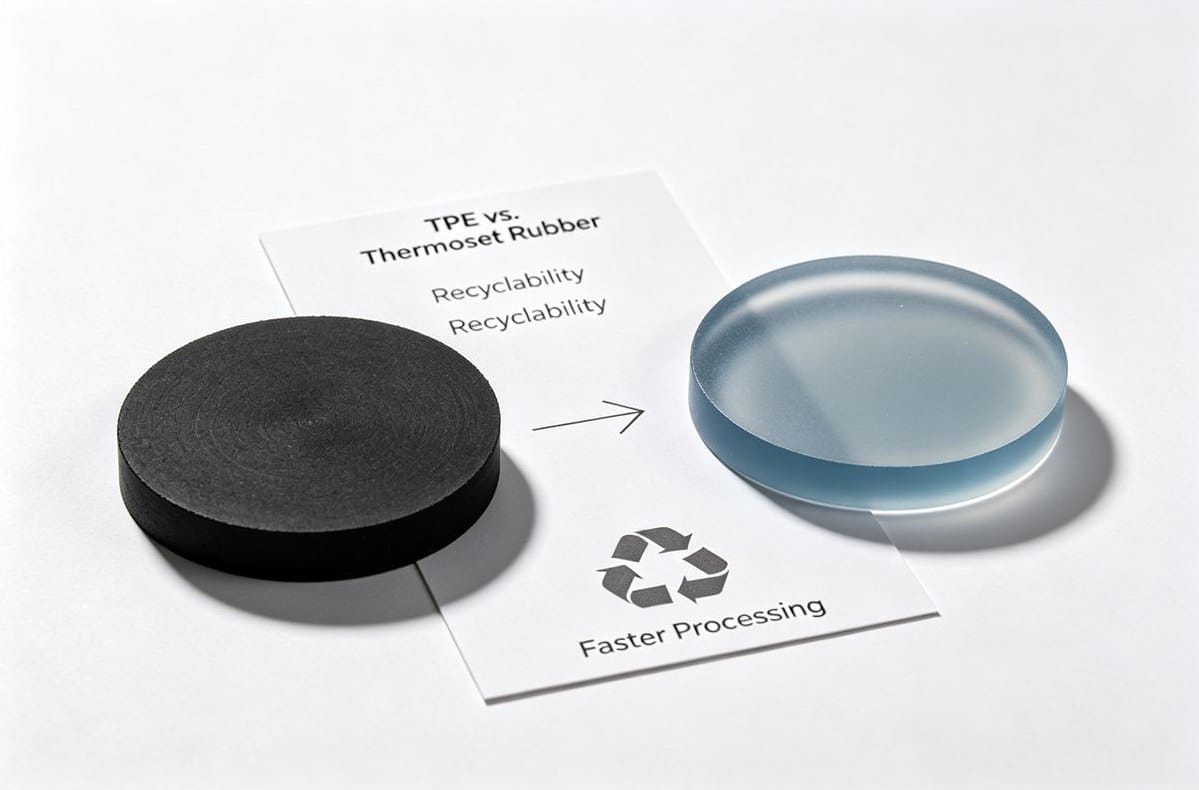
不可逆的な化学架橋(加硫)を起こす熱硬化性ゴムとは異なり、TPEは架橋されていません。この根本的な違いは、世界中のバイヤーにとって大きなメリットとなります。
- サイクルタイムの短縮: 硬化時間が不要なため、生産速度が大幅に向上する。
- 100%リサイクル可能: スプルー、ランナー、および不良部品は、再研磨して再利用することができます。
- 設計の柔軟性: 複雑なオーバーモールディングや多色成形に最適です。
適切なTPE素材の選択:特性と用途
適切なTPEシリーズを選択することは、性能、美観、コストのバランスを取る上で非常に重要です。以下に、最も一般的なグレードのクイックリファレンスマトリックスを示します。
| TPEファミリー | 主な特徴 | 理想的な用途 |
|---|---|---|
| SBC(スチレン系樹脂) | ソフトな手触り、優れた透明度、低価格 | 消費者向けグリップ、玩具、ソフトガスケット |
| TPU(ウレタン) | 高い耐摩耗性、靭性、透明度 | スマホケース、履物、工業用車輪 |
| TPVおよびTPO(オレフィン) | 耐候性・耐紫外線性、低密度、耐久性 | 自動車用シール、バンパー、外装トリム |
| COPE & PEBA | 高温耐性、優れた疲労寿命 | 医療用チューブ、スポーツ用品、自動車用ブーツ |
高度なTPE
射出成形 プロセスパラメータ
TPEの加工には精密な制御が不可欠である。なぜなら、これらの材料は温度とせん断力に非常に敏感だからである。
湿気管理
TPU、COPE、PEBAなどの吸湿性TPEは、スプレー、気泡、機械的特性の低下を防ぐため、加工前に乾燥させる必要があります。一般的な乾燥条件は、80℃~100℃で2~4時間、水分含有量を0.05%未満にすることです。
精密な温度および圧力制御
- バレル&融点: 一般的に170℃から230℃の範囲です。過熱すると熱劣化を引き起こし、加熱不足はショット不足につながります。樹脂の熱損傷について詳しくは、こちらのガイドをご覧ください。 射出成形においてプラスチックが劣化するのはなぜか?
- 金型温度: 均一な冷却を確保し、反りを最小限に抑えるため、30℃~70℃の範囲に維持する。
- 噴射速度: 多段階成形が不可欠です。まず低速で初期速度を調整して空気を逃がし、その後高速で材料が冷える前に空洞を満たします。
オーバーモールディングとの互換性
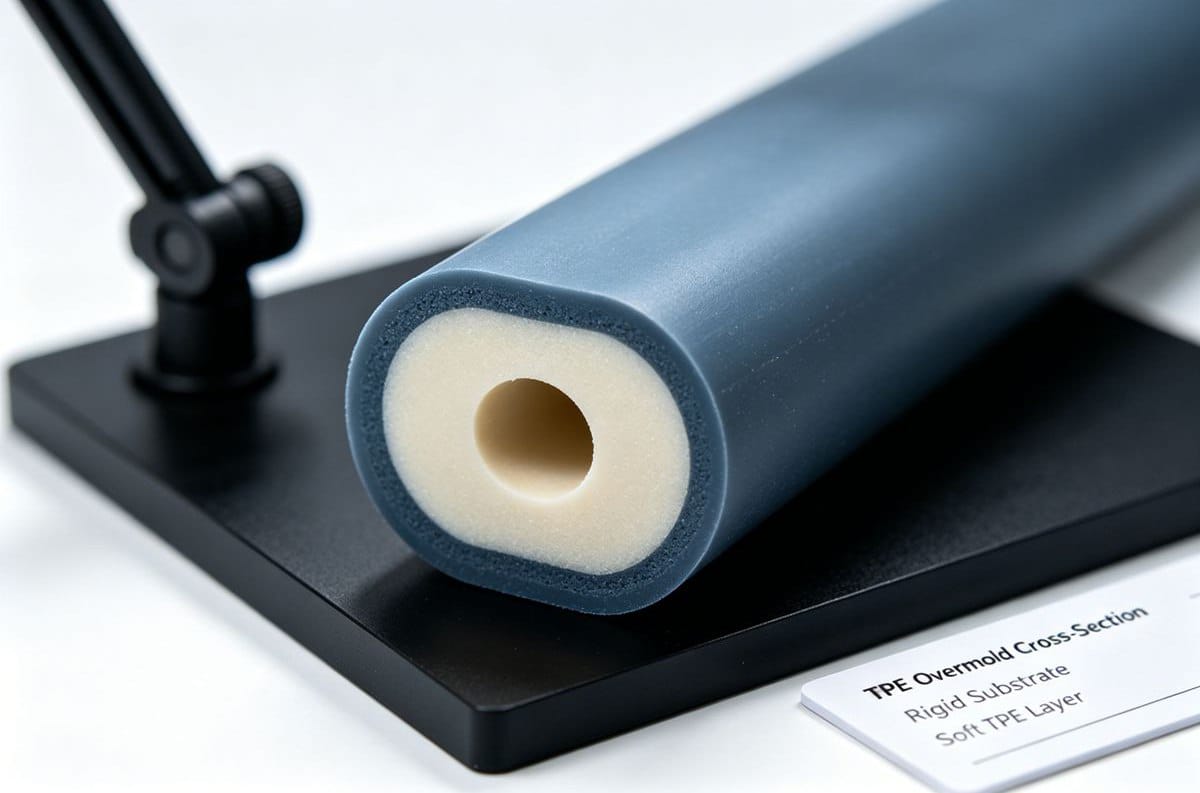
TPEは「軟質層の上に硬質層を重ねる」用途に広く使用されています。TPEと硬質基材(PP、ABS、PC、ナイロン)との間に強力な化学的または機械的結合を確保するには、材料ファミリーを一致させ、2回目のショット時の溶融温度を最適化する必要があります。2ショットTPE製品を計画している場合は、専用の設計ガイドをご覧ください。 TPEツーショット射出成形製品の設計に関する考察
TPE金型設計における重要なDFMガイドライン
TPE用の金型設計は、硬質プラスチック用とは大きく異なります。IDEAL PROでは、コストのかかる手直しを防ぐため、技術チームが常に鋼材加工前にDFM(製造性設計)を最適化しています。
- 壁の厚さ: 壁の厚さは1.0mm~3.0mmの範囲で均一に保ってください。厚い部分は冷却速度が遅くなり、ヒケや空隙が発生しやすくなります。
- ドラフトアングル: TPEは柔軟性があり、金型にしっかりと密着するため、最低でも1~2度の抜き勾配が必要です。より柔らかく摩擦係数の高いグレードの場合は、3度以上の抜き勾配が必要になる場合があります。
- 射出システム: 柔らかい素材を突き刺したり引き裂いたりする可能性のある小さなエジェクタピンは避けてください。硬い部分には、エジェクタプレートまたは大径のピンを使用してください。
- 愚痴をこぼす: TPEは空気を閉じ込めやすい性質があるため、燃焼痕やショートショットを防ぐためには、流路の終端に浅い通気溝(0.01~0.02mm)を設ける必要がある。
TPE成形における一般的な欠陥のトラブルシューティング
完璧なDFM(製造性設計)であっても、プロセス調整が必要となる場合が少なくありません。よくある問題に対する実績のある解決策を以下に示します。
| 一般的な欠陥 | 主な原因 | エンジニアリングソリューション |
|---|---|---|
| フラッシュ/バリ | 射出圧力が高すぎる、または金型クランプが不十分 | 射出圧力を下げ、型締め力と金型シール面を確認してください。 |
| シンクマーク | 厚肉部における不均一な冷却 | 厚い部分をくり抜き、充填圧力と冷却時間を最適化する。 |
| 接着不良 | 不適合な基板または低い融点 | 材料の適合性を確認し、接着性を向上させるためにTPEの溶融温度を上昇させる。 |
| スプレッド/バブル | 樹脂中の水分または熱による劣化 | 材料を適切に乾燥させ、樽の温度と滞留時間を短縮してください。 |
グローバル産業アプリケーション
TPEの汎用性の高さは、複数の分野において不可欠な存在となっている。
- 家電: 人間工学に基づいたグリップ、防水シール、衝撃吸収保護ハウジング。
- 自動車: エンジンルーム内のシール、ダッシュボードの内装トリム、EVバッテリーのガスケット。
- 医療機器: FDA(米国食品医薬品局)の基準に準拠したウェアラブルバンド、柔軟なチューブ、および人間工学に基づいた手術器具用グリップ。
- 工業用品およびスポーツ用品: 防水グロメット、振動減衰器、高柔軟性で疲労に強い部品。
持続可能性と総所有コスト
調達担当者やサステナビリティ担当者にとって、TPEは紛れもない経済的および環境的メリットをもたらします。加硫工程が不要になることで、エネルギー消費量とサイクルタイムが大幅に削減されます。さらに、TPEスクラップのクローズドループリサイクルにより材料廃棄物が最小限に抑えられ、シリコーンや液状ゴムの大量生産と比較して総所有コストが大幅に低減されます。
最終チェックリスト:適切なTPEグレードの選択
TPEグレードを選択するだけでなく、そのグレードに合わせてプロセス全体を設計してください。次のプロジェクトを開始する際には、必要なショア硬度、耐薬品性、温度制限、オーバーモールド基材を評価してください。
TPE製品を世に送り出す準備はできていますか? At IDEAL PRO当社のエンドツーエンドのターンキーソリューションは、迅速なプロトタイピングから本格的な量産まで、あらゆるニーズに対応します。DFM最適化が必要な場合でも、大量生産が必要な場合でも、当社の専門チームがお客様の成功を確実なものにします。
よくある質問
TPEは二色成形オーバーモールディングに使用できますか?
屋外での紫外線照射に最適なTPEグレードはどれですか?
TPE医療グレードはFDAおよびEU REACHに準拠していますか?
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean