 日本語



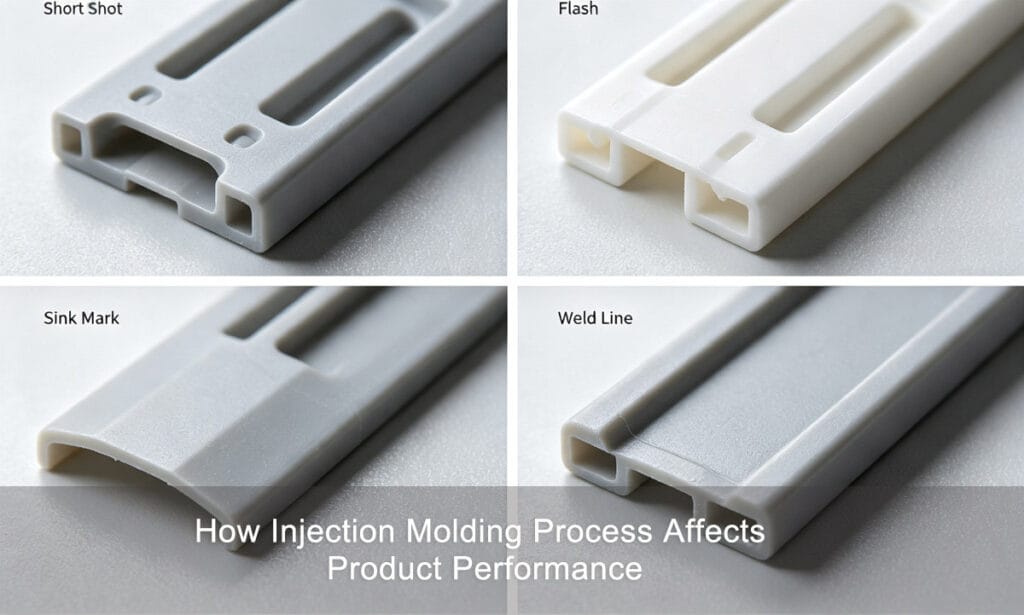
射出成形プロセスパラメータが製品性能に及ぼす影響
プラスチック製品は、私たちが毎日使用する部品の中でますます大きな割合を占めるようになり、その品質に対する期待も高まり続けています。射出成形は、これらの部品を製造するための最も重要な方法の 1 つです。部品の品質を決定する多くの要因の中で、 射出成形プロセス条件 これらは最も影響力のある要素の一つであり、オペレーターがショットごとに調整できる要素の一つです。
このガイドでは、圧力、温度、時間、速度といった主要なプロセスパラメータを一つ一つ解説し、それぞれが射出成形製品の外観、機械的強度、寸法精度にどのように影響するかを説明します。
成形部品の品質を左右するプロセス条件とは?
従来の金型設計と工程設定は、設計者の経験と直感に大きく依存している。金型設計が妥当かどうかは、度重なる試行錯誤と修正を経て初めて明らかになり、工程パラメータの調整も同様に行われる。そのため、科学的根拠はほとんどなく、生産サイクルは長く、コストは高く、品質を保証することも難しい。
モダンな シミュレーションベースエンジニアリング(CAE) この状況を変える。溶融物がキャビティ内部でどのように流れ、熱を伝達するかを数学モデルで構築し、それを数値的に解くことで、エンジニアは設計上の問題を検出できる。 前に 金型自体も製造される。金型の設計とプロセス設定は、推測ではなく科学的な分析に基づいて行われるため、リードタイムが短縮され、部品の品質が向上する。品質要求が高まるにつれ、成形プロセスの予測は金型設計において不可欠なステップとなっている。

プロセスパラメータは注目に値する。なぜなら、 キャビティ内部での溶融物の流れ方を直接決定するそれによって、部品の品質に最も直接的かつ広範囲にわたる影響を与えることになる。
- 精密な成形機、優れた金型設計、そして高品質の樹脂は、適切なプロセス設定と組み合わせた場合にのみ真価を発揮する。
- 逆に、機械、金型設計、または材料におけるいくつかの弱点は、適切なプロセス設定を選択することで補うことができる。
つまり、射出成形プロセスは製品の品質に決定的な役割を果たします。温度、圧力、速度、時間といった主要な要素の詳細については、弊社のガイドをご覧ください。 射出成形プロセスにおける重要な要素:温度、圧力、時間に関するガイド
クイックリファレンス:主要プロセスパラメータの概要
| パラメータ | カテゴリ | 制御対象 | 部品性能への主な影響 |
|---|---|---|---|
| 噴射圧力 | プレッシャー | 空洞充填と初期圧縮 | 充填率、部品密度、形状精度 |
| Holding pressure | プレッシャー | 梱包および収縮補償 | 収縮率、寸法安定性、フラッシュリスク |
| 可塑化圧力(背圧) | プレッシャー | 溶融均一性と可塑化品質 | 溶融均一性、劣化リスク |
| 金型温度 | Temperature | 冷却速度と結晶化挙動 | 結晶性、残留応力、表面品質 |
| Barrel temperature | Temperature | 融解および溶融流動性 | 可塑化品質、劣化リスク |
| Nozzle temperature | Temperature | 溶融物をキャビティ内に供給する | よだれ、流れの安定性 |
| 溶融温度 | Temperature | 粘度と充填挙動 | 流れの長さ、内部応力、機械的特性 |
| 噴射時間/速度 | 時間と速度 | 塗りつぶしパターンと分子配向 | 溶接線強度、表面品質、衝撃強度 |
| 保持時間/冷却時間 | 時間と速度 | 充填期間と固化 | ヒケ、空隙、反り、サイクルタイム |
| 特殊処理(振動、超音波) | 高度な | 振動補助下での梱包 | 引張特性、ノッチ付き衝撃強度 |
圧力パラメータ
1. 射出圧力
射出圧力とは、射出時にスクリューチップ(またはプランジャー)がプラスチック溶融物に加える圧力のことです。射出圧力は、一度に複数の役割を果たします。
- 混合と可塑化 スクリューは、固体ペレットの流れ抵抗を克服し、バレルとノズル内で溶融させる必要がある。
- 空洞を埋める ―溶融物を制御された速度で空洞に流し込む。
- 圧縮 キャビティが満たされると、射出圧力によって溶融樹脂が圧縮され、部品が高密度になり、材料が冷却される際の収縮が補償されるため、部品は正確な形状と目標とする特性を維持します。
必要な射出圧力は、樹脂の種類、機械の種類、金型の構造、部品の肉厚によって異なります。 ランナーシステムの寸法と形状 特に大きな影響力を持つ。
2. 保持(充填)圧力
キャビティが満たされると、金型内の溶融物にかかる圧力は充填から充填に切り替わります。 保持圧力. In practice, holding pressure should be 同等またはそれ以下 噴射圧力。
- 保持圧力と射出圧力が等しい場合、通常は収縮率が低下し、部品の安定性と機械的特性が向上します。
- その代償として、離型時の残留応力が高まり、成形品の取り出しが困難になったり、反り、表面の傷、バリなどが発生して外観を損なう可能性がある。
ほとんどの樹脂の場合、保持圧力は通常、およそ 噴射圧力の50%と100%. The exact value depends on the material's characteristics and the part's structure, and it must still overcome the melt's flow resistance from the barrel to the cavity to deliver and compact the material. To learn systematic parameter tuning logic including holding pressure ranges, read: 射出成形プロセスパラメータ:高品質生産のための最適化
3.可塑化圧力(背圧)
可塑化圧力 — 一般的には 背圧 ―これは、スクリューの回転と後退時にスクリュー先端の溶融物が受ける圧力です。主に可塑化の品質と能力に影響します。
- 背圧が高い スクリューの後退速度を遅くし、バレル内の溶融圧力を高めることで、可塑化中のせん断力を強化し、溶融物の均一性を向上させる。
- 過剰な背圧しかしながら、スクリューフライトからのリフローや漏れによって出力が低下し(計量のばらつきの原因となる)、過剰なせん断熱とせん断応力が発生するため、材料が劣化したり、気泡や焦げ跡が生じたりする可能性がある。

温度パラメータ
4. 金型温度
金型温度とは、成形中のキャビティ表面温度のことです。これは、溶融樹脂の充填挙動、冷却速度、および成形品の最終特性に影響を与えます。金型温度の設定は、まず溶融樹脂の粘度から始まります。
- 低粘度溶融物 より低い金型温度で成形できるため、冷却時間を短縮し、生産性を向上させることができます。
- 高粘度溶融物 適切に充填するには、より高い金型温度が必要です。
一般的に、適切な高めの金型温度を選択することで、部品全体にわたって冷却速度が均一になり、ヒケや亀裂の発生を防ぐのに役立ちます。
について 結晶性ポリマー金型温度の制御は、冷却速度を決定し、ひいては結晶化速度を決定するため、非常に重要です。
| 金型温度 | 冷却速度 | 結晶化挙動 | 結果 |
|---|---|---|---|
| 低すぎる | 速い | 流動と結晶化は同時に起こる。溶融物が結晶化領域にとどまる時間が短いため、結晶成長は制限される。 | 結晶性が低く、使用性能が劣る。流動抵抗が高く、早期凝固、ショートショット、強い強制配向、ヒケ、ウェルドラインが発生する。 |
| 最適 | バランスの取れた | 均一冷却と制御された結晶成長 | 均一な収縮、へこみやひび割れの減少 |
| 高すぎる | 遅い | 結晶性が高いほど、分子鎖の緩和が大きくなり、配向効果が小さくなる。 | サイクル時間が長くなり、部品が脆くなりやすい。 |

5. 樽の温度
溶融物がスムーズに流れるようにバレル温度を選択する必要があります。 それなし 劣化が進む。平均分子量が高く、分子量分布が狭い樹脂、およびガラス繊維強化樹脂は、より高いバレル温度を必要とする。
温度プロファイルは通常、 フロント高、リア低 バレルに沿った原理。ただし例外として、樹脂に過剰な水分が含まれている場合は、通気を促進するために後部ゾーンの温度をわずかに上げることがあります。
6. ノズル温度
ノズルから溶融樹脂が漏れ出すのを防ぐため、ノズル温度は通常、 樽の最高温度よりわずかに低い温度. A practical shop-floor check: during a slow free shot into the air, the extruded melt should come out smooth and bubble-free — that indicates a suitable temperature.
7. 融点
溶融温度は主にバレル温度とノズル温度によって決まり、可塑化と射出充填の両方を左右します。溶融温度を上げると溶融流動性は向上しますが、異なる特性には相反する影響を与えます。
| 財産 | 溶融温度上昇の影響 |
|---|---|
| 内部応力 | 減少 |
| 流れ方向の衝撃強度 | 減少 |
| 曲げ剛性 | 減少 |
| 抗張力 | 減少 |
| 流れに垂直な方向の衝撃強度 | 改善する |
| 流路長 | 増加 |
| 表面粗さ | 表面を滑らかにする |
| 成形後の収縮 | 減少 |
全体として、溶融温度が高いほどキャビティ内の充填と圧力伝達が改善され、配向が低減されるため、部品の総合的な性能が向上する。 しかし、ある程度までだ. As melt temperature approaches the upper limit of the processing window:
- さらにガスが発生し、気泡、空隙、変色、焦げ跡が生じる。
- 流動性が高すぎると、外観を損なうような光沢が生じる。
- 熱劣化は部品を弱体化させ、強度と弾性を低下させる。
時間と速度のパラメータ
8. 射出時間と射出速度
注入時間は、設定するパラメータの1つです。 噴射速度射出時間が短いほど、射出速度は速くなります。射出速度は部品の性能に大きな影響を与えます。
高速噴射の利点:
- 充填圧力が高く、空洞充填が容易
- 充填時の熱損失が少ないため、キャビティの温度がより均一に保たれ、部品の密度が高くなります。
- 収縮率が低く、部品コアの配向性が低く、溶接線が強化される。
過剰な注入速度によるリスク:
- 圧力損失が大きく、凍結層が薄くなる
- 皮膚層におけるより高い配向性
- 溶融物の弾性乱流により、フラッシュや表面亀裂が発生する。
実験により確認された 射出速度が高すぎても低すぎても、衝撃強度が低下する。. Too-low speed also weakens weld lines, increases overall orientation, and raises internal stress — all harmful to mechanical performance.
9.保持時間、冷却時間、可塑化時間
保持時間。 保持時間を短縮すると、キャビティ内の圧力がより速く低下し、逆流が発生してヒケやボイドが生じ、寸法安定性が損なわれる可能性があります。一方、保持時間を延長すると、寸法が安定し、これらの欠陥が回避され、高密度の成形品が得られますが、キャビティ内の圧力が上昇し、温度ムラによる応力が変化し、離型が困難になり、射出傷や成形品の曲がりが生じる可能性もあります。
Cooling time 保持時間と密接に関係しており、同様に品質に直接影響を与える。
可塑化時間 可塑化品質に影響します。短すぎると、溶融物の温度や組成が均一にならず、硬い塊や銀色の筋が現れます。長すぎると、スクリューの動作が長引くことで溶融物が分解または燃焼し、品質を損なう可能性があります。
10.特殊プロセス:振動および超音波アシスト
標準設定を超えて、高度な技術によってパフォーマンスをさらに向上させることができます。 振動補助射出成形高振動圧力下では、振動周波数を上げると、引張特性とノッチ付き衝撃強度が著しく向上します。 超音波支援 同様のメリットをもたらすことができる。
トラブルシューティング:よくある不具合とプロセス関連の修正方法
| 欠陥 | 考えられるプロセス上の原因 | 試すべきプロセス調整 |
|---|---|---|
| ショートショット(不完全な充填) | 金型温度が低すぎる、溶融温度が低すぎる、射出速度または圧力が低すぎる | 金型温度と溶融温度を上げる。射出速度と圧力を上げる。 |
| 沈下痕/空洞 | 保持圧力または保持時間が低すぎる。充填が不十分。 | 保持圧力と保持時間を増加させ、ゲート凍結タイミングを確認する。 |
| 閃光(バリ) | 射出圧力または保持圧力が高すぎる、または溶融温度が高すぎる | 圧力を下げる。溶融温度を下げる。 |
| 溶接線が弱い | 射出速度が低すぎる、または溶融温度もしくは金型温度が低すぎる | 射出速度を上げる、溶融温度または金型温度を上げる |
| 反り/変形 | 冷却ムラ、過剰な保持圧力による高い残留応力 | 金型温度のバランス調整、保持圧力の最適化、冷却時間の延長 |
| 焦げ跡/気泡 | 融解温度が上限付近にある場合、材料の劣化、ガスの発生が見られる。 | 溶融温度を下げる。材料の乾燥状態を確認する。通気を改善する。 |
| 表面亀裂/高い残留応力 | 保持圧力が高すぎる、金型温度が低すぎる | 保持圧力を下げる。金型温度を上げる。 |
| 次元不安定性 | 保持時間が短すぎる。逆流 | 保持時間を延長し、梱包段階を安定化させる |
> 注: プロセスパラメータは相互に関連しており、独立していません。ほとんどの欠陥は複数のパラメータが同時に作用することによって発生するため、一度に1つのパラメータを変更してその影響を記録するか、構造化された実験計画法(DOE)アプローチを使用してください。

一般的な成形不良とその対応パラメータ調整方法を網羅した包括的なトラブルシューティングライブラリについては、弊社の完全版欠陥ガイドをご覧ください。 射出成形における4つの一般的な欠陥とその実証済みの解決策
結論
射出成形プロセス条件は、プラスチック部品の外観と機械的性能の両方を左右します。圧力、温度、時間といったパラメータは互いに影響し合い、多くの欠陥は複数の設定が複合的に作用した結果です。安定した最適なプロセスウィンドウを見つけること(理想的には、試行錯誤だけではなく、CAEシミュレーションと体系的な実験によって導かれる)が、一貫性のある高品質な成形品を得るための最も効果的な方法です。あらゆるプラスチック材料の体系的なパラメータ調整を習得したい場合は、当社の包括的な調整ハンドブックをご覧ください。 射出成形パラメータガイド:5つの主要設定とトラブルシューティング
よくある質問
射出成形におけるどのパラメータが製品性能に最も影響を与えるか?
成形温度は結晶性プラスチックにどのような影響を与えるのか?
シンクの跡の原因は何ですか?また、どうすれば取り除くことができますか?
噴射速度が速い方が常に良いのでしょうか?
シミュレーションは、試行錯誤による金型試験に取って代わることができるだろうか?
射出圧力と保持圧力の違いは何ですか?
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean