 日本語



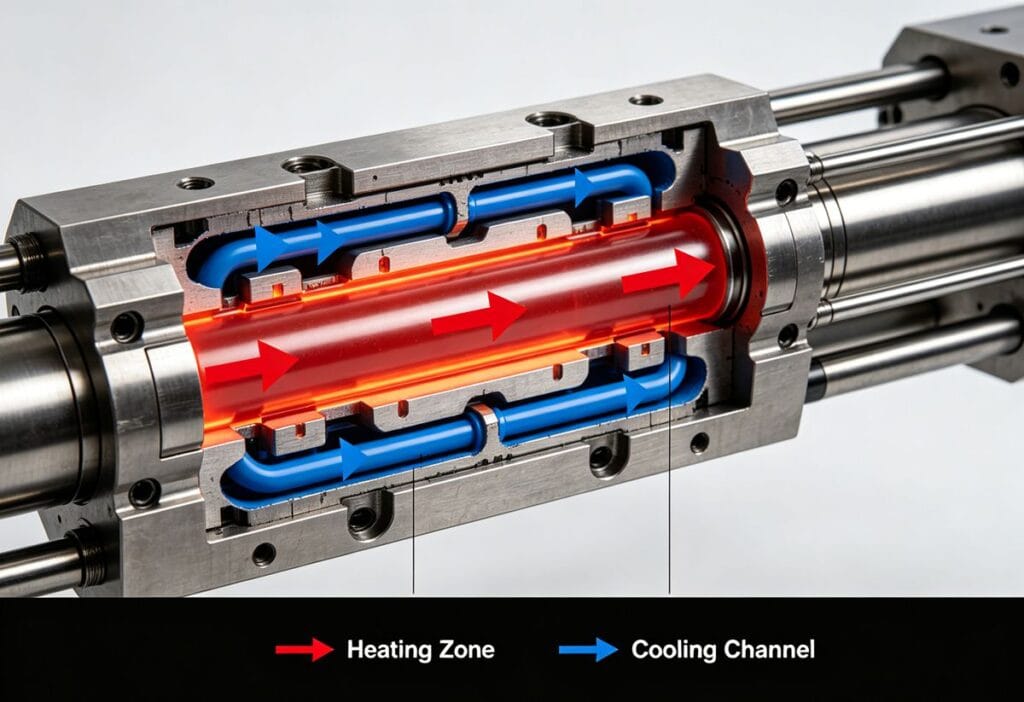
射出成形における重要な要素を理解する
正しい injection molding process[^1] is fundamental to ensuring the plastic melt is properly plasticized, fills the mold smoothly, and cools effectively. This is the only way to produce high-quality parts that meet specifications.
最も重要なプロセスパラメータは 温度, プレッシャー, そして 時間. These factors are deeply interconnected, and understanding their influence is key to successful manufacturing. Let's delve into the main parameters and how they affect the final product.
> 注: これらのパラメータの最適な設定値は普遍的なものではありません。使用するプラスチック材料、部品の形状、金型設計に基づいて、慎重に調整する必要があります。
温度の影響
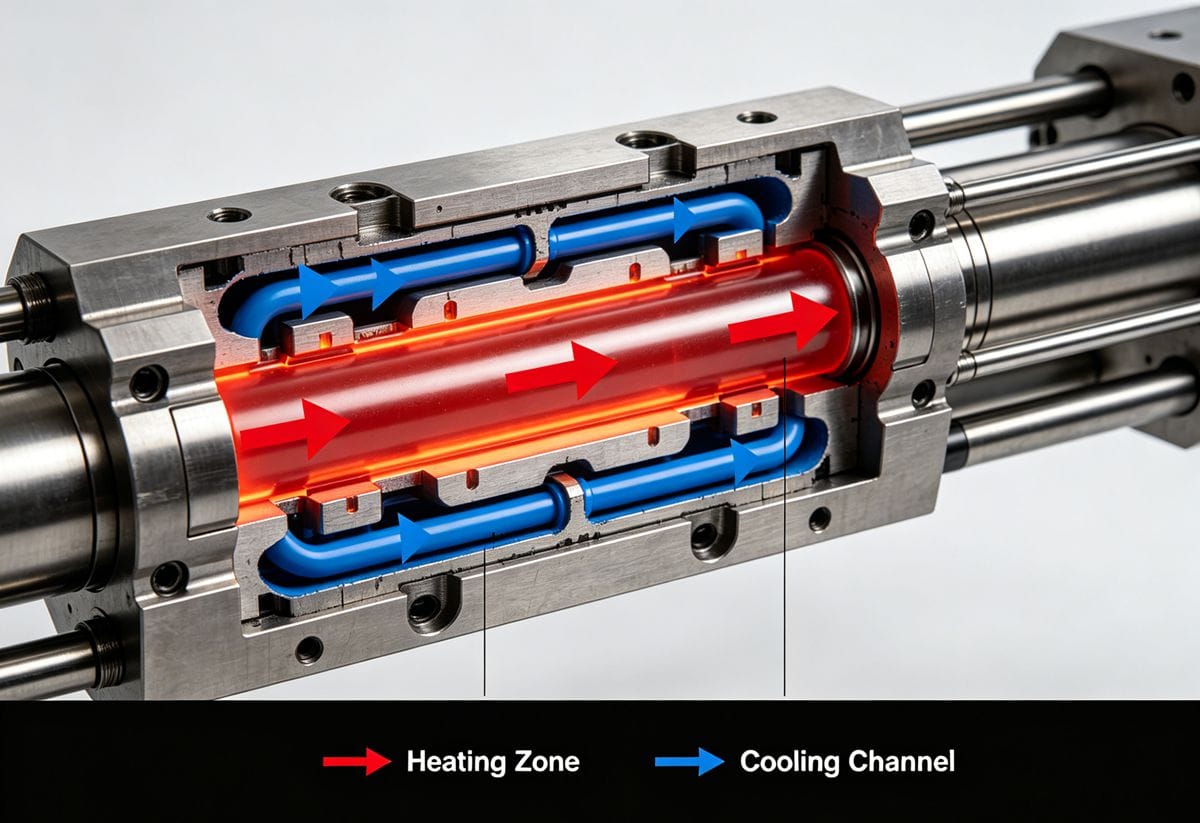
温度制御は極めて重要であり、プラスチックの粘度と流動特性に直接影響します。主な焦点は、バレル温度と 金型温度[^2].
1. 樽の温度
射出成形機のバレル温度は、プラスチックの加工温度を制御します。適切な温度を選択することは、可塑化の品質にとって非常に重要です。基本原則は、プラスチックの熱劣化を引き起こすことなく、スムーズな射出成形を実現することです。
- 設定範囲: バレルの終端における最高温度は、プラスチックの流動温度(または融解温度)よりも高く、かつ分解温度よりも低くなければならない。
- 滞在時間: 製造工程においては、溶融プラスチックがバレル内に留まる時間を厳密に管理することが不可欠である。
- 部品および金型設計: 薄肉部品や複雑な形状の部品を成形する場合、流動抵抗が高くなります。バレル温度を上げることで、溶融樹脂の流動性を向上させることができます。
- ノズル温度: ノズルの最高温度は、通常、ノズル先端での溶融物の垂れや糸引きを防ぐために、バレル温度よりもわずかに低く設定されます。
2. 金型温度
その間 injection molding process[^1], the mold temperature is controlled by a cooling medium (usually water), which dictates the cooling rate of the plastic melt.
- 金型温度を下げる: 温度が低いほど冷却速度が速くなります。溶融物の温度が急速に低下すると粘度が上昇し、射出圧力の損失が大きくなります。深刻な場合、ショートショット(不完全な充填)が発生する可能性があります。
- 金型温度の上昇: 金型温度が上昇すると、溶融樹脂の流動性が向上し、必要な充填圧力が低下し、成形品の表面仕上げが良くなる。しかし、冷却時間が長くなるため、生産性が低下し、成形品の収縮率が増加する。
- 結晶性プラスチック: 結晶性プラスチックの場合、成形温度が高いほど結晶化が促進され、成形品の密度と結晶化度が高まります。また、ポリマー鎖の緩和が速くなるため、分子配向と内部応力が低減されます。
圧力の影響
射出成形における圧力は、可塑化圧力、射出圧力、キャビティ圧力など、多岐にわたる要素から構成される。
1. 可塑化圧力(背圧)
可塑化圧力(背圧とも呼ばれる)とは、スクリューが回転・収縮する際に、スクリュー上部の溶融樹脂にかかる圧力のことです。これは、射出油圧シリンダーの戻りラインの抵抗を調整することで制御されます。
- プラスの効果: 背圧を上げると溶融物の内部圧力が上昇し、せん断効果が高まります。このせん断によって熱が発生し、溶融物の温度が上昇して可塑化品質が向上します。
- 悪影響: 過剰な背圧はスクリューの引き込み速度を遅くし、プラスチックの加熱時間を延長させます。また、溶融物の逆流や漏れを増加させ、搬送能力と可塑化物の生産量を低下させると同時に、消費電力を増加させる可能性があります。非常に高い背圧は、過剰なせん断加熱による熱劣化を引き起こす可能性があります。
2. 射出圧力
これは、溶融金属を金型に押し込むために、ねじ頭によって発生する圧力です。
- 圧力が低すぎます: 射出圧力が低すぎると、キャビティ内の圧力が不足し、溶融樹脂が金型を完全に満たさない。
- 圧力が高すぎます: 逆に、過度の圧力はバリ(余分な材料)、部品の反り、さらには機械システムの過負荷を引き起こす可能性があります。
- 相互依存: 射出圧力と溶融温度は相互に依存している。一般的に、同じ結果を得るためには、溶融温度が高いほど射出圧力を低く抑えることができる。
3. キャビティ圧力
キャビティ圧力とは、ノズル、ランナー、ゲートを通る圧力損失を考慮した後の、金型キャビティ内部における溶融樹脂の実際の圧力のことです。
噴射サイクルと速度
射出成形の全工程を完了するのにかかる時間を射出成形サイクルと呼びます。これには、供給、加熱、充填、保持、冷却、金型開閉、部品取り出し、金型閉鎖が含まれます。これらのうち、 噴射速度 冷却時間も最終製品の特性に決定的な影響を与える。
注入速度の役割:
- プラスの効果: 射出速度を上げると、溶融樹脂の流動性とせん断作用が高まります。その結果生じるせん断加熱により、溶融樹脂の温度が上昇し、粘度が低下するため、金型への充填が容易になります。また、ウェルドラインの強度も向上します。
- 悪影響: しかし、速度が速すぎると、溶融金属の流れが滑らかな層流から乱流に変化することがあります。これにより、「ジェット噴射」と呼ばれる現象が発生し、溶融金属がキャビティ内に噴出し、空気を閉じ込めてしまいます。閉じ込められた空気は圧縮されて急速に加熱され、部品の焼けや劣化を引き起こす可能性があります。
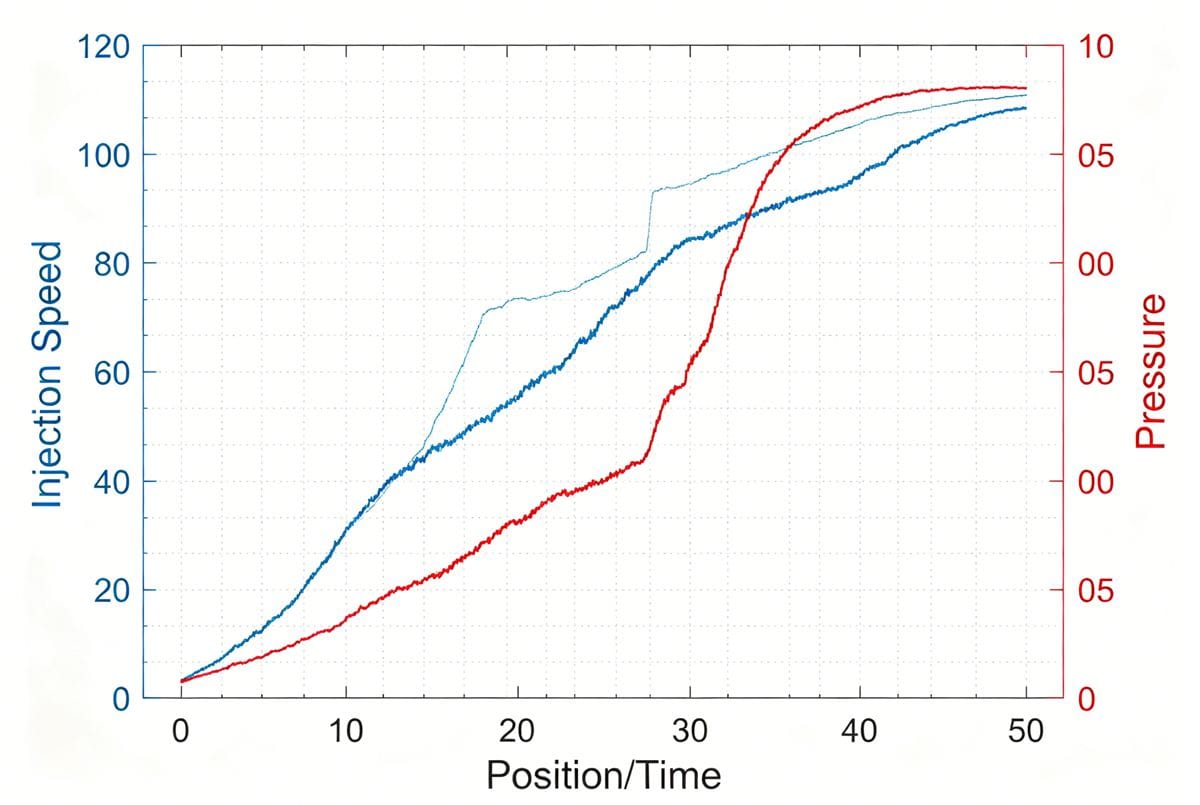
実際には、 噴射速度[^3] is often determined through trial and error. A common approach is to start with a low-pressure, slow-speed injection and then adjust based on the part's quality.
最新の射出成形機は、 multi-stage injection この技術により、スクリューの前進行程中の異なる箇所で異なる射出速度と圧力を適用することが可能になり、充填プロセスを精密に制御できます。このプロセスは、製造するプラスチックの種類と部品に合わせて調整する必要があります。
クイックリファレンス:パラメータの影響概要
簡単に概要を把握するために、主なパラメータが部品の品質にどのように影響するかを以下にまとめました。
| プロセスパラメータ | 設定 | 主なプラスの影響 | 主な負のリスク |
|---|---|---|---|
| 樽の温度 | 高すぎる | 流動性が向上し、充填が容易になります。 | プラスチックの劣化、燃焼、気泡 |
| 樽の温度 | 低すぎる | 劣化リスクを低減 | 可塑化不良、ショット数不足、高応力 |
| 金型温度 | 高すぎる | 表面仕上げが良好、結晶性が高く、応力が低い | サイクルタイムが長く、生産性が低く、ロス率が高い。 |
| 金型温度 | 低すぎる | 短いサイクルタイム | 短いショット、目立つ溶接線、粗い表面 |
| 噴射圧力 | 高すぎる | 完全な充填を保証し、収縮を低減します | バリ、部品の反り、高い内部応力 |
| 射出速度 | 速すぎる | 溶接部の強度を高め、粘度を低下させる | ジェット噴射、閉じ込められた空気、火傷 |
[^1]: Explore this resource to discover expert insights and techniques for enhancing your injection molding efficiency and product quality. [^2]: Mold temperature significantly affects part quality; understanding it can lead to better production outcomes. [^3]: Injection speed is crucial for filling efficiency; understanding it can help prevent defects in molded parts.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean