 日本語




の制御 射出成形 製造工程は、最終製品の品質と製造コストに直接的な影響を与えます。家電製品の進化と設計の複雑化に伴い、高品質な内外装仕上げへの需要が高まっています。そのため、金型製造と工程管理に対する要求水準がさらに高くなっています。
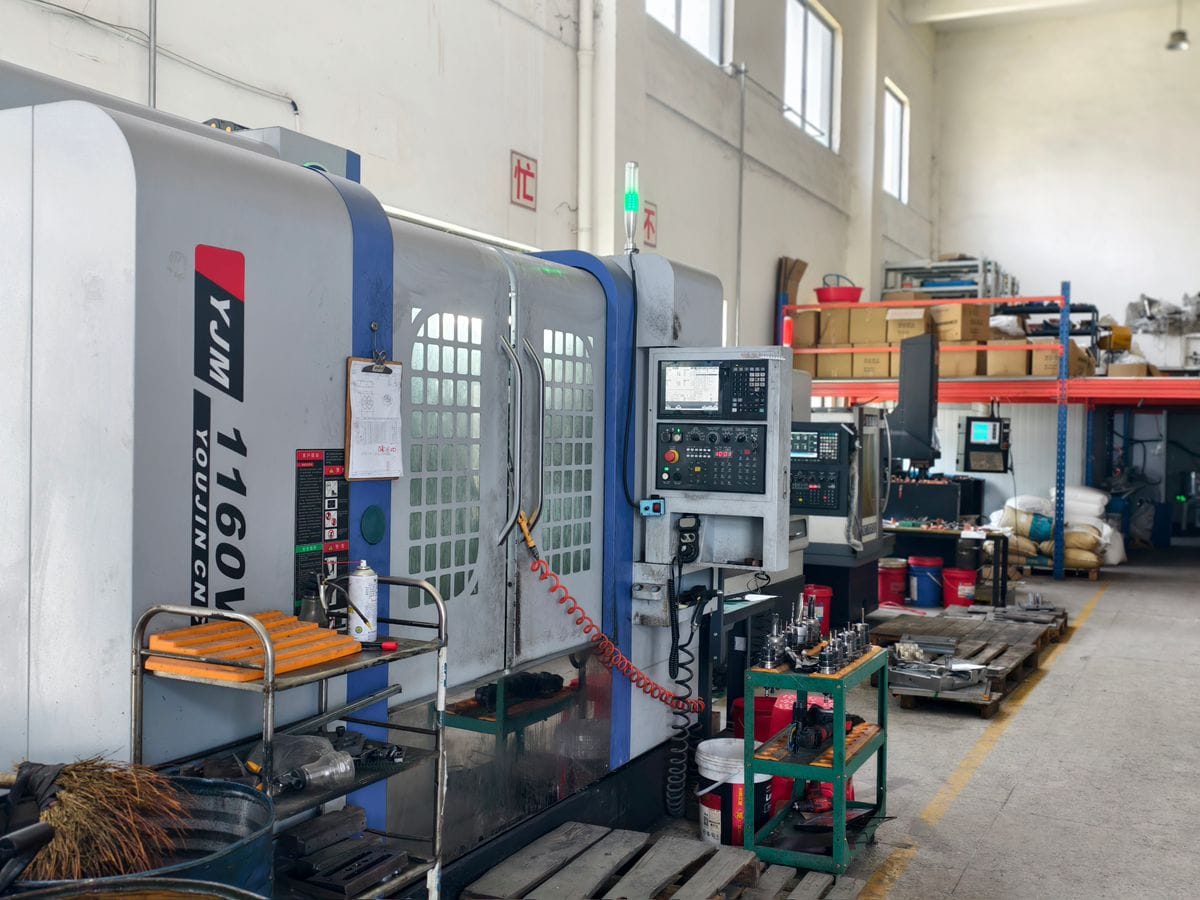
高度な機械と高精度の金型は不可欠ですが、優れた制御と組み合わせる必要があります。射出成形の核心は、温度、圧力、速度、および時間の管理にあります。これらのうち、 噴射速度 は、溶融流動、せん断加熱、および分子配向に影響を与える重要なパラメータです。
> 重要な洞察: 速度選択の究極の目標は、キャビティ充填プロセス全体を通して一定の溶融先端速度($V = 定数$)を維持し、均一な流動場を確保し、残留応力を最小限に抑えることです。
高速 vs. 低速:それぞれのメリットとデメリット
適切な射出速度を選択することは、バランス感覚が求められる作業です。高速は効率を高めますが、欠陥のリスクが高まります。一方、低速は仕上がりを向上させますが、サイクルタイムが長くなります。最新の機械は Multi-Stage Injection 両方の利点を組み合わせる。
以下に、高速噴射速度と低速噴射速度の特性を比較します。
| 特徴 | 高速噴射 | 低速噴射 |
|---|---|---|
| サイクルタイム | 注射時間を短縮し、サイクルを短縮します。 | サイクルタイムが長くなります。 |
| 流路長 | 流路長を改善します(薄肉構造に適しています)。 | 注入不足(充填不足)のリスク。 |
| 表面仕上げ | 光沢を向上させ、溶接痕を目立たなくします。 | 表面がくすむ原因となる可能性があります。 |
| 欠陥 | 噴射、火傷痕、閃光が発生する危険性があります。 | 閃光、火傷、噴射を防ぎます。 |
| 分子構造 | せん断加熱が増加する。粘度が低下する。 | 防止する molecular orientation 変形。 |
| 閉じ込められた空気 | ガスが閉じ込められる(ディーゼリング)リスクが高まる。 | 空気を逃がし、ガス溜まりを防ぎます。 |
5段階噴射速度プロファイル
複雑な形状においても「一定速度」の原理を実現するために、一般的に噴射速度を5つの異なる段階に分けます。
[Image Suggestion: A line graph showing the Injection Speed (Y-axis) vs. Screw Position/Time (X-axis), highlighting the 5 distinct stages described below.]
1. ランナーとスプルー(高速)
- ゴール: コールドランナーシステムを素早く通過させる。
- 戦略: 高速回転を用いることでサイクル時間を短縮し、チャネルの早期冷却を防ぐことができる。ただし、ゲートが小さい場合は、この速度によって表面欠陥が発生しないように注意する必要がある。
2. ゲート進入(可変速)
- ゴール: ジェット噴射やゲートブラッシュを防ぎます。
- 戦略:
- 高粘度材料(PC、PMMA、ABS): 特にエッジゲートを使用する場合は、ゲート付近での噴射(蛇行状の水流)や霧の発生を防ぐため、低速で運転してください。
- 低粘度材料(PP、PA、PBT): ピンポイントゲートまたはタブゲートを使用する場合は、高速処理でも問題ない場合があります。
3. 虫歯充填 - 本体(高速)
- ゴール: 部品の70~80%を速やかに充填する。
- 戦略: ゲートを通過したら加速してください。これにより粘度変化が抑制され、表面光沢が向上し、溶接線が強化され、圧力低下によるヒケを防ぐことができます。
4. 移行フェーズ(中速)
- ゴール: 最終充填の準備をしてください。
- 戦略: 充填率が85~90%程度になったら、速度を中速に落としてください。これは、最終梱包前に厚い部分や不均衡な空洞にバリ(余分なプラスチック)が発生するのを防ぐための緩衝材として機能します。
5. 最終充填/梱包(低速)
- ゴール: 寸法安定性と欠陥防止。
- 戦略: 最後の10%は低速で走行してください。これにより、以下のことが防止されます。
- フラッシュ: 金型のパーティングラインから余分な材料が漏れ出ている。
- 火傷痕: 閉じ込められた空気が圧縮されて着火する(ディーゼリング現象)ことが原因。
- 荷物の詰め込みすぎ: 重量と寸法の一貫性を確保します。
速度曲線の設定と修正
実際にこの設定を機械上で行うにはどうすればいいですか?
セットアップのための「ゼロインジェクション」方式
- 位置を設定する: 第2段の速度と圧力を 0. Adjust the 1st stage position to see where the melt stops.
- 確認する: 短いショットと想定される塗りつぶしパターンを比較してください。
- 反復する: 3番目のステージを 0次に、第2段の位置を調整し、同じ手順を繰り返します。これにより、フルサイクルを実行する前に、ネジの位置を正確に把握することができます。
- 増加: 位置が決まったら、表面の状態が許容できるレベルになるまで、低速から高速へと速度を上げていきます。
よくある不具合のトラブルシューティング
[Image Suggestion: Split screen photo. Left side: A part showing "Jetting" (snake lines). Right side: A part showing "Burn Marks" (black spots at the end of fill).]
1. ゲートジェット(フローマーク)
- 原因: 溶融物は小さなゲートを猛スピードで通り抜け、空洞内に入り込み、壁に触れることなく横切っていった。
- 解決:
- 型: ゲート電流をピン/コアに向ける。
- プロセス: 減らす ゲート入口での速度(ステージ2)、その後 増加 圧力損失を最小限に抑えるため、主充填(ステージ3)の速度を調整する。
2. 溶接線/溶融痕
- 原因: 2つの流れの先端部が、大きな温度差または低圧の場所で出会う。
- 解決:
- 型: 融合角度を大きくするために、ファンゲートに変更してください。
- プロセス: 速度を上げる 前に 熱と圧力を維持するため、溶接線の位置を調整してください。フラッシュを防ぐため、速度を落とすのは溶接の最終段階のみにしてください。
結論
射出速度を最適化するということは、単に金型に材料を充填することだけではなく、流れの先端速度を制御して応力や欠陥を最小限に抑えることでもある。
- 欠陥削減: 適切な速度プロファイリングを行うことで、噴射ムラ、燃焼、ショートショットを解消できます。
- カスタマイズ: 部品の形状や材質(例:ポリカーボネートとポリプロピレン)ごとに、固有の速度曲線が必要です。
- 技術: 正確な設定を行うには、「ゼロインジェクション」方式を使用してください。
- 相互依存: 速度と圧力は関連していることを覚えておいてください。多くの場合、噴射圧力を上げることで、速度プロファイルをより適切に制御できます。
これらの原則を習得することで、製造業者は高品質と経済効率の完璧なバランスを実現できる。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean