 Français



Les dimensions de vos pièces moulées par injection présentent des écarts. Cela entraîne des échecs aux contrôles qualité et des retards dans vos projets, ce qui nuit à vos résultats financiers. Comprendre les causes profondes de ce problème constitue la première étape pour y remédier.
Les variations dimensionnelles dans le moulage par injection sont souvent dues à des conditions de processus irrégulières, à des matières premières inadaptées, à des défauts de moule, à des défaillances des équipements, voire à des méthodes d'essai inappropriées. Pour identifier la cause exacte, il est nécessaire de procéder à une vérification systématique de ces cinq domaines clés afin de rétablir la stabilité de la production et la qualité des pièces.
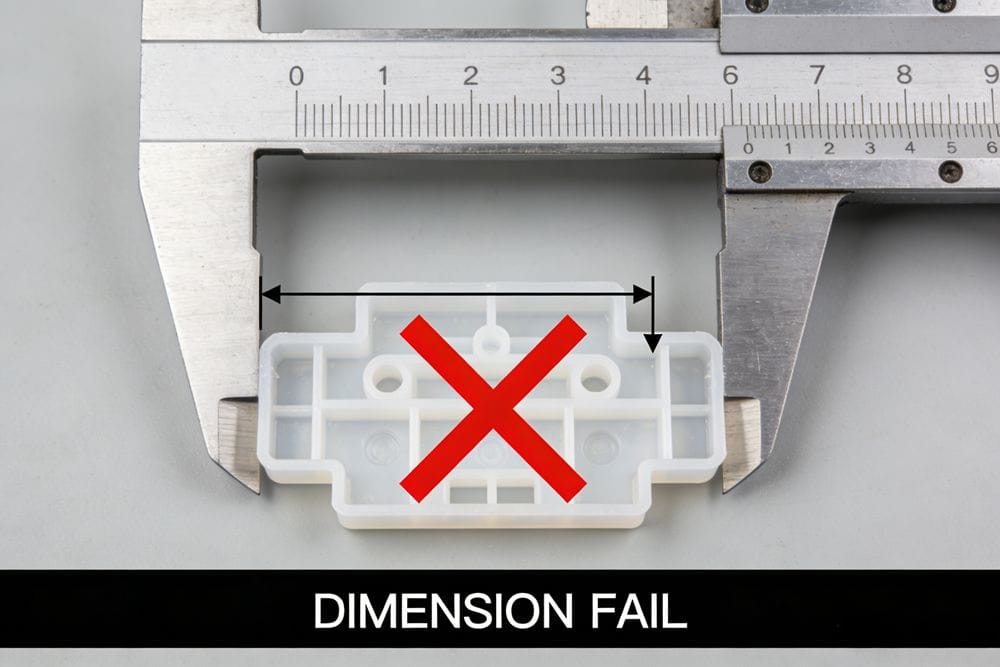
Identifier la cause exacte peut s'apparenter à chercher une aiguille dans une botte de foin. Mais ne vous inquiétez pas, j’ai déjà vécu cette situation à maintes reprises au fil des années. Il ne s’agit pas simplement d’une solution rapide, mais bien de mettre en place un processus solide à long terme, ce qui est précisément la philosophie d’Ideal Pro. Passons en revue un par un les causes les plus courantes afin que vous puissiez remettre votre production sur les rails.
Des conditions de moulage irrégulières pourraient-elles être à l'origine de votre instabilité dimensionnelle ?
Vous avez réglé les paramètres de la machine, mais les pièces présentent toujours des irrégularités. Vous avez l'impression de passer votre temps à ajuster les réglages sans obtenir d'amélioration durable. Souvent, le problème réside dans de subtiles variations du processus.
Oui, les conditions de moulage irrégulières en sont une cause principale. Les fluctuations de température, de pression et de durée de cycle empêchent le plastique de se former et de refroidir de manière uniforme. Cela entraîne directement des variations dimensionnelles entre les pièces et les lots.
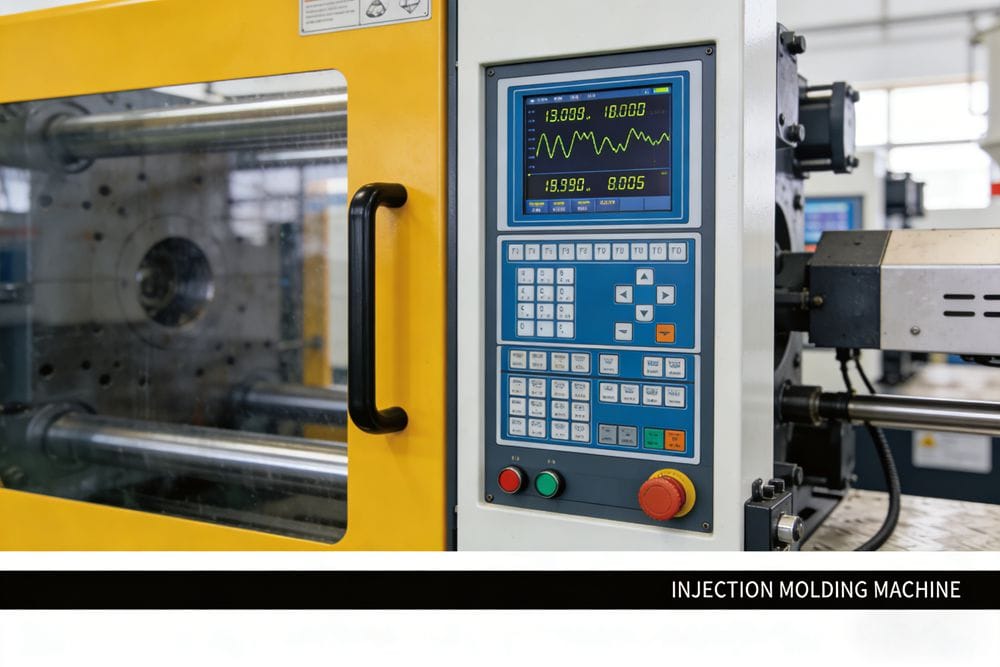
Lorsque nous parlons de conditions de moulage, nous faisons référence aux paramètres essentiels de fabrication de votre pièce : la température, la pression et la durée. Chaque paramètre doit être strictement contrôlé. Même de légers écarts peuvent entraîner de graves problèmes. Par exemple, la durée du cycle doit être identique pour chaque pièce. Si un opérateur ouvre la porte à des moments différents, le processus de refroidissement s'en trouve modifié, tout comme les dimensions finales de la pièce.
Si la pression d'injection est trop faible ou si le temps de maintien est trop court, la pièce ne sera pas correctement compactée et rétrécira davantage que prévu. Si la température du moule est trop basse ou inégale, les différentes parties de la pièce refroidiront à des vitesses différentes, ce qui provoquera un gauchissement et des variations dimensionnelles. À l’inverse, si la température du cylindre ou de la buse est trop élevée, le matériau peut se dégrader, ce qui affecte également la stabilité. Voici un guide simple que j’utilise pour les réglages :
| Problème : la taille de la pièce est... | Mesures correctives |
|---|---|
| Trop grand (rétrécissement non compris) | Réduisez la pression d'injection, diminuez la température de la matière fondue et augmentez la température du moule. |
| Trop petit (retrait supplémentaire) | Augmentez la pression d'injection, augmentez le temps de maintien et réduisez la température du moule. |
N'oubliez pas que même la température dans vos locaux peut avoir une incidence. J'ai constaté que les variations saisonnières pouvaient affecter des processus qui étaient restés stables pendant des mois. Vous devez être prêt à apporter de légers ajustements aux températures de vos processus afin de tenir compte de l'évolution de l'environnement.
Le choix d'un matériau plastique inadapté serait-il à l'origine de vos problèmes de taille ?
Vous avez choisi un matériau qui semblait convenir d'après la fiche technique, mais les pièces finales ne répondent pas à vos spécifications. Cela peut compromettre l'ensemble de votre projet. Les propriétés intrinsèques du matériau sont essentielles.
Tout à fait. Le taux de retrait de la matière première a un impact considérable sur la précision dimensionnelle. Si un matériau présente un taux de retrait élevé ou imprévisible, il est extrêmement difficile de respecter des tolérances serrées, même avec un processus parfait et un moule de haute précision.
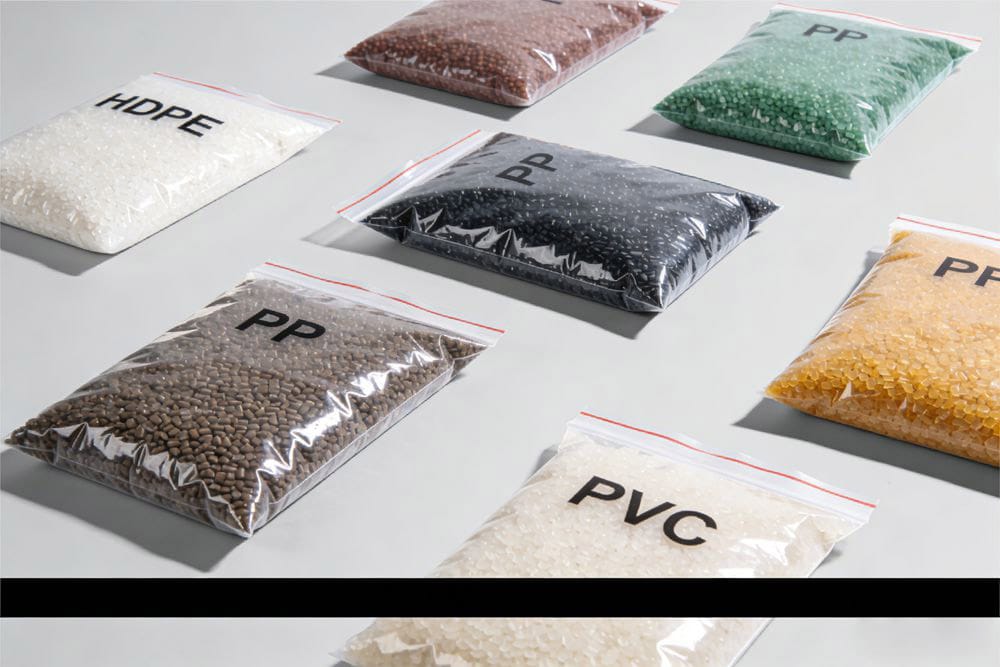
Lorsque j'aide mes clients à choisir un matériau, la première chose dont nous discutons est le retrait. Tous les plastiques se rétractent lorsqu'ils refroidissent, passant de l'état fondu à l'état solide. L'essentiel réside dans l'ampleur de ce retrait et dans son uniformité. Ces caractéristiques dépendent fortement du type de résine.
En règle générale, les plastiques se répartissent en deux catégories : les plastiques cristallins et les plastiques amorphes.
- Résines cristallines (comme le polypropylène ou le nylon) présentent une structure moléculaire plus ordonnée. Ils ont tendance à présenter des taux de retrait plus élevés et leur retrait peut varier davantage en fonction des conditions de transformation. La taille des structures cristallines, ou " sphérulites ", joue un rôle important. Un refroidissement plus rapide entraîne la formation de sphérulites plus petites et un retrait moindre.
- Résines amorphes (comme le polycarbonate ou l'ABS) présentent une structure moléculaire aléatoire. Ils affichent généralement des taux de retrait plus faibles et plus prévisibles, ce qui en fait un choix plus adapté aux pièces soumises à des tolérances très strictes.
Au-delà du type de résine, d’autres problèmes liés aux matériaux peuvent être source de complications. Si vos granulés de plastique ne sont pas correctement séchés, l’humidité se transforme en vapeur dans le cylindre, ce qui provoque un écartement des pièces et des dimensions irrégulières. De même, si vous mélangez des matières broyées (matériaux recyclés) avec des matières vierges, vous devez le faire de manière homogène. Un mélange irrégulier ou l’utilisation de lots différents de matière première peut introduire des variations qui se répercutent sur vos pièces finales.
Un moule défectueux ou usé pourrait-il être la véritable cause du problème ?
Vous avez mis au point votre procédé et vérifié deux fois vos matériaux, mais les pièces ne sont toujours pas conformes. Il est frustrant d'investir dans un outil pour qu'il produise ensuite des résultats irréguliers.
Oui, les défauts liés au moule constituent une cause fréquente et souvent négligée. Une rigidité insuffisante du moule, l'usure des cavités, un mauvais système d'alimentation et des problèmes d'alignement peuvent tous entraîner des dimensions irrégulières des pièces et des défauts.
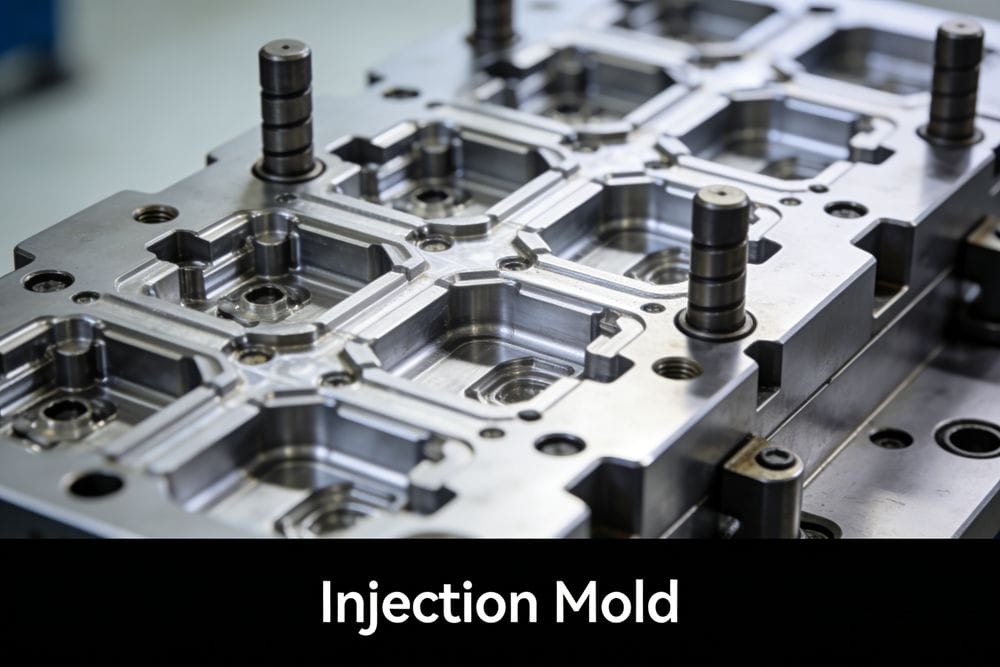
Le moule est au cœur du processus de fabrication. Sa conception et sa précision de fabrication déterminent directement la précision de vos pièces. Si le moule n’est pas suffisamment solide (s’il manque de rigidité), il peut en effet se déformer sous les fortes pressions de l’injection. Cette déformation a pour conséquence que la forme de la cavité n’est pas constante d’une injection à l’autre.
L'usure est un autre facteur majeur, en particulier lors de l'utilisation de matériaux abrasifs contenant des charges telles que la fibre de verre. Ces matériaux peuvent éroder progressivement l'acier des parois de la cavité, entraînant une augmentation des dimensions au fil du temps. Il en va de même pour les goupilles de guidage et les douilles ; si elles s’usent, l’alignement entre les deux moitiés du moule (noyau et cavité) peut se décaler, ce qui entraîne une épaisseur de paroi inégale.
Avec les moules à plusieurs cavités, le défi est encore plus grand. Chaque cavité doit être identique, et le système de canaux d'alimentation doit être " équilibré " afin que toutes les cavités se remplissent à la même vitesse et à la même pression. Tout déséquilibre entraînera des variations entre les pièces d'un même cycle de moulage. Pour les pièces soumises à des exigences de précision très élevées, je déconseille souvent l’utilisation de moules à plusieurs cavités, sauf en cas d’absolue nécessité, car le coût nécessaire pour garantir un équilibre parfait peut être très élevé. Chez Ideal Pro, lorsque nous concevons des moules, nous veillons toujours à leur conférer une résistance suffisante et utilisons des aciers de haute qualité, résistants à l’usure et ayant subi un traitement thermique adapté, afin de garantir une durée de vie de production longue et stable.
Votre presse à injection vous fait-elle défaut ?
Votre processus semble s'écarter progressivement de la norme au fil du temps, alors même que les paramètres n'ont pas changé. Chercher à résoudre ces problèmes " fantômes " fait perdre du temps et entraîne des taux de rebut élevés, ce qui rend impossible la mise en place d'un processus stable.
Tout à fait. Des défaillances techniques, telles qu'un système d'alimentation instable, une vis usée, un clapet anti-retour défectueux ou un contrôle de température irrégulier, peuvent directement entraîner une instabilité dimensionnelle en ne permettant pas d'obtenir une masse fondue homogène d'une injection à l'autre.
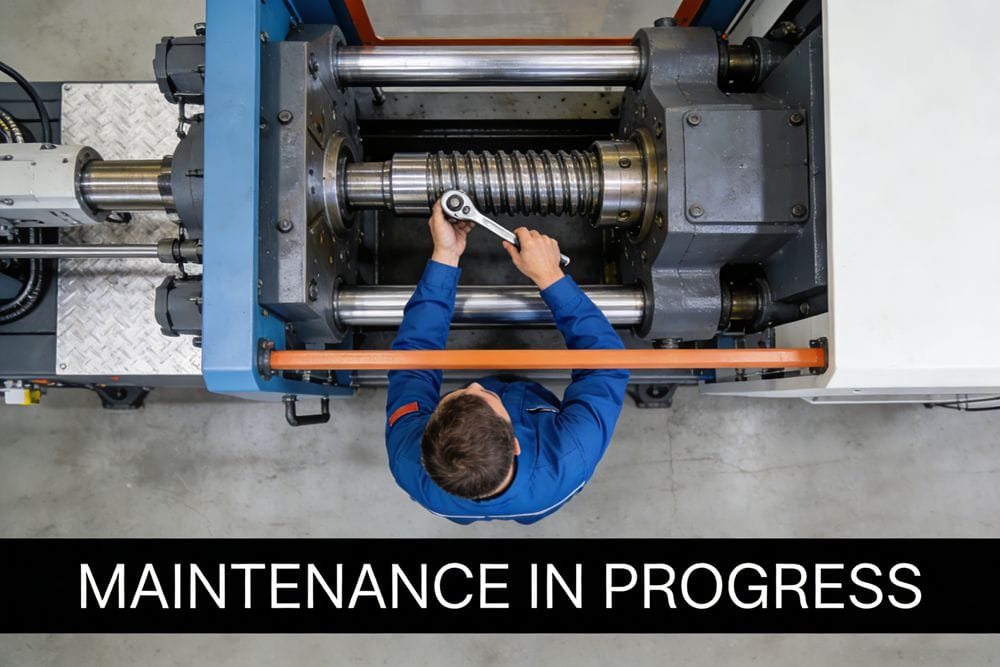
Votre presse à injection est un équipement complexe. Si l'un de ses composants ne fonctionne pas correctement, c'est l'ensemble du processus qui en pâtit. J'ai vu de nombreuses équipes rejeter la faute sur le moule ou le matériau alors que le véritable responsable était la machine elle-même.
L’un des problèmes les plus courants que je constate est un clapet anti-retour défectueux. Ce clapet, situé à l’avant de la vis, est censé empêcher le plastique fondu de refluer pendant l’injection. S’il présente une fuite, la quantité de plastique injectée dans le moule — le volume d’injection — variera, ce qui entraînera des dimensions et un poids irréguliers des pièces. Une vis et un cylindre usés ont un effet similaire : ils ne parviennent pas à faire fondre et à acheminer le plastique de manière régulière.
Le système de régulation de la température constitue un autre point à vérifier. Une bande chauffante défaillante ou un thermocouple défectueux peut entraîner des fluctuations de la température de fusion. Cela modifie la viscosité du plastique et son comportement d'écoulement, ce qui affecte à son tour la manière dont la pièce se remplit et se rétracte. Même le système d'alimentation qui fournit les granulés de plastique doit être stable. Toute irrégularité dans l’alimentation de la vis en matière entraînera une injection irrégulière. Un entretien préventif régulier de vos machines n’est pas seulement une recommandation ; c’est une condition essentielle pour une production stable et de haute qualité.
Êtes-vous sûr de mesurer correctement vos pièces ?
Deux membres de votre équipe mesurent la même pièce et obtiennent des résultats différents. Cela engendre de la confusion, des rejets injustifiés et des désaccords entre le service du contrôle qualité et la production. Cela sape la confiance dans l'ensemble du processus.
Il s'agit d'un problème étonnamment courant. Si vos méthodes de mesure, vos délais et vos températures ne sont pas normalisés, vous constaterez ce qui ressemble à une instabilité dimensionnelle. Les pièces en plastique rétrécissent et changent de forme en refroidissant.
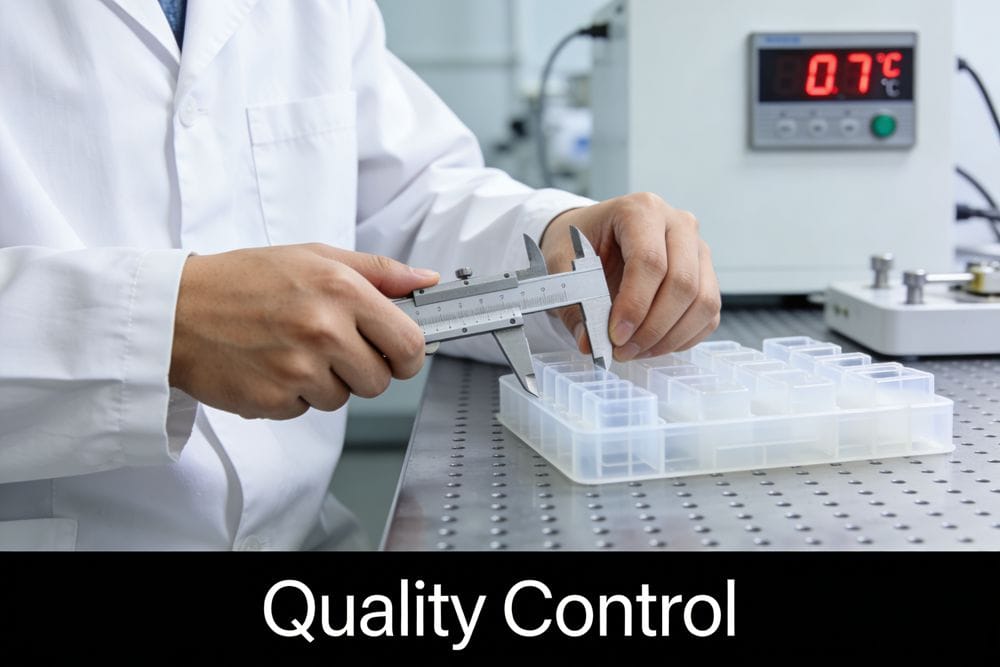
Beaucoup de gens ne se rendent pas compte à quel point les pièces en plastique peuvent se déformer une fois sorties du moule. Les plastiques présentent un coefficient de dilatation thermique souvent 10 fois supérieur à celui du métal. Cela signifie qu'une légère variation de la température ambiante peut entraîner une modification mesurable des dimensions d'une pièce.
Plus important encore, les pièces continuent de rétrécir pendant plusieurs heures après le moulage. D’après mon expérience, l’essentiel de cette variation se produit au cours des 10 premières heures, mais une pièce peut ne pas atteindre sa stabilité définitive avant 24 heures. Si une personne mesure une pièce une heure après son moulage et qu’une autre mesure une pièce issue du même lot le lendemain, vous obtiendrez à coup sûr des résultats différents. Il ne s’agit pas d’un problème de processus, mais d’un problème de mesure.
Pour remédier à cela, vous devez établir une procédure opérationnelle standard (SOP) pour les mesures. Définissez précisément comment et quand les pièces doivent être mesurées. Précisez les outils à utiliser (par exemple, pieds à coulisse, machine à mesurer tridimensionnelle), les points exacts de la pièce à mesurer et, surtout, la durée de conditionnement. Par exemple, votre SOP pourrait stipuler : " Toutes les pièces doivent être conditionnées à 23 °C pendant au moins 24 heures avant le contrôle dimensionnel final. " Cela garantit que chacun mesure une pièce stable dans les mêmes conditions, ce qui vous fournit des données auxquelles vous pouvez réellement vous fier.
Conclusion
Les variations dimensionnelles sont dues à des problèmes liés au processus, aux matériaux, aux moules, aux machines ou aux mesures. Une approche systématique de ces cinq domaines vous permettra de mettre en place un processus de production stable et fiable.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean