 Deutsch



Das Spritzgießen von PET-Vorformlingen kann eine Herausforderung sein. Das Ignorieren wichtiger Faktoren kann zu minderwertigen Produkten und höheren Kosten führen.
Um die besten Ergebnisse beim Spritzgießen von PET-Vorformlingen zu erzielen, sollten Sie die folgenden acht entscheidenden Faktoren beachten, die Ihren Produktionsprozess erheblich beeinflussen können.

Wenn es um Spritzguss geht, kommt es auf die Details an. Wenn Sie einen dieser acht Punkte übersehen, kann dies zu Ineffizienz und fehlerhaften Produkten führen. In diesem Artikel gehe ich auf jeden einzelnen Punkt näher ein und zeige Ihnen, wie Sie häufige Fallstricke vermeiden und qualitativ hochwertige PET-Vorformlinge herstellen können.
Was sollten Sie über den Umgang mit Kunststoffen beim Formen von PET-Vorformlingen wissen?
Der richtige Umgang mit Kunststoffen ist beim Spritzgussverfahren entscheidend. PET hat ein hohes Molekulargewicht, das empfindlich auf Feuchtigkeit reagieren kann. Wenn der Feuchtigkeitsgehalt den Grenzwert überschreitet, verringert sich das Molekulargewicht von PET. Dies kann zu einer Verfärbung und Sprödigkeit des Endprodukts führen.
To avoid these issues, it is essential to dry the material before processing. The drying temperature should be set at 150°C for a minimum of four hours, though 170°C for three to four hours is generally recommended. The emptiness method can be used to check if the material is fully dried. Additionally, the proportion of recycled PET should not exceed 25%, and it must be thoroughly dried.
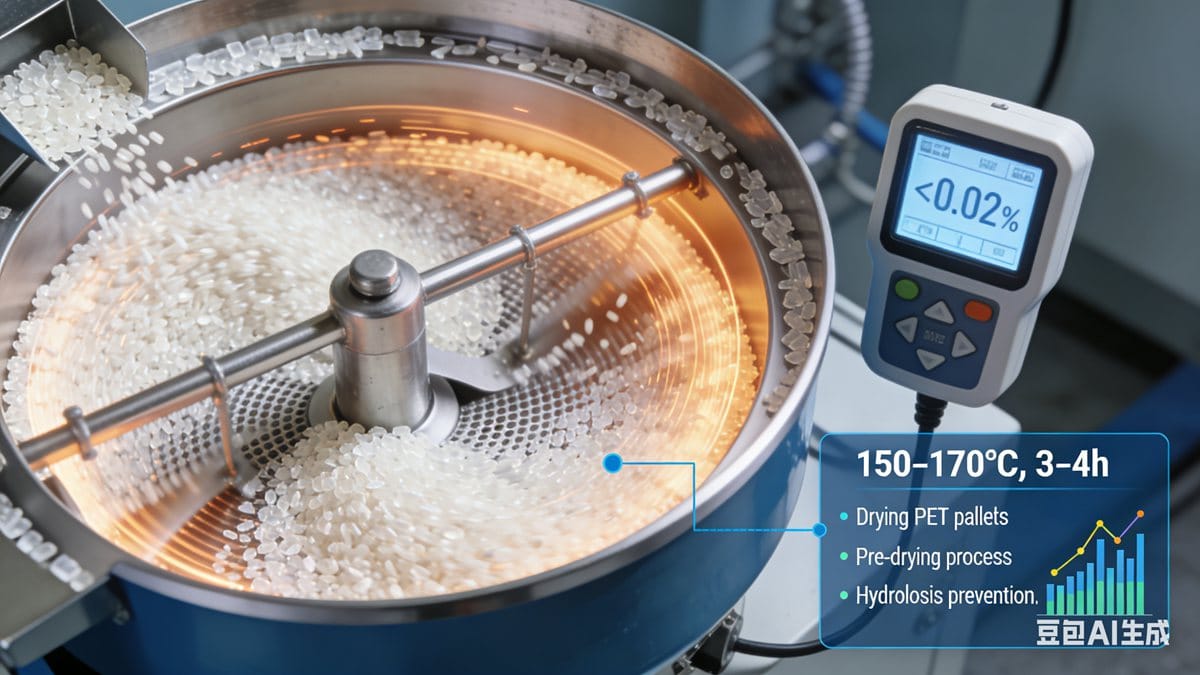
Um tiefer einzutauchen, lassen Sie uns analysieren, wie sich Feuchtigkeit auf die Verarbeitung von PET auswirkt und warum die richtige Trocknung entscheidend ist. Feuchtigkeit kann zu einer Hydrolyse führen, die das Molekulargewicht von PET erheblich senkt. Das Ergebnis sind Produkte, die nicht nur schwächer sind, sondern auch optische Mängel aufweisen. Die Umsetzung eines präzisen Trocknungsplans kann dazu beitragen, die Integrität des Materials zu erhalten und letztendlich die Qualität der PET-Vorformlinge zu verbessern.
Wie wählt man die richtige Spritzgießmaschine für PET?
Die Wahl der richtigen Maschine ist entscheidend. PET erfordert eine Maschine mit mehreren Temperaturregelungszonen und minimaler Eigenwärme bei der Plastifizierung. Das tatsächliche Gewicht des Vorformlings muss mindestens zwei Drittel der Einspritzkapazität der Maschine betragen.
Der Einsatz einer Maschine, die diese Spezifikationen erfüllt, kann dazu beitragen, den Formprozess zu optimieren und qualitativ hochwertige PET-Vorformlinge herzustellen. Eine geeignete Maschine verringert das Risiko von Fehlern und sorgt für eine konsistente Produktion.
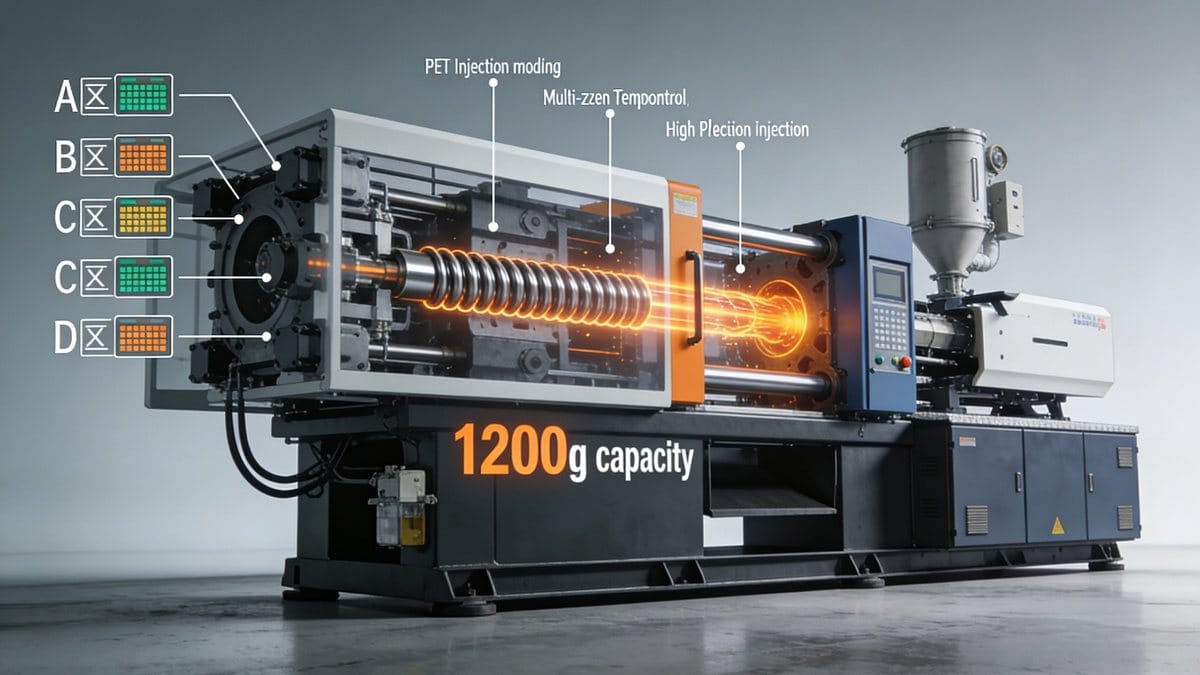
Lassen Sie uns die Bedeutung der richtigen Maschinenauswahl für das PET-Spritzgießen untersuchen. Das Design der Maschine hat nicht nur Auswirkungen auf die Qualität der Vorformlinge, sondern auch auf die betriebliche Effizienz. Eine Maschine mit unzureichender Temperaturkontrolle kann zu uneinheitlichen Ergebnissen und Materialverschwendung führen. Daher ist die Investition in die richtige Ausrüstung entscheidend für den langfristigen Erfolg der Produktion.
Wie sieht es mit der Gestaltung von Formen und Anschnitten für PET-Vorformlinge aus?
Das Design der Form und der Anschnitte spielt eine entscheidende Rolle beim Spritzgießprozess. Im Allgemeinen werden Heißkanalformen für PET-Flaschenvorformlinge verwendet. Es ist ratsam, zwischen der Form und der Spritzgießmaschine Wärmedämmplatten anzubringen, die in der Regel etwa 12 mm dick sind und hohem Druck standhalten.
Eine ausreichende Entlüftung ist notwendig, um eine lokale Überhitzung oder Rissbildung zu verhindern. Die Tiefe der Entlüftung sollte jedoch 0,03 mm nicht überschreiten, da dies zu Gratbildung führen kann. Eine ordnungsgemäße Entlüftung sorgt für einen reibungslosen Materialfluss und reduziert Fehler im Endprodukt.
Die Kühlung und Erwärmung der Form wirkt sich direkt auf die Zykluszeit und die Qualität der Vorformlinge aus. Eine optimal gestaltete Form kann die Kühleffizienz verbessern und gleichzeitig die Temperatur präzise halten. Dieses Gleichgewicht verhindert Probleme wie Verformung oder unebene Oberflächen und stellt sicher, dass die Endprodukte den Qualitätsstandards entsprechen.
Was ist die ideale Schmelztemperatur für PET?
The melting temperature of the material must be monitored closely. Typically, the melting temperature for PET ranges from 270-295°C, while the enhanced GF-PET grades should be set between 290-315°C.
Die Überwachung und Anpassung der Schmelztemperatur kann Probleme wie eine unvollständige Füllung der Form und Defekte in den Vorformlingen verhindern. Die richtige Temperaturkontrolle ist entscheidend, um die gewünschten Eigenschaften der Endprodukte zu erzielen.
Es ist wichtig, die Auswirkungen der Schmelztemperatur auf die Eigenschaften des Produkts zu verstehen. Höhere Temperaturen können zu einer Verschlechterung des Materials führen, während niedrigere Temperaturen ein unvollständiges Schmelzen zur Folge haben können. Die Einhaltung der richtigen Schmelztemperatur verbessert daher nicht nur den Formgebungsprozess, sondern gewährleistet auch die Haltbarkeit und Klarheit der fertigen Vorform.
Warum ist die Einspritzgeschwindigkeit beim Spritzgießprozess wichtig?
Die Einspritzgeschwindigkeit ist ein weiterer kritischer Faktor im Gießprozess. Im Allgemeinen ist eine höhere Einspritzgeschwindigkeit erforderlich, um zu verhindern, dass das Material beim Einspritzen zu früh erstarrt. Ist die Geschwindigkeit jedoch zu hoch, kann dies zu hohen Scherraten führen, die das Material spröde machen.
Eine typische Injektion sollte innerhalb von vier Sekunden abgeschlossen sein, um diese Probleme zu vermeiden. Die richtige Balance bei der Einspritzgeschwindigkeit zu finden, ist der Schlüssel zum Erreichen qualitativ hochwertiger Vorformlinge ohne Defekte.
Die Untersuchung der Auswirkungen der Einspritzgeschwindigkeit zeigt, dass sie eine wichtige Rolle bei der Gewährleistung eines erfolgreichen Gießprozesses spielt. Eine zu niedrige Geschwindigkeit kann zu einer vorzeitigen Verfestigung führen, was unvollständige Formen zur Folge hat. Umgekehrt kann eine zu hohe Geschwindigkeit zu Scherspannungen führen, die die Struktur des Materials beschädigen. Daher ist eine sorgfältige Abwägung der Einspritzgeschwindigkeit unerlässlich, um die gewünschte Qualität und Integrität der PET-Vorformlinge zu erreichen.
Was ist der optimale Gegendruck für die Injektion von PET?
Der Gegendruck während des Einspritzvorgangs sollte so niedrig wie möglich gehalten werden. In der Regel sollte er 100 bar nicht überschreiten, und oft ist das auch gar nicht nötig.
Ein niedriger Gegendruck trägt dazu bei, den Verschleiß der Maschine zu vermeiden und gleichzeitig einen gleichmäßigen Materialfluss aufrechtzuerhalten. Diese Praxis gewährleistet die Langlebigkeit der Geräte und eine gleichmäßige Produktion.
Die Untersuchung der Auswirkungen des Gegendrucks unterstreicht dessen Bedeutung für den Formgebungsprozess. Ein hoher Gegendruck kann zu übermäßigem Verschleiß der Maschinenkomponenten führen und Wartungsprobleme und Produktionsausfälle verursachen. Indem wir den Gegendruck niedrig halten, gewährleisten wir einen reibungsloseren Betrieb und zuverlässige Ergebnisse beim Spritzgießen von PET-Vorformlingen.
Wie verwaltet man die Verweilzeit im Spritzgießprozess?
Managing residence time is crucial when molding PET. Never use excessively long residence times, as this can decrease the molecular weight of the material. It is essential to avoid temperatures above 300°C. If the machine is idle for less than 15 minutes, an empty shot can be performed. If the downtime exceeds 15 minutes, it is recommended to clean the machine with viscosity PE, reducing the barrel temperature to the PE temperature until starting again.
Eine ordnungsgemäße Verwaltung der Verweilzeit trägt dazu bei, die Qualität des PET zu erhalten und eine Verschlechterung des Materials zu verhindern.
Die Untersuchung der Auswirkungen der Verweilzeit auf die PET-Qualität zeigt, wie wichtig sie für die Einhaltung von Produktstandards ist. Eine zu lange Verweilzeit kann zu einem thermischen Abbau führen, der die Festigkeit und Klarheit des Endprodukts beeinträchtigt. Daher ist die Einführung effektiver Verfahren zur Steuerung der Verweilzeit entscheidend für optimale Ergebnisse beim Spritzgießen.
Was sind die wichtigsten Überlegungen bei der Verwendung von recycelten Materialien?
Wenn Sie recycelte Materialien verwenden, ist es wichtig, dass diese nicht zu groß sind, um eine Brückenbildung an der Einfüllstelle zu vermeiden, die die Plastifizierung beeinträchtigen kann.
Die Kontrolle der Größe der recycelten Materialien ist entscheidend für einen reibungslosen Formprozess und die Qualität des Endprodukts.
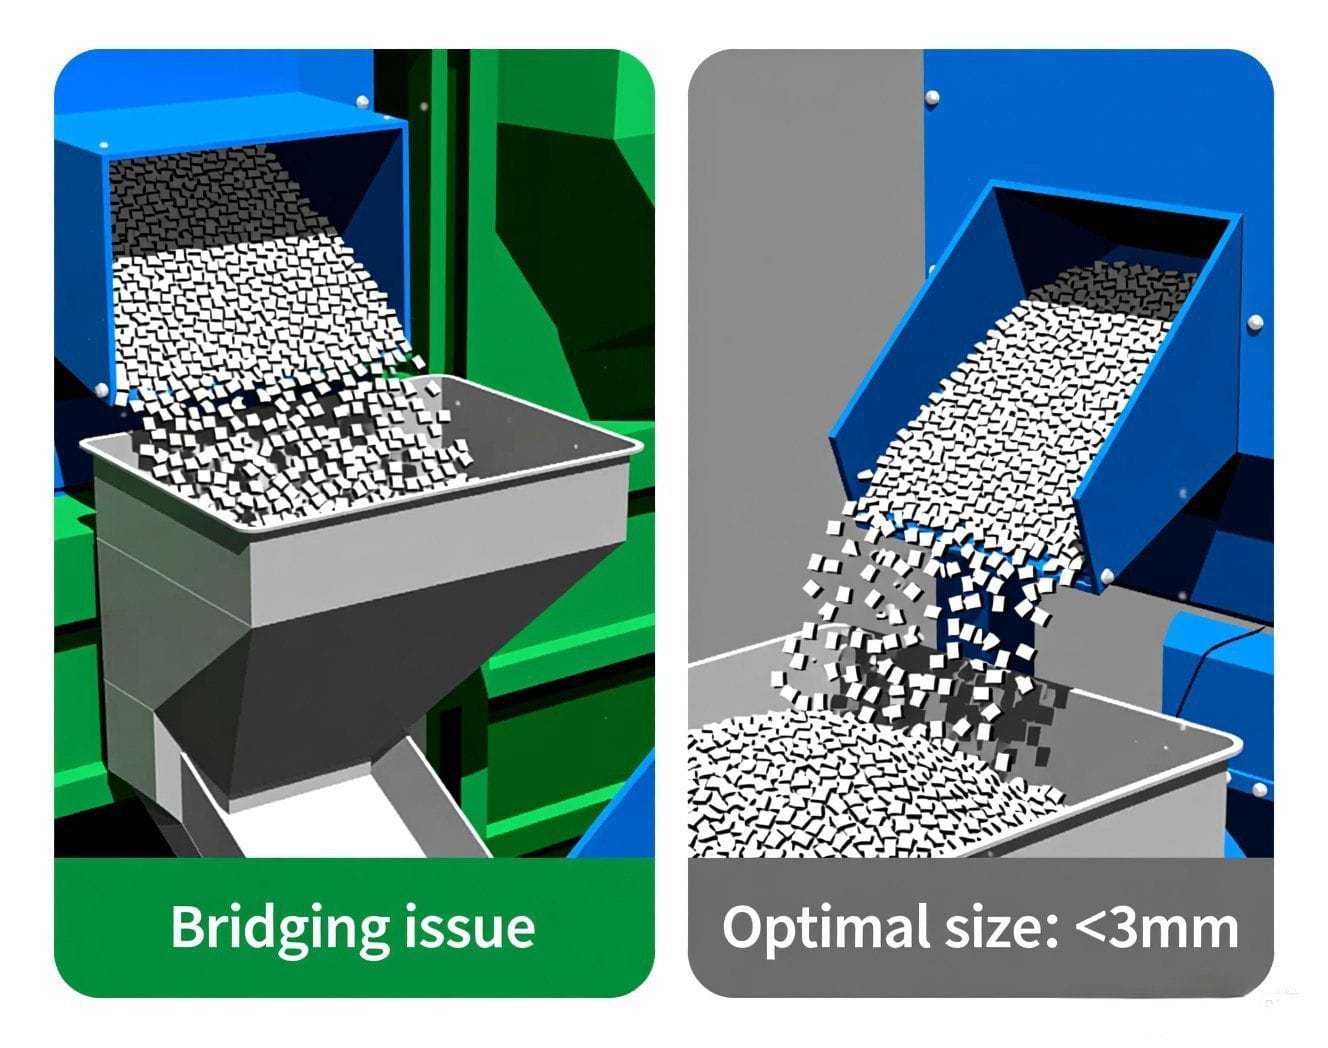
Ein Blick auf die Überlegungen zu recycelten Materialien verdeutlicht deren potenzielle Auswirkungen auf den Formgebungsprozess. Große Teile können Verstopfungen verursachen und den Materialfluss stören, was zu Unregelmäßigkeiten im Endprodukt führen kann. Daher ist eine ordnungsgemäße Verwaltung der Größe des recycelten Materials für einen reibungslosen und effizienten Formprozess unerlässlich.
Fazit
Wenn Sie diese acht kritischen Punkte beachten, können Sie die Qualität und Effizienz Ihres Spritzgießprozesses für PET-Vorformlinge verbessern.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean