 日本語



PETプリフォームの射出成形は難しい場合があります。重要な要素を無視すると、製品の品質低下やコスト増加につながる可能性があります。
PETプリフォームの射出成形において最良の結果を得るためには、生産プロセスに大きな影響を与える可能性のある、以下の8つの重要な要素に細心の注意を払う必要があります。

射出成形においては、細部への配慮が重要です。これら8つの問題点のいずれかを見落とすと、非効率性や不良品の発生につながります。この記事では、それぞれの問題点を詳しく解説し、よくある落とし穴を回避して高品質なPETプリフォームを確保する方法について解説します。
PETプリフォームを成形する際に、プラスチックの取り扱いに関して知っておくべきことは何ですか?
射出成形プロセスにおいて、プラスチックの適切な取り扱いは非常に重要です。PETは高分子量であるため、水分に敏感です。水分含有量が許容範囲を超えると、PETの分子量が低下します。これにより、最終製品の変色や脆化が生じる可能性があります。
これらの問題を回避するためには、加工前に材料を十分に乾燥させることが不可欠です。乾燥温度は最低4時間、150℃に設定する必要がありますが、一般的には3~4時間、170℃が推奨されます。材料が完全に乾燥しているかどうかは、空虚度測定法を用いて確認できます。また、再生PETの割合は25%を超えてはならず、完全に乾燥させる必要があります。
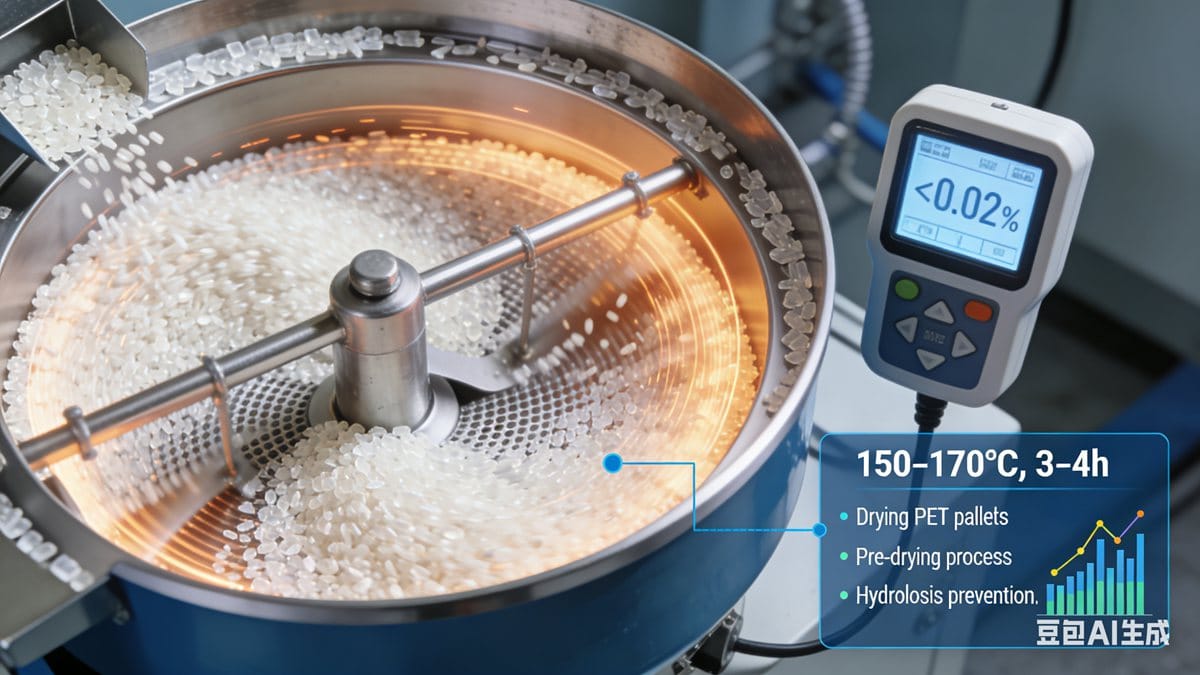
さらに詳しく見ていくために、水分がPETの加工にどのような影響を与えるか、そして適切な乾燥がなぜ重要なのかを分析してみましょう。水分は加水分解を引き起こし、PETの分子量を著しく低下させます。その結果、製品は強度が低下するだけでなく、見た目にも欠陥が生じます。正確な乾燥スケジュールを実施することで、材料の完全性を維持し、最終的にPETプリフォームの品質を向上させることができます。
PET成形に適した射出成形機を選ぶには?
適切な機械を選ぶことは非常に重要です。PET成形には、複数の温度制御ゾーンを備え、可塑化時の自己摩擦熱を最小限に抑えた機械が必要です。プリフォームの実際の重量は、機械の射出能力の少なくとも3分の2以上でなければなりません。
これらの仕様を満たす機械を使用することで、成形プロセスを最適化し、高品質のPETプリフォームを生産することができます。適切な機械を使用することで、不良品の発生リスクを低減し、生産の一貫性を確保できます。
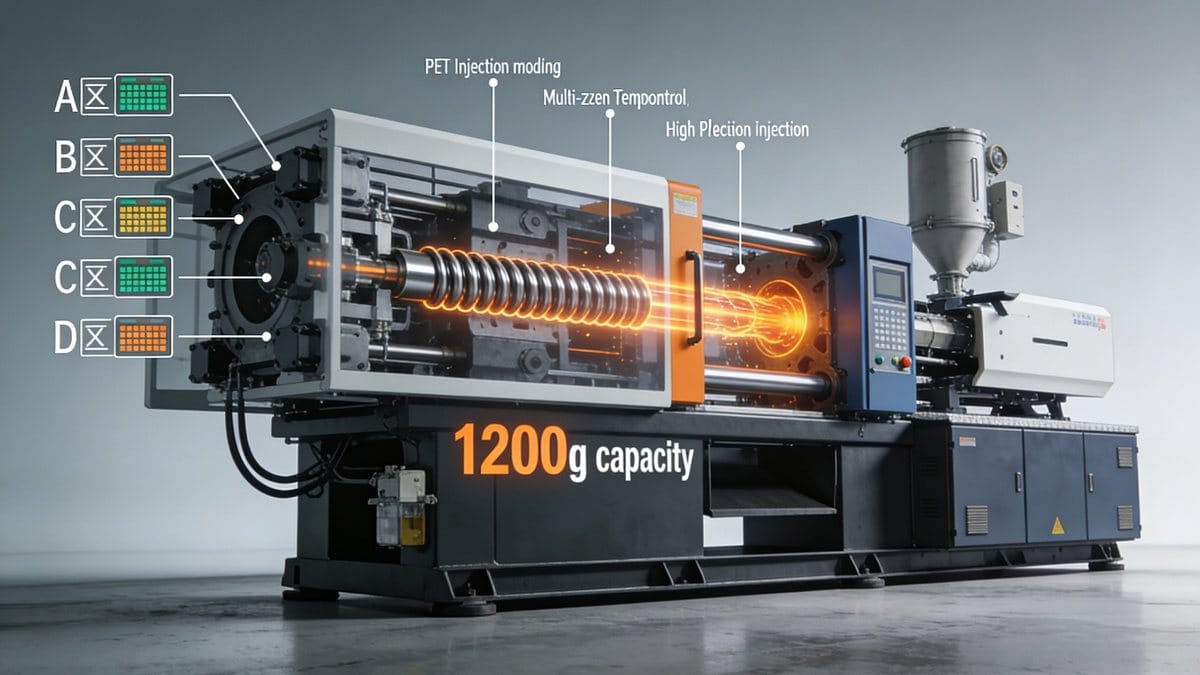
PET成形における適切な機械選定の重要性について見ていきましょう。機械の設計は、プリフォームの品質だけでなく、操業効率にも影響を与えます。温度制御が不十分な機械では、結果が不安定になったり、材料が無駄になったりする可能性があります。したがって、適切な設備への投資は、長期的な生産成功のために不可欠です。
PETプリフォームの金型およびゲート設計についてはどうでしょうか?
射出成形プロセスにおいて、金型とゲートの設計は極めて重要な役割を果たします。一般的に、PETボトルプリフォームにはホットランナー金型が使用されます。金型と射出成形機の間には、高圧に耐えられる厚さ約12mmの断熱板を設置することが推奨されます。
局所的な過熱やひび割れを防ぐためには、十分な通気が必要です。ただし、通気孔の深さは0.03mmを超えてはなりません。深すぎるとバリが発生する可能性があるためです。適切な通気は材料のスムーズな流れを確保し、最終製品の欠陥を低減します。
金型設計の重要性をさらに掘り下げると、金型の冷却と加熱はサイクルタイムとプリフォームの品質に直接影響します。最適な設計の金型は、温度を正確に維持しながら冷却効率を高めることができます。このバランスにより、反りや表面の不均一といった問題を防ぎ、最終製品が品質基準を満たすことを保証します。
PETの理想的な融点は何度ですか?
材料の融点は厳密に監視する必要がある。一般的に、PETの融点は270~295℃の範囲であるが、改良型GF-PETグレードでは290~315℃に設定する必要がある。
溶融温度を監視・調整することで、金型への充填不足やプリフォームの欠陥といった問題を防止できます。最終製品で望ましい特性を得るためには、適切な温度制御が不可欠です。
融点が製品特性に及ぼす影響を理解することは不可欠です。温度が高すぎると材料の劣化につながり、低すぎると溶融が不完全になる可能性があります。したがって、適切な融点を維持することは、成形プロセスを向上させるだけでなく、最終的なプリフォームの耐久性と透明度を確保することにもつながります。
成形プロセスにおいて、射出速度が重要なのはなぜですか?
射出速度は、成形プロセスにおけるもう一つの重要な要素です。一般的に、射出中に材料が早期に固化するのを防ぐためには、射出速度を速くする必要があります。しかし、速度が速すぎると、高いせん断速度が発生し、材料が脆くなる可能性があります。
これらの問題を回避するためには、射出成形は通常4秒以内に完了する必要があります。欠陥のない高品質なプリフォームを得るには、射出速度の適切なバランスを見つけることが重要です。
射出速度の影響を検証すると、成形プロセスの成功を確保する上でその重要な役割が明らかになる。速度が低すぎると、早期凝固が起こり、形状が不完全になる可能性がある。逆に、速度が速すぎると、せん断応力が発生し、材料の構造が損傷する可能性がある。したがって、PETプリフォームにおいて望ましい品質と完全性を達成するためには、射出速度を慎重に検討することが不可欠である。
PETを注入する際の最適な背圧はどれくらいですか?
射出工程中の背圧は、できる限り低く抑えるべきである。一般的には100バールを超えないようにすべきであり、場合によってはそれ以上の背圧は必要ないこともある。
背圧を低く抑えることで、機械の摩耗を防ぎながら、材料の安定した供給を維持できます。この方法により、機器の長寿命化と生産の安定性が確保されます。
背圧の影響を詳しく調べると、成形プロセスにおける背圧の重要性が明らかになります。背圧が高すぎると、機械部品の摩耗が激しくなり、メンテナンス上の問題や生産停止につながる可能性があります。背圧を低く抑えることで、PETプリフォームの射出成形において、よりスムーズな運転と信頼性の高い結果を確保できます。
射出成形プロセスにおける滞留時間をどのように管理すればよいか?
PET成形において、滞留時間の管理は非常に重要です。滞留時間が長すぎると材料の分子量が低下する可能性があるため、絶対に長すぎないようにしてください。また、300℃を超える温度は避けるようにしてください。機械の停止時間が15分未満の場合は、空射を行うことができます。停止時間が15分を超える場合は、粘度PEを用いて機械を洗浄し、バレル温度をPE温度まで下げてから再稼働することをお勧めします。
滞留時間を適切に管理することで、PETの品質を維持し、材料の劣化を防ぐことができます。
滞留時間がPETの品質に及ぼす影響を検証すると、製品規格を維持する上で滞留時間がいかに重要であるかが明らかになります。滞留時間が長すぎると熱劣化が起こり、最終製品の強度や透明度に悪影響を及ぼします。したがって、射出成形において最適な結果を得るためには、滞留時間を効果的に管理する手法を導入することが不可欠です。
再生素材を使用する際に考慮すべき重要な点は何ですか?
再生材を使用する場合は、供給地点でのブリッジング(架橋)を防ぐために、材料が大きすぎないようにすることが重要です。ブリッジングは可塑化に影響を与える可能性があります。
再生材のサイズを適切に管理することは、スムーズな成形プロセスを確保し、最終製品の品質を維持するために非常に重要です。
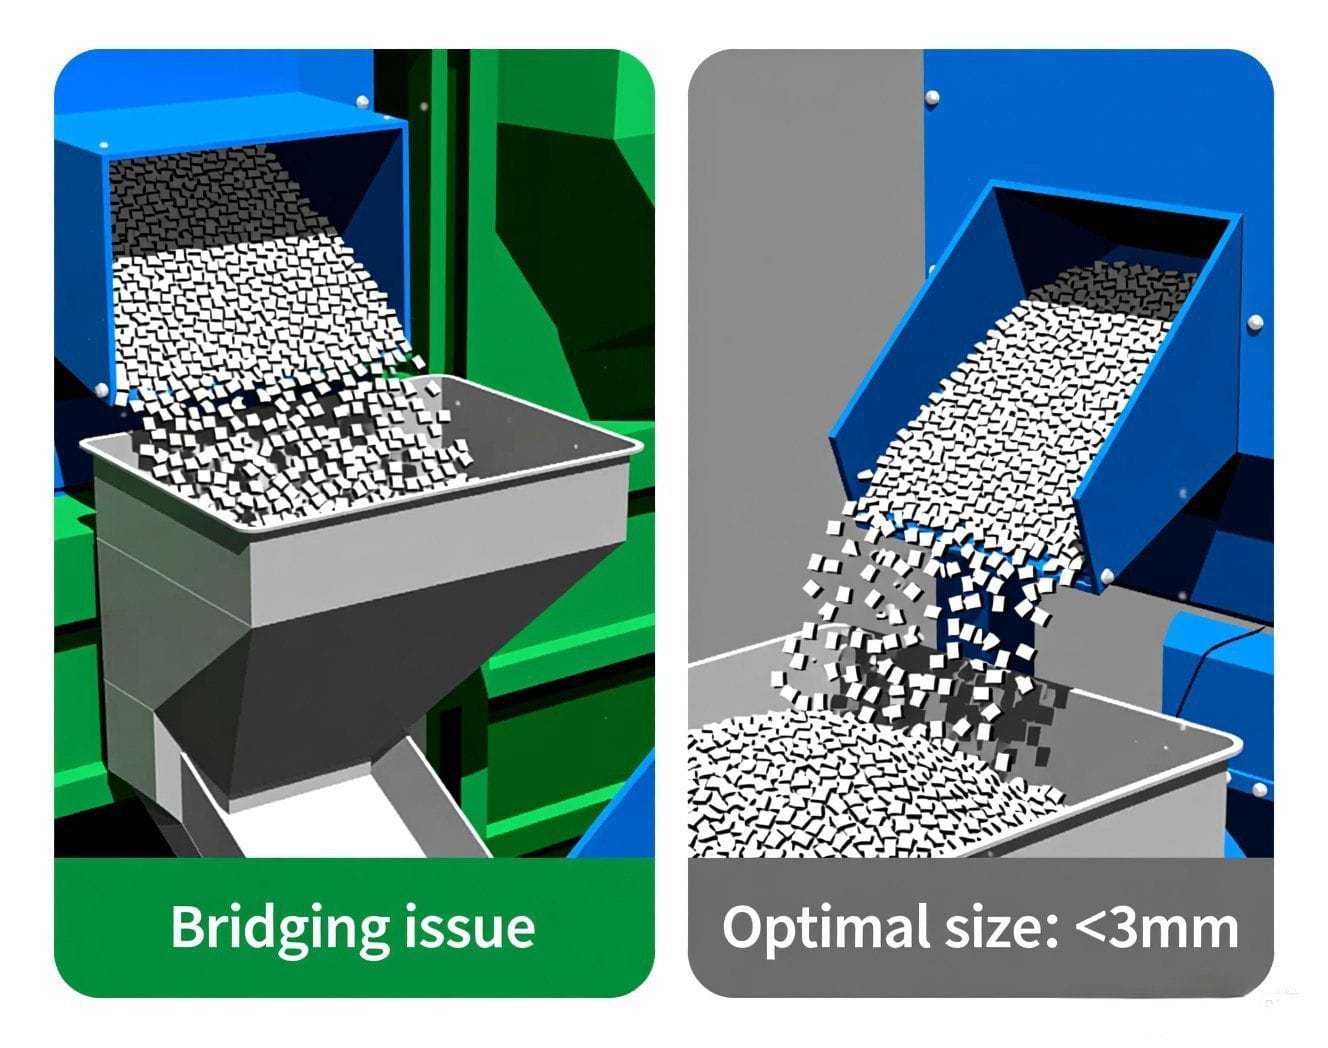
再生材に関する検討事項を掘り下げると、成形プロセスへの潜在的な影響が明らかになります。大きな破片は詰まりの原因となり、材料の流れを阻害し、最終製品の品質にばらつきを生じさせる可能性があります。したがって、円滑かつ効率的な成形プロセスを維持するためには、再生材のサイズを適切に管理することが不可欠です。
結論
これら8つの重要な点に注意を払うことで、PETプリフォームの射出成形プロセスの品質と効率を向上させることができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean