 Deutsch




Einknicken Spritzgussteile[^1]—whether visible as fine surface crazing, micro-cracks, ejection whitening, full fractures, or damage caused by sticking to the mold (e.g., part or runner adhesion)—can severely compromise product quality and reliability. Cracks may appear unmittelbar nach der Entformung (Entformungsrisse) oder später während verwenden Sie (Risse im Betrieb[^2]).
Below are the primary root causes, categorized by origin—and practical solutions to prevent them.
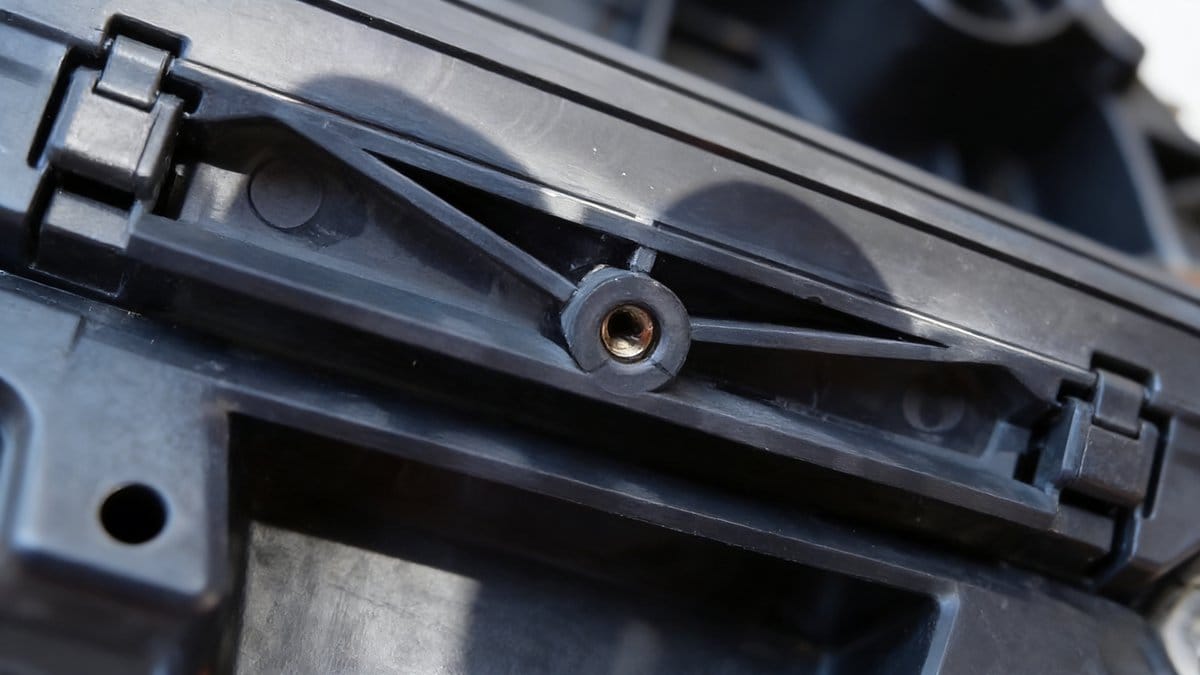
1. Verarbeitung Faktoren
(1) Übermäßige Verarbeitungsparameter[^3]
Ein zu hoher Einspritzdruck, eine hohe Einspritzgeschwindigkeit, ein übermäßiges Füllvolumen oder lange Einspritz-/Haltezeiten können übermäßige innere Spannungen erzeugen, die zu Rissbildung führen.
(2) Unsachgemäße Entformungspraktiken
Schnelles oder kräftiges Auswerfen kann das Teil mechanisch belasten. Passen Sie die Ausstoßgeschwindigkeit und den Druck an, um plötzliche Zugkräfte zu vermeiden, die Entformungsrisse verursachen.
(3) Temperaturkontrolle von Form und Material
- Erhöhen Sie die Formtemperatur leicht, um die Entformung der Teile zu verbessern und die thermische Belastung zu reduzieren.
- Lower melt temperature appropriately to prevent thermal degradation—especially critical for heat-sensitive resins.
(4) Schweißnähte & Materialverschlechterung
Schweißnähte (aufeinandertreffende Schmelzfronten) und Polymerabbau schwächen die mechanische Festigkeit. Optimieren Sie Anschnittposition, Entlüftung und Verarbeitungsbedingungen, um diese Probleme zu minimieren.
(5) Formtrennung und Oberflächenkontamination
Verwenden Sie Formtrennmittel sparsam und richtig. Reinigen Sie die Oberfläche der Form regelmäßig, um Kondenswasser, Ölnebel oder Rückstände zu entfernen, die die Entformung behindern oder Oberflächenfehler verursachen können.
(6) Eigenspannungsabbau
Das Nachglühen (Wärmebehandlung) unmittelbar nach der Produktion hilft, innere Spannungen abzubauen, und verringert das Risiko einer verzögerten Rissbildung erheblich.
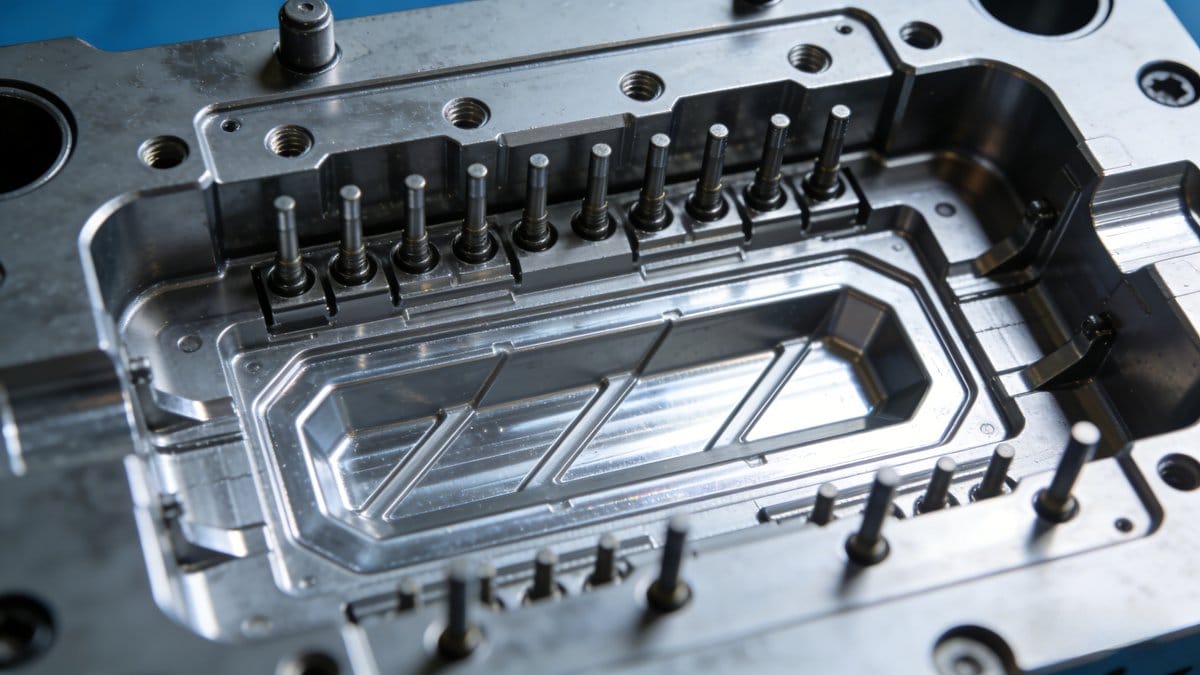
2. Fragen zur Formgestaltung
(1) Ungleichmäßiges Auswurfsystem
Ensure balanced ejection: sufficient ejector pin count and cross-sectional area, adequate draft angles, and highly polished cavity surfaces—all help prevent localized stress concentration during ejection.
(2) Schlechte Teilegeometrie[^4]
Vermeiden Sie scharfe Ecken, dünne Abschnitte oder abrupte Übergänge. Verwenden Sie großzügige Verrundungen und Radien, um die Spannung gleichmäßig zu verteilen und Spannungskonzentrationen zu vermeiden.
(3) Metall-Einsätze
Minimize use of metal inserts—differential shrinkage between metal and plastic creates high internal stresses. If unavoidable, design insert geometry carefully (e.g., knurling, undercuts) to improve bonding and reduce stress.
(4) Vakuumeinfang in tiefen Hohlräumen
Bei Teilen mit tiefen Hohlräumen sollten Sie Entlüftungsöffnungen oder Vakuumbrecherkanäle einbauen, um zu verhindern, dass sich das Vakuum festsetzt, was den Auswurf erschwert und die Gefahr birgt, dass sich das Teil verformt oder reißt.
(5) Läufer & Tor Design
- Ensure the sprue is large enough so that the gate “frozen” only nach part ejection—this avoids pulling forces during release.
- Die Angussbuchse muss eng an der Düse anliegen, um zu verhindern, dass das kalte Geschoss an der festen Hälfte kleben bleibt.
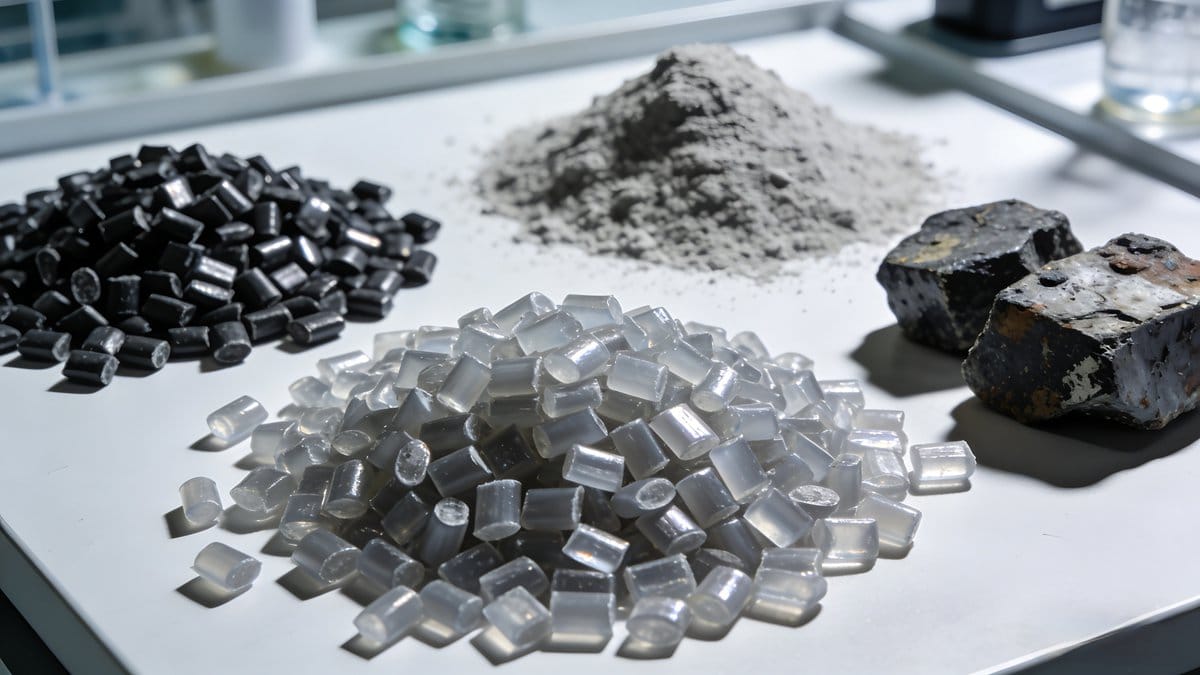
3. Materialbedingte Ursachen
(1) Hoher recycelter Anteil
Excessive regrind or recycled material reduces tensile strength and impact resistance—leading to brittle failure and cracking.
(2) Feuchtigkeitsabsorption
Hygroscopic resins (e.g., PA, PET, PC) must be thoroughly dried before processing. Moisture can cause hydrolysis, degrading molecular weight and mechanical properties—resulting in ejection cracks or in-service failure.
(3) Unverträgliche oder kontaminierte Materialien
Die Verwendung von Harzsorten, die für die Anwendung ungeeignet sind (z. B. die falsche Sorte für hohe Temperaturen), oder verunreinigte Chargen (z. B. fremde Polymere, Staub, degradierte Partikel) können direkt zu vorzeitiger Rissbildung führen.
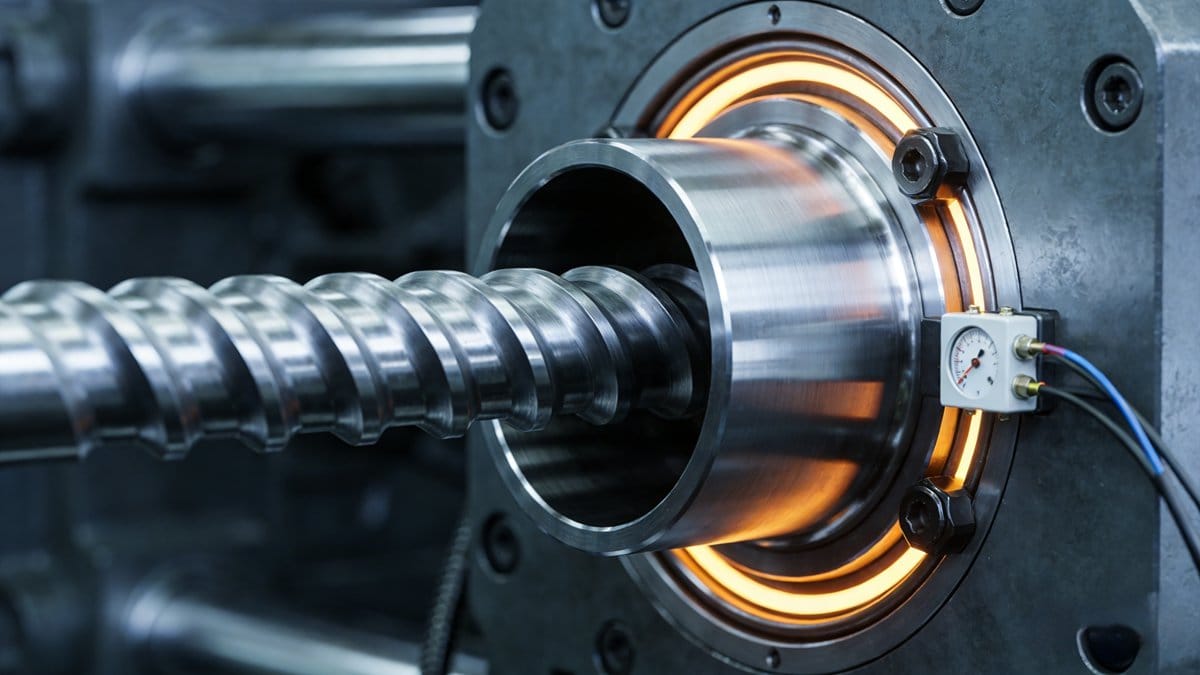
4. Maschinenbezogene Faktoren
(1) Unangepasste Plastifizierungskapazität
- Too small a barrel/screw capacity → incomplete melting/mixing → weak, brittle parts.
- Too large a capacity → excessive residence time → thermal degradation → loss of mechanical integrity.
Ensure your machine’s (plasticizing) capability matches the shot size and material requirements.
Letzter Tipp: Ein ganzheitlicher Ansatz gewinnt
Cracking is rarely due to a single factor—it’s usually a combination of processing, mold, material, and equipment issues. Conduct systematic root-cause analysis (e.g., DOE, FMEA) and validate fixes with prototype testing.
[^1]: Explore this resource to discover effective strategies and insights for enhancing the quality and reliability of injection-molded parts. [^2]: Exploring in-service cracks will provide insights into maintaining product reliability during usage. [^3]: Learn how processing parameters impact product quality and how to optimize them for better results. [^4]: Learn how to design parts effectively to minimize stress concentration and enhance durability.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean