 Deutsch



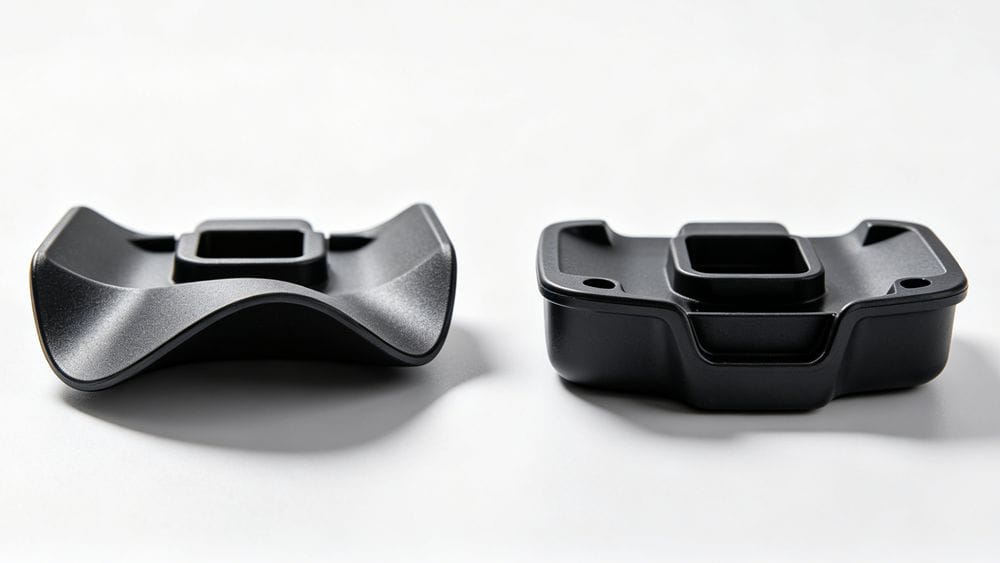
Deformation durch Verzug bezieht sich auf die geometrische Verzerrung eines Spritzgussteil[^1], wodurch es sich verdreht oder von der geforderten Formgenauigkeit abweicht. Dies ist nach wie vor einer der hartnäckigsten und am schwierigsten zu behebenden Fehler bei der Konstruktion und Herstellung von Formen.
Angesichts der rasanten Entwicklung der Elektronikindustrie – man denke nur an Laptops, Palmtop-Computer und schlanke Smartphone-Hüllen – sinkt die Toleranz gegenüber optischen und konstruktiven Mängeln zunehmend. Verformungen sind mittlerweile ein entscheidender Maßstab für die Produktqualität. Daher ist es für eine hochpräzise Fertigung unerlässlich, diese Ursachen bereits in der Konstruktionsphase vorherzusehen und zu minimieren.
Hier finden Sie eine detaillierte Analyse der sechs wichtigsten Faktoren, die die Verformung beim Spritzgießen dünnwandiger Teile beeinflussen.
1. Grundursachen für Verformungen durch Verziehen
Grundsätzlich wird das Verziehen verursacht durch ungleichmäßige Beanspruchung und Schrumpfung[^2] während des Einspritzvorgangs. Zu diesem Ungleichgewicht tragen jedoch mehrere spezifische Variablen bei:
- Ungleichmäßige Formtemperatur: Dies führt zu ungleichmäßigen Innentemperaturen im Werkstück.
- Schwankungen der Wandstärke: Unterschiede in der Dicke führen zu ungleichmäßigen Abkühlungsgeschwindigkeiten und Schrumpfung.
- Druck- und Kühlungsunterschiede: Schwankungen des Kondensationsdrucks und der Abkühlgeschwindigkeit über die gesamte Dicke des Bauteils hinweg.
- Probleme beim Auswerfen: Das Auswerfen des Teils, solange es noch zu heiß ist, oder das Aufbringen einer ungleichmäßigen Auswurfkraft.
- Teil „Geometrie“: Asymmetrische oder gebogene Formen neigen naturgemäß dazu, sich zu verziehen.
- Präzision bei der Formherstellung: Mangelhafte Positionierung oder Zuverlässigkeit der Formkonstruktion.
- Positionierung des Tors: Eine ungeeignete Platzierung des Angusses führt zu einer richtungsabhängigen Schrumpfung.
- Molekulare Ausrichtung: Unterschiede in der Ausrichtung der Molekülketten zwischen der Fließrichtung und der vertikalen Richtung führen zu unterschiedlichen Schrumpfungsraten.
2. Die Auswirkungen der Formkonstruktion
Die konstruktive Auslegung der Form bildet die Grundlage für die Qualität der Bauteile. Dabei spielen drei wichtige Systeme eine entscheidende Rolle:
A. Torentwurf (Das Torsystem)
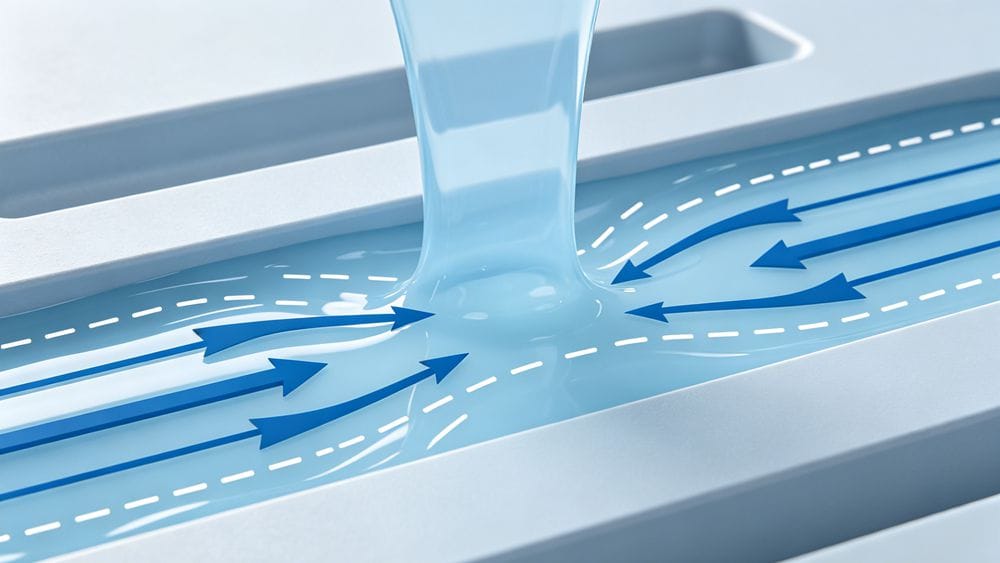
Der Anguss ist der Eintrittspunkt für die Kunststoffschmelze. Seine Lage, Art und Menge bestimmen den Fließzustand, die Erstarrung und die inneren Spannungen.
- Fließstrecke: Die Düse sollte so positioniert werden, dass die Fließstrecke möglichst kurz ist. Längere Fließstrecken vergrößern den Abstand zwischen der erstarrten Schicht und dem Kernfluss, was zu höheren inneren Spannungen und Verformungen führt.
- Anzahl der Tore: Bei präzisionsgefertigten dünnwandigen Bauteilen kann ein einzelner Anguss (wie beispielsweise ein Direkt- oder Seitenanguss) aufgrund von Unterschieden zwischen radialer und Umfangsschrumpfung zu erheblichen Verformungen führen.
- Optimierung: Durch den Einsatz von Mehrpunkt- oder Foliendüsen lässt sich ein Verziehen wirksam verhindern, indem das Fließverhältnis ($L/t$) verringert wird. Dies gewährleistet eine gleichmäßigere Dichte und verringert die molekulare Orientierung.
> Fallstudie: In einem Test mit einem flachen, kastenförmigen Bauteil (1.450 g, zu 15 % glasfaserverstärktes PA66) erwies sich eine Konstruktion mit 5-4-Punkte-Tore führte zu den besten Ergebnissen. Umgekehrt führte ein Entwurf mit 9-8-Punkte-Tore Dies führte zu einer Verformung, die die Konstruktionsvorgaben um 3,6 bis 5,2 mm überschritt.
B. Auslegung des Kühlsystems
Eine ungleichmäßige Kühlung erzeugt ein Biegemoment, das dazu führt, dass sich das Bauteil verzieht.
- Temperaturbilanz: Bei Präzisionsflachteilen sollte die Temperaturdifferenz zwischen Formhohlraum und Kern im Idealfall nicht mehr als 5° bis 8°C.
- Einheitlichkeit: Die Kühlkanäle müssen so angeordnet sein, dass eine gleichmäßige Wärmeabfuhr gewährleistet ist.
- Layout-Strategie: Verwenden Sie eine "dichte vs. lockere" Anordnung. Platzieren Sie die Kühlöffnungen in Bereichen mit hoher Wärmeentwicklung enger beieinander und in kühleren Bereichen weiter auseinander, um eine gleichmäßige Kühlrate zu gewährleisten.
C. Konstruktion des Auswurfmechanismus
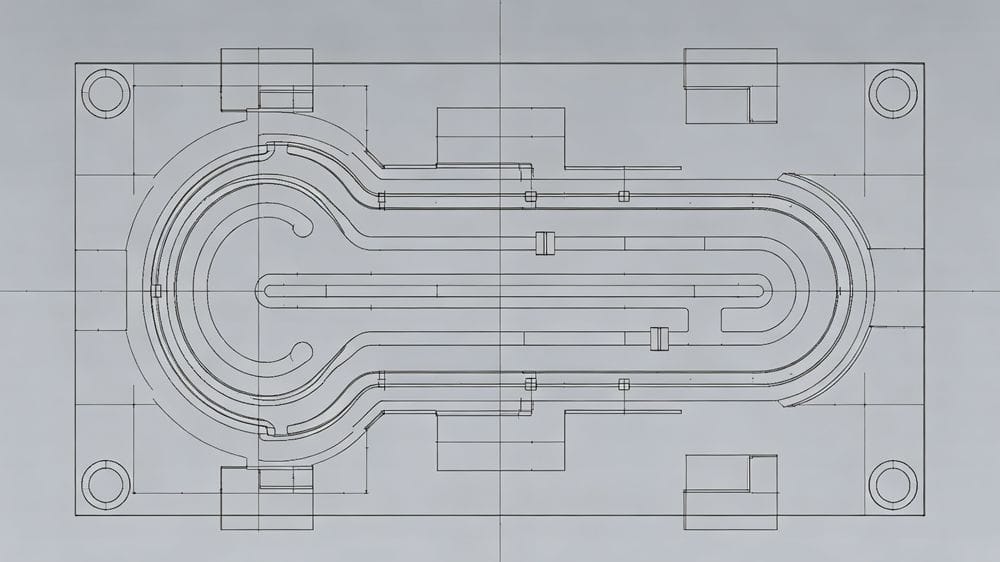
Ist das Auswerfersystem unausgewogen, übt es eine ungleichmäßige Kraft auf das Bauteil aus, was zu einer Verformung führt, bevor dieses vollständig ausgehärtet ist.
- Saldo: Die Auswurfkraft muss den Entformungswiderstand ausgleichen.
- Gebiet: Auswerfstifte sollten eine ausreichende Oberfläche aufweisen, um hohe lokale Spannungen zu vermeiden.
- Einstufung: Platzieren Sie die Auswerferstifte in der Nähe von Bereichen mit hohem Entformungswiderstand (z. B. tiefe Rippen).
- Kombinierte Methoden: Bei großen, dünnwandigen Teilen mit tiefen Hohlräumen ist die Kombination aus mechanischem Auswurf und pneumatischem (luftbetriebenem) oder hydraulischem Auswurf oft effektiver als der Einsatz mechanischer Kraft allein.
3. Befüllung, Abkühlung und Verzug
Das Zusammenspiel von Temperatur, Druck und Geschwindigkeit während der Abfüllphase ist von entscheidender Bedeutung.
Hoher Druck und hohe Durchflussraten erzeugen hohe Scherspannungen. Dies führt dazu, dass sich die Polymermoleküle in Strömungsrichtung ausrichten, wodurch innere Spannungen entstehen. Beim Abkühlen des Bauteils entladen sich diese Spannungen in Form von Verformungen.
Das Wichtigste auf einen Blick: Strenge Kontrolle Einspritzparameter[^3] Die Minimierung der Scherspannung ist entscheidend für die Verringerung der Verformung.
4. Schrumpfungseigenschaften
Es ist wichtig zu verstehen, dass Das Schrumpfen an sich ist nicht das Problem – das ungleichmäßige Schrumpfen ist es.
- Anisotropie: Beim Spritzgießen schrumpft Kunststoff in Fließrichtung stärker als senkrecht dazu.
- Materialart: Kristalline Kunststoffe (wie PA, PP, POM) weisen im Vergleich zu amorphen Kunststoffen (wie ABS, PC, PS) in der Regel deutlich höhere Schrumpfungsraten und eine stärkere Neigung zum Verziehen auf.
5. Restwärmespannung
Thermische Restspannungen sind ein komplexer Faktor, der oft erst sichtbar wird, wenn das Bauteil aus der Form entnommen wird. Die moderne Formkonstruktion stützt sich in hohem Maße auf CAE (Computer-Aided Engineering) Software zur Simulation und Vorhersage dieser Spannungen vor dem Schneiden von Stahl.
6. Zusammenfassung und Vergleich
Zusammenfassend lässt sich sagen, dass die Minimierung von Verformungen einen ganzheitlichen Ansatz erfordert, der die Formkonstruktion, die Materialauswahl und die Prozesssteuerung umfasst.
Nachfolgend finden Sie einen Vergleich, wie sich verschiedene Faktoren auf die endgültige Teilequalität auswirken:
| Faktor | Hauptursache für Verformungen | Optimierungsstrategie |
|---|---|---|
| Tor-Design | Bestimmt die Fließlänge und die molekulare Ausrichtung. | Verwenden Sie mehrere Ventile oder Folienventile, um den Durchfluss auszugleichen. |
| Kühlsystem | Regelt die Erstarrungsgeschwindigkeit. | Sorgen Sie für eine gleichmäßige Temperatur (Differenz < 5–8 °C). |
| Material | Schrumpfungsraten bei kristallinen und amorphen Materialien. | Wählen Sie Materialien mit geringerer Schrumpfung aus oder fügen Sie Füllstoffe hinzu. |
| Prozessparameter | Die Einspritzgeschwindigkeit und der Druck beeinflussen die Scherspannung. | Optimieren Sie die Einspritzgeschwindigkeit, um die Orientierung zu verringern. |
[^1]: Nutzen Sie diese Informationsquelle, um effektive Strategien zur Optimierung der Konstruktion von Spritzgussteilen und zur Minimierung von Fehlern kennenzulernen. [^2]: Erfahren Sie, wie diese Faktoren zu Fehlern bei Spritzgussteilen beitragen und wie diese gemindert werden können. [^3]: Diese Ressource bietet Einblicke in die Optimierung der Spritzgussparameter, die entscheidend für die Minimierung von Verformungen und die Verbesserung der Teilequalität sind.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean