 Deutsch



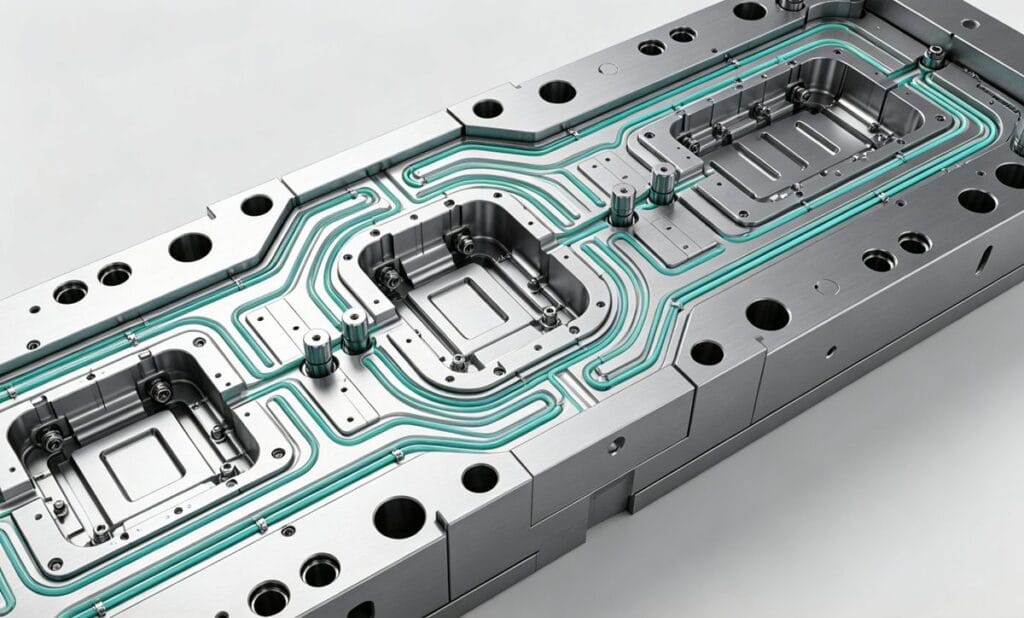
Verformungen, Verbiegungen und Verdrehungen zählen zu den häufigsten Mängeln bei Kunststoffspritzguss . Diese Probleme beeinträchtigen nicht nur die Ästhetik des Bauteils, sondern können auch dessen strukturelle Integrität und die Montage beeinträchtigen. In diesem Leitfaden werden wir die Ursachen für Verformungen beim Spritzgießen untersuchen und umsetzbare Lösungen zu deren Vermeidung und Behebung aufzeigen.
1. Unzureichende oder ungleichmäßige Kühlung
Eine der Hauptursachen für Verformungen ist das Auswerfen des Bauteils, bevor es vollständig abgekühlt und ausgehärtet ist. Die von den Auswerferstiften ausgeübte Kraft kann ein Bauteil, das noch nicht die erforderliche Festigkeit erreicht hat, leicht verformen.
Prävention und Lösungen:
- Kühlzeit verlängern: Stellen Sie sicher, dass das Bauteil innerhalb des Formhohlraums vollständig ausgehärtet ist, bevor es ausgeworfen wird.
- Niedrigere Formtemperatur: Eine Senkung der Temperatur kann den Aushärtungsprozess beschleunigen.
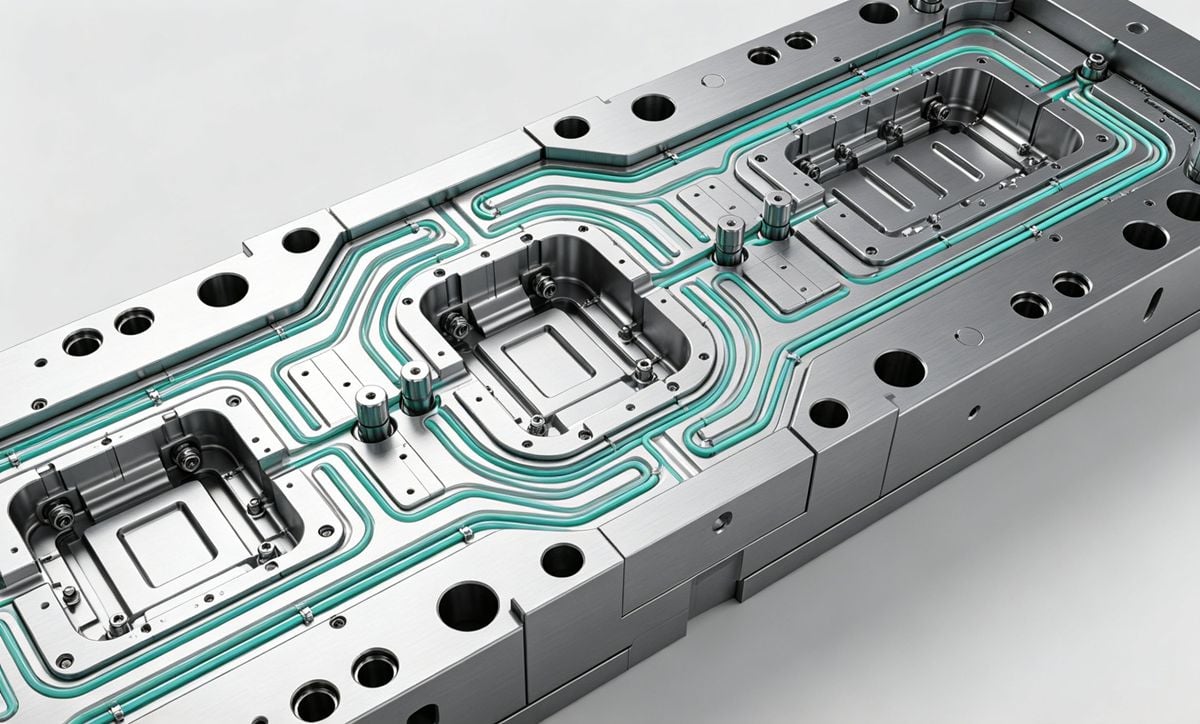
- Kühlkanäle optimieren: Sollte die lokale Kühlung nicht ausreichen, sollten Sie eine Neugestaltung des Wasserlaufs, eine Anpassung der Position der Kühlkanäle oder den Einbau von Leitblechen bzw. Sprudlern in Betracht ziehen.
- Alternative Kühlung: In manchen Fällen kann bei bestimmten Geometrien eine Luftkühlung effektiver sein als eine Wasserkühlung.
2. Probleme mit dem Auswurfsystem
Eine ungeeignete Auswurfkonstruktion kann dazu führen, dass ein Bauteil herausgedrückt wird, was zu Verformungen führt. Bei spröden Werkstoffen kann dies Risse verursachen; bei Werkstoffen wie ABS und Polystyrol (PS) äußert sich dies häufig als "Spannungsweißfärbung" an den Stellen, an denen die Ausstoßstifte ansetzen.
Prävention und Lösungen:
- Verbesserung der Formglättung: Eine glattere Formoberfläche verringert die Reibung und verbessert den Auswurf.
- Verwenden Sie Trennmittel: Das Auftragen von Formtrennmitteln kann zu einem reibungslosen Entformen beitragen.
- Optimierung der Auswurfkonstruktion: Die grundlegendste Abhilfe besteht darin, den Kern zu polieren, um den Widerstand zu verringern, den Entformungswinkel zu vergrößern oder an schwer zu entformenden Stellen zusätzliche Auswerferstifte anzubringen. Oft ist es entscheidend, die Auswerfermethode zu ändern.
3. Durch Formspannung verursachte Verformung
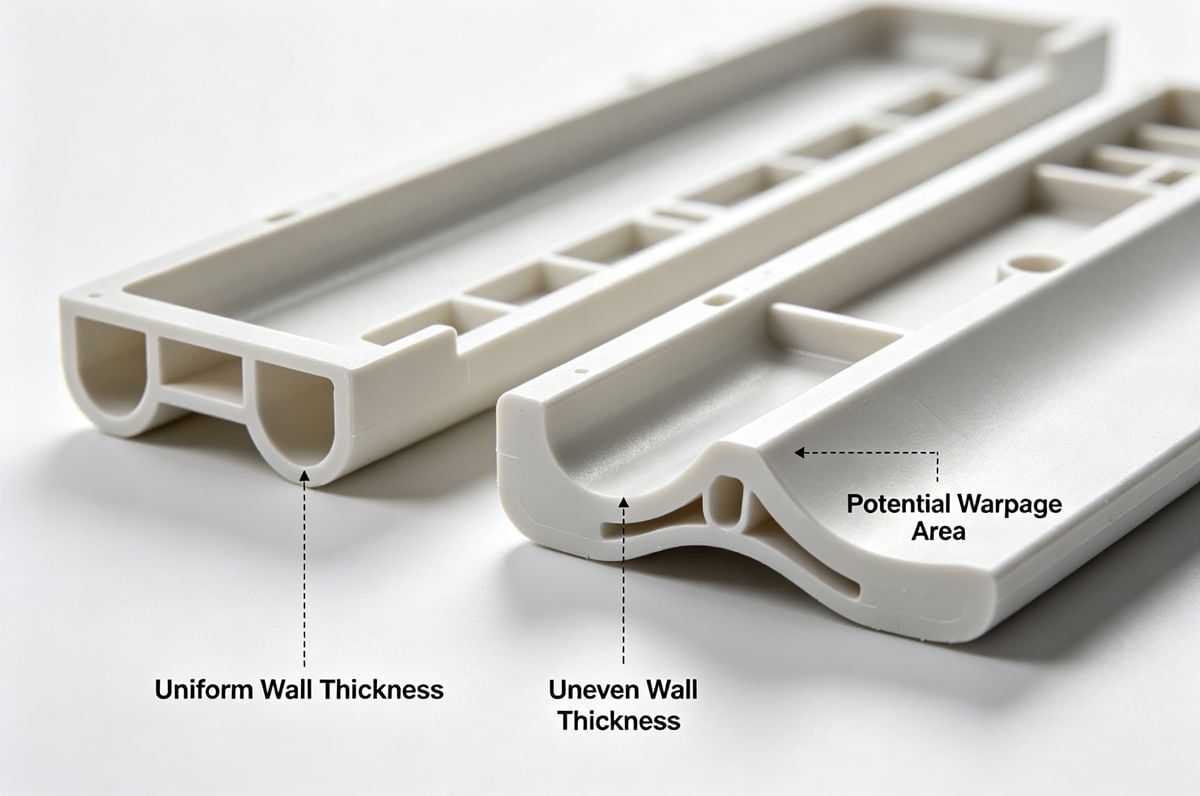
Die Formspannung wird größtenteils durch unterschiedliche Schrumpfung in verschiedenen Richtungen und Schwankungen der Wandstärke verursacht.
Prävention und Lösungen:
- Prozessparameter anpassen: Durch eine Erhöhung der Form- und Schmelztemperaturen, eine Verringerung des Einspritzdrucks und eine Verbesserung der Fließbedingungen lassen sich Unterschiede beim Richtungsschrumpf verringern.
- Gatterentwurf ändern: Durch eine Änderung der Position und der Anzahl der Angüsse (z. B. durch den Anguss eines langen Stabteils an einem Ende) lässt sich der Materialfluss ausgleichen.
- Neugestaltung der Bauteilgeometrie: Achten Sie nach Möglichkeit auf eine gleichmäßige Wandstärke. Bei dünnen, langen Bauteilen kann das Hinzufügen von Versteifungsrippen auf der konvexen Seite die Steifigkeit erhöhen.
- Korrektur des Schimmelbefalls: Als letztes Mittel sollten Sie die Verformung messen und die Form gezielt in die entgegengesetzte Richtung bearbeiten, um den vorhergesagten Verzug auszugleichen.
4. Eigenschaften von kristallinen Kunststoffen
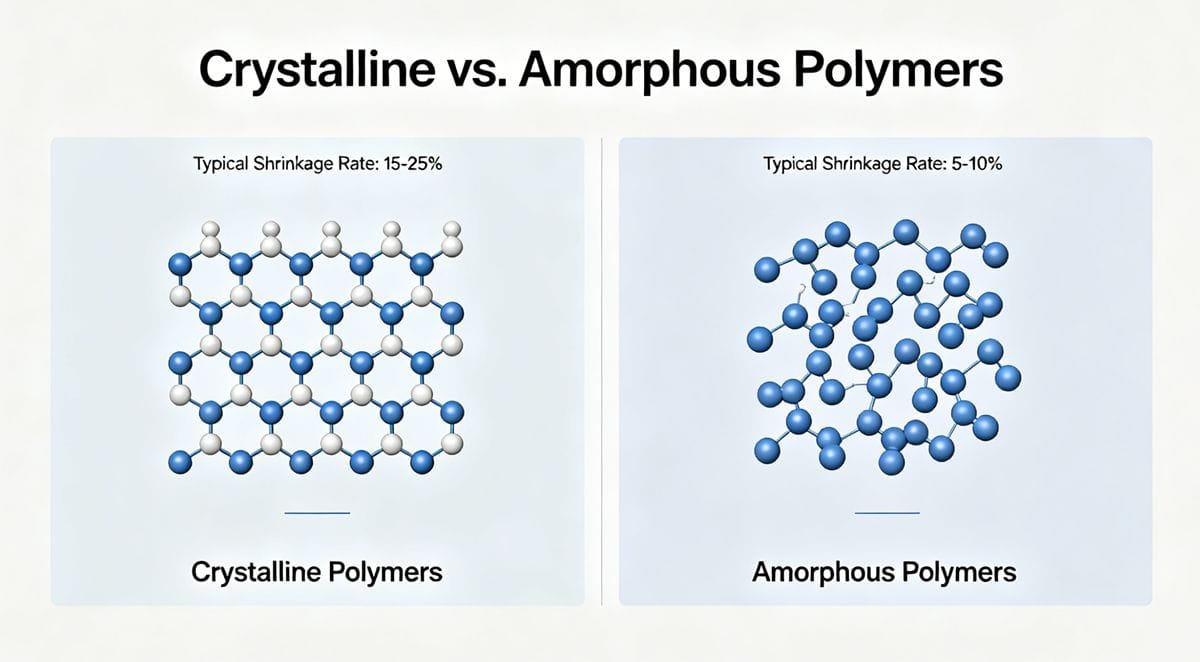
Harze mit hohen Schrumpfungsraten – typischerweise kristalline Harze (z. B. POM, Nylon, PP, PE, PET) – neigen stärker zum Verziehen als amorphe Harze (z. B. PMMA, PC, PS, ABS). Zudem neigen glasfaserverstärkte Kunststoffe aufgrund der Faserausrichtung häufig zu Verformungen.
Da kristalline Kunststoffe einen engen Schmelzpunktbereich aufweisen, lassen sie sich nach dem Verziehen nur schwer korrigieren. Ihre Kristallinität (und damit ihre Schrumpfung) ändert sich mit der Abkühlgeschwindigkeit:
- Schnellkühlung: Geringere Kristallinität, geringere Schrumpfung.
- Langsames Abkühlen: Höhere Kristallinität, stärkere Schrumpfung.
Die Differenztemperaturmethode: Eine spezielle Technik besteht darin, einen Temperaturunterschied zwischen der beweglichen (Ejektor-) und der feststehenden Seite der Form zu erzeugen. Indem das Bauteil während des Formprozesses gezielt in die entgegengesetzte Richtung verzogen wird (unter Ausnutzung eines Temperaturunterschieds von bis zu 20 °C oder mehr), lässt sich der natürlichen Neigung zum Verziehen entgegenwirken.
5. Verfahren zur Korrektur verzogener Teile
Sollten Teile bereits geformt und verzogen sein, gibt es Nachbearbeitungsverfahren, um sie zu begradigen.
Korrekturtechniken:
- Mechanische Gewichtung: Legen Sie das verzogene Teil auf eine Vorrichtung und bringen Sie Gewichte an den erhabenen Stellen an. Das Gewicht und die Position müssen sorgfältig berechnet werden.
- Thermisches Glätten: Tauchen Sie das Bauteil in heißes Wasser (nahe der Wärmeformbeständigkeitstemperatur des Werkstoffs) ein und richten Sie es mithilfe einer Vorrichtung von Hand gerade.
- Warnung: Lassen Sie die Wassertemperatur nicht zu hoch werden, da sich das Teil sonst weiter verformen könnte. Achten Sie darauf, dass der Vorgang keine Flecken oder Wasserflecken auf dem Endprodukt hinterlässt.
Fazit Um Verformungen zu verhindern, ist ein ganzheitlicher Ansatz erforderlich, der die richtige Materialauswahl, eine optimierte Formkonstruktion (Kühlung und Auswurf) sowie präzise Verarbeitungsparameter miteinander verbindet. Durch das Verständnis des spezifischen Verhaltens Ihres Kunststoffgranulats können Sie Fehler deutlich reduzieren und die Produktionseffizienz steigern.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean