

소개
기포 발생은 다음에서 가장 심각하고 흔한 결함 중 하나입니다. 폴리카보네이트(PC) 플라스틱 사출 성형 . PC는 투명 용도로 널리 사용되기 때문에 기포, 안개 현상, 검은 반점 등의 표면 결함은 어떤 것이든 용납될 수 없습니다.
결점 없는 마감을 얻기 위해서는 금형 설계, 재료 준비, 장비 유지보수 및 가공 파라미터를 엄격하게 관리해야 합니다. 이 가이드에서는 기포 발생을 방지하고 고품질의 PC 성형을 보장하기 위한 모범 사례를 자세히 살펴보겠습니다.
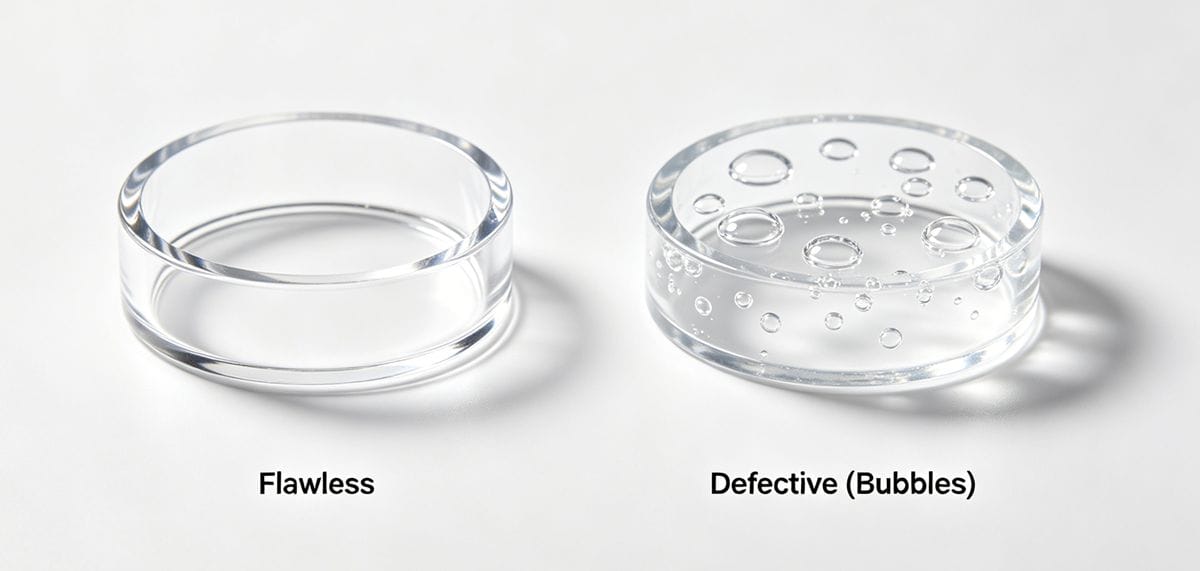
1. 금형 및 제품 설계 최적화
금형 설계가 부적절하면 냉각이 고르지 않거나 용융물의 흐름이 제한되어 표면 결함 및 재료 성능 저하를 초래할 수 있습니다. PC용 금형을 설계할 때는 다음과 같은 중요한 요소들을 염두에 두어야 합니다:
- 균일한 벽 두께: 벽 두께를 가능한 한 균일하게 유지하고, 쉽게 탈형될 수 있도록 적절한 탈형각을 확보하십시오. (참고: 벽 두께가 지나치게 얇지 않도록 주의하십시오. 일반적으로 1mm 미만이어서는 안 됩니다).
- 부드러운 전환: 모든 이음매는 점진적이고 매끄러워야 합니다. PC 제품은 노치와 응력 집중에 매우 민감하므로, 날카로운 모서리나 가장자리는 반드시 피해야 합니다.
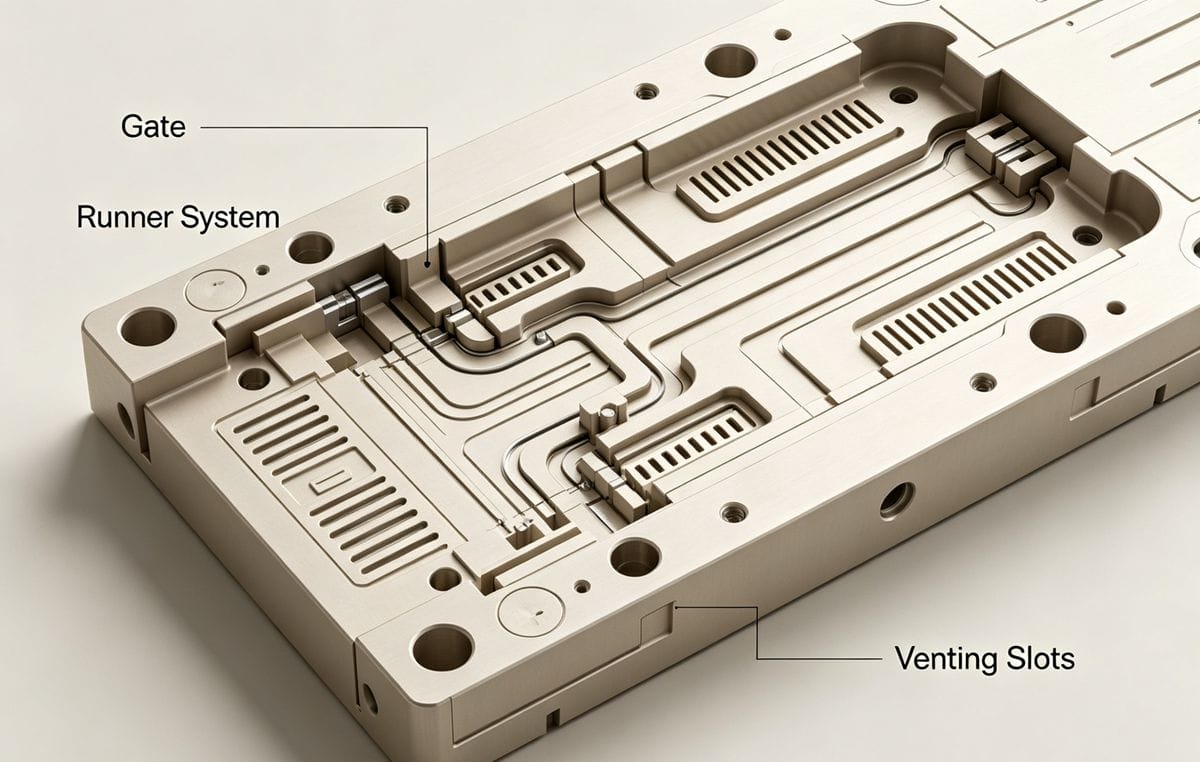
- 게이팅 및 러너 시스템: 게이트와 러너는 가능한 한 넓고, 두껍고, 짧아야 합니다. 수축 및 응축 과정을 고려하여 게이트의 위치를 결정하십시오. 콜드 슬러그 웰을 추가하는 것을 적극 권장합니다.
- 금형 표면 마감: 광학적 투명도를 보장하기 위해서는 금형 캐비티의 표면이 고광택 처리되어 거칠기가 낮아야 합니다(이상적으로는 Ra 0.8 미만).
- 적절한 환기: 사출 과정에서 용융물에서 발생하는 공기와 가스가 신속하게 빠져나갈 수 있도록 통기 구멍과 슬롯의 크기를 충분히 확보해야 합니다.
2. 원료 준비 및 건조 과정 숙지
미량의 수분이나 불순물이라도 PC의 투명도를 해칠 수 있으며, 가열 시 기포가 생길 수 있습니다.
- 밀봉 및 보호: 원자재를 보관, 운송 및 급여하는 동안 완전히 밀봉되어 있는지 확인하십시오.
- 건조 호퍼 사용: 사출 시에는 항상 전용 건조 호퍼를 사용하십시오.
- 흡기 공기 여과: 건조 공정 중에 공급되는 공기는 2차 오염을 방지하기 위해 여과 및 제습 처리를 거쳐야 합니다.
📊 투명 플라스틱에 권장되는 건조 조건
올바른 건조는 절대 타협할 수 없는 사항입니다. 다음은 일반적인 투명 수지에 대한 표준 건조 사양입니다:
| 재료 | 건조 온도 (℃) | 건조 시간 (h) | 침대 두께 (mm) | 특별 참고 사항 |
|---|---|---|---|---|
| PC | 120~130 | > 6 | < 30 | 엄격한 습도 관리가 필요합니다. |
| PMMA | 70~80 | 2~4 | 30~40 | 표준 (열풍 순환) |
| PET | 140~180 | 3~4 | 해당 사항 없음 | 지속적인 건조 및 공급이 바람직함 |
3. 장비 세척 및 열 관리
분해된 오래된 수지로 인한 오염은 검은 반점과 가스 발생의 주된 원인입니다.
- 철저한 청소: 생산 전과 가동 중단 후에는 전용 스크류 세정제를 사용하여 배럴, 스크류 및 부속품을 세척하십시오. 전용 세정제가 없는 경우에는 PE 또는 PS 수지로 세척하십시오.
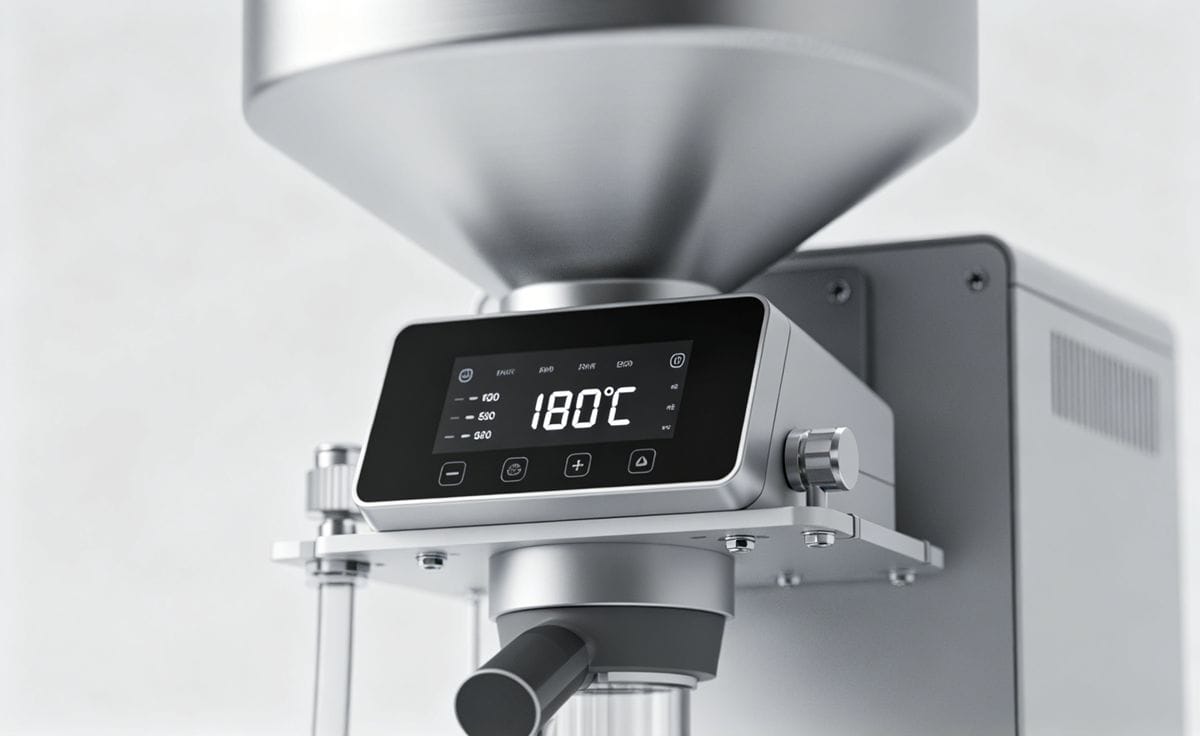
- 유휴 시간 중 온도 제어: PC는 열적 안정성이 떨어집니다. 일시적으로 가동을 중단할 때는 배럴 온도를 160℃ 미만, 그리고 호퍼 온도를 100℃ 미만 열적 분해를 방지하기 위해.
4. 사출 공정 파라미터의 미세 조정
PC와 같은 투명 플라스틱은 녹는점이 높고 유동성이 상대적으로 떨어집니다. 내부 응력(뒤틀림이나 균열을 유발함)을 일으키지 않고 금형을 채우려면 공정을 세밀하게 조정해야 합니다:
- 배럴 온도: 정밀한 온도 구역을 유지하여 품질 저하 없이 완전히 용해되도록 합니다.
- 주입 압력 및 속도: 전단 응력을 최소화하면서 캐비티를 완전히 채울 수 있도록 이러한 매개변수를 최적화하십시오.
- 엄격한 품질 관리: 원자재 취급, 장비 유지보수 및 최종 제품 검사에 걸쳐 엄격한 기준을 적용하여 안개 현상, 백화 현상 또는 광택 문제를 근절해야 합니다.
결론
PC 내 기포 제거 사출 성형 이는 종합적인 공정입니다. 금형 설계를 최적화하고, 재료의 수분을 엄격히 관리하며, 장비를 청결하게 유지하고, 가공 매개변수를 세밀하게 조정함으로써, 투명도가 높고 결함이 없는 폴리카보네이트 부품을 일관되게 생산할 수 있습니다.
PC 성형 공정을 최적화하는 방법에 대해 궁금한 점이 있으신가요? 아래에 메시지를 남겨 주시거나, 전문적인 상담을 원하시면 당사 엔지니어링 팀에 문의해 주세요!


 English
 French
 Dutch
 German
 Japanese
 Korean