 한국어



사출 성형[^1] is a complex process where precision is paramount. Among the various parameters that dictate the quality of the final product, 압력 가 가장 중요한 역할을 합니다. 하지만 이와 관련된 다양한 유형의 압력에 대해 잘 알고 계신가요?
이 가이드에서는 사출 성형에 필수적인 네 가지 압력을 자세히 설명합니다: 사출 압력, 클램핑 압력, 배압, 및 노즐 압력. 이러한 개념을 이해하는 것이 생산 라인을 최적화하고 결함을 최소화하는 데 중요합니다.
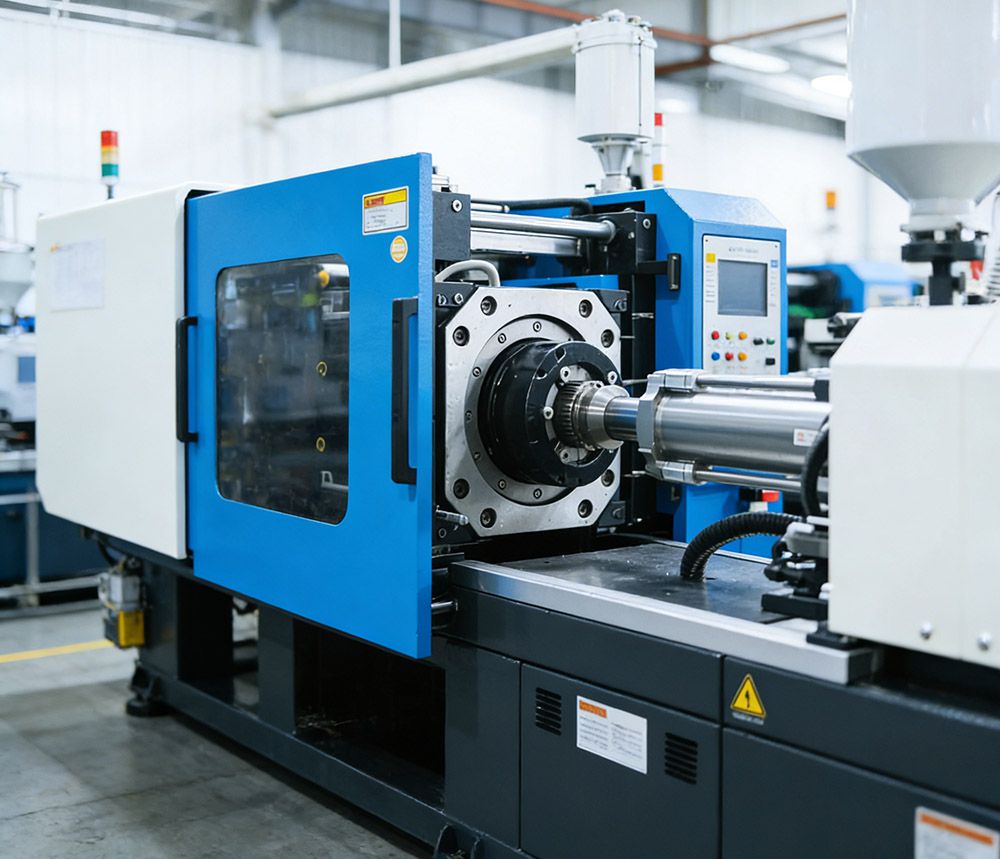
1. 사출 압력: 원동력
사출 압력 은 플라스틱을 흐르게 하는 힘입니다. 일반적으로 노즐이나 유압 라인을 따라 위치한 센서를 사용하여 측정합니다.
고정된 값과 달리 사출 압력은 동적입니다. 금형을 채우기가 어려울수록 더 높은 사출 압력이 필요합니다. 라인 압력과 사출 압력 사이에는 직접적인 상관 관계가 있습니다.
1단계 대 2단계 압력
사출 사이클의 충진 단계에서는 필요한 사출 속도를 유지하기 위해 높은 사출 압력이 필요한 경우가 많습니다. 그러나 금형이 채워지면 이러한 고압은 더 이상 필요하지 않습니다.
> 전문가 팁: 처리 시 반결정성 열가소성 플라스틱[^2] like PA(나일론) 또는 POM(아세탈), 의 경우 갑작스러운 압력 변화로 인해 재료 구조가 악화될 수 있습니다. 이러한 경우 구조적 손상을 방지하기 위해 2단계 유지 압력을 건너뛰는 것이 좋습니다.
2. 클램핑 압력: 금형 폐쇄 유지
주입 압력의 엄청난 힘에 대응하기 위해, 클램핑 압력 는 필수입니다. 흔히 실수하는 것은 사용 가능한 최대 클램핑력을 자동으로 선택하는 것입니다. 대신, 다음 값을 기준으로 적절한 값을 계산해야 합니다. 예상 면적 부분의.
투영된 영역은 클램핑력을 가하는 방향에서 보이는 최대 영역으로 정의됩니다.
클램핑 력 계산
대부분의 사출 성형 시나리오의 경우 대략적인 경험 법칙은 다음과 같습니다:
- 평방인치당 2톤
- 평방 미터당 31 메가 뉴턴
경고: 이는 보수적인 기준입니다. 파트의 깊이가 상당한 경우 측면 벽 영역[^3] 도 고려해야 하며, 플래시(금형에서 재료가 새는 현상)를 방지하기 위해 더 높은 클램핑 력이 필요합니다.
3. 배압: 품질과 효율성의 균형 맞추기
배압 는 가소화 단계에서 나사가 후퇴하는 동안 극복해야 하는 저항입니다. 양날의 검과도 같습니다:
- 장점: 높은 배압은 색상 분산을 개선하고 플라스틱이 완전히 녹을 수 있도록 합니다.
- 단점: 스크류 회수 시간을 연장하고 강화 플라스틱의 섬유 길이를 줄이며(기계적 특성 손상) 사출 성형기에 가해지는 응력을 증가시킵니다.
모범 사례
"The lower, the better." 어떠한 경우에도 배압이 다음을 초과해서는 안 됩니다. 기계의 최대 정격 사출 압력의 20%. 스윗 스팟을 찾으면 사이클 시간이나 재료 무결성을 손상시키지 않고 재료 균일성을 보장할 수 있습니다.
4. 노즐 압력: 마지막 개척지
노즐 압력 은 노즐 내부의 압력을 구체적으로 나타냅니다. 본질적으로 러너 시스템으로 플라스틱의 흐름을 직접 시작하는 압력입니다. 사출 압력과 마찬가지로 고정된 값이 없으며 금형 충진 난이도에 따라 증가합니다.
다음 사이에는 직접적인 관계가 있습니다. 노즐 압력, 라인 압력, 및 사출 압력. 그러나 유압 시스템과 노즐 사이에서 에너지 손실이 발생하며 기계 유형에 따라 다릅니다:
- 나사형 기계: 노즐 압력은 일반적으로 약 10% 더 낮음 주입 압력보다 높습니다.
- 플런저형 기계: 압력 손실은 최대 다음과 같이 상당할 수 있습니다. 50% 주입 압력과 노즐 압력 사이에 있습니다.
이러한 손실을 이해하는 것은 특히 서로 다른 유형의 기계 간에 전환할 때 정확한 프로세스 매개변수를 설정하는 데 필수적입니다.
결론
의 뉘앙스 마스터하기 주입, 클램핑, 뒤로, 및 노즐 pressures is fundamental to successful injection molding. By moving away from "maximum settings" and adopting a calculated approach based on material properties and mold geometry, manufacturers can achieve higher quality parts, longer tool life, and greater efficiency.
일상 업무에서 이러한 압력을 모니터링하고 있나요? 아래 댓글에 여러분의 경험을 공유해 주세요!
[^1]: Explore this link to gain in-depth knowledge about injection molding techniques and best practices for optimal production. [^2]: Explore the characteristics of semi-crystalline thermoplastics to better understand their behavior during injection molding. [^3]: Learn about the significance of side wall area in clamping force calculations to prevent material leakage.
저자 소개

Alex Yu
아이디얼 프로 매뉴팩처링
알렉스는 Ideal Pro의 공동 창립자이지만, 주요 프로젝트를 총괄하거나 기술 팀을 이끌지 않을 때는 장거리 자전거 타기를 즐기거나, 동네에서 가장 맛있는 커피를 찾아다니거나, 다음 여행 계획을 세우는 모습을 볼 수 있습니다. 국제 무역 영업과 프로젝트 관리 분야에서 20년 이상의 경력을 쌓아온 그는 촉박한 마감 기한부터 까다로운 엔지니어링 문제까지, 그 사이의 모든 상황을 다 겪어보았습니다. 그는 훌륭한 성과는 충분한 휴식을 취한 마음과 맛있는 커피에서 나온다고 믿으며, 맡은 모든 프로젝트에 그와 같은 호기심과 세심한 주의를 기울입니다. 사무실에 있지 않을 때는 대개 야외 어딘가에서 새로운 장소를 탐험하며, 나중에 나눌 이야기를 수집하곤 합니다.




 English
 French
 Dutch
 German
 Japanese
 Korean