 日本語



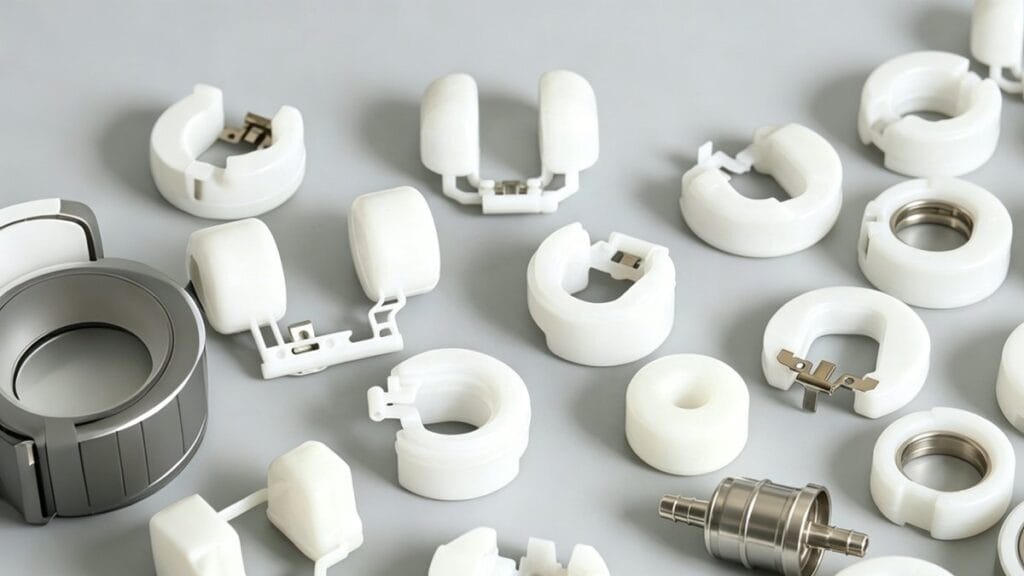
精密射出成形と標準射出成形:包括的な比較
プラスチック製造の世界では、すべてが 射出成形 プロセスは平等に作られている。 標準射出成形 消費者のニーズの大部分を満たす一方で、ハイテク産業はより高いレベルの精度を要求します。 精密射出成形 が作用する。
これら2つのプロセスの違いを理解することは、コスト、品質、機能性のバランスを取ろうとするエンジニア、製品設計者、製造業者にとって非常に重要です。
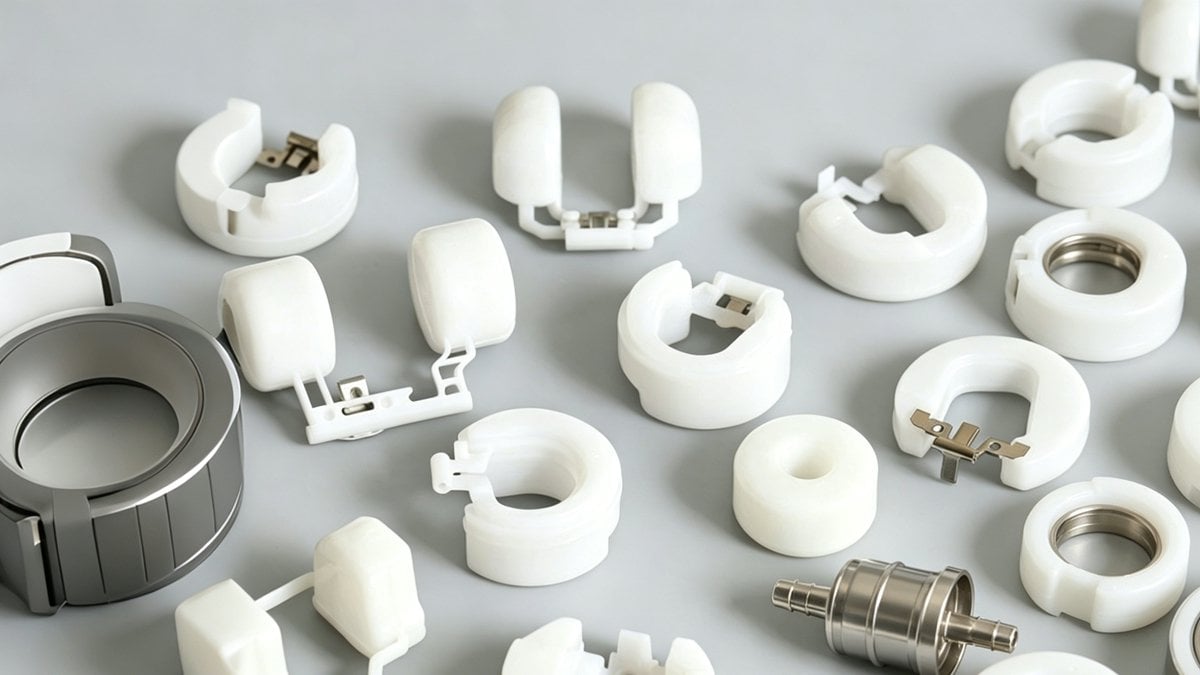
精密射出成形とは何ですか?
精密射出成形は、極めて高い寸法精度と厳しい公差でプラスチック部品を製造するために設計された特殊な製造プロセスです。わずかな誤差が許容される標準成形とは異なり、精密成形はほぼ完璧な再現を目指します。
Key Characteristics:
- 高次元精度: 主な焦点は、厳格な許容範囲を維持することにある。
- 複雑な要件: これを実現するには、以下の4つの重要な条件を満たす必要があります。
- 高品質な工具: 金型は、高い剛性を備えた優れた材料で作製されなければならない。キャビティには、卓越した寸法精度、表面仕上げ、およびテンプレートプレート間の精密な位置決めが求められる。
- 特殊機械: 専用の精密射出成形機の使用は必須です。
- 高度なプロセス制御: 安定性を維持するためには、高度に制御された成形プロセスが必要となる。
- 特定の材料: 精密な安定性に適した材料のみを使用しています。
精密成形によく用いられる材料:
- POM(ポリオキシメチレン/アセタール)
- POM + CF(炭素繊維強化)
- POM + GF(ガラス繊維強化)
- PA(ポリアミド/ナイロン)
- FR PA66(難燃性/ガラス繊維強化ナイロン66)
- PC(ポリカーボネート)
縮小という課題: 精密成形において最も重要なのは、寸法精度を確保するために収縮を制御することです。エンジニアは、以下のいくつかの種類の収縮を考慮し、管理する必要があります。
- 熱収縮
- 相変化収縮
- 配向収縮
- 圧縮収縮
- 弾力的な回復
> 注: 精密成形は、歯車、医療機器部品、光学部品など、わずか数ミリメートルの誤差が故障の原因となるような製品によく用いられる。
標準射出成形とは何ですか?
標準(または従来型)射出成形は、プラスチック業界の主力技術です。汎用性が高く、コスト効率にも優れ、超高精度が最優先事項ではない幅広い用途に適しています。
Key Characteristics:
- 機能公差: 寸法精度は一般的に組み立て目的には十分であるが、厳密な科学的基準は求められない。
- 美的焦点: 最も重要な要件は、多くの場合、高品質な外観です。表面の欠陥は、スプレー塗装(コーティング)やテクスチャリングなどの二次加工によって修正できる場合が多いです。
- 設備と材料の柔軟性: このプロセスは特殊な精密機械を必要としません。幅広い種類の標準的な熱可塑性材料を使用できます。
柔軟性と低コストという利点から、標準的な射出成形は、家電製品、玩具、一般的な筐体などの製品において、現代のプラスチック製造で広く用いられている。
クイック比較:精度 vs. 標準
| 特徴 | 精密射出成形 | 標準射出成形 |
|---|---|---|
| 寛容 | 極めてタイト(ミクロンレベル) | 一般事項(標準的な組み立て適合性) |
| 金型の品質 | 高剛性、高光沢、精密鋼 | 標準鋼材、表面仕上げに重点を置く |
| 機械 | 特殊精密機械 | 標準射出成形機 |
| 主要な課題 | 収縮と反りの制御 | 美観とサイクルタイム |
| 材料 | POM、PA、PC、強化プラスチック | 一般的な熱可塑性樹脂(PP、PE、ABSなど) |
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean