 日本語



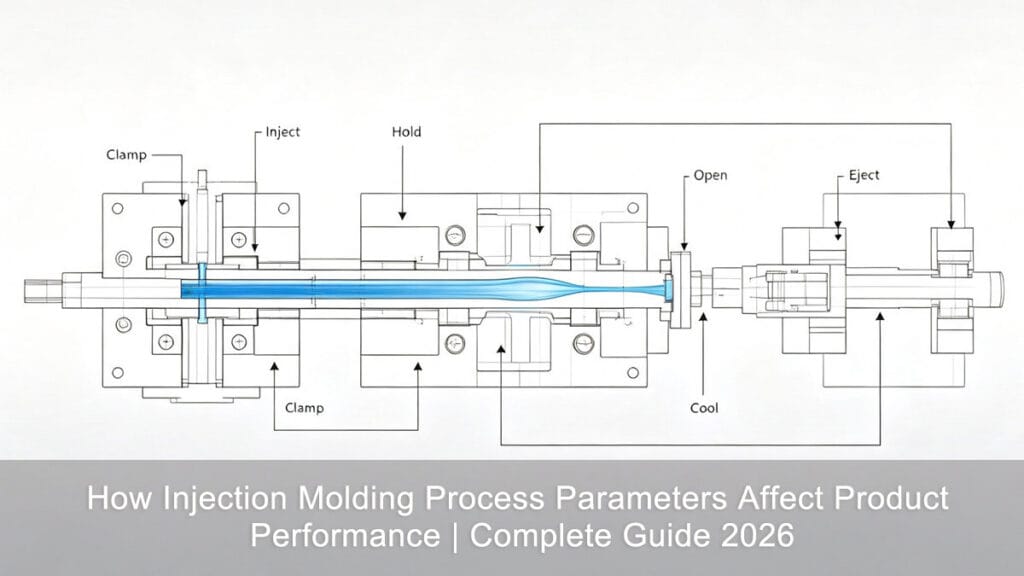
はじめに
プラスチック製品は現代生活に欠かせないものとなり、より高品質な製品への需要は高まり続けている。 射出成形 射出成形は、プラスチック部品を大量生産するための最も広く使用されている製造プロセスです。しかし、射出成形部品の品質は、数多くの要因によって左右されます。 process parameters おそらく最も重要なものと言えるでしょう。
従来、金型設計とプロセスパラメータの設定は、エンジニアの経験と直感に大きく依存していた。試行錯誤によるアプローチ、つまり金型の試作と調整を繰り返すことで、開発期間が長くなり、コストが高騰し、品質も不安定になるという問題が生じていた。
今日では、 CAEシミュレーションソフトウェア (such as Moldflow, Moldex3D, and Sigmasoft), engineers can predict melt flow behavior, identify potential defects, and optimize process parameters 前に 鋼材の切断。経験に基づいた製造から科学に基づいた製造への移行は、効率と製品品質を劇的に向上させた。
> 重要な洞察: 精密機械、精巧に設計された金型、そして高品質の材料は、適切に最適化されたプロセス設定と組み合わせることで初めてその真価を発揮します。逆に、装置や金型設計の欠点は、プロセスパラメータを微調整することで補うことができる場合もあります。
プロセスパラメータが決定的な要因となる理由
プロセスパラメータが直接決定します 金型キャビティ内の溶融物の流動状態そしてそれは、次のことを規定する。
- 寸法精度と収縮率
- 機械的特性(引張強度、耐衝撃性、曲げ弾性率)
- 表面品質(光沢、粗さ、溶接線)
- 内部応力分布
- 結晶性(半結晶性ポリマーの場合)
見つける 最適なプロセスウィンドウ そして、堅牢なプロセス制御を導入することが、高品質のプラスチック部品を生産するための最も効果的な方法である。
射出成形における主要なプロセスパラメータとその影響
1. 射出圧力
意味: 射出圧力とは、射出工程においてスクリュー先端(またはプランジャー)がプラスチック溶融物に加える力のことである。
機能:
| 関数 | 説明 |
|---|---|
| 流れ抵抗を克服する | 溶融金属をバレル、ノズル、ランナー、ゲートを通して押し出す |
| 虫歯の詰め物 | 溶融物が制御された速度で金型を満たすことを保証する |
| 圧縮 | 冷却中の体積収縮を補償するために空洞に充填する。 |
必要な噴射圧力に影響を与える要因:
- ポリマーの種類と粘度
- 射出成形機の種類と生産能力
- Mold temperature
- 部品壁厚
- ランナーとゲートの形状(重要な要素)
製品品質への影響:
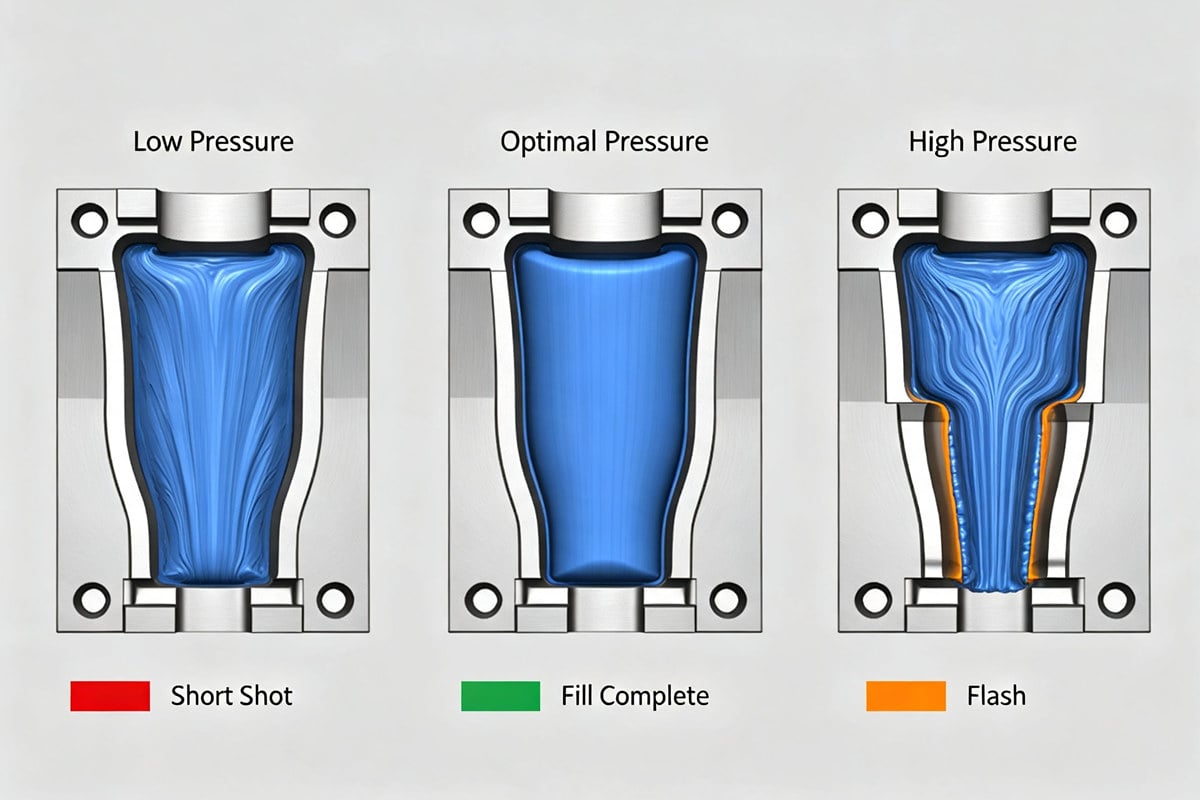
| 噴射圧力レベル | プラスの効果 | 悪影響 |
|---|---|---|
| Too Low | — | ショットが短い、沈み跡がある、表面の再現性が悪い |
| 最適 | 高密度充填、正確な寸法、優れた機械的特性 | — |
| Too High | — | バリ、高い残留応力、金型損傷、射出困難 |
2. 保持(充填)圧力
キャビティが満たされると、射出圧力は holding pressureこれは以下の目的を果たす。
- 溶融物を圧縮して収縮を最小限に抑える
- 部品が冷えて収縮するにつれて、空洞に追加の材料を注入する。
- 部品の寸法を安定させる
ベストプラクティス:
- 保持圧力は通常次のように設定されます。 50%–80% ほとんどの熱可塑性樹脂の射出圧力について。
- 保持圧力と射出圧力を均等にすることで、収縮を最小限に抑え、寸法安定性を向上させることができますが、残留応力が増加し、射出困難、反り、表面の傷などを引き起こす可能性があります。
- 保持圧力を設定する際は、必ず材料特性、部品形状、ゲート凍結時間を考慮してください。
| パラメータ | 部品品質への影響 |
|---|---|
| 保持圧力↑ | 収縮率が低く、寸法安定性が高く、密度が高い |
| 保持圧力が高すぎる | 残留応力の増加、バリ、射出痕、反り |
| 保持圧力が低すぎる | ヒケ、空隙、寸法精度不良 |
3.可塑化圧力(背圧)
意味: 背圧とは、ネジが引き抜かれる(回復する)段階でネジに作用する抵抗力のことです。
効果:
| 背圧レベル | 可塑化品質 | 潜在的な問題点 |
|---|---|---|
| 増加 | 混合性の向上、溶融温度の均一化、色の分散性の向上 | 出力低下、せん断熱増加 |
| Too High | — | 材料の劣化、気泡、焦げ跡、計測誤差 |
| Too Low | 溶融状態が不均一で、未溶融粒子が見られる。 | 銀色の筋、弱点 |
> ⚠️ 注意: 過剰な背圧はせん断応力とせん断熱を増加させ、特にPVCやPOMのような熱に弱い材料の場合、ポリマーの劣化を引き起こす可能性がある。
4. 金型温度
金型温度は、以下の点に影響を与える最も影響力のあるパラメータの1つです。
- 充填時の溶融流動挙動
- 冷却速度と結晶化
- 残留応力と反り
- 表面仕上げと美的品質
材料の種類別ガイドライン:
| 素材カテゴリ | 推奨成形温度 | 根拠 |
|---|---|---|
| 低粘度非晶質(例:PS、PC) | 40–80°C | サイクルタイム短縮、適切な表面品質 |
| 高粘度非晶質(例:PC/ABS) | 70–110°C | 血流改善、内部ストレス軽減 |
| 半結晶性(例:PA、POM、PBT) | 80–120°C | 結晶化の制御、機械的特性の向上 |
| 高性能材料(例:PEEK、PPS) | 150–200°C | 適切な結晶性と寸法安定性を確保する |
主要な関係性:
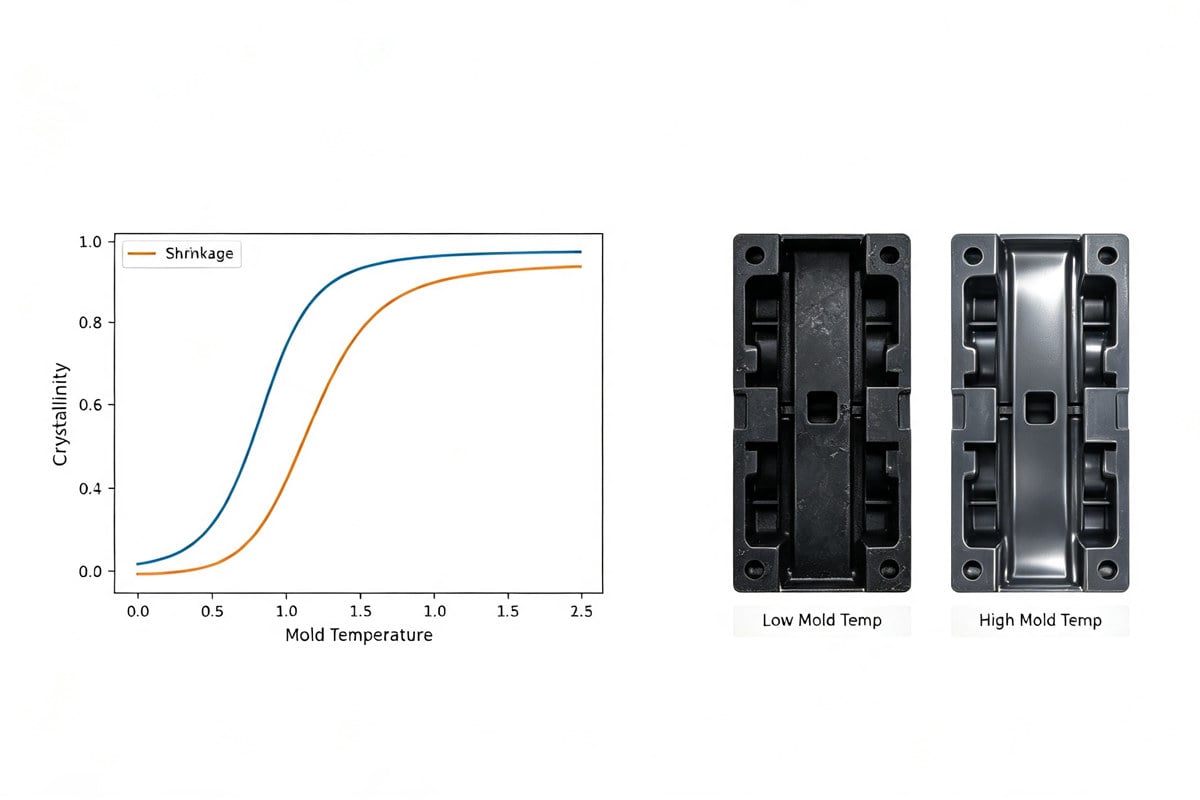
- 金型温度の上昇 → 冷却速度が遅い → 結晶化度が高い → 機械的特性は向上するが、サイクルタイムが長くなる。過度になると脆くなるリスクがある。
- 金型温度を下げる → 冷却速度が速い → 結晶化度が低い → ショートショット、高配向、ウェルドラインの弱点、ヒケが発生する可能性。
5. 樽の温度
バレル温度は、熱劣化を起こすことなく、適切な溶解と流動性を確保する。
一般原則:
- 舞台は フロント高、リア低 勾配(すなわち、ノズルゾーン>圧縮ゾーン>供給ゾーン)。
- 分子量の大きいグレードやガラス繊維強化グレードは、より高いバレル温度を必要とする。
- 素材に過剰な水分が含まれている場合は、背面ゾーンの温度を少し上げることで換気を促進できます。
| ゾーン | 典型的な機能 | 気温の傾向 |
|---|---|---|
| 給餌ゾーン | 搬送して予熱する | 最低 |
| 圧縮ゾーン | 溶かして圧縮する | 中くらい |
| 計測ゾーン | 均質化して計量する | 最高 |
| ノズル | 最終温度調整 | バレル温度が最大よりわずかに低い |
6. ノズル温度
- 通常設定 5~10℃低い よだれ(唾液分泌)を防ぐため、樽の最高温度よりも低く設定する。
- 検証方法: 低速で空気を吹き付けてください。押し出されたものが滑らかで光沢があり、気泡がなければ、温度は適切です。
- 低すぎると、冷たいスラグが発生し、流れ跡が現れ、圧力損失が増加します。
- 高すぎる → ゲート付近でよだれ、糸引き、材料の劣化。
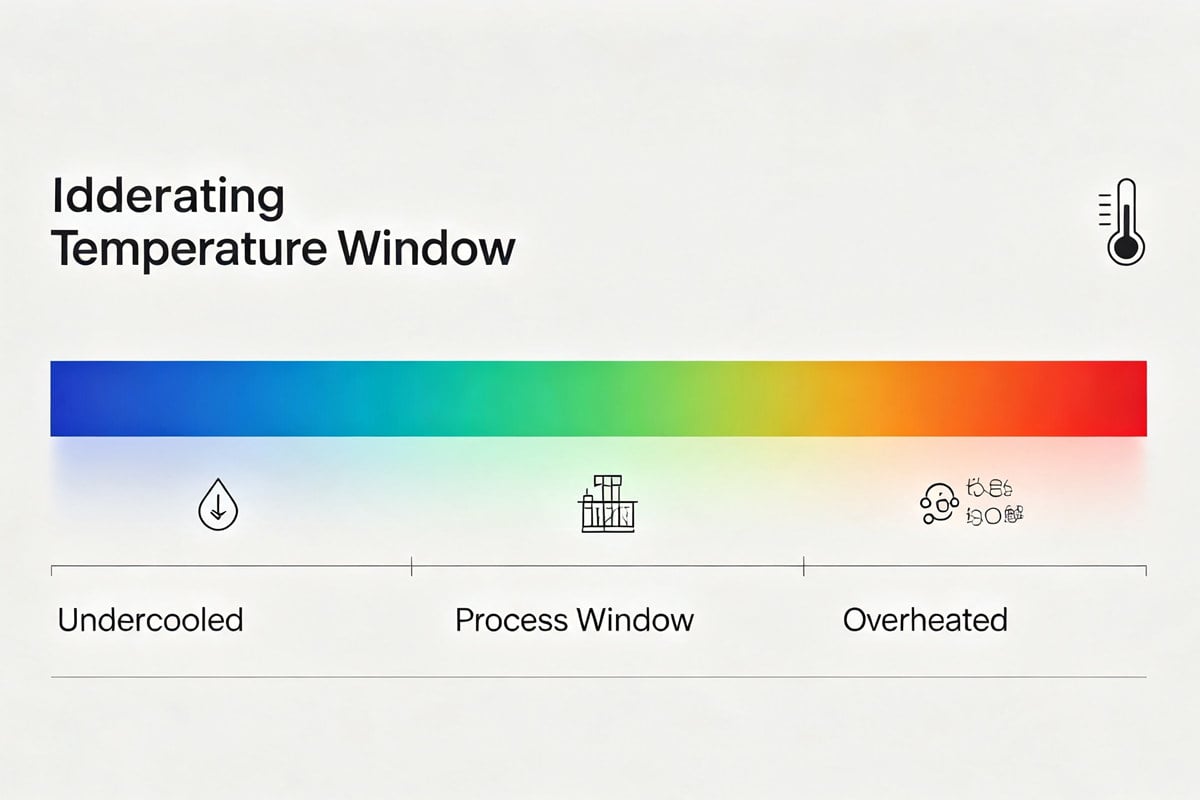
7. 融点
溶融温度とは、ポリマーが金型に入る際の実際の温度であり、バレルとノズルの設定に加え、せん断加熱によって決まります。
融解温度上昇の影響:
| 財産 | 融点の上昇傾向 |
|---|---|
| 流路長 | ↑増加する |
| Weld line strength | ↑改善する |
| 表面粗さ | ↓ 改善(よりスムーズ) |
| 成形後の収縮 | ↓減少 |
| オリエンテーション | ↓減少 |
| 引張強度(流れ方向) | ↓わずかに減少 |
| 衝撃強度(流れの方向) | ↓減少 |
| 衝撃強度(横方向) | ↑増加する |
| Internal stress | ↓減少 |
> ⚠️ 上限警告: 溶融温度が加工範囲の上限に近づくと、以下の問題が発生します。>-ガス発生→気泡、空隙、変色、焦げ付き>-過剰な流動性→フラッシュ>-ポリマーの劣化→強度と弾性の低下
8. 噴射時間と速度
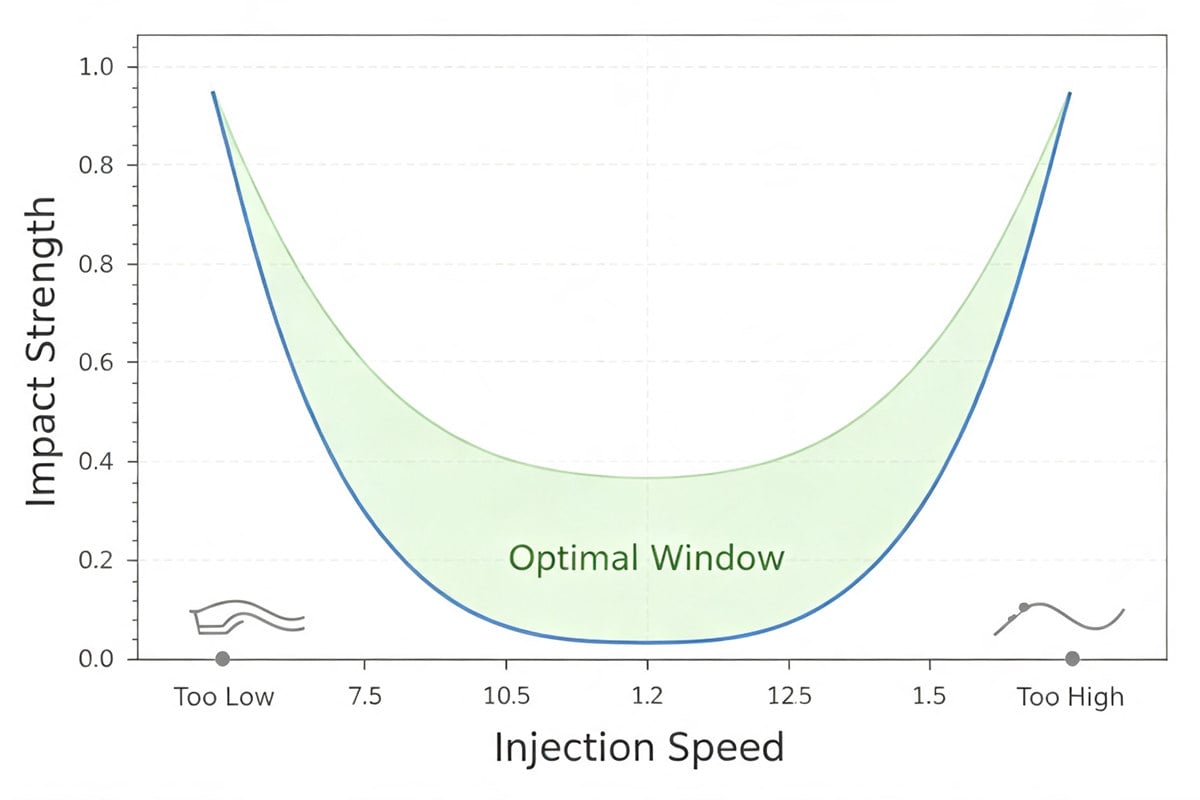
注射時間は反比例の関係にある 噴射速度 (rate). It is one of the most sensitive parameters affecting part quality.
| Injection Speed | 利点 | リスク |
|---|---|---|
| 高(短時間) | 充填圧力の向上、キャビティ温度の均一化、収縮率の低下、溶接線の強化、コアの配向性の低減 | 圧力損失の増加、表面方向の上昇、弾性乱流、閃光、表面亀裂 |
| 低(長時間) | せん断力が低く、表面での配向性が低い | 溶接線が弱い、全体的な配向性が高い、内部応力が増加する、フローマーク |
> ? 実験結果: 噴射速度が高すぎる場合も低すぎる場合も、 衝撃強度の低下. An optimal mid-range speed typically delivers the best balance of properties.
9. 保持時間と冷却時間
| パラメータ | 短すぎる | 最適 | 長すぎる |
|---|---|---|---|
| 保持時間 | 陥没痕、空隙、寸法不安定性、逆流 | 高密度で寸法安定性に優れた部品 | 残留応力の増加、排出困難、トップアウトマーク |
| 冷却時間 | 射出時の部品変形、寸法不安定 | 適切な凝固、安定した寸法 | 生産性の低下、過冷却による脆化の可能性 |
| 可塑化時間 | 不完全な溶解、硬い塊、銀色の筋 | 均一溶融 | 熱劣化、焼け跡 |
10. 特殊プロセス技術
従来のパラメータ最適化に加え、高度な技術を用いることで部品性能をさらに向上させることができる。
| テクノロジー | 機構 | メリット |
|---|---|---|
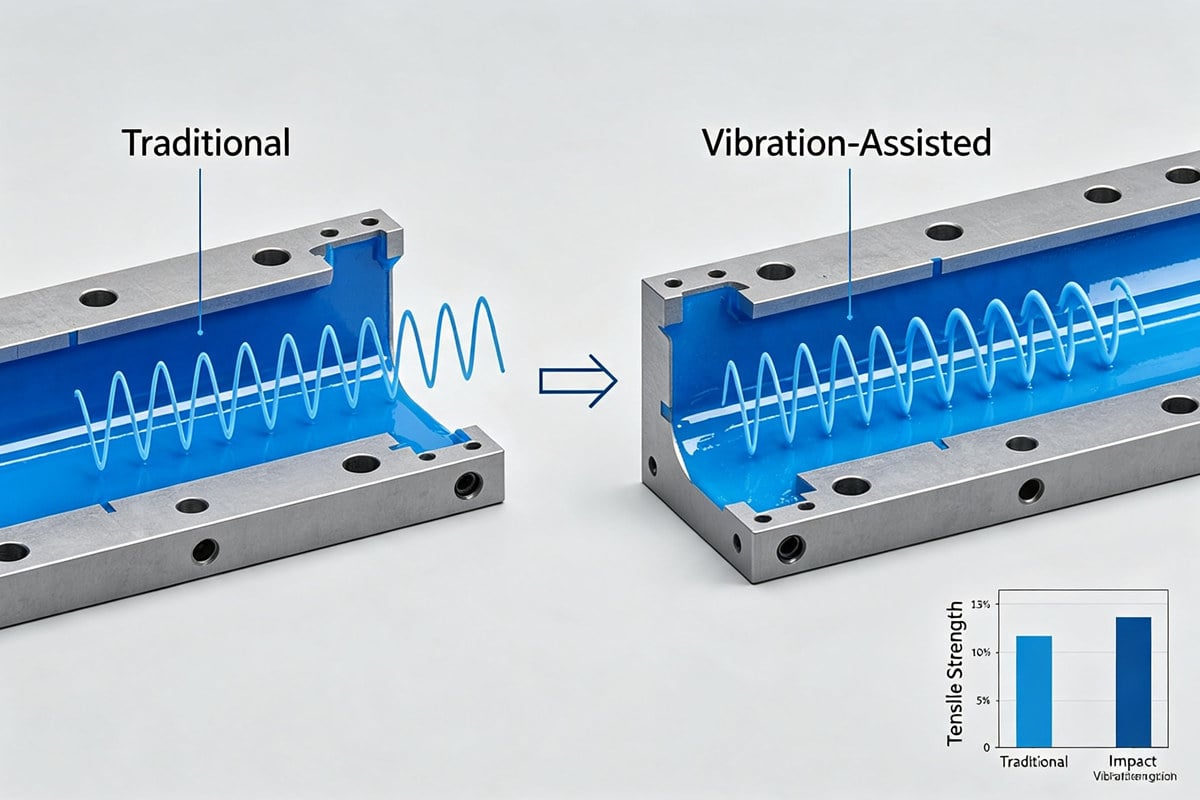
| 振動補助射出成形 | 梱包中に振動圧力を加える | ↑引張強度、↑ノッチ付き衝撃強度(頻度が高くなるほど向上) |
| 超音波支援成形 | 高周波振動は溶融粘度を低下させる | 流れが良くなり、残留応力が低減され、溶接線の強度が向上しました。 |
| ガスアシスト射出成形 | 不活性ガスが中空のチャネルを形成する | 軽量化、沈下量減少、クランプ力低下 |
| 急速加熱サイクル成形(RHCM) | 金型の動的加熱/冷却 | 溶接線の除去、表面光沢の向上 |
包括的なパラメータ効果要約表
以下の表は、各パラメータが主要な品質特性にどのように影響するかを簡単にまとめたものです。
| プロセスパラメータ | 収縮 | 機械的強度 | 表面品質 | 内部応力 | サイクルタイム |
|---|---|---|---|---|---|
| 噴射圧力↑ | ↓ | ↑ | ↑(ある程度まで) | ↑ | — |
| 保持圧力↑ | ↓ | ↑ | ↑ | ↑ | — |
| 金型温度↑ | ↑(結晶質)/↓(非晶質) | ↑(結晶質) | ↑ | ↓ | ↑ |
| 融点↑ | ↓ | ↓(流れの方向)/↑(横方向) | ↑ | ↓ | — |
| 噴射速度↑ | ↓ | ↑(溶接線) | ↑(ある程度まで) | 可変 | ↓ |
| 保持時間↑ | ↓ | ↑ | ↑ | ↑ | ↑ |
| 背圧↑ | — | ↑(均一性) | ↑ | — | ↑ |
> 伝説: ↑ = 増加/改善 | ↓ = 減少/低下 | — = 直接的な影響は最小限
結論
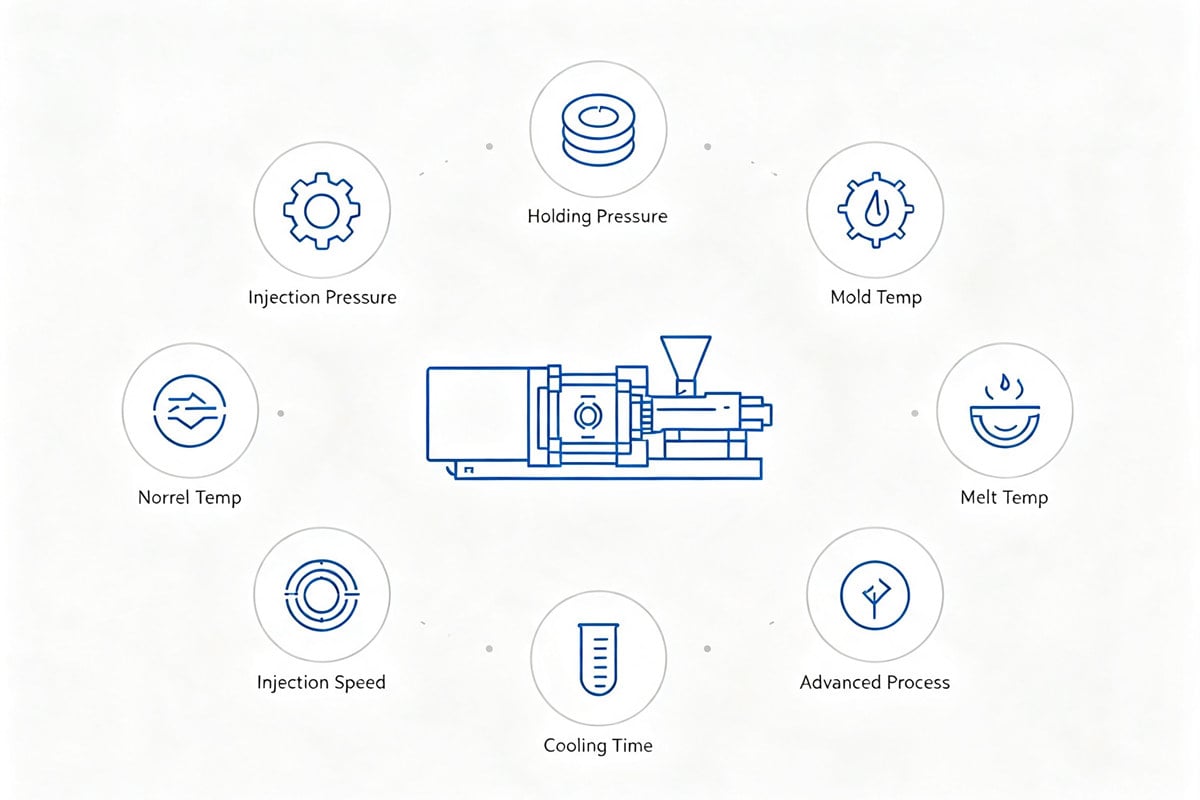
射出成形プロセスパラメータは単独で作用するのではなく、 高度に相互接続されたシステム. A defect observed in the final product is often the combined result of multiple parameter interactions. For example:
- 保持圧力が不十分な場合、ヒケが発生することがあります。 と組み合わせる 冷却時間が不十分。
- 反りは金型の温度が不均一なことに起因する可能性がある。 と組み合わせる 過剰な射出速度による高い残留応力。
プロセス最適化のためのベストプラクティス:
- 実験計画法(DOE)を用いる パラメータ間の相互作用を体系的に調査する。
- CAEシミュレーションを活用する 金型製作前に、流動性、充填性、冷却性、反りなどを予測するため。
- SPC(統計的工程管理)を導入する 生産の一貫性を保つため。
- 処理ウィンドウを文書化する 材料と金型の組み合わせごとに。
各パラメータとその相互作用を理解し制御することで、製造業者は廃棄物とサイクルタイムを最小限に抑えながら、一貫した高品質の生産を実現できる。
よくある質問(FAQ)
Q1:射出成形において最も重要なパラメータは何ですか? A: 単一の「最も重要な」パラメータはありません。しかし、 mold temperature そして holding pressure これらは収縮、結晶化度、残留応力を直接的に左右するため、最終部品の品質に最も大きな影響を与える要因であると考えられている。
Q2:射出速度は溶接線の強度にどのように影響しますか? A:一般的に、射出速度を速くすると、溶融界面が合流する際に溶融界面の温度が高く保たれるため、溶接線の強度が向上します。ただし、速度が速すぎると乱流や表面欠陥が発生する可能性があります。
Q3:金型の温度が低すぎるとどうなりますか? A:金型温度が低いと急速な冷却が起こり、結晶化が不完全になったり(半結晶性材料の場合)、配向性が高まったり、表面の再現性が悪くなったり、ショット不足になったり、ウェルドラインが弱くなったりします。
Q4:プロセスパラメータは、金型設計の不備を補うことができるか? A:ある程度はそうです。例えば、溶融温度と射出圧力を上げることで、薄い部分の充填性を向上させることができます。しかし、根本的な設計上の欠陥(例えば、不十分な通気、ランナーの不均衡など)は、プロセス調整だけでは完全に修正することはできません。
Q5:推奨される保持圧力は、噴射圧力の何パーセントですか? A: ほとんどの熱可塑性樹脂の場合、保持圧力は通常、 50% and 80% 射出圧力は、材料、部品形状、ゲート設計によって異なります。
よくある質問
なぜプロセスパラメータが決定的な要因となるのか?
プロセスパラメータが直接決定します 金型キャビティ内の溶融物の流動状態そしてそれは、次のことを規定する。
寸法精度と収縮率、機械的特性(引張強度、耐衝撃性、曲げ弾性率)、表面品質(光沢、粗さ、溶接線)、内部応力分布、結晶性(半結晶性ポリマーの場合)
見つける 最適なプロセスウィンドウ そして、堅牢なプロセス制御を導入することが、高品質のプラスチック部品を生産するための最も効果的な方法である。
1. 射出圧力
意味: 射出圧力とは、射出工程においてスクリュー先端(またはプランジャー)がプラスチック溶融物に加える力のことである。
必要な噴射圧力に影響を与える要因:
ポリマーの種類と粘度、射出成形機の種類と能力、金型温度、部品の肉厚、ランナーとゲートの形状(重要な要素)
2. 保持(充填)圧力
キャビティが満たされると、射出圧力は holding pressureこれは以下の目的を果たす。
溶融物を圧縮して収縮を最小限に抑える。部品が冷却・収縮するにつれて、キャビティに追加の材料を供給する。部品の寸法を安定させる。
保持圧力は通常次のように設定されます。 50%–80% ほとんどの熱可塑性樹脂の場合、射出圧力は一定です。保持圧力と射出圧力を同じにすることで、収縮を最小限に抑え、寸法安定性を向上させることができますが、残留応力が増加し、射出困難、反り、表面の傷などの原因となる可能性があります。保持圧力を設定する際は、必ず材料特性、部品形状、ゲート凍結時間を考慮してください。
3.可塑化圧力(背圧)
意味: 背圧とは、ネジが引き抜かれる(回復する)段階でネジに作用する抵抗力のことです。
> ⚠️ 注意: 過剰な背圧はせん断応力とせん断熱を増加させ、特にPVCやPOMのような熱に弱い材料の場合、ポリマーの劣化を引き起こす可能性がある。
4. 金型温度
金型温度は、以下の点に影響を与える最も影響力のあるパラメータの1つです。
充填時の溶融流動挙動、冷却速度と結晶化、残留応力と反り、表面仕上げと美的品質
材料の種類別ガイドライン:
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean