 日本語




シンクマークの分析とトラブルシューティング カスタムプラスチック射出成形[^1]
ヒケ (also known as depressions or sink marks) are one of the most common defects in the injection molding industry. For manufacturers of カスタムプラスチック部品[^2], understanding the root cause is the first step toward quality control.
このガイドでは、ヒケが発生する原因を分析し、生産ラインからヒケをなくすための具体的な解決策を提供します。
シンクマークとは何ですか?
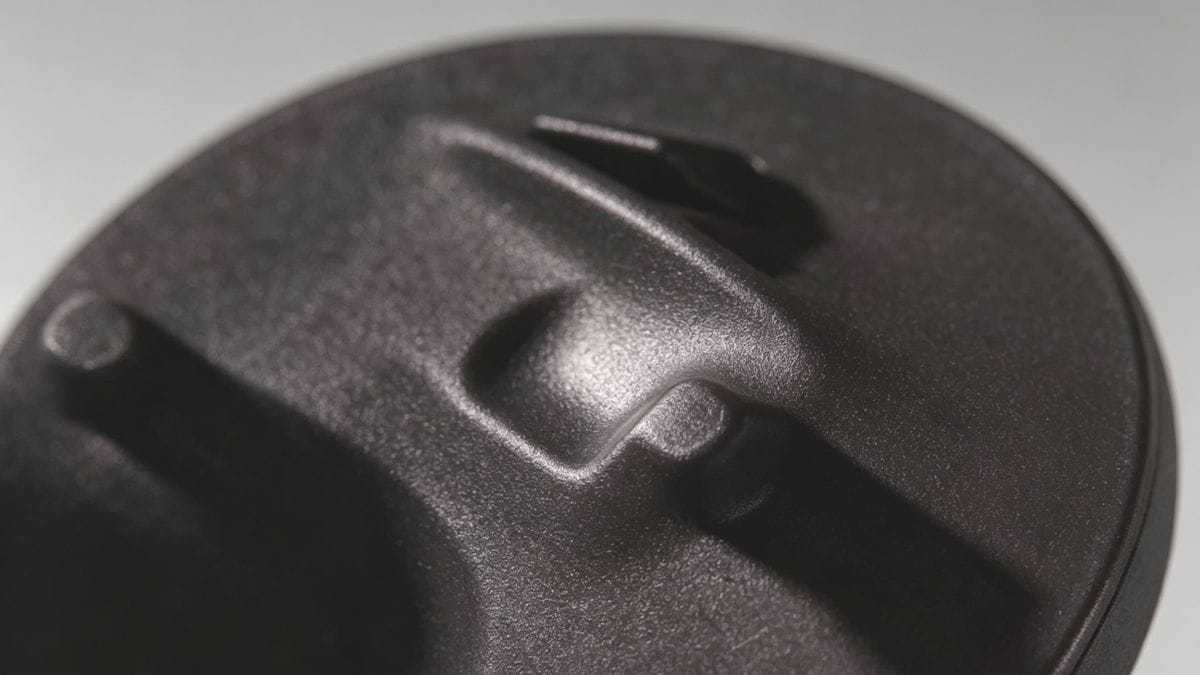
A シンクマーク 成形品の表面に生じる局所的な内向きの収縮現象です。通常は浅い凹みやくぼみとして現れます。
これらの欠陥は通常、突起部、リブ、外側の角など、壁の厚みが増している箇所で発生します。根本的な原因は、熱可塑性樹脂の熱膨張と収縮です。プラスチックは冷却されて固化するにつれて収縮します。内部材料の収縮が(すでに固化している)外側の表面よりも大きい場合、表面が内側に引っ張られ、凹みが生じます。
> 収縮に影響を与える主な要因: > - 材料特性(熱膨張係数) > - 金型温度と溶融温度 > - 保持圧力と冷却速度 > - 部品形状(肉厚変動)
1. 不適切な成形工程条件
ヒケが発生する原因は、多くの場合、機械の設定ミスです。加工パラメータを調整することが、通常、問題解決のための最初の最も簡単なステップとなります。
- 噴射圧力と速度: 圧力が低すぎたり、速度が遅すぎたりすると、溶融物の密度が低下し、収縮が生じる。 解決: 射出圧力と速度を上げて、溶融金属を圧縮する。
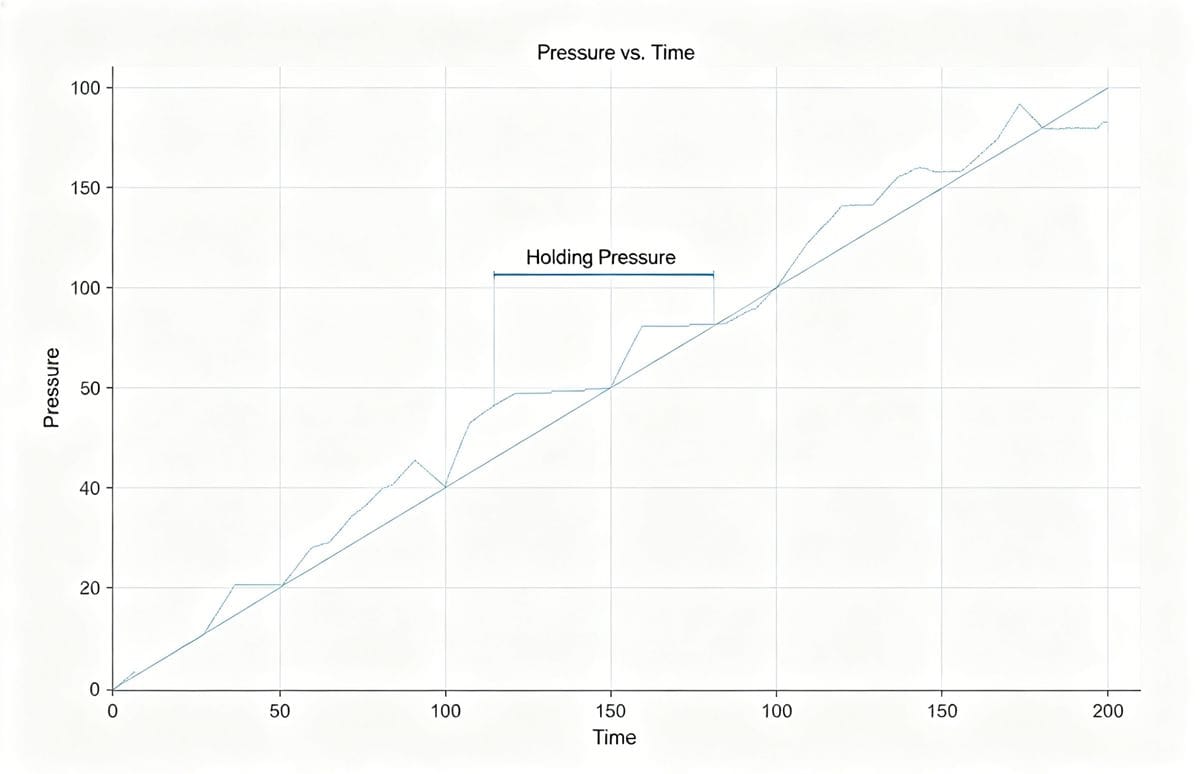
- 保持時間: 部品が完全に梱包される前にゲートが凍結すると、収縮が発生します。 解決: 体積の減少を補うため、保持時間を延長してください。
- 温度制御: 溶融温度や成形温度が高い場合は、冷却時間が長くなります。 解決: 溶融温度を下げ、金型冷却システムが効率的に機能するようにしてください。
- 冷却時間: 部品がまだ熱いうちに取り出すと、変形して沈下してしまう。 解決: 金型内での冷却時間を長くしてください。
- 温度を挿入してください: 金属インサート周辺の温度が低すぎると、溶融金属は接触時に急速に収縮する。 解決: インサートを予熱してください[^3].
2. 金型設計[^4] Defects
工程調整がうまくいかない場合は、金型設計自体に問題がある可能性があります。
- ゲートとランナーのサイズ: ゲートが小さいと、流れの抵抗が増加する。 解決: ゲートとランナーの断面を拡大して、流れを改善する。
- ゲートの位置: ゲートは、部品の最も厚い部分に配置するのが理想的です。 解決: ゲートの位置を再設計し、均等な充填とより優れた圧力伝達を確保する。
- 血流阻害: ゲートから遠く離れた場所に窪み跡が見られる場合は、流れ抵抗を示している。 解決: ランナーシステムの「ボトルネック」を取り除くか、スプルーを欠陥箇所に近づけて延長してください。
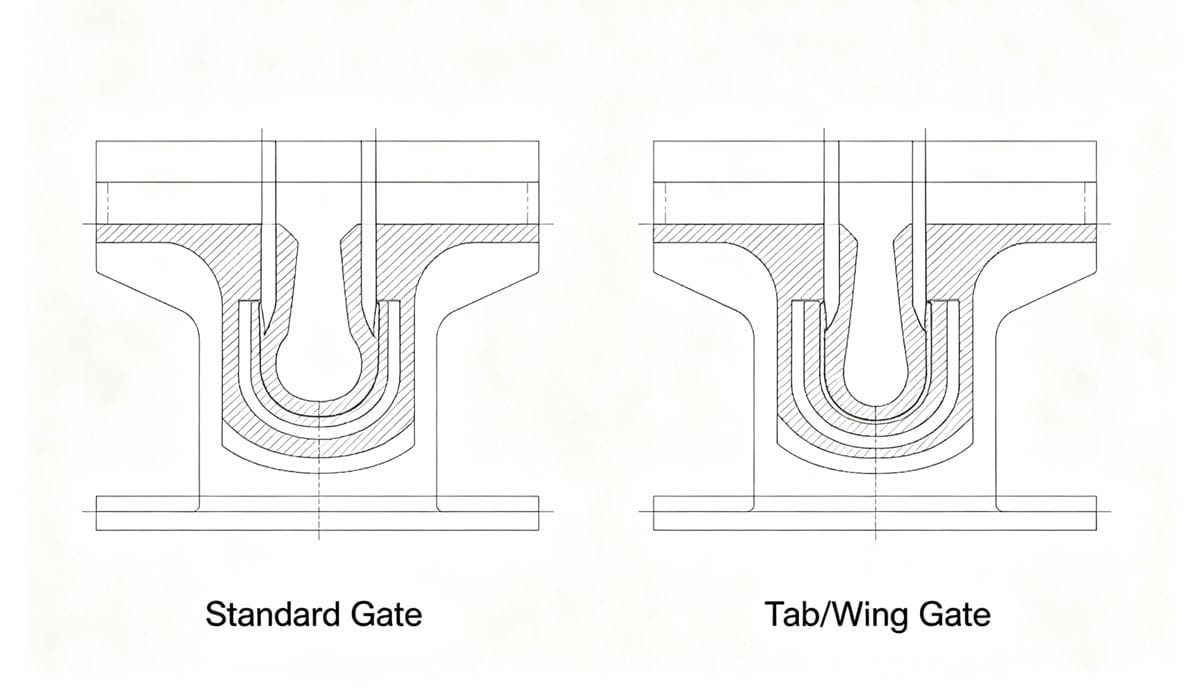
- 厚壁戦略: 厚みのある部品には、 タブゲート(ウィングゲート). This attaches a small "wing" to the part, placing the gate on the wing rather than the part itself. The sink mark is transferred to the wing, which is cut off later.
3.原材料に関する問題
樹脂の選択は、表面仕上げに極めて重要な役割を果たします。
- 収縮率: 収縮率の高い材料は、ヒケが発生しやすい。 解決: 高精度部品には、収縮率の低い樹脂グレードを選択してください。
- 水分含有量: 湿った材料は、空隙や表面欠陥を引き起こす可能性があります。 解決: ナイロンやポリカーボネートなどの吸湿性材料は、成形前に必ず予備乾燥させてください。
- 潤滑: 流量が悪いと、ショットが短くなったり、沈んだりする原因になります。 解決: メルトフローインデックス(MFI)を向上させるために潤滑剤を添加してください。
4. 部品形状設計
根本原因は、多くの場合、製品設計段階に起因している。
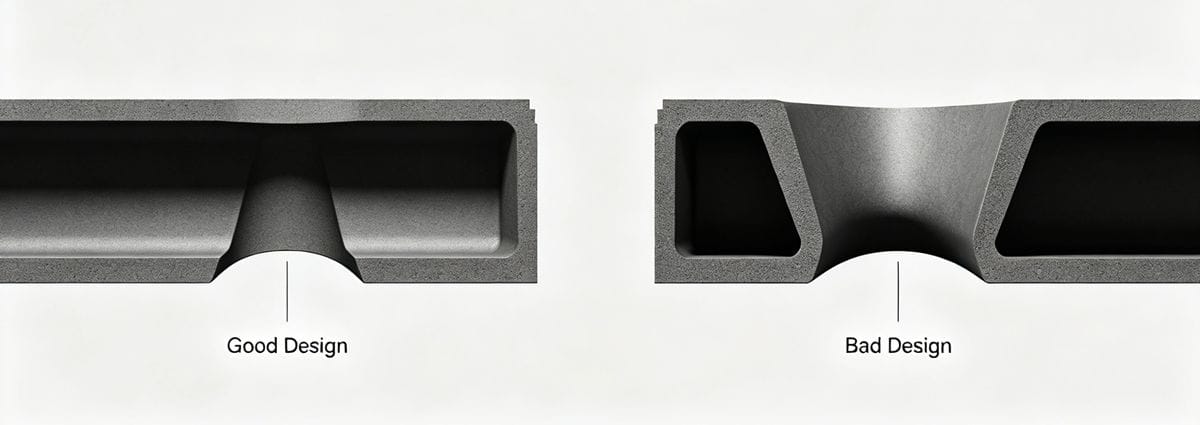
- 壁厚の均一性: へこみの最も一般的な原因は、壁の厚みが均一でないことです。厚い部分は薄い部分よりも冷えるのが遅いため、表面が内側に引っ張られてしまいます。
- 設計ルール: 可能な限り、壁の厚さを均一に保つようにしてください。
- コア抜き: 厚みのある部分が必要な場合は、構造的な完全性を維持しながら質量を減らすために、厚みのある部分を「くり抜く」。
[Image Suggestion 4]
- 説明: 「優れた設計」(均一な壁厚)と「劣悪な設計」(厚いリブが沈み込みを引き起こす)を示す断面図。
- 代替テキスト: ヒケを防ぐため、均一な肉厚を示すプラスチック部品の設計ガイドライン。
トラブルシューティングのための概要チェックリスト
| カテゴリ | 主要な行動項目 |
|---|---|
| プロセス | 保持圧力と保持時間を増加させる。溶融温度を低下させる。冷却時間を延長する。 |
| Mold | ゲート/ランナーを拡大する。ゲートを最も厚い部分に移動させる。冷却チャネルを改善する。 |
| 材料 | 材料を事前に乾燥させる。低収縮樹脂に切り替える。 |
| デザイン | 壁の厚さを均一にすること。厚い部分にはコア抜き加工を行うこと。 |
[^1]: "Injection moulding - Wikipedia", https://en.wikipedia.org/wiki/Injection_moulding. Custom plastic injection molding is a manufacturing process where molten plastic is injected into a mold to create custom-shaped plastic parts, widely used in various industries for producing precise and complex components. Evidence role: definition; source type: encyclopedia. Supports: Custom Plastic Injection Molding. Scope note: The definition focuses on the general process and may not cover all specialized techniques or materials used in custom plastic injection molding. [^2]: "Custom Plastic Injection Moulding: A Comprehensive Guide", https://communitycollaborator.eauclairewi.gov/eauclairewi-news/custom-plastic-injection-moulding-a-comprehensive-guide-1767648106. Custom plastic parts refer to plastic components specifically designed and manufactured to meet unique specifications and requirements, often produced through processes like injection molding. Evidence role: definition; source type: encyclopedia. Supports: custom plastic parts. [^3]: "Why One Insert Needs Heating… and the Other Doesn't? - YouTube", https://www.youtube.com/shorts/ym7eIkirS6Y. This source discusses the effect of preheating metal inserts on reducing sink marks and improving surface finish in insert molding. Evidence role: mechanism; source type: research. Supports: Preheat the inserts. Scope note: Effectiveness depends on insert material and molding conditions. [^4]: "Troubleshooting Injection Molding Sink Marks - Fictiv", https://www.fictiv.com/articles/troubleshooting-injection-molding-sink-marks. Mold design in injection molding significantly influences the occurrence of defects such as sink marks, with factors like gate size, gate location, and flow path design playing critical roles in ensuring proper material flow and pressure distribution. Evidence role: mechanism; source type: encyclopedia. Supports: Mold Design. Scope note: Specific design solutions may vary depending on the type of plastic and part geometry.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean