 日本語



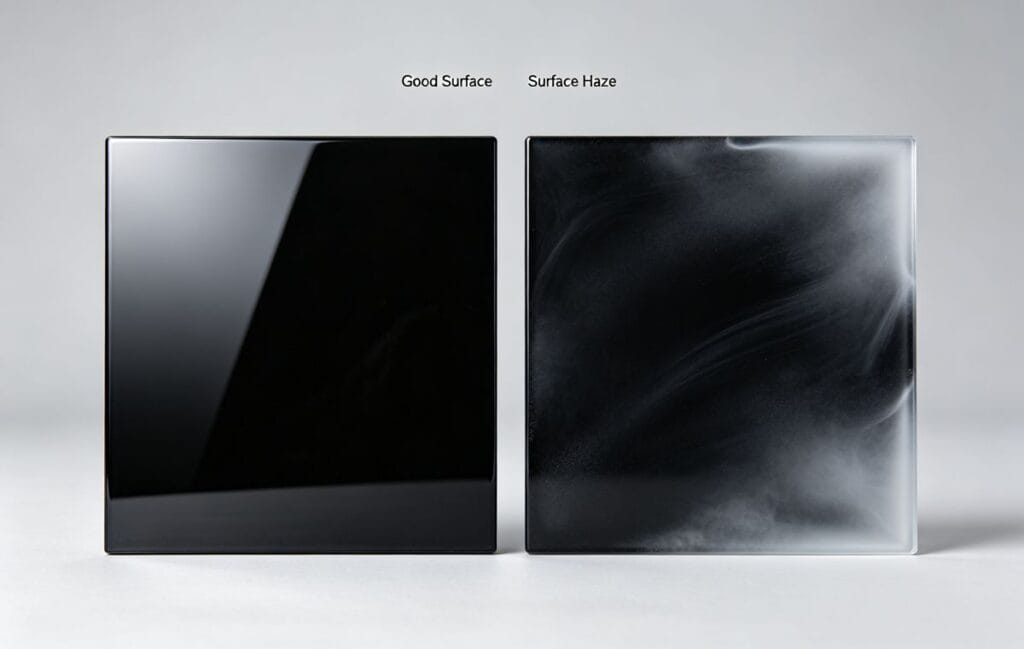
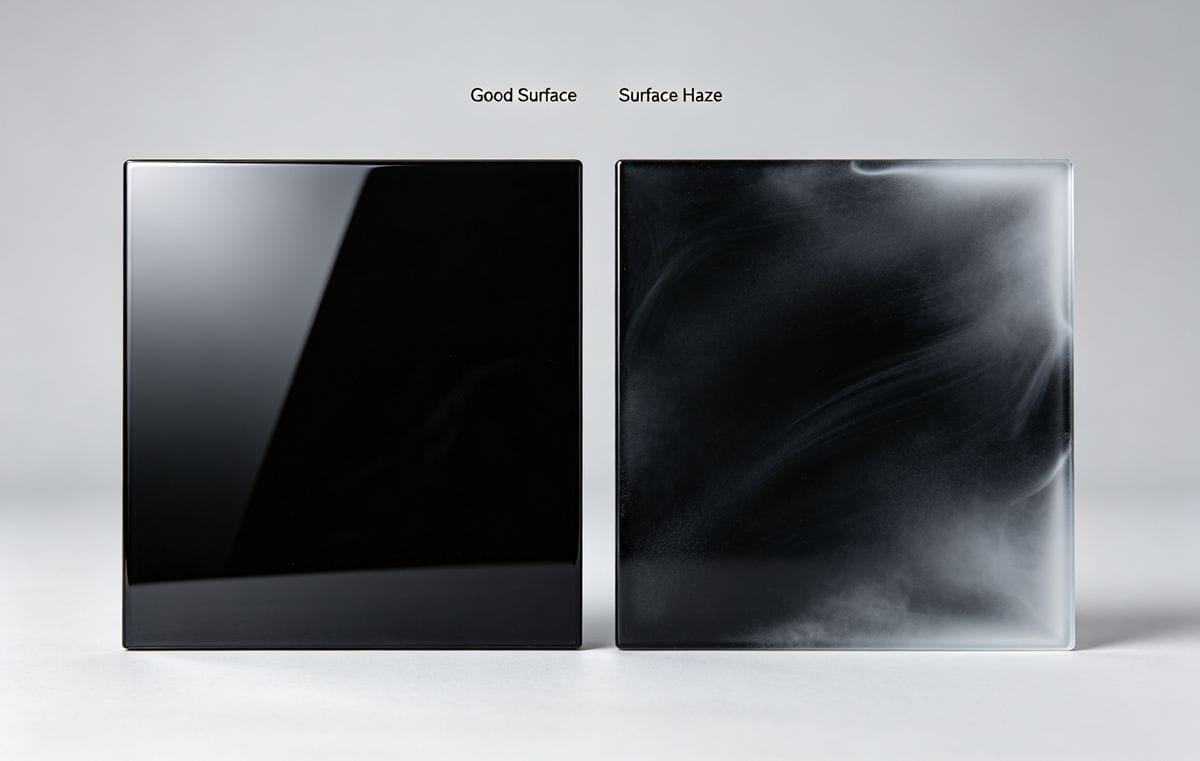
表面の曇り(白い霧や雲のような筋として現れることが多い)は、特に暗い色や高光沢仕上げで目立つ、一般的な外観上の欠陥です。白い製品では目立ちにくい場合もありますが、黒や暗い色の部品では非常に顕著になります。
例えばPP(ポリプロピレン)製品では、この欠陥は部品の表面に不規則な白い筋や曇った斑点として現れます。業界では、これは次のように分類されます。 閉じ込められたガスによって引き起こされる地表の霞. You can check our full overview of common gas-related molding flaws: 射出成形における16の一般的な欠陥:根本原因と解決策
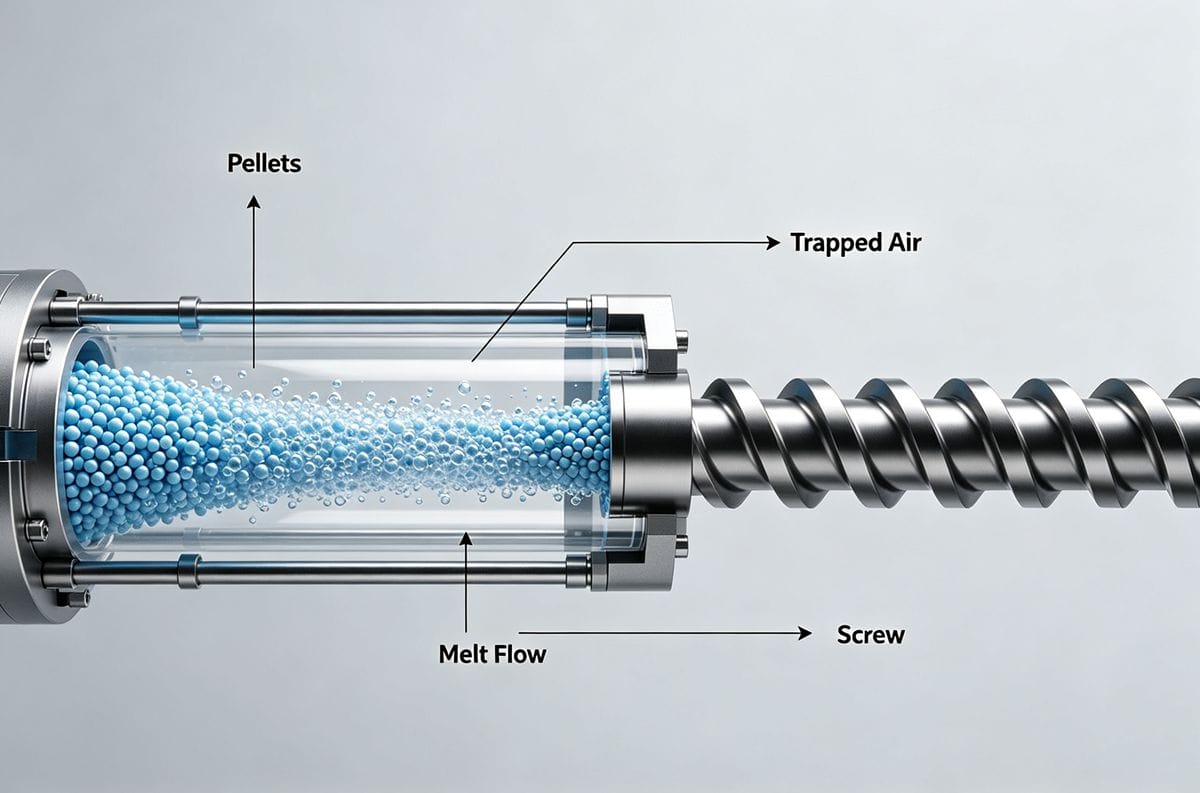
霞の背後にある科学:ガス捕捉の仕組みを解説
この問題を解決するには、根本原因を理解する必要があります。可塑化の段階では、プラスチックペレット間に隙間が存在します。スクリューが回転すると、材料がせん断され、次の3つの状態を経て変化します。
- ガラスの状態
- 高弾性状態
- 粘性流動状態
この変化はほんの数秒で起こります。この急速なプロセス中に、ペレット間に閉じ込められた空気が溶融物に圧縮されます。このガスがバレルまたは金型キャビティから適切に排出されないと、部品に注入され、 ガス捕捉(もや) または、重症の場合は、 焦げ跡(ディーゼル効果).
⚠️ よくある誤解: 多くの技術者は、ガスが閉じ込められていることを示すのは焦げ跡だけだと考えており、解決策は換気口を増やすことだけだと思っています。これは非科学的です。焦げ跡は、圧縮ガスが高圧と高速によって600~800℃に達し、局所的な燃焼を引き起こす、ガス閉じ込めの最も極端な形態にすぎません。煙霧は、同じ問題のより軽度な形態にすぎません。煙霧や焦げ跡を引き起こす換気口の不具合の詳細については、以下を参照してください。 換気不良と金型膨張がプラスチック部品に及ぼす影響.
表面の曇りを解消する方法:実践的な解決策
ガスが漏れ出すことなく、煙が発生しないようにするにはどうすればよいでしょうか?その解決策は、金型設計と加工パラメータのバランスを取ることにあります。
1. 金型の通気を最適化する(やりすぎは禁物!)
金型の通気孔は唯一の防御策であってはなりません。PPは優れた流動性と広い加工温度範囲を持っています。通気孔が大きすぎたり、位置が悪かったりすると、ヘイズを防ぐ効果はなく、かえって問題を引き起こす可能性があります。 フラッシュ欠陥. Precision is key.
2. マシンパラメータをマスターする
処理パラメータを調整することは、多くの場合、もやを除去する最も効果的な方法です。以下に、特定のパラメータ設定がガス放出にどのように影響するかを示します。
| パラメータ | 推奨される行動 | 効果を発揮する理由 |
|---|---|---|
| ねじの回転速度 | ⬇️減少 | 回転速度を遅くすると、せん断熱が低減され、溶融物への空気の混入を防ぐことができます。一方、回転速度が速すぎると摩擦が生じ、材料の劣化やガスの発生につながります。 |
| 金型温度 | ⬆️ 増加 | 金型温度が高いほど表面が溶融状態を保つ時間が長くなり、早期凝固(ショートショットの原因となる)を起こさずにゆっくりと充填する戦略が可能になります。 |
| 射出速度 | ⬇️減少 | 噴射速度が遅いと、圧縮ガスが通気口から逃げる時間が確保される。一方、噴射速度が速いとガスが急速に圧縮され、温度が上昇してガスが閉じ込められる。 |
| 締め付け力 | ⬇️ 減少(わずかに) | クランプ力を弱めると、パーティングラインの通気性がわずかに向上する。クランプ力が強すぎると、キャビティが過度に密閉され、ガスの排出が妨げられる。 |
光沢のムラなど、その他の多くの表面欠陥は、ヘイズと同様に、ルートベントやパラメータの問題と共通しています。詳細については、次の記事をご覧ください。「黒点、光沢の差、オレンジピールなどの射出成形表面欠陥の解決方法」
射出成形業者にとっての重要なポイント
- もやは閉じ込められたガスです。 これは単なる外観上の欠陥ではなく、換気とガス管理の問題として捉えるべきです。
- 焼け跡はひどく霞んでいる。 どちらも圧縮ガスという同じ根本原因から生じている。
- ゆっくり着実に進むことが勝利につながる: スクリュー回転速度、射出速度を下げ、型締め力をわずかに弱めることは、非常に効果的な最初のステップです。
- 賢く不満を吐き出す: 金型通気口は、バリを防ぎつつガスを排出できるように、適切なサイズと位置に設置されていることを確認してください。
このガイドは射出成形不良のトラブルシューティングに役立ちましたか?ご経験やご質問は下記のフォームにご記入ください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean