 日本語



射出成形業者が知っておくべき重要なプラスチック特性
成功 射出成形 重要なのは機械の設定だけではなく、材料そのものに対する深い理解です。成形プロセスにおけるパラメータの設定や不具合のトラブルシューティングを行う前に、すべての成形専門家は使用するプラスチックの物理的および化学的特性を徹底的に理解する必要があります。
この記事では、生産品質に直接影響を与えるプラスチックの4つの主要な特性について解説します。 流動性、水分含有量、収縮率、および加工温度。
流動性(メルトフロー)
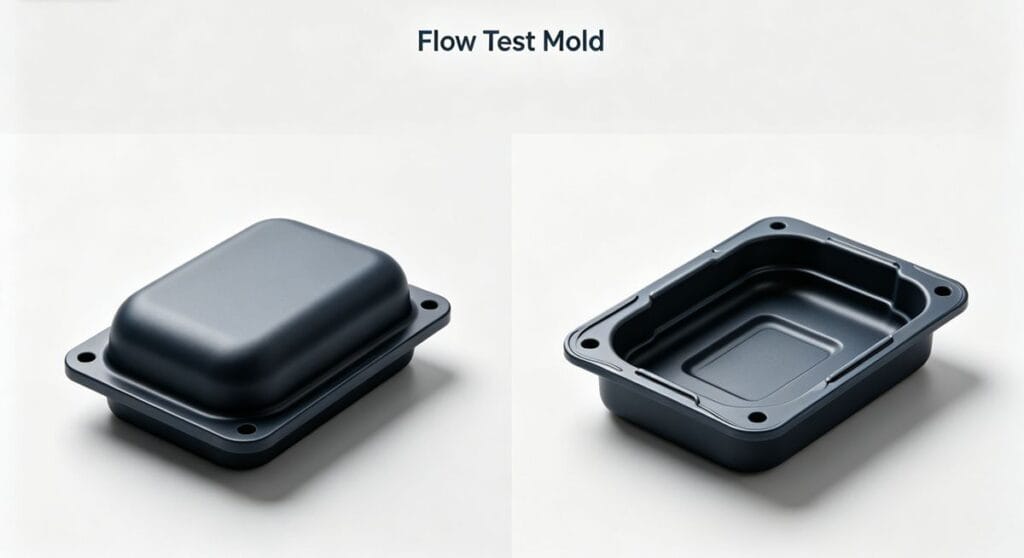
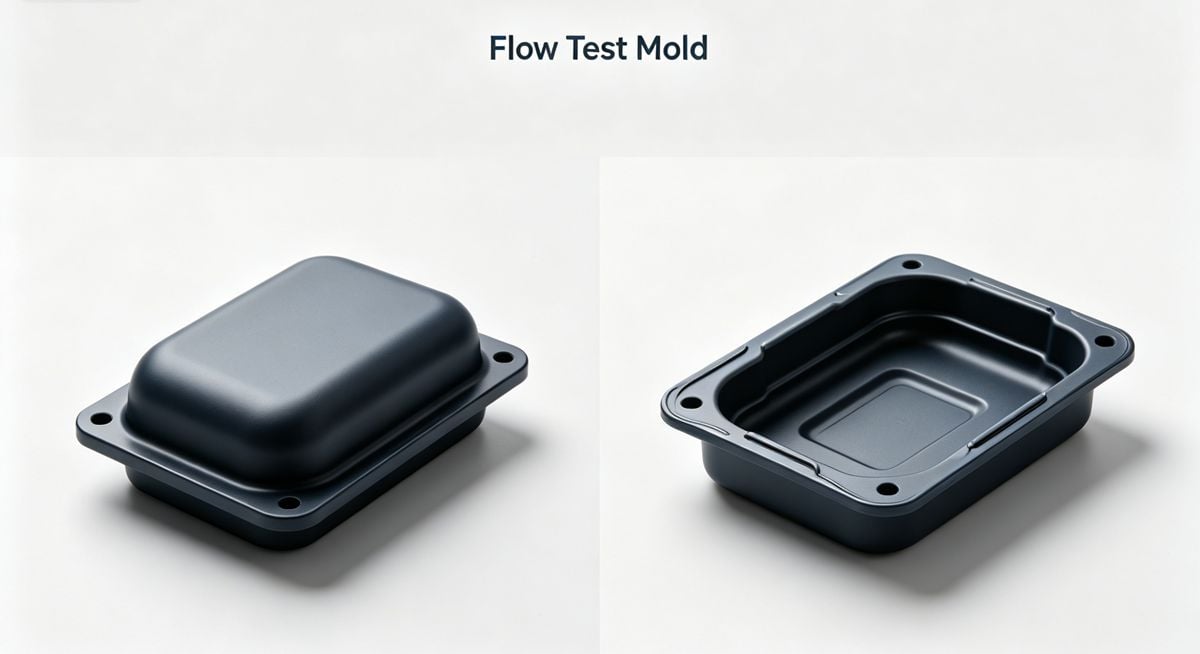
流動性とは何ですか? 流動性とは、溶融プラスチックが熱と圧力下で金型キャビティ全体を満たす能力を指します。通常、流動性試験用の特殊な金型を用いて測定されます。
同じ種類のプラスチックでも、グレードによって流動性は大きく異なる場合があります。さらに、部品設計の複雑さによって、必要な流動性も決まります。
適切なバランスを見つける 適切な流動性を選択するには、製品の構造、サイズ、壁厚に基づいてバランスを取る必要があります。
- 高すぎる: プラスチックが流れやすすぎると、溶融物がしっかりと固まらず、構造が緩くなり、製品の品質が低下する可能性があります。 閃光(バリ)金型への付着やノズルからの液だれ(液だれ)は、スプルーを詰まらせる可能性があります。
- 低すぎる: 流路が長い複雑な部品の場合、流動性が低いと充填が困難になります。これはしばしば次のような結果をもたらします。 short shots (incomplete filling) and sink marks, generating significant scrap. It may also require excessively high injection pressure, leading to high internal stress in the part.
吸湿性と揮発性物質含有量
熱可塑性樹脂は、本来、ある程度の水分と揮発性物質を含んでいます。興味深いことに、ごく少量の水分は可塑剤として作用することがあります。しかし、許容限度を超えると、加工上の深刻な問題が生じます。
過剰な湿気の危険性 湿度や揮発性物質の濃度が高すぎると、次のような問題が発生します。
- 材料の劣化と曇り。
- 機械的強度が低下する。
- 銀色の筋(広がり) そして泡。
- 表面仕上げが粗い。
- 透明な部分の透明度の低下(曇り)。
「乾燥しているほど良い」というのは本当だろうか? いいえ。 これはよくある誤解です。完全に乾燥したプラスチックは流動性が低下し、脆くなるため、金型への充填が困難になります。目標は、 最適 水分量はゼロではない。
高湿度・高揮発性物質の主な原因: A. 樹脂の平均分子量が低い。B. 樹脂製造工程における乾燥が不十分である。C. 吸湿性プラスチックの保管方法が不適切で、空気中の水分を吸収してしまう。
注:プラスチックの種類によって、適切な乾燥温度と乾燥時間が決まります。
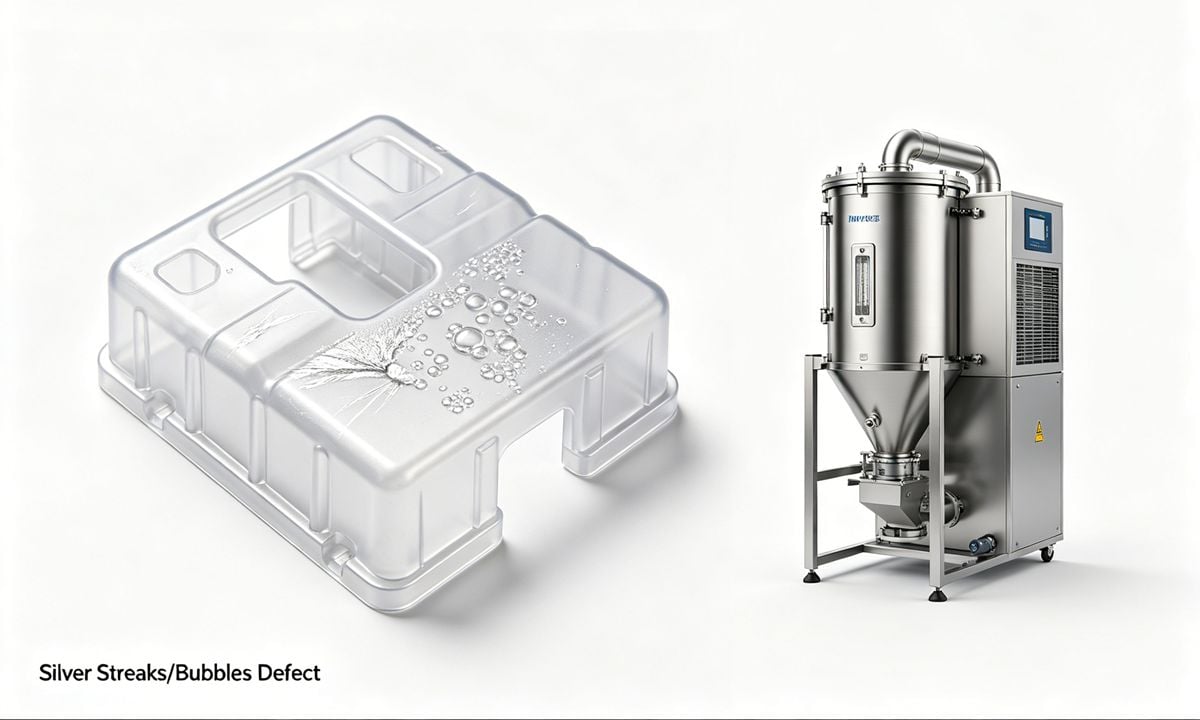
下の表は、最適な加工を確保するために、さまざまなプラスチック材料の具体的な乾燥要件を示しています。
| プラスチック名 | 許容水分量(%) | 乾燥温度(℃) |
|---|---|---|
| ポリエチレン(PE) | 0.01 | 71 |
| ポリスチレン(PS) | 0.05 ~ 0.10 | 71 ~ 79 |
| セルロースプラスチック | Max 0.40 | 65 ~ 87 |
| ポリ塩化ビニル(PVC) | 0.08 | 60 ~ 93 |
| ポリエステル | Max 0.02 | 121 |
| ポリプロピレン(PP) | 0.10 | 71 ~ 82 |
| 酢酸繊維プラスチック | 0.10 | 76 ~ 87 |
| ナイロン(PA) | 0.04 ~ 0.08 | 71 |
収縮率
射出成形において収縮は避けられない。その原因を理解することが、厳しい公差を維持する鍵となる。
プラスチックはなぜ縮むのか? A. 熱収縮: プラスチックは金属よりもはるかに高い熱収縮率を持つ(およそ1桁大きい、約10倍)。B. 弾力的な回復: 硬化後、部品は完全な剛体ではなく、射出時にある程度の弾性回復を示します。C. 塑性変形: 金型が開くと圧力は低下するが、成形品は金型壁に付着したままとなり、わずかな塑性変形を起こす可能性がある。
結晶質 vs. 非晶質 収縮に影響を与える要因には、材料特性、成形条件、部品/金型設計などがある。
- 非晶質プラスチック: 収縮率は通常以下 1%.
- 結晶性プラスチック: 収縮は通常 1%. These materials exhibit "post-shrinkage," meaning dimensions continue to change after ejection. Accurate measurement should be taken 冷却後24時間0.02mmまでの精度を実現。
ポリマーの種類別成形収縮率
収縮現象を理解することは、金型設計と寸法精度にとって非常に重要です。非晶質プラスチックと結晶質プラスチックの違い、およびガラス繊維強化材の効果に注意してください。
| カテゴリ | プラスチック名 | 非強化材の収縮率(%) | ガラス繊維強化材の収縮率(%) |
|---|---|---|---|
| 非晶質プラスチック | ポリスチレン(PS) | 0.3 ~ 0.6 | — |
| スチレン・ブタジエン共重合体(SB) | 0.4 ~ 0.7 | — | |
| SAN樹脂 | 0.4 ~ 0.7 | 0.1 ~ 0.3 | |
| ABS樹脂 | 0.4 ~ 0.7 | 0.2 ~ 0.4 | |
| PMMA(アクリル樹脂) | 0.3 ~ 0.7 | — | |
| ポリカーボネート(PC) | 0.6 ~ 0.8 | 0.2 ~ 0.5 | |
| 硬質PVC | 0.4 ~ 0.7 | — | |
| 修正PPO | 0.5 ~ 0.9 | 0.2 ~ 0.4 | |
| ポリスルホン(PSU) | 0.6 ~ 0.8 | 0.2 ~ 0.5 | |
| セルロースプラスチック | 0.4 ~ 0.7 | — | |
| 結晶性プラスチック | ポリエチレン(PE) | 1.2 ~ 3.8 | — |
| ポリプロピレン(PP) | 1.2 ~ 2.5 | 0.5 ~ 1.2 | |
| ポリオキシメチレン(POM) | 1.8 ~ 3.0 | 0.2 ~ 0.8 | |
| ポリアミド6(ナイロン6) | 0.5 ~ 2.2 | 0.7 ~ 1.2 | |
| ポリアミド66(ナイロン66) | 0.5 ~ 2.5 | — | |
| ポリアミド610(ナイロン610) | 0.5 ~ 2.5 | — | |
| ポリアミド11(ナイロン11) | 1.8 ~ 2.5 | — | |
| PET樹脂 | 1.2 ~ 2.0 | 0.3 ~ 0.6 | |
| PBT樹脂 | 1.4 ~ 2.7 | — |
4. 処理温度
加工温度は、プラスチックが粘性流動状態に達する範囲です。これは単一の点ではなく、 融点 そして 分解温度.
処理温度を選択する際には、以下の点を考慮する必要があります。
- 部品のサイズ、複雑さ、および肉厚。
- 挿入物の存在。
- 着色剤/添加剤の耐熱性。
- 機械の性能。
温度設定が異なるのはなぜですか? コントローラーに表示される温度が実際の溶融温度と異なる場合や、同じ金型でも機械によって設定が異なる場合があることに気づくかもしれません。
これは、コントロールパネルに表示される温度が 間接的、局所的な読解 これはセンサーから得られる温度であり、バレル内の溶融プラスチックの正確な温度ではありません。センサーの配置、熱電対の性能、加熱バンドの効率などのばらつきが、これらの差に影響を与えます。そのため、プロセス設定は、使用する機械や実際の溶融状態に基づいて微調整する必要がある場合が多くあります。
チェックリスト:型を作る前に知っておくべきこと
射出成形メーカーは、生産を開始する前に、科学的にプロセス条件を設定し、効果的にトラブルシューティングを行うために、以下のデータシートの特性を確認する必要があります。
- タイプとグレード: 化学組成を理解する。
- 密度: 多段階注入位置の設定に不可欠。
- 吸湿性と許容水分量: 乾燥時間と温度を決定します。
- ガラス転移温度(Tg)、融点(Tm)、分解温度: バレル温度プロファイルを設定します。
- メルトフローインデックス(MFI/MFR): 射出圧力と背圧の設定をガイドします。
- 結晶性: 金型温度と溶融温度の選択に影響します。
- 許容噴射圧力範囲: 機械の性能が材料のニーズに合致することを保証する。
- 滞在時間: プラスチックが劣化する前に銃身内にどれくらいの期間留まることができるか(散弾のサイズや停止手順にとって重要)。
- 成形収縮率: 金型設計および寸法管理に不可欠。
- 金型温度範囲: 表面仕上げとサイクルタイムに大きく影響します。
- その他の物件: 後処理を考慮するための耐薬品性と熱変形温度(HDT)。
? 给你的额外排版与SEO建议:
- 内部接続(内部リンク): 如果你之前发布了那篇《TPR/TPE热塑性弹性体的注塑成型》的文章,请务必在文中提到“不同牌号的塑料”或“吸湿性塑料”时,链接回那篇文章。这能形成良好的网站内链结构。
- 表格化数据: 在第4部分的Checklist中,如果可能的话,用WordPress的表格块(Table Block)来展示这些属性,会比纯文本列表看起来更专业,也更容易被Google抓取为精选摘要(Featured Snippet)。
- 强调重点: 私は、文章内で強調表現 (フラッシュ、ショート ショット、クリスタルなど) を追加するために使用しています。これは、執筆者が素早く文章を書くのに役立ち、また、ページの中心部分をインデックスすることにも役立ちます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean