 日本語



多材料射出成形は、2つ以上の異なる材料を組み合わせて単一の高付加価値部品を作成する高度な製造プロセスです。このカテゴリには、次のような技術が含まれます。 オーバーモールディング, 共注入, ツーショット成形, そして サンドイッチ成形.
基本的な概念は、 基板 (or base material) first, followed by a オーバーモールド (or cover material). This integration enhances product functionality, ergonomics, and aesthetic appeal.
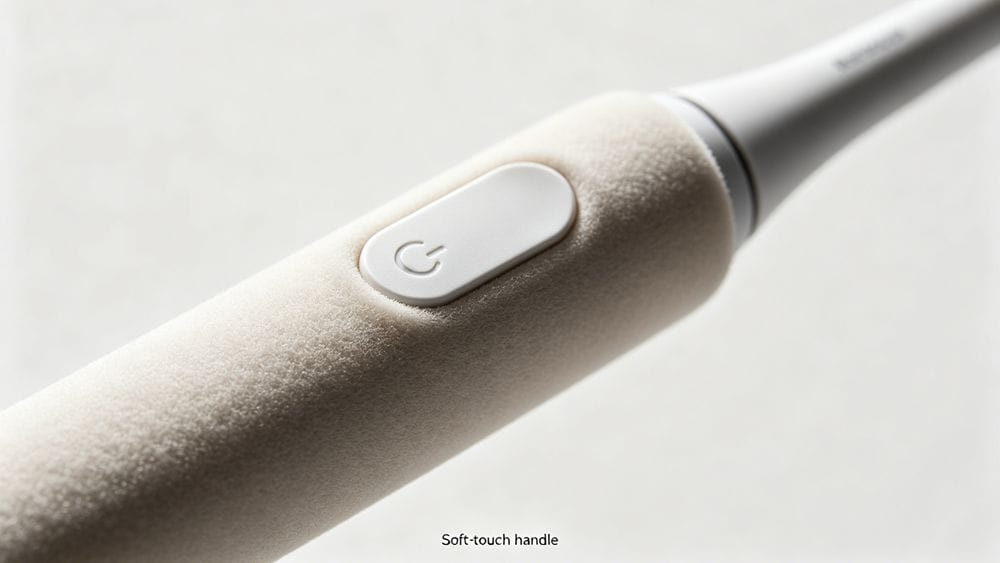
1. 多材料成形における主要技術
オーバーモールディング工程では、カバー材を基材の上、周囲、または内部に射出成形することで、一体成形品を形成します。これは通常、多色成形またはインサート成形によって行われます。カバー材には、多くの場合、軟質の弾性樹脂が用いられます。
マルチショット成形
部品設計が許せば、多色成形は医療機器などの複雑な部品を製造するのに優れた方法です。この技術では、複数のバレルを備え、異なる樹脂を単一の金型に射出できる特殊な射出成形機が必要です。
- 共注入: 単一の射出点を用いる場合、このプロセスは共射出成形と呼ばれることが多い。得られる部品は、コア樹脂が外層で覆われた構造となる。
- 2ショット成形: 複数の射出成形点を用いる場合、ある材料を別の材料の上に重ねて成形することで、明確な多層構造が形成される。
> 注: 多色成形は、すべての製品に適しているわけではありません。このプロセスでは、スライダーの移動、コアを別のキャビティに移送すること、またはコアを物理的に別の機械に移動することが必要となる場合が多いからです。
インサート成形[^1]
ソフトグリップハンドルなどの完全被覆部品を製造するには、インサート成形が必要です。完全被覆を実現するには、基材を最初のキャビティから取り出し、オーバーモールド射出用の2番目の金型コアとキャビティに配置する必要があります。
- プロセス効率: 理想的には、2つ目の金型は同じ機械または別の機械で同時に稼働する。
- 熱管理: 基材は通常、オーバーモールドよりもはるかに大きい。 予熱 表面温度を被覆材の融点に近づけることで、最適な接着強度を確保する。
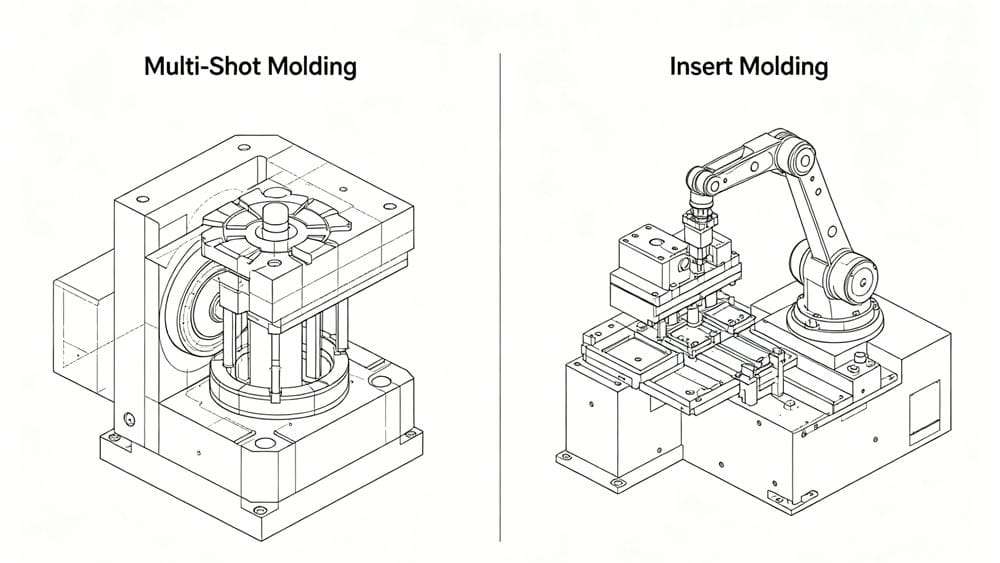
2. インモールドアセンブリ
マルチマテリアル成形は、 インモールドアセンブリ. This is because the two materials are permanently fused into a single assembly, rather than just creating a laminated sheet. Whether for standalone parts or complex assemblies, ensuring the substrate and overmold achieve the required mechanical or chemical bond strength is critical.
3. 成功のための重要な考慮事項
高品質な製品を製造するためには、製造業者は材料の適合性と機械の設定に細心の注意を払う必要がある。
材料適合性[^2] & Bonding
一般的に、接着性を強化するためには、オーバーモールド樹脂の融点を基材の融点と一致させるべきである。
- 温度が低すぎます: オーバーモールドの温度が低すぎると、基板表面を溶融させることができず、接着力が弱くなる。
- 温度が高すぎます: 温度が高すぎると、基材が軟化したり、変形したり、あるいは被覆材が基材に浸透したりして、部品の故障につながる可能性があります。
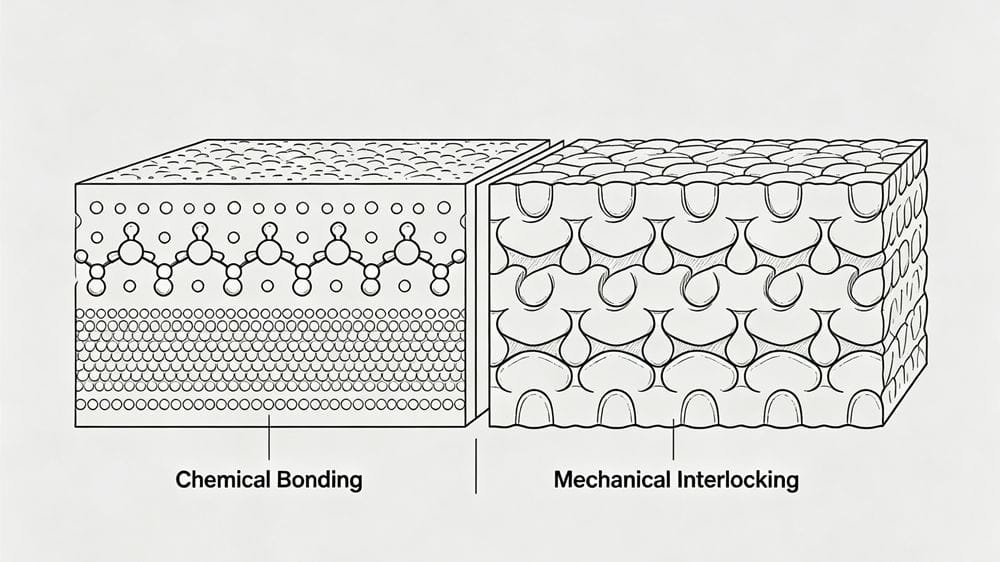
したがって、適合する材料を選択することが、良好な接合を確保するための鍵となります。一般的に、適合する材料は、類似した化学的性質または互換性のある化合物成分を持つ必要があります。基材とオーバーモールドが互換性がない場合、接合は 機械的インターロック 化学的な接着ではなく、
一般的な欠陥
多材料成形には高い精度が求められます。よくある問題点は以下のとおりです。
- ポリマー間の化学的または機械的な結合強度が不十分である。
- 単一または複数の材料成分の充填が不完全(ショートショット)。
- 部品にバリや突起が発生している。
機械の一貫性と比率
射出成形機は、厳密な一貫性を維持する必要があります。さらに、成形機のバレル内のショット量と部品サイズの比率は、品質に影響を与える重要な要素です。この比率はすべての成形作業において不可欠ですが、特に多色成形においては極めて重要です。
チェックリングと逆止弁
チェックリングは、材料を分離するための水門のような役割を果たします。金属基材の成形時には容易に機能しますが、金属基材と弾性プラスチックを組み合わせた場合、チェックリングの操作はより困難になります。
比較:マルチショット成形 vs. インサート成形
以下の表は、2つの主要な方法の違いをまとめたものです。
| 特徴 | マルチショット成形 | インサート成形 |
|---|---|---|
| プロセス | 同一の機械サイクル内で、材料が順番に注入される。 | まず基材を成形し、次に別の金型/工具に移す。 |
| 装置 | 複数のバレルを備えた特殊な機械が必要です。 | 標準的な機械を使用できる。多くの場合、ロボットによる搬送が必要となる。 |
| ボンディング | 熱的・化学的適合性に大きく依存する。 | 多くの場合、機械的な連動機構や予熱機構に依存する。 |
| 最適 | 大量生産、ソフトタッチ表面。 | 複雑な形状、金属とプラスチックのハイブリッド。 |
[^1]: Explore Insert Molding to see how it creates fully encapsulated parts effectively. [^2]: Learn why Material Compatibility is key to successful multi-material molding.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean