 日本語



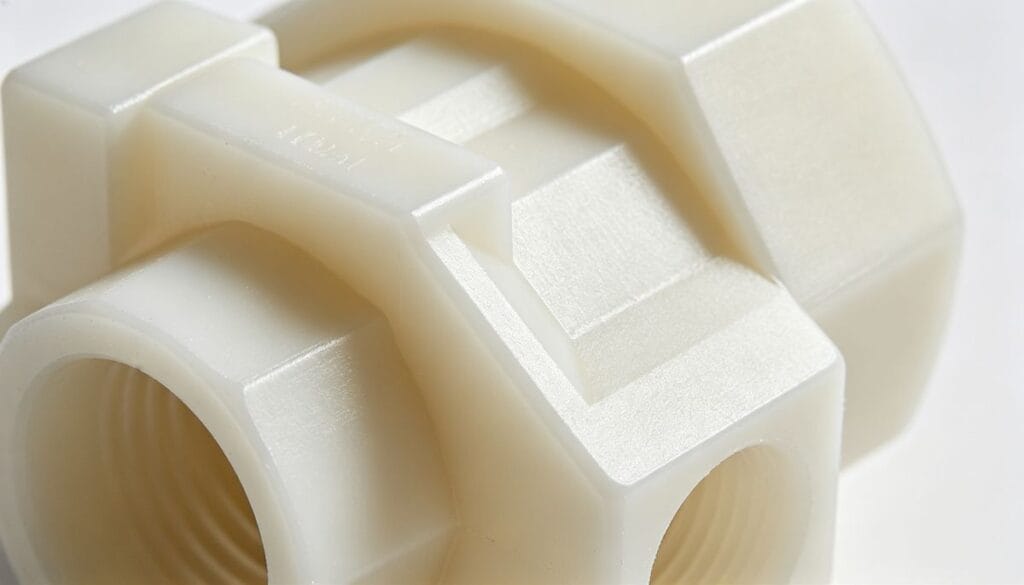
PVDF成形不良にお困りですか?高コストや不良品は大きなストレスになります。適切なパラメータと設計をマスターして、最初の試作から成功を確実なものにしましょう。
PVDF射出成形には、高温(溶融温度220~260℃、金型温度80~120℃)、高圧、そして幅広のランナーを備えた特殊な金型設計が必要です。高品質で応力のない、優れた耐薬品性を持つ部品を製造するには、適切な材料乾燥と成形後のアニーリングが不可欠です。

初めてPVDF射出成形プロジェクトに取り組んだとき、私は苦労して多くのことを学びました。PVDFは、敬意を持って扱い、独自のアプローチを必要とする素材です。多くのエンジニアはPVDFを他のプラスチックと同じように扱いますが、そこから問題が始まります。しかし、PVDF特有のニーズを理解すれば、PVDFはあなたの武器庫の中で最も信頼性が高く、高性能な素材の一つになります。このガイドは、私が経験した試行錯誤の段階を省き、最初から正しく作業を進めるための手助けとなるでしょう。
PVDFとは何か?射出成形にPVDFを選ぶ理由とは?
過酷な化学薬品や高負荷に耐える素材をお探しですか?一般的なプラスチックは、厳しい条件下では破損しやすいものです。PVDFは、比類のない耐薬品性と機械的強度を備え、最も要求の厳しい用途にも対応します。
PVDF(ポリフッ化ビニリデン)は、高性能フッ素樹脂熱可塑性樹脂です。優れた耐薬品性、高強度、耐紫外線性、耐熱性を備えているため、射出成形に適しており、過酷な産業環境で使用される部品に最適です。

PVDFはエンジニアリングプラスチックの世界において際立った存在です。フッ素樹脂ファミリーに属する特殊ポリマーであり、PTFE(テフロン)などの材料もこのファミリーに含まれます。しかし、PTFEとは異なり、PVDFは溶融加工が可能であるため、射出成形において複雑な形状にも対応できます。その独自の分子構造により、ポリプロピレン(PP)やABSなどの一般的なプラスチックには見られない、強力な特性の組み合わせを実現しています。
PVDFが優れた選択肢である理由
PVDFを採用する決め手は、圧力下での性能です。部品が腐食性の強い化学物質との接触、継続的な紫外線照射、または高い機械的負荷に耐える必要がある場合、PVDFはしばしば唯一信頼できる選択肢となります。他の材料が何度も失敗してきた問題を、PVDFが解決するのを私は何度も見てきました。
この製品の優れた点を簡単にまとめると以下のようになります。
| 財産 | PVDFの性能 | お客様の部品への影響 |
|---|---|---|
| 耐薬品性 | 酸、溶剤、ハロゲンに対して優れた耐性を持つ。 | 部品は化学処理や実験室環境下でも腐食したり劣化したりしません。 |
| 機械的強度 | 高い引張強度と耐摩耗性。 | ポンプ、バルブ、ベアリングなどの耐久性の高い部品に最適です。 |
| 紫外線および放射線耐性 | 太陽光およびガンマ線に対して本質的に安定している。 | アウトドア用品や滅菌可能な医療機器に最適です。 |
| 熱安定性 | 連続使用温度は最高150℃まで。 | 高温流体および空気システムの完全性を維持します。 |
PVDFを選択することは、信頼性への投資です。重要な用途においては、初期材料費は最終部品の長寿命と故障のない稼働によって容易に正当化されます。
PVDF成形における主な技術的課題は何ですか?また、それらをどのように克服できますか?
PVDF成形品に収縮、気泡、または強度不足が見られませんか?これらの一般的な問題は、PVDF特有の性質に起因します。ここでは、それらの解決方法をご紹介します。
主な課題は、溶融粘度の高さ、熱伝導率の低さ、そして高い収縮率です。これらの課題を克服するには、高い射出圧力の使用、制御された冷却のための金型温度の最適化、気泡の発生を防ぐための適切な材料乾燥の確保、そして専用金型の使用が重要です。

正直に言うと、PVDFは「扱いやすい」素材ではありません。その特性上、標準的な方法では成形が難しいのです。よくある間違いは、他のエンジニアリングプラスチックと同じように振る舞うと思い込むことです。実際はそうではありません。溶融粘度が高いため、まるで濃い蜂蜜のように流れ、熱伝導率が低いため、加熱と冷却が不均一になります。これらの要因が組み合わさることで、内部応力、反り、部品寸法の不安定性が生じます。詳しくは、専用ガイドをご覧ください。 射出成形における寸法不安定性:究極のトラブルシューティングガイド 注意しないと、このような持続的な成形不良を解消するのは難しいでしょう。
PVDF成形における一般的な問題のトラブルシューティング
私の経験から言うと、これらの課題を克服するには、最初の注射を行うずっと前から準備を始める必要があります。それは、準備と、使用する物質の性質に対する深い敬意から始まります。
課題1:水分汚染
- 問題: PVDFは吸湿性はそれほど高くありませんが、表面にわずかな水分が付着しただけでも、加工温度で蒸気に変化することがあります。これにより、部品表面に銀色の筋、気泡、およびスプレーマークが発生します。これらは見た目の問題だけでなく、弱点の原因にもなります。
- 解決: 適切な乾燥は必須です。このステップを省略しないでください。材料を機械に入れる前に、80~100℃で少なくとも4~6時間乾燥させてください。この簡単なステップにより、以下に詳述する多くの気泡欠陥を防ぐことができます。 射出成形気泡の原因特定ソリューション それは後から機械のパラメータを微調整しても修正できない問題です。
課題2:高融点粘度
- 問題: 溶融PVDFは粘度が高く流れが遅いため、複雑な形状の薄肉部品を完全に充填することが困難です。そのため、射出量が不足したり、材料に過度のストレスを与えるような高圧が必要になったりすることがあります。
- 解決: 高粘度材料用に設計された金型と、高い射出圧力を使用してください。つまり、流れ経路をできるだけスムーズにするために、幅広のランナーと大きなゲートが必要です。
課題3:高い収縮率と内部応力
- 問題: PVDFは冷却時に収縮率が高く、また冷却が不均一なため、内部に大きな応力が蓄積される可能性があります。これにより、反り、寸法不安定、そして材料本来の靭性にもかかわらず脆い部品が生じる原因となります。
- 解決: 金型温度を高く(80~120℃)設定することで冷却速度を遅くします。これによりポリマー鎖がより緩やかな状態に落ち着き、収縮と応力の両方を低減できます。成形後のアニーリング処理を行うことが、安定性を確保するための最後の鍵となります。
PVDFの射出成形における重要なパラメータは何ですか?
PVDF加工において、機械設定を誤ると時間と費用が無駄になります。勘に頼ると不良品につながります。ここでは、毎回完璧な部品を作るために必要な正確なパラメーターをご紹介します。
バレル温度を220~260℃、金型温度を80~120℃に設定してください。キャビティを完全に充填するために高い射出圧力を使用し、射出速度は適度にしてください。収縮を抑制するためには、十分な保圧と冷却時間が重要です。

PVDFの適切なパラメータ設定は、バランス感覚が重要です。流動させるには十分な熱と圧力が必要ですが、材料を劣化させるほど過剰に熱や圧力をかけてはいけません。私が基本としているのは、高い溶融温度、高い金型温度、そして高い射出圧力です。この組み合わせが、内部構造がしっかりと充填され、応力の少ない部品を実現するために不可欠です。それでは、私が最も効果的だと感じた具体的な設定を詳しく見ていきましょう。
PVDF加工パラメータの実践ガイド
これらの数値はあくまで出発点と考えてください。部品の形状、金型設計、使用するPVDFのグレードなどによって、微調整が必要になる場合があります。まずはこれらの範囲の中央値から始めて、一度に1つの変数だけを調整することをお勧めします。
| パラメータ | 推奨範囲 | なぜそれが重要なのか |
|---|---|---|
| 乾燥温度と時間 | 80-100°C for 4-6 hours | 気泡や塗りムラの原因となる表面の水分を除去します。これは必須の第一ステップです。 |
| 樽の温度(融点) | 220-260°C | 材料が完全に溶融し、適切な流動性を確保します。この温度範囲を維持することで、熱による劣化を防ぎます。 |
| 金型温度 | 80-120°C | 高温成形金型は、材料への熱衝撃を軽減し、流動性を向上させ、結晶化を促進し、内部応力と反りを最小限に抑えます。 |
| 噴射圧力 | High (e.g., 100-140 MPa) | 特に薄肉部においては、溶融樹脂の高い粘度を克服し、金型キャビティが完全に充填されるようにする必要がある。 |
| 射出速度 | 中程度 | 速すぎると過剰なせん断熱が発生し、材料の劣化を招く可能性があります。遅すぎると、金型が満杯になる前に材料が凍結してしまう可能性があります。 |
| Holding Pressure & Time | 高圧、十分な時間 | 冷却時の材料収縮を補正し、ヒケや空隙の発生を防ぎます。所要時間は壁の厚さによって異なります。 |
これらのパラメータは相互に関連していることを忘れないでください。金型温度の変化は、射出圧力の調整を必要とする場合があります。プロセスには体系的に取り組み、うまくいった点については詳細な記録を残しておきましょう。
PVDF部品の金型設計において、重要な考慮事項は何ですか?
PVDF成形に標準的な金型を使うのは、失敗のもとです。充填不良や欠陥はほぼ確実に発生します。カスタム金型設計こそが成功への鍵となります。
PVDFの場合、金型には流れをスムーズにするために、幅広で完全な円形のランナーと大きなゲート(タブゲートやファンゲートなど)が必要です。ガスが閉じ込められるのを防ぐため、十分な通気口を設けることが重要です。材料の特性上、S136などの耐腐食性鋼を使用してください。

PVDF成形において、金型設計で妥協は許されません。PVDFは粘度が高く、加工に対する感度も高いため、汎用的な金型設計では苦労することになります。ショートショット、ヒケ、ガス混入といった問題に悩まされるでしょう。PVDF成形品の成功は、その複雑な流動特性に対応するために特別に設計された金型から生まれます。当社では、PVDF成形用の金型を設計する際、材料がキャビティ内へスムーズに、かつ制約なく流れ込むようにすることに重点を置いています。フッ素樹脂成形用の部品DFMを作成する場合は、当社の金型設計に関するコアリソースをお読みください。 金型設計の基本88項目:金型メーカーのための究極ガイド 高額な設計変更を事前に排除するため。
PVDF最適化金型の主要要素
金型鋼材の選定
- 考慮: フッ素系ポリマーは高温になると腐食性ガスを放出する可能性がある。
- 推奨事項: 高品質で耐腐食性に優れたステンレス鋼を使用してください。S136などの高硬度ステンレス鋼が最適です。これにより、投資を保護し、高品質な表面仕上げで金型の長寿命化を実現します。
ランナーシステム
- 考慮: ランナーは溶融プラスチックの主要な流路です。ここに何らかの制限があると、大きな圧力低下を引き起こします。
- 推奨事項: ランナーはできるだけ短く、幅広く設計してください。ランナーは、台形や半円形の形状に比べて流れに対する抵抗が最も少ないため、完全な円形のものを使用してください。
ゲート設計
- 考慮: ゲートは、部品内部への最後の入り口です。充填が容易で、かつ早期に凍結しないよう、十分な大きさが必要です。
- 推奨事項: 小さなピンポイントゲートは避けてください。代わりに、タブゲート、ファンゲート、ダイレクトスプルーゲートなどの大きめのゲートを選択してください。これらは材料にかかるせん断応力を軽減し、部品の成形を効果的に行うのに役立ちます。
愚痴をこぼす
- 考慮: PVDFは粘度が高いため、空気を押し出す性質があり、その空気は逃げ場を必要とします。空気が閉じ込められると、焦げ跡や充填不良の原因となります。
- 推奨事項: 通気孔は余裕を持って設けてください。流路の終端部や、空気が溜まりやすい箇所に配置しましょう。PVDFの場合、一般的な通気孔の深さは約0.015~0.03mmで、空気は排出されますが、プラスチックは排出されません。
PVDF射出成形部品の主な産業用途は何ですか?
この強力な素材が実際にどこで使われているのか気になりませんか?その独自の特性により、多くの産業分野で問題解決に役立っています。ここでは、最も一般的な用途を見ていきましょう。
PVDF部品は、化学プロセス(バルブ、ポンプ、配管)、半導体(ウェハーハンドリング)、医療機器(滅菌可能な部品)、屋外用途(耐候性センサー)において不可欠な存在です。その化学的不活性と強度を兼ね備えているため、他に代わるものはありません。

PVDFは汎用プラスチックではなく、性能が極めて重要で、失敗が許されない場合に求められる特殊素材です。過酷な環境に耐える能力を持つため、世界で最も要求の厳しい業界のエンジニアにとって頼りになる選択肢となっています。腐食性の高い化学物質や極端な温度にさらされる部品についてお客様からご相談があった場合、PVDFはほぼ必ず候補に挙がります。その汎用性は目覚ましく、実に多様な分野でその性能を発揮していることが、PVDFの優れた能力を証明しています。
PVDFが違いを生む場所
PVDF射出成形部品が驚異的な価値を発揮している主要な分野をいくつかご紹介します。
化学処理産業: ここはPVDFの本拠地だ。幅広い酸、塩基、溶剤に対する耐性は、他のほとんどのプラスチックにはない。
- 例: バルブライニング、ポンプインペラおよびハウジング、配管継手、シール、ガスケット。
半導体製造: 超高純度グレードのPVDFが不可欠です。これらは、繊細な電子部品を損傷する可能性のある汚染物質を溶出しません。
- 例: ウェハ搬送装置、超純水システム用流体処理部品、および薬品供給システム部品。
医療・製薬分野: PVDFは、機械的特性を損なうことなくガンマ線照射やオートクレーブ滅菌が可能であるため、再利用可能な医療機器に理想的である。
- 例: フィルターハウジング、計器ハンドル、および診断機器用部品。
石油・ガス: 坑内および地上設備における用途では、部品は高圧、高温、腐食性流体にさらされます。PVDFの機械的強度と耐薬品性により、長寿命が保証されます。
- 例: シール、電線・ケーブル被覆材、センサーハウジング。
自動車および航空宇宙: 燃料や液体に対する優れた耐薬品性と、高い強度対重量比が求められる部品に使用されます。
- 例: 燃料ライン部品、電線絶縁材、および保護コーティング。
適切な材料を選ぶ際に、PVDFは他のフッ素系ポリマーと比べてどうでしょうか?
PTFE、FEP、PFA…フッ素樹脂の世界は複雑です。間違った素材を選ぶと、大きな損失につながる可能性があります。お客様の用途に最適な素材を明確にしましょう。
PVDFは、一般的なフッ素樹脂の中で最高の機械的強度と耐摩耗性を備えています。PTFEはより高い耐熱性と幅広い耐薬品性を持ちますが、射出成形には適していません。PVDFは、加工性、強度、性能のバランスに優れています。

適切なフッ素樹脂を選ぶのは、途方もなく大変な作業に思えるかもしれません。どれも優れた耐薬品性と耐熱性を備えていますが、互換性はありません。最も重要な違いは、加工性です。PTFEのように、溶融加工が全くできないものもあります。PVDFは、まさにこの点で独自の地位を確立しています。PVDFは、同種の樹脂の望ましい特性の多くと、射出成形の設計の自由度を兼ね備えています。私はよくお客様に、次のように考えていただくようアドバイスしています。「あなたの用途にとって最も重要な特性は何ですか?そして、その材料で部品を製造できますか?」
フッ素系ポリマーの簡単な比較
この表は、選定プロセスを支援するための概要を示しています。ただし、「最適な」材料は、温度、強度、製造方法など、お客様の具体的な要件によって大きく異なることを覚えておいてください。
| 特徴 | PVDF(ポリフッ化ビニリデン) | PTFE(四フッ化エチレン樹脂) | FEP(フッ素化エチレンプロピレン) | PFA(パーフルオロアルコキシ) |
|---|---|---|---|---|
| 溶融加工可能? | はい(射出成形可能) | いいえ(圧縮成形、機械加工) | はい(射出成形可能) | はい(射出成形可能) |
| 最大使用温度 | ~150°C | ~260°C | ~200°C | ~260°C |
| 機械的強度 | 最高 | 低い | 低い | 低い |
| 耐薬品性 | 素晴らしい | 最高 | 素晴らしい | 最高 |
| コスト | 高い | 高い | 非常に高い | 非常に高い |
主なポイント: 射出成形によって複雑な部品を製造する必要があり、高い機械的強度と耐摩耗性が求められる場合は、PVDFが最も有力な選択肢となります。最高の耐熱性と耐薬品性が必要で、かつ固体ブロックから部品を機械加工できる場合は、PTFEが最適です。FEPとPFAはPVDFよりも耐熱性が高く、射出成形も可能ですが、機械的強度に劣り、価格もかなり高くなります。
PVDF部品にはどのような品質管理および後処理工程が必要ですか?
PVDF成形品は機械から取り出されましたが、まだ作業は完了していません。最終工程を省略すると、後々部品の不良につながる可能性があります。ここでは、性能と信頼性を保証する方法をご紹介します。
主要な品質管理手順には、収縮を確認するための寸法検査と、欠陥がないか目視検査が含まれます。最も重要な後処理工程は、内部応力を緩和し、寸法安定性を向上させ、部品の靭性を高めるための焼きなまし(熱処理)です。

PVDFのような高性能材料の場合、品質管理は最終チェックだけではなく、継続的なプロセスです。しかし、成形後の工程の中で、私が製造工程の必須部分と考えるほど重要な工程が一つあります。それはアニーリングです。溶融したPVDFが金型内で冷却される際、特に肉厚が異なる部分では冷却速度が異なります。これにより内部応力が固定されます。アニーリングされていない部品は見た目は完璧で寸法検査にも合格するかもしれませんが、それは時限爆弾のようなものです。その内部応力は、部品が使用開始されてから数週間、あるいは数か月後にひび割れや反りを引き起こす可能性があります。
最後の防衛線:焼きなまし
アニーリングとは、ポリマー鎖を弛緩させ、閉じ込められた応力を解放する、制御された加熱・冷却プロセスです。これは、寸法安定性と長期的な機械的性能を保証する最終的な工程です。
- プロセス:
- 暖房: 成形された部品はオーブンに入れられ、PVDFの熱変形温度よりわずかに低い温度、通常は140~150℃程度までゆっくりと加熱される。
- 浸漬: それらは特定の時間、この温度に保持されます。一般的な目安としては、部品の最も厚い壁部分の厚さ1ミリメートルあたり1時間です。
- 冷却: その後、部品は非常にゆっくりと冷却されます。多くの場合、オーブンの電源を切り、数時間かけてオーブンと一緒に冷まします。急速冷却は、再び応力を発生させるだけです。
必須の品質管理チェック
アニーリング処理と並行して、厳格な品質管理プロトコルが不可欠である。
- 寸法検査: 当社では、ノギスを使用し、複雑な部品の場合は三次元測定機(CMM)を使用して、材料の予測可能な収縮を考慮しながら、すべての寸法が規定の公差内に収まっていることを確認します。
- 目視検査: すべての部品は、良好な照明の下で、表面の欠陥(例えば、スプレイマーク、焦げ跡、空隙、ヒケなど)がないか検査されます。これらの欠陥は、修正が必要な加工上の問題を示している可能性があります。
プロのPVDF射出成形メーカーと提携することがなぜそれほど重要なのでしょうか?
PVDFの成形に、どんな射出成形機でも良いとお考えですか?この特殊な材料には高度な専門知識が必要です。間違ったパートナーを選んでしまうと、時間と不良品の代償で大きな損失を被ることになります。
プロのPVDF成形業者は、適切な設備(耐腐食性ネジなど)、最適化された金型設計、そして実績のある加工技術を備えています。彼らの経験は、高額なミスを防ぎ、部品の品質を保証し、市場投入までの時間を短縮することで、長期的にコスト削減につながります。

このガイド全体を通して、PVDFが他とどのように異なるかを強調してきました。PVDF成形には、特別な知識、特別な金型設計、そして特別な加工条件が必要です。これは、一般的な成形業者がプロジェクトを通して簡単に習得できるものではありません。習得には多大な時間と費用がかかります。Ideal Proのような専門業者と提携することは、単に生産をアウトソーシングするだけでなく、既にその難関を乗り越えてきたパートナーを得ることを意味します。私たちは数々の失敗を経験し、プロセスを磨き上げてきました。そして、その経験をプロジェクト初日からお客様のプロジェクトに活かします。
経験豊富なパートナーの価値
特殊装備: 標準的な機械では、PVDFの加工によって損傷を受ける可能性があります。当社では、フッ素樹脂の加工に対応するために設計された耐腐食性のバレルとスクリューを備えた機械に加え、成功に不可欠な高精度金型温度制御装置を使用しています。
製造性を考慮した設計(DFM): 私たちは、お客様のデザインをそのまま成形するだけではありません。PVDF成形に特化した分析を行い、肉厚、ゲート位置、その他の特性に関するフィードバックを提供することで、部品が確実に成形できるようサポートし、高額な設計変更を回避します。
実績のあるプロセス制御: 当社では、様々なグレードのPVDFに対応した加工パラメータを確立し、文書化しています。推測に頼ることは一切ありません。実績のあるレシピを基に、お客様の部品に合わせて微調整を行い、最初のショットから最後のショットまで一貫した仕上がりを保証します。
これは、Ideal Proのミッションである「持続可能なソリューション、永続的な卓越性」と完全に一致しています。私たちは、お客様の目先の製造上の問題を解決するだけでなく、長期的なパートナーとして、製品の品質向上、コスト削減、そして持続的な成功につながる洞察力と専門知識を提供することを目指しています。
結論
PVDF成形は難易度が高いものの、その分やりがいがあります。適切な乾燥、特殊な金型設計、精密なパラメータ設定、そして焼きなまし処理を行うことで、要求の厳しい用途にも耐えうる、非常に耐久性の高い部品を製造できます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean