 日本語




透明プラスチックには、極めて高い透明度が求められます。光が素材を直接透過するため、筋状の跡、気泡、曇り、黒点、光沢の不足など、わずかな表面の欠陥でもすぐに目立ってしまいます。
完璧な仕上がりを実現するには、原材料の取り扱い、設備のメンテナンスから金型設計に至るまで、射出成形プロセス全体を厳密に管理する必要があります。さらに、透明プラスチックは融点が高く流動性が悪い場合が多いため、バレル温度、射出圧力、速度などのプロセスパラメータを精密に調整しなければなりません。目標は、反りやひび割れの原因となる内部応力を発生させることなく、金型を完全に充填することです。
このガイドでは、透明プラスチック射出成形をマスターするための重要な手順を詳しく解説します。製造中に曇り、気泡、表面の欠陥が発生した場合は、専用の不具合トラブルシューティング記事を参照してください。 透明プラスチック射出成形におけるトラブルシューティング:一般的な欠陥、原因、および解決策.
材料の準備と乾燥:透明度の基礎
微細な不純物であっても、プラスチック部品の透明性を損なう可能性があります。そのため、原材料は保管、輸送、供給の過程において、完全に清潔な状態を保ち、密封しておく必要があります。
水分は透明プラスチックの大敵です。加熱されると、水は樹脂を劣化させ、曇りや気泡の発生を引き起こします。 射出成形時には、必ず専用の乾燥剤式ホッパードライヤーを使用してください。 乾燥機に入る空気は、汚染を防ぐために必ずろ過および除湿してください。透明樹脂の気泡欠陥の主な原因は、不適切な乾燥です。正確な操作基準については、当社のPC乾燥ガイド全文をお読みください。 PCプラスチック射出成形における気泡の除去方法:完全ガイド.
一般的な透明プラスチックの推奨乾燥条件
| 材料 | 乾燥温度(℃) | 乾燥時間(時間) | ベッドの深さ(mm) | 特記事項 |
|---|---|---|---|---|
| PMMA (Acrylic) | 70 – 80 | 2 – 4 | 30 – 40 | 標準的な熱風乾燥 |
| PC (ポリカーボネート) | 120 – 130 | > 6 | < 30 | 加水分解を防ぐことが重要 |
| PET | 140 – 180 | 3 – 4 | 該当なし | 連続乾燥/ローダーが望ましい |
機械メンテナンス:バレルとスクリューの清掃
スクリューやバレル内に詰まった古い樹脂による相互汚染や劣化を防ぐため、製造工程の前後に徹底的な洗浄を行うことが必須です。
- スクリュー洗浄剤を使用してください。 残留物を除去するには、必ず専用のネジ洗浄剤を使用してください。
- 代替清掃方法: 洗浄剤が入手できない場合は、PE(ポリエチレン)樹脂またはPS(ポリスチレン)樹脂でネジを洗浄してください。
- 一時シャットダウン手順: 機械が一時停止している場合は、熱劣化を防ぐために温度を下げてください。PCおよびPMMAの場合、バレル温度を以下まで下げてください。 160℃. For PC specifically, reduce the hopper temperature to below 100℃.
金型および製品設計におけるベストプラクティス
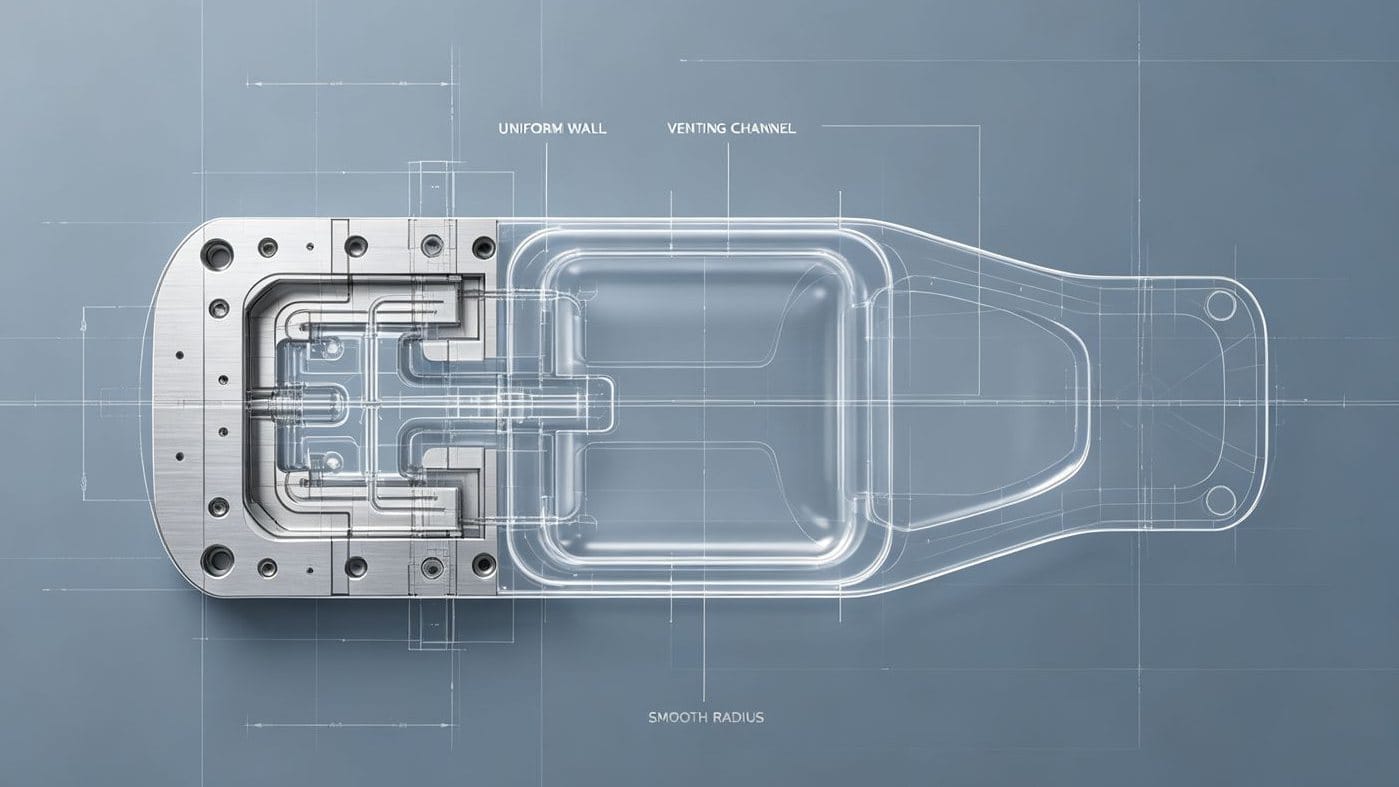
金型設計が不適切だと、流動不良、冷却ムラ、表面欠陥などを引き起こす可能性があります。透明プラスチック用の金型を設計する際は、以下の重要なガイドラインを遵守してください。
- 均一な壁厚: 壁面の形状をできる限り均一に保ち、スムーズな排出のために適切なドラフト角度を確保する。
- スムーズなトランジション: 応力集中を引き起こす鋭利な角や縁は避けてください。 注:PC部品には、鋭利な切り欠きや角があってはなりません。
- 最適化されたゲーティング: ゲートとランナーは、できるだけ幅広く短くしてください。ゲートの位置は、収縮と結露のパターンに基づいて決定し、必ずコールドスラグウェルを設けてください。
- 鏡面仕上げの成形: 金型表面の粗さは極めて低い(理想的には Ra < 0.8 μm) to replicate a glossy finish on the part. Uneven mold polishing and insufficient venting are primary sources of dull surfaces and dark marks—check our surface defect solution guide for targeted fixes: 射出成形における黒点、光沢の差、オレンジピールなどの表面欠陥を解決する方法.
- 適切な換気: 空気や揮発性物質が排出され、焦げ跡やショートショットを防ぐために、十分な排気口と溝を確保してください。
- 最小壁厚: PETを除き、壁が極端に薄くならないようにしてください。厚さは一般的に mm.
まとめ
高品質な透明プラスチック部品の製造には、一切のミスが許されません。材料の水分量を厳密に管理し、設備を常に清潔に保ち、金型設計を最適化することで、メーカーは製品に求められる高い透明度と構造的完全性を一貫して実現できます。
透明射出成形プロセスにおける欠陥にお困りですか? 以下のフォームにご記入いただくか、弊社のエンジニアリングチームにご連絡いただければ、専門的なトラブルシューティングをご提供いたします。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean