 日本語



射出成形部品の寸法にばらつきがあります。これは品質検査の不合格やプロジェクトの遅延を引き起こし、収益に悪影響を与えます。この問題を解決するための第一歩は、根本原因を理解することです。
射出成形における寸法の不安定性は、多くの場合、工程条件のばらつき、不適切な原材料、金型の欠陥、設備の故障、あるいは不適切な試験方法などが原因で発生します。生産の安定性と部品の品質を回復するためには、これらの5つの主要分野を体系的にチェックし、正確な原因を特定する必要があります。
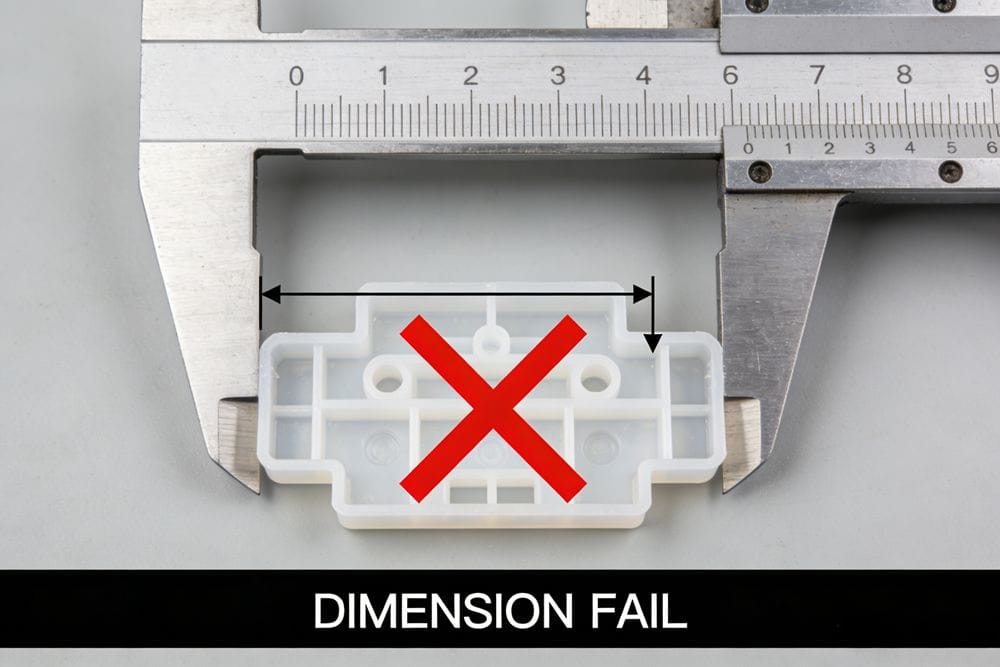
正確な原因を特定するのは、干し草の山から針を探すようなものかもしれません。でもご安心ください。私も長年、同じような経験をしてきました。これは単なる応急処置ではなく、長期的に見て堅牢なプロセスを構築することであり、それが私たちIdeal Proの理念です。それでは、よくある原因を一つずつ詳しく見ていき、生産を軌道に乗せるお手伝いをしましょう。
成形条件のばらつきが寸法安定性の不安定さの原因となっている可能性はありますか?
機械のパラメータは設定したのに、部品の出来栄えが依然としてばらつく。設定を微調整しても、なかなか改善が見られない。多くの場合、問題は微妙な工程のばらつきにある。
はい、成形条件のばらつきが主な原因です。温度、圧力、サイクル時間の変動により、プラスチックが均一に成形・冷却されません。これが直接、部品間およびロット間の寸法ばらつきにつながります。
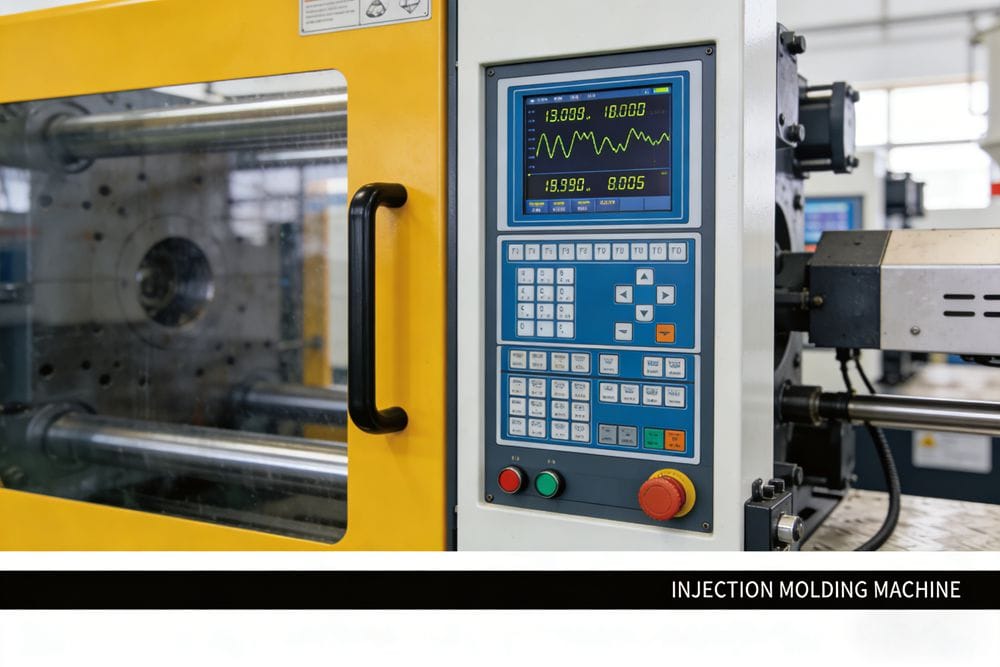
成形条件について話すとき、それは部品の成形における基本となる条件、つまり温度、圧力、時間について話しているのです。これらの各パラメータは厳密に管理されなければなりません。わずかなずれでも大きな問題を引き起こす可能性があります。例えば、各部品の成形サイクル時間はすべて同じでなければなりません。作業員が異なるタイミングでドアを開けると、冷却プロセスが変化し、部品の最終サイズも変わってしまうからです。
射出圧力が低すぎたり、保持時間が短すぎたりすると、成形品が適切に成形されず、予想以上に収縮します。金型温度が低すぎたり、均一でなかったりすると、成形品の各部分が異なる速度で冷却され、反りや寸法ずれが発生します。一方、バレルやノズルの温度が高すぎると、材料が劣化し、安定性にも影響します。調整に使用している簡単なガイドを以下に示します。
| 問題:部品サイズは... | 是正措置 |
|---|---|
| 大きすぎる (less shrinkage) | 射出圧力を下げ、溶融温度を下げ、金型温度を上げる。 |
| 小さすぎる (more shrinkage) | 射出圧力を上げる、保持時間を長くする、金型温度を下げる。 |
覚えておいてください。施設内の温度さえも影響を与える可能性があります。数ヶ月間安定していたプロセスが、季節の変化によって影響を受けるのを私は見てきました。変化する環境に対応するため、プロセス温度を微調整する準備をしておく必要があります。
サイズの問題は、プラスチック素材の間違いが原因でしょうか?
データシート上では適切と思われる材料を選んだものの、最終的な部品が仕様を満たしていない。これはプロジェクト全体を頓挫させる可能性がある。材料本来の特性は極めて重要だ。
まさにその通りです。原材料の収縮率は寸法精度に大きな影響を与えます。材料の収縮率が高い、あるいは予測不可能な場合、完璧な製造工程と高精度の金型を用いても、厳しい公差を維持することは非常に困難です。
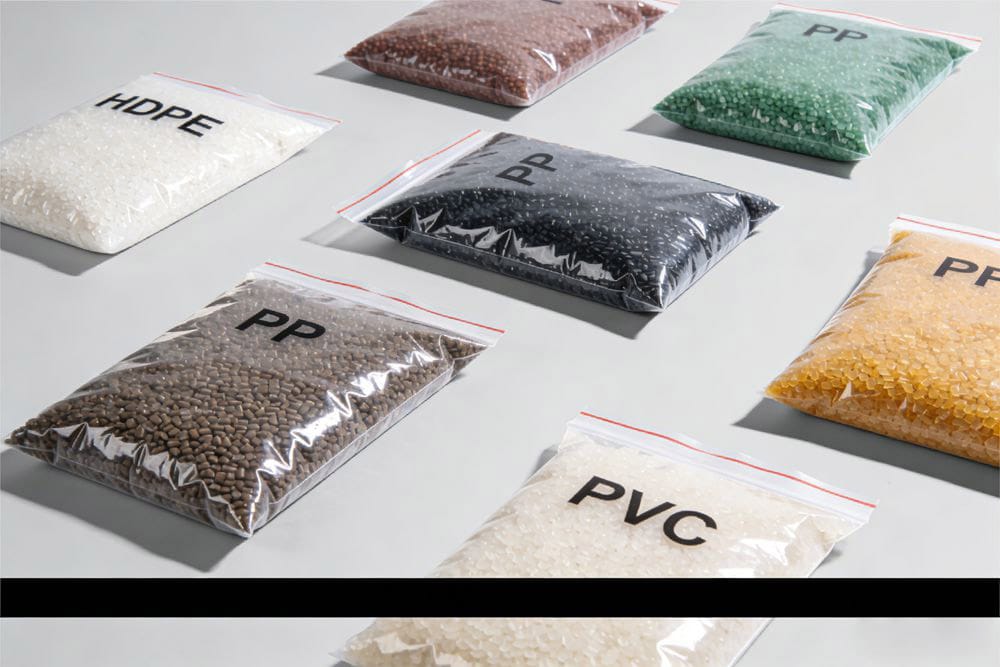
お客様の材料選定をお手伝いする際、まず最初に話し合うのは収縮率です。プラスチックは溶融状態から固体へと冷却される過程で必ず収縮します。重要なのは、その収縮量と収縮の均一性です。これは樹脂の種類によって大きく左右されます。
一般的に、プラスチックは結晶性プラスチックと非晶質プラスチックの2種類に分類される。
- 結晶性樹脂 (like Polypropylene or Nylon) have a more organized molecular structure. They tend to have higher shrinkage rates and their shrinkage can vary more depending on processing conditions. The size of the crystal structures, or "spherulites," matters. Faster cooling leads to smaller spherulites and less shrinkage.
- 非晶質樹脂 (like Polycarbonate or ABS) have a random molecular structure. They generally have lower, more predictable shrinkage rates, making them a better choice for parts with very tight tolerances.
樹脂の種類以外にも、材料に関する問題が混乱を招く可能性があります。プラスチックペレットが適切に乾燥されていないと、バレル内で水分が蒸気となり、ペレットが広がったり、寸法が不均一になったりします。同様に、再生材(リサイクル材)とバージン材を混合する場合は、均一に混合する必要があります。混合が不均一であったり、異なるバッチの原材料を使用したりすると、最終製品にばらつきが生じる可能性があります。
欠陥のある、あるいは摩耗した金型が本当の問題なのだろうか?
手順を完璧に調整し、材料も二重チェックしたのに、部品の精度がまだ低い。せっかくツールに投資したのに、結果が安定しないのは本当にイライラする。
はい、金型の欠陥は頻繁に発生するにもかかわらず、見落とされがちな原因です。金型の剛性不足、キャビティの摩耗、ゲート不良、位置合わせの問題などは、いずれも部品寸法のばらつきや欠陥につながる可能性があります。
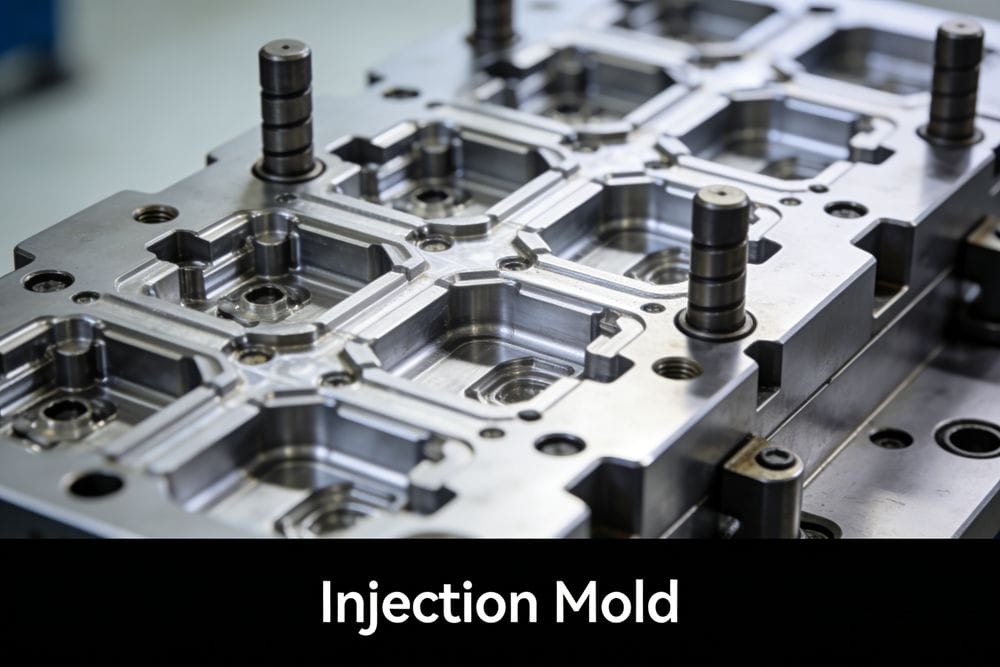
金型は成形工程の中核を成すものです。その設計と製造精度が、部品の精度に直接影響します。金型の強度(剛性)が不十分な場合、射出成形時の高圧によって金型がたわんでしまう可能性があります。この変形により、キャビティの形状がショットごとに一定に保たれなくなります。
摩耗も大きな要因の一つであり、特にガラス繊維などの充填材を含む研磨材を使用する場合は顕著です。これらの材料はキャビティ壁の鋼材を徐々に侵食し、時間の経過とともに寸法が拡大する可能性があります。ガイドピンやブッシングも同様で、これらが摩耗すると、金型の2つの部分(コアとキャビティ)の位置ずれが生じ、壁厚の不均一につながる可能性があります。
多キャビティ金型の場合、課題はさらに大きくなります。各キャビティは同一でなければならず、ランナーシステムは「バランス」が取れていなければなりません。つまり、すべてのキャビティが同じ速度と圧力で充填されるようにする必要があります。バランスが少しでも崩れると、1回の成形で部品にばらつきが生じます。非常に高い精度が求められる部品の場合、完璧なバランスを確保するためのコストが非常に高くなる可能性があるため、どうしても必要な場合を除き、多キャビティ金型の使用はお勧めしません。Ideal Proでは、金型を設計する際には、常に十分な強度を考慮し、適切な熱処理を施した高品質の耐摩耗鋼を使用することで、長く安定した生産寿命を確保しています。
射出成形機に不具合が生じていませんか?
設定は変更していないにもかかわらず、処理プロセスが時間とともに不安定になるようです。こうした「原因不明」の問題を追及することは時間の無駄であり、不良率の上昇につながり、安定したプロセスを構築することを不可能にします。
間違いなくそうです。不安定な供給システム、摩耗したネジ、故障した逆止弁、または不安定な温度制御といった機器の不具合は、ショットごとに安定した溶融状態が得られないことで、寸法安定性の不安定性を直接引き起こす可能性があります。
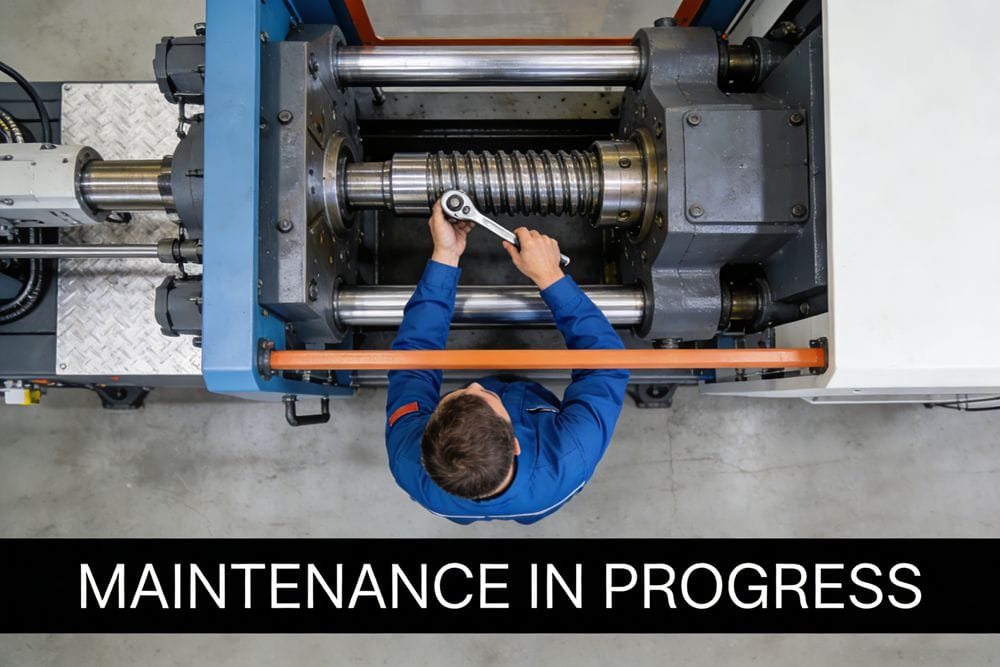
射出成形機は複雑な装置です。部品の一つでも不具合が生じると、プロセス全体に悪影響が出ます。多くのチームが金型や材料のせいにする一方で、実際には機械自体に問題があったというケースを私は見てきました。
よくある問題の一つに、チェックバルブの不具合があります。スクリューの先端にあるこのバルブは、射出成形時に溶融プラスチックが逆流するのを防ぐ役割を担っています。このバルブが漏れると、金型に射出されるプラスチックの量(ショットサイズ)がばらつき、部品の寸法や重量にばらつきが生じます。スクリューやバレルが摩耗している場合も同様で、プラスチックを安定して溶融・供給できなくなります。
もう一つ確認すべき点は、温度制御システムです。ヒーターバンドの故障や熱電対の不具合は、溶融温度の変動を引き起こす可能性があります。これによりプラスチックの粘度と流動性が変化し、成形品の充填と収縮に影響を及ぼします。プラスチックペレットを供給する供給システムも安定している必要があります。スクリューへの材料供給にばらつきがあると、射出成形も不安定になります。機械の定期的な予防保守は単なる推奨事項ではなく、安定した高品質な生産を実現するために不可欠です。
部品の寸法を正しく測定していますか?
同じ部品を2人が測定して異なる数値が出た場合、混乱が生じ、誤った不良品判定や品質管理部門と生産部門間の意見の対立につながります。これはプロセス全体の信頼性を損なうことになります。
これは意外とよくある問題です。測定方法、タイミング、温度が標準化されていないと、寸法不安定のような現象が発生します。プラスチック部品は冷却されるにつれて収縮し、形状が変化するためです。
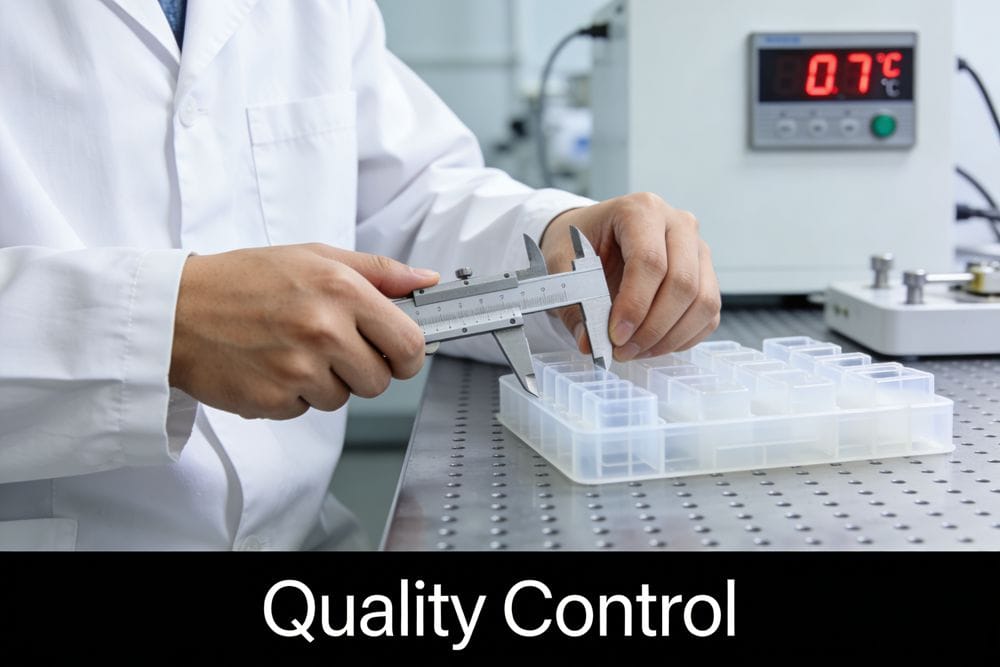
多くの人は、プラスチック部品が成形後にどれほど変化する可能性があるかを理解していません。プラスチックの熱膨張係数は、金属の10倍にもなることがよくあります。つまり、室温のわずかな変化でも、部品のサイズに測定可能な変化が生じる可能性があるのです。
さらに重要なのは、成形後も部品は数時間にわたって収縮し続けるということです。私の経験では、変化の大部分は最初の10時間以内に起こりますが、部品が完全に安定するまでには最大24時間かかる場合があります。成形後1時間後にある人が部品を測定し、翌日に別の人が同じバッチの部品を測定した場合、必ず異なる結果が得られます。これはプロセス上の問題ではなく、測定上の問題です。
この問題を解決するには、測定に関する標準作業手順書(SOP)を作成する必要があります。部品の測定方法と測定時期を正確に定義してください。使用するツール(ノギス、CMMなど)、測定する部品の正確な位置、そして最も重要な調整時間を指定します。たとえば、SOPには「すべての部品は、最終寸法検査の前に最低24時間、23℃で調整する必要があります」と記載できます。これにより、全員が同じ条件下で安定した部品を測定できるため、信頼できるデータが得られます。
結論
寸法の不安定性は、製造工程、材料、金型、機械、または測定上の問題に起因します。これら5つの領域に体系的にアプローチすることで、安定した信頼性の高い生産プロセスを実現できます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean