 日本語




射出成形において冷却システム設計が重要な理由
In 射出成形[^1] , an optimally designed mold cooling system is non-negotiable. Plastic parts must solidify to sufficient rigidity before ejection—otherwise, residual stress or external forces cause warpage, sink marks, or dimensional inaccuracies.
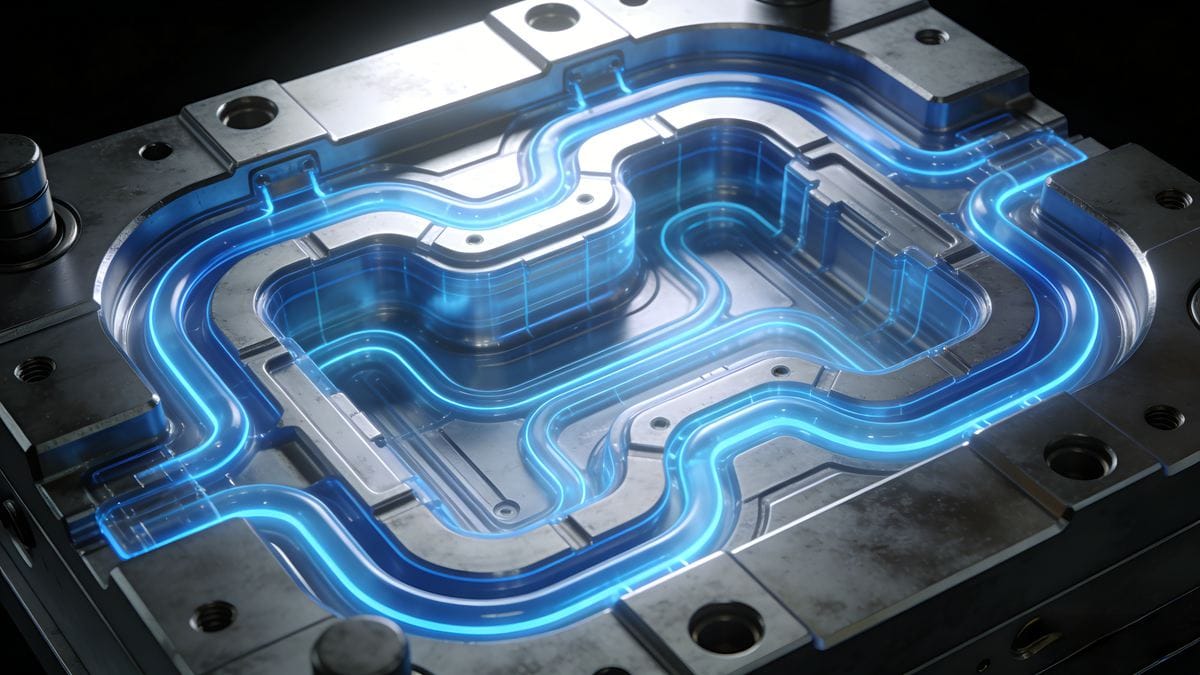
極めて重要なことだ、, 冷却時間は成形サイクル全体の70~80%を占める。. A precision-engineered cooling system slashes cycle times, boosts throughput, reduces energy costs, and enhances part quality. Conversely, poor cooling design leads to:
- 生産サイクルの延長
- 運用コストの上昇
- 不均一な収縮と部品の変形
放熱メカニズム:データ駆動型洞察
実験的研究により以下のことが確認された。
- ? 95% 溶融プラスチックから金型鋼、そして冷却チャネルへの熱伝達(伝導および対流による)
- ? 5% 放射/対流によって周囲の空気中に拡散する
冷却液(通常は水またはグリコール混合物)は、 乱流[^2]. Residual heat gradually dissipates through the mold structure post-cycle.
成形サイクルにおける冷却時間の役割
射出成形の全工程は以下の要素から構成されます。
- 金型閉鎖
- 注入/充填
- 梱包/保管
- 冷却(全時間の70~80%)
- 射出
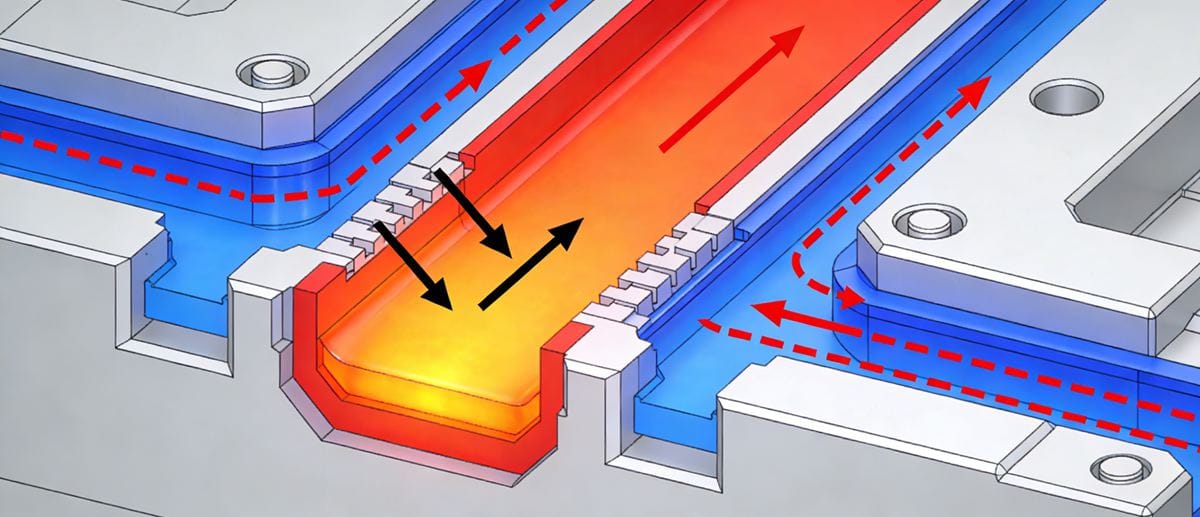
部品は冷却する必要がある 彼らの下に 熱変形温度(HDT)[^3] 射出前に防止するため:
- 残留応力緩和による反り
- エジェクターピンの圧力による変形
冷却速度に影響を与える7つの主要要因
| 要素 | 冷却効率への影響 |
|---|---|
| 部品壁厚 | 冷却時間 ∝ (厚さ)²。厚さを2倍にすると = 冷却時間が4倍長持ち |
| 金型材料の導電率 | 高伝導性鋼(例えば、ベリリウム銅インサート)は熱の放出を促進する。 |
| 冷却チャネルのレイアウト | キャビティに近いチャネル、より大きな直径、より高い密度=優れた熱制御 |
| 冷却液流量 | 乱流(Re > 4,000)は対流熱伝達を最大化する |
| 冷却液の特性 | 低粘度+高熱伝導率+低温=最適な性能 |
| プラスチック素材 | 熱伝導率が高い(例:中綿入りナイロン)または比熱が低い=冷却が速い |
| 処理パラメータ | 溶融温度/金型温度が高い場合、または射出温度が低い場合=冷却時間が長くなる |
[Image: Comparison graphic – uniform vs. non-uniform 冷却チャネルのレイアウト[^4]s with thermal simulation overlay. Alt text: "Cooling channel design impact: uniform layout prevents warpage in thick-walled plastic components"]
冷却システム設計の基本ルール(SEO最適化チェックリスト)
✅ 均一性第一熱勾配を防ぐため、チャネルはキャビティ表面に対して対称的に配置してください。
✅ 近接性は重要だキャビティ表面からチャネル直径の1~1.5倍の距離を維持してください(例:12mmチャネルの場合、12~18mmの間隔)。
✅ 標準化されたコンポーネント加工の容易さとメンテナンス性を考慮して、ISO規格のチャンネル径(例:8mm、10mm、12mm)を使用してください。
✅ フロー最適化乱流を考慮した設計を行い、適切な入口/出口配置によってデッドゾーンを回避する。
✅ 素材別チューニング: 厚みのある部分や耐熱性の高いプラスチック(例:PEEK、PSU)の場合は、チャネル密度を調整してください。
✅ 熱シミュレーション製造前に、Moldflow®または同様のCAEツールを使用してレイアウトを検証する。
✅ メンテナンスアクセスクイックコネクト継手と耐腐食性材料(例:ステンレス鋼配管)を使用すること。
最終的な結論
冷却システム設計をマスターすることで、成形効率が劇的に向上します。チャネル形状、冷却液の挙動、材料科学、熱シミュレーションを整合させることで、メーカーは以下のことを実現できます。
✨ 短いサイクル
✨ より高い一貫性
✨ スクラップ率の引き下げ
✨ 持続可能なコスト削減
金型冷却戦略を今すぐ最適化しましょう。冷却時間を1秒でも短縮できれば、何千もの生産サイクルにおいて大きな効果を発揮します。
[^1]: Explore this resource to discover essential techniques and innovations that enhance injection molding efficiency and part quality. [^2]: Understand how turbulent flow maximizes heat transfer and improves cooling efficiency. [^3]: Learn how HDT affects part quality and performance during the injection molding process. [^4]: Explore the critical role of channel design in achieving uniform cooling and preventing defects.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean