 日本語



射出成形ギア入門:設計、製造、および試験
射出成形ギアは、根本的に異なるアプローチを表しています。 動力伝達[^1] compared to their traditionally machined counterparts. While both utilize the principle of involute conjugation to transmit motion, the similarities largely end there. Understanding these core differences is the first step to harnessing the full potential of plastic gearing.
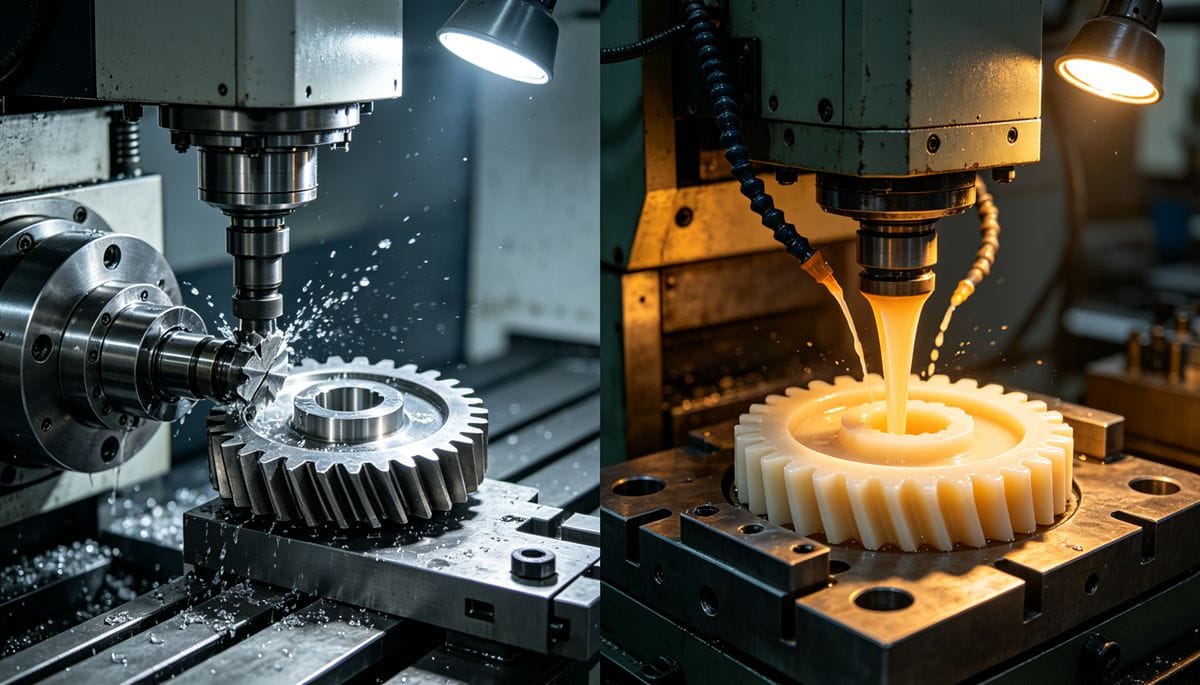
機械加工された歯車は、専用の歯車ホブ盤で特定の寸法に切削され、製造業者は個々の部品の公差を満たすことが求められます。一方、射出成形歯車は、歯車キャビティ(金型)内で成形されます。製造業者の主な課題は、個々の歯車を機械加工することから、公差内で何百万個もの歯車を確実に生産できる、ほぼ完璧な単一の金型キャビティを作成することへと移ります。この一見小さな違いは、設計および製造プロセス全体に大きな影響を与えます。
射出成形ギア設計の哲学
射出成形ギアはキャビティ内で成形されなければならないという現実が、その設計思想を決定づける。金属ギアとは異なり、プラスチックギアは不均一な収縮などの変動要因の影響を受けやすく、その機械的特性(強度、硬度)は温度や湿度によって変化する可能性がある。このため、 カスタムデザインアプローチ[^2] rather than relying on standard off-the-shelf parameters.
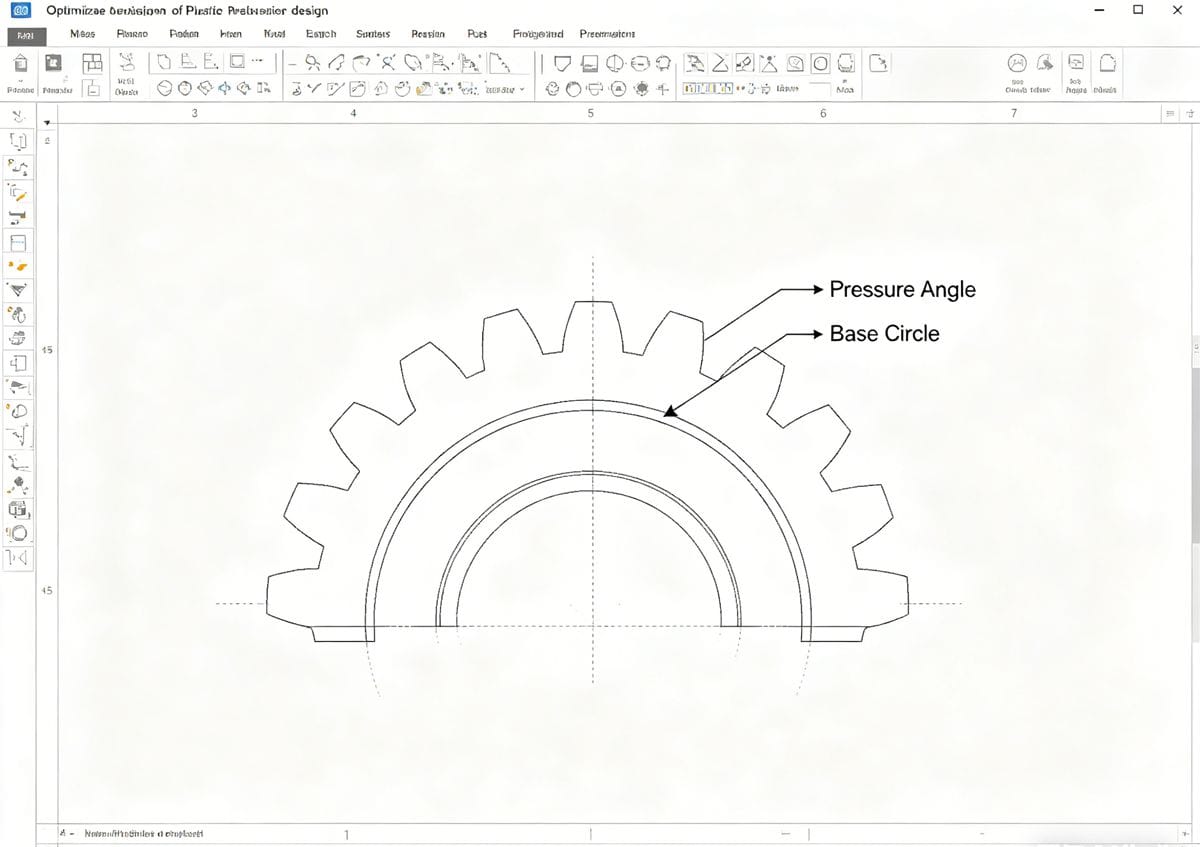
しかし、この制約は大きな利点をもたらす。 射出成形ギア[^3] can be precisely optimized for a specific application, often designed to function perfectly only with their mating gear. With mold cavities machined by high-precision Wire EDMs, the accuracy is limited only by the CAD model. This means traditional parameters like Diametral Pitch (DP) or Module are no longer rigid constraints. The involute base circle becomes the critical variable, and pressure angles can be adjusted to perfectly balance tooth strength and height.
ギア金型の製作:工程の核心
ギアの形状と公差が確定したら、次は金型製作に焦点を移します。金型は最も重要な設備です。ギア金型は、極めて高い精度、熱安定性、そして高い射出圧力に耐えうる堅牢性を備えている必要があります。キャビティ自体も、使用するプラスチック材料の収縮を補正するように特別に設計しなければなりません。
この収縮を予測するのは複雑です。なぜなら、収縮は等方的ではないからです。鋼鉄に囲まれた歯車の歯は、より大きな歯車本体とは異なる冷却・収縮を起こします。これを管理するための実績のある方法は、2段階のアプローチです。
- 初期見積もりと型枠作成: 初期収縮率を推定し、最初の金型を製造する。
- 測定と精緻化: サンプルバッチの歯車を成形し、そのインボリュート形状を綿密に測定する。実際の収縮率を計算し、修正された新しい金型キャビティを作成する。
この工程により、最終的な歯車が必要な幾何学的精度を満たすことが保証されます。ガラス繊維強化樹脂などの材料は収縮率が非常に低いという利点がありますが、溶接線が生じて弱点となり、摩耗が増加する可能性があるため、重量が重要な要素となる特定の用途にのみ適しています。
射出成形プロセス:精度と制御
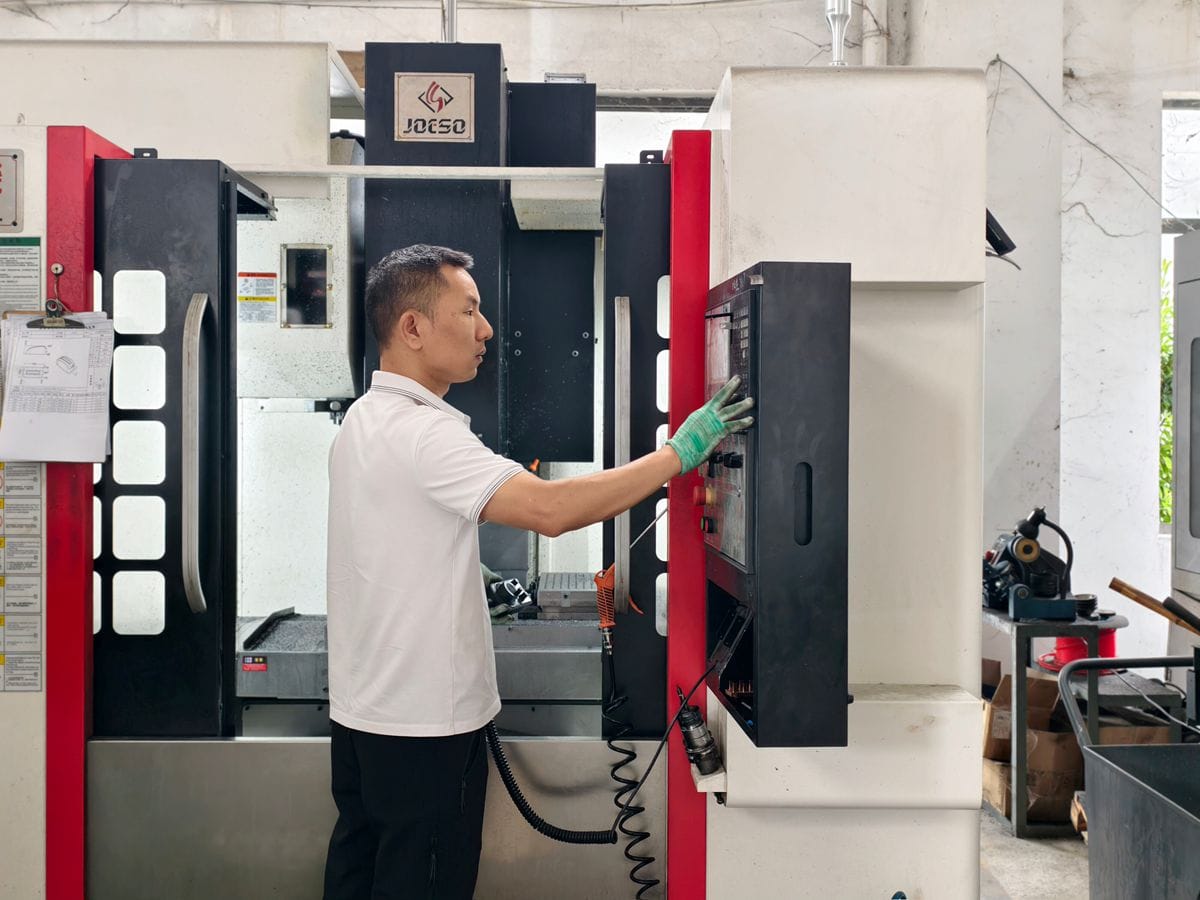
歯車の射出成形プロセスには、高い精度と再現性が求められます。成功にはいくつかの重要な要素があります。
- 材料の一貫性: 高精度ギアには、新品の高品質樹脂の使用をお勧めします。欠陥を防ぐため、材料は適切に乾燥させる必要があります。
- プロセス制御: 溶融温度と射出圧力は、各サイクルにおいて正確に制御され、再現性を確保する必要がある。
- 環境安定性: 製造環境は重要な役割を果たす。温度や湿度が制御されていない施設では、精密歯車を製造することは極めて困難である。
- 愚痴をこぼす: 溶融プラスチックが空洞を満たす際、内部の空気を押し出す必要があります。そのため、適切な設計の通気口が不可欠です。通気口が小さすぎると、閉じ込められた空気が火傷の原因となり、大きすぎるとプラスチックが漏れ出し、ギアにバリが発生する可能性があります。
品質管理とテスト:正確性の確保
歯車検査技術は、機械加工でよく見られる誤差を測定できるように進化してきた。しかし、射出成形歯車は、単一歯における大きなばらつきなど、異なる種類の誤差を示す可能性がある。歯車が収縮するため、圧力角やモジュールなどのパラメータは固定値ではなく、変動値となる。
歯車の寸法精度を確認する唯一の方法は、インボリュートプロファイルをスキャンして実際の物理的形状を特定することです。転がり試験だけに頼ると誤解を招く可能性があります。例えば、歯車の歯厚を薄くすることで、ベース円が不正確であっても転がり試験に合格し、根本的な幾何学的誤差が隠蔽される可能性があります。このような歯車は、標準的な金属歯車と噛み合うとすぐに破損します。
したがって、包括的な 品質管理戦略[^4] is essential.
推奨される技術パラメータとテスト
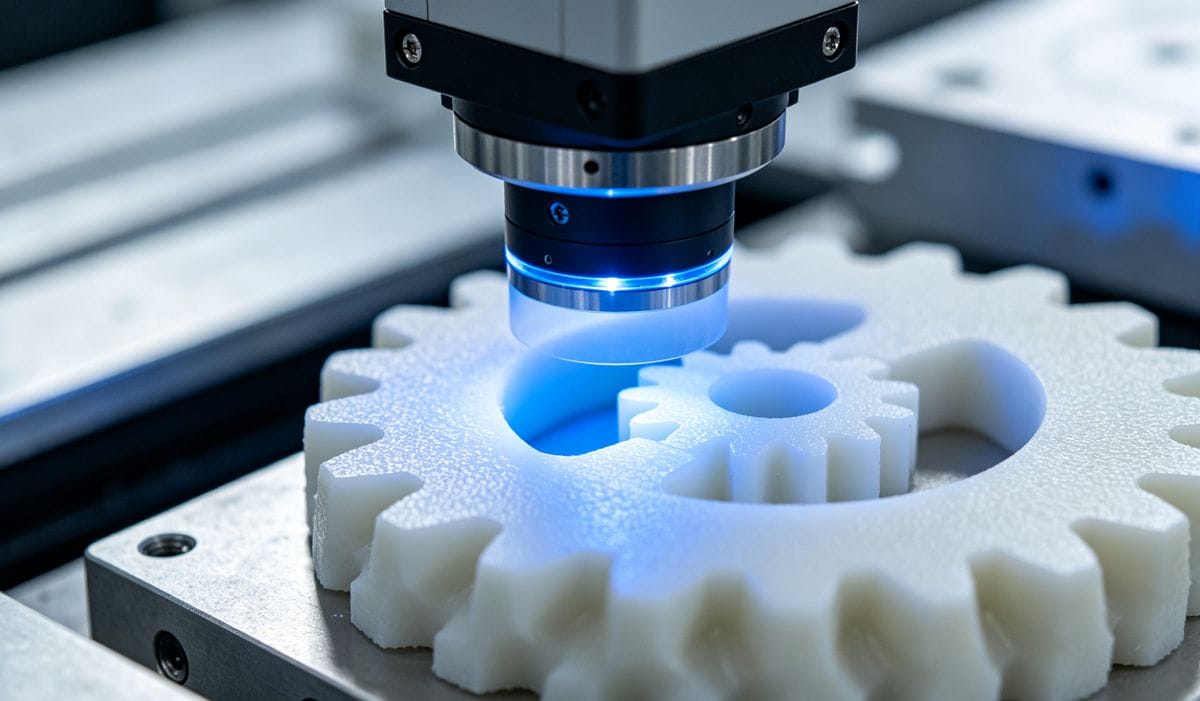
品質と一貫性を確保するため、射出成形ギアには二重試験方式が推奨されます。
| 試験方法 | 目的 | 主なメリット |
|---|---|---|
| インボリュートプロファイルスキャン | 歯の実際の幾何学的寸法(基底円、圧力角、プロファイル偏差など)を測定する。 | ギアの物理的な形状を完全かつ正確に把握し、規定の許容範囲内にあることを保証します。 |
| ローリングテスト(複合テスト) | マスターギアとギアを噛み合わせることで、総複合誤差(TCE)と単歯複合誤差(TTE)を確認します。 | 日々の生産の一貫性を確保し、機能中心距離を検証するための優れた方法です。 |
射出成形歯車の将来は有望です。材料、成形機械、高精度測定機器の継続的な改良により、特に軽量化、騒音低減、コスト効率が最優先される用途において、プラスチック歯車が金属歯車に取って代わるケースがますます増えていくと予想されます。
[^1]: Learn about the principles of power transmission in injection molding gears and their applications. [^2]: Discover how custom designs enhance the performance and efficiency of injection molded gears. [^3]: Explore the unique benefits of injection molding gears, including weight reduction and design flexibility. [^4]: Discover comprehensive quality control strategies to ensure the accuracy of injection molded gears.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean